





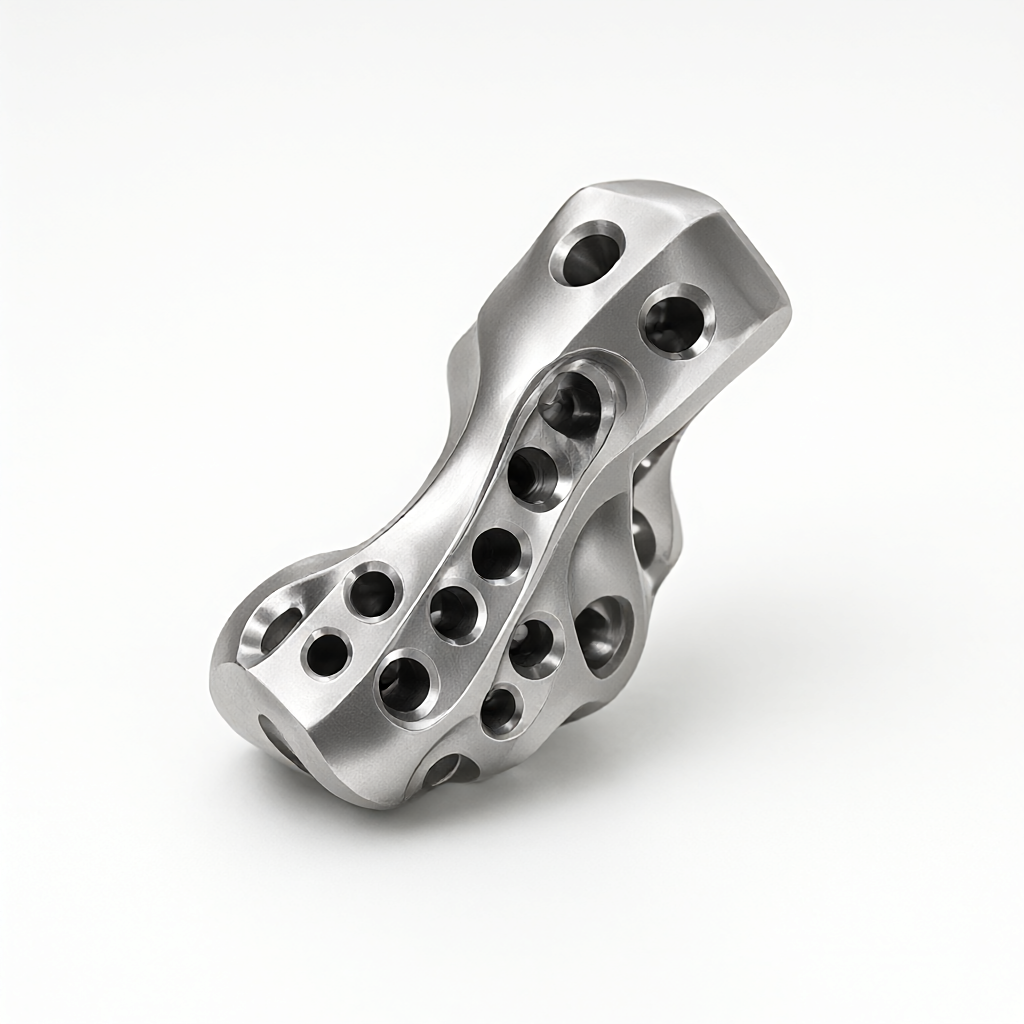
Titaaniseoksesta valmistettujen lonkan varaosien CNC-käsittelyn ydinvaikeus onkylmätyökarkaisujarakeiden välinen korroosiokaksoishaaste. Viiden akselin samanaikainen koneistus toteuttaa monimutkaisen kaarevan pinnan muodostamisen yhdellä kiinnityksellä, mikä vähentää huomattavasti kumulatiivisia virheitä; yhdistettynä tiukkaan hehkutuskäsittelyyn, se voi tehokkaasti poistaa käsittelyn jäännösjännityksen ja palauttaa materiaalin sitkeyden. Tämä artikkeli purkaa tämän tarkkuuslääketieteellisen osan prosessipolun materiaaliominaisuuksien, leikkausparametrien, pinnan eheyden ja hyväksymiskriteerien neljästä ulottuvuudesta. Se tarjoaa käytännön teknistä viitettä hankinnalle ja insinööreille.
Titaaniseoksesta valmistettujen lonkkanivelosien kipukohtien ja materiaaliominaisuuksien käsittely
Lonkkaproteesissa käytetään yleensä Ti-6Al-4V (luokka 5) tai Ti-6Al-4F (Grade 2) lääketieteellistä titaaniseosta. Tämän tyyppisellä materiaalilla on alhainen lämmönjohtavuus (noin 6,7 W/m·K), mikä vaikeuttaa leikkauslämmön hajoamista, mikä lisää työkalun kulumista. Samaan aikaan kimmokerroin on vain 1/3 teräksestä, ja elastinen muodonmuutos on altis tapahtua. Vielä ongelmallisempaa on se, että sillä on voimakas taipumus työstää kovettumista ja leikkausplastiseen muodonmuutosvyöhykkeeseen on helppo muodostaa korkeakovuuskarkaistu kerros. Jos sitä ei hehkuteta ajoissa, väsymislujuus heikkenee merkittävästi.
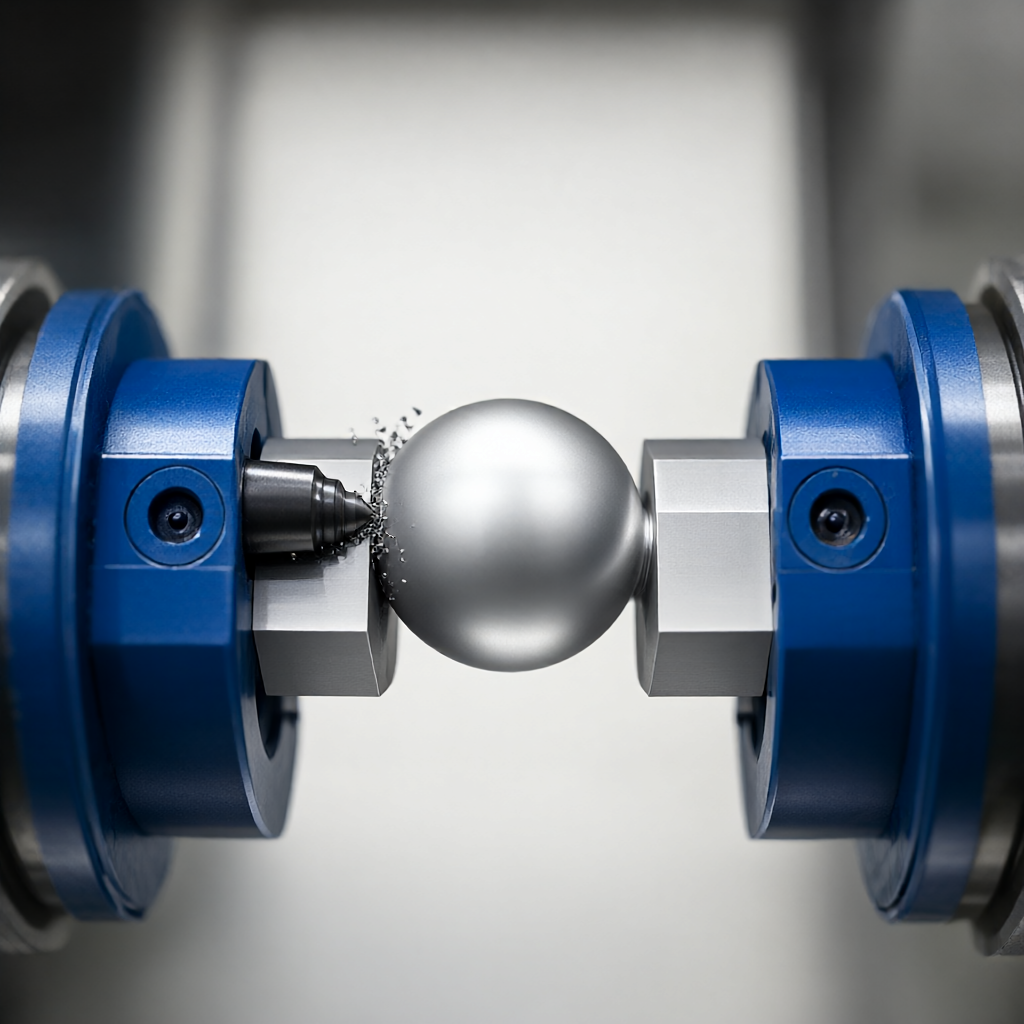
- Suuri leikkausvoima: Leikkausvoima on lähellä pikateräksen voimaa, ja leikkuutyökalun lujuuden ja sitkeyden on oltava korkea.
- Suuri lämmön vaikutusalue: Alhaisen lämpötilan lämmönjohtavuus mahdollistaa lämmön keskittymisen terän kärkeen, mikä aiheuttaa helposti mikrohalkeamia.
- Korkeat pinnan eheysvaatimukset: Ra-arvo vaatii yleensä ≤0,4 μm, eikä palovammoja tai jäännösjännitystä.
Viisiakselinen vivusto on tässä tärkeä arvo: lonkkanivelen kuulapää- ja kuppikokoonpanon monisuuntaiset kaarevat pinnat vaativat moniakselista koordinoitua liikettä, jotta vältetään työkalun riittämättömän aksiaalisen kallistuksen aiheuttama "veitsen heitto". Perinteinen kolmiakselinen kiinnitys vaatii useita käännöksiä, mikä ei ainoastaan kerää kohdistusvirheitä, vaan myös pidentää prosessia ja lisää kiinnitysarpien riskiä. Viisiakselinen kiinnitys voi käsitellä sisäontelon ja kaarevan ulkopinnan kokonaan yhdellä kertaa ja säilyttää täydellisen vertailupisteen myöhempää hehkutusta ja viimeistelyä varten.
Viisiakselinen koneistusstrategia ja leikkausparametrien valinta
Titaaniseoksen hauraiden leikkausominaisuuksien perusteella on suositeltavaa ottaa käyttöön "pieni leikkaussyvyys, suuri nopeus" -strategia, jossa on suuri syöttö, pieni leikkaussyvyys ja suuri nopeus. Rouhintavaihe keskittyy varauksien poistamiseen, kun taas viimeistelyvaihe keskittyy pinnan laatuun ja mittapysyvyyteen. Kaikki käsittely suoritetaan viisiakselisessa työstökeskuksessa, jossa on erityiset hydrauliset ruuvipuristimet tai tyhjiöadsorptiotyökalut kiinnityksen jäykkyyden varmistamiseksi.
| käsitellä | Veitset | Nopeus (rpm) | Syöttö (mm/min) | Leikkaussyvyys (mm) | Jäähdytysmenetelmä |
|---|---|---|---|---|---|
| rouhinta | Indeksoitava jyrsin PVD-pinnoite | 4000-5000 | 800-1200 | 0,8-1,5 | Täysin suljettu sisäinen jäähdytys |
| puoliviimeistely | Täyskovametallinen päätyjyrsin | 6000-8000 | 1500-2000 | 0,3-0,5 | Korkeapaineinen minimivoitelu (MQL) |
| viimeistely | Pyöreäkärkinen jyrsin PVD-pinnoite | 8000-10000 | 2500-3500 | 0,1-0,2 | Korkeapaineinen MQL + aerosoli |
Keskeinen ohjauspiste on: ennen viimeistelyä on tarpeen varmistaa, että aihio on täysin hehkutettu ja kovuus on säädetty alle 345 HV. Työkalun terävyys määrää kovettuneen kerroksen paksuuden. Tylsä veitsi tehostaa kyntövaikutusta ja aiheuttaa mikrohalkeamia. Viisiakselinen linkitys on optimoitu tasaetäisyydellä olevalla viiva-/kierteisellä interpolaatiostrategialla varmistamaan tasaisen työkalun akselin asennon ja välttämään nopean kiihtyvyyden ja hidastuksen aiheuttamat pinnan aaltoilut.
Työkalun valinta ja kulumisen hallinta
Valitse PVD-pinnoitetut (kuten TiAlN) kovametallityökalut ottaaksesi huomioon sekä kulutuskestävyyden että kemiallisen inerttiyden. Kun tarkkailet työkalun kulumista, keskity sivupinnan VB-arvon tarkkailuun. Jos VB ≥ 0,3 mm, se on vaihdettava. Kytke viisiakselisen työstökoneen lämpövirheen kompensointi päälle prosessoinnin aikana vähentääksesi lämpöryömimän vaikutusta ±0,01 mm:n tarkkuuteen. Jäähdytysnesteen pitoisuus säädetään 5-8 %:iin, jotta vältetään titaaniseoksen ja kloridipitoisen jäähdytysnesteen välinen kosketus jännityskorroosiohalkeilun estämiseksi.
Kylmätyökarkaisun mekanismi ja vaarat
Titaaniseosten plastisen muodonmuutosprosessin aikana dislokaatiotiheys kasvaa jyrkästi ja kidehila vääristyy. Makroskooppisia ilmenemismuotoja ovat kovuuden lisääntyminen ja plastisuuden väheneminen. Ilmeinen työkarkaistu kerros ilmestyy usein 20-50 μm:n etäisyydelle CNC-käsittelyn pintakerroksesta, ja kovuus voi olla 1,5-2 kertaa perusmateriaalin kovuus. Jos kovetetussa kerroksessa on mikrohalkeamia tai jäännösvetolujuus, se väsyy ja johtaa suoraan käyttöiän lyhenemiseen.
- Jäljellä oleva vetojännitys: Leikkaus- ja hiontalämpö rajoittaa pintakerroksen laajenemista, muodostaen jäähdytyksen jälkeen vetojännitystä ja kiihdyttää halkeaman laajenemista.
- mikroskooppinen kudosvaurio: Paikallinen ylikuumeneminen voi aiheuttaa α"-faasimuunnoksen ja vahingoittaa faasimuunnosplastisuutta.
- Pinnan karheuden heikkeneminen: Kovetetun kerroksen hauraus kasvaa ja reunahalkeilua esiintyy helposti viimeistelyn aikana, mikä vaikuttaa Ra-arvoon.
Siksi pelkkä "ohenteen leikkaaminen" ei poista kovettuvaa vaikutusta kokonaan. Hallittu lämpökäsittely on otettava käyttöön – ts.Ikääntyvä hehkutus(Solution Hehkutus), työkappale kuumennetaan β-faasivyöhykkeen lämpötilaan kiinteän liuenneen aineen homogenoimiseksi ja jäähdytetään sitten hitaasti huoneenlämpötilaan materiaalin plastisuuden ja isotropian palauttamiseksi.
Hehkutusprosessin suunnittelu: parametreista kudosten validointiin
Hehkutus ei ole vain "korkean lämpötilan eristys". Lonkkanivelosat on käsiteltävä inertissä suojakaasussa (argonkastepiste ≤ -40°C) tai tyhjiöuunissa korkean lämpötilan hapettumisen estämiseksi. Tyypillisiä prosessiikkunoita ovat:
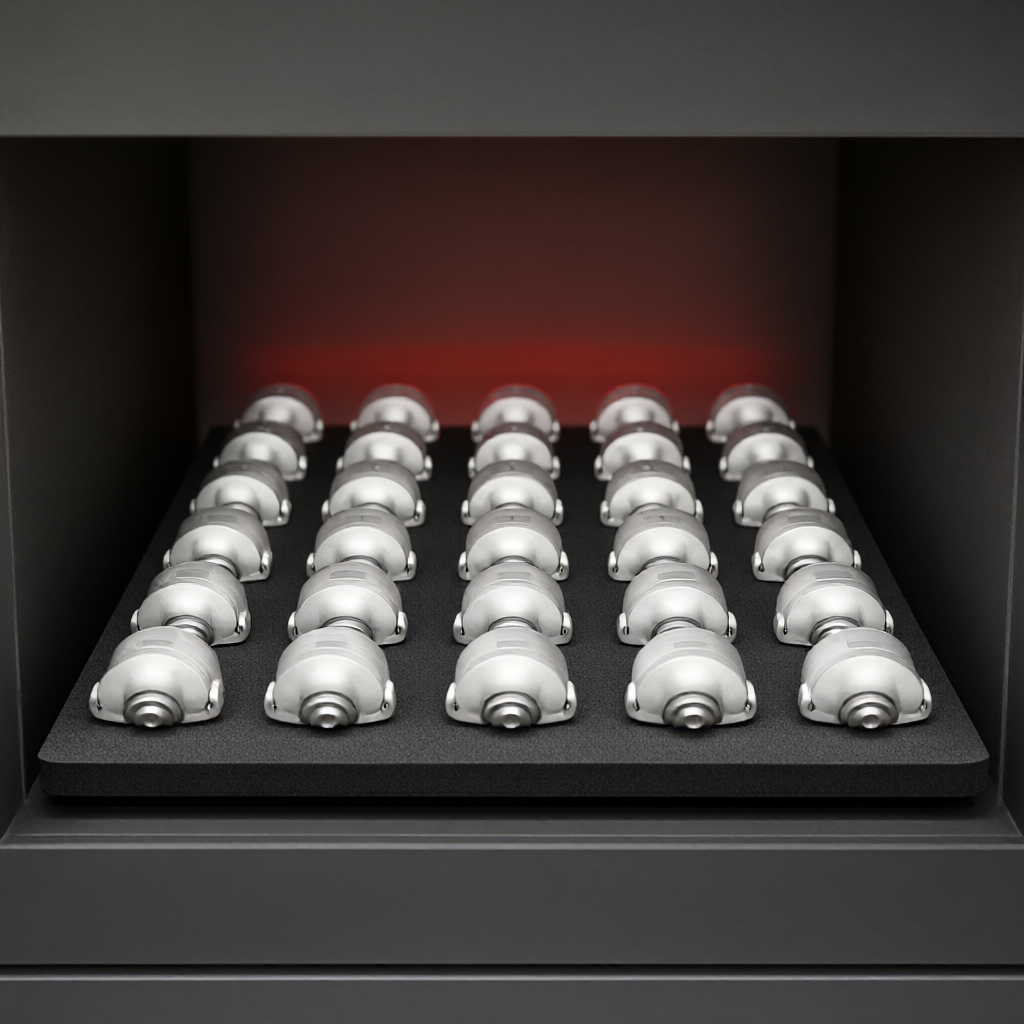
- Lämmitysnopeus: ≤10℃/min lämpöjännityshalkeilun välttämiseksi.
- Lämpötilan säilyttäminen: 900-950 ℃ (Ti-6Al-4V β transuslämpötila on noin 995 ℃, alikriittinen hehkutus).
- Ajan pitäminen: 2-4 tuntia tasaisen ytimen varmistamiseksi.
- Jäähdytysmenetelmä: Uunin jäähdytys 600 ℃:seen ja sitten ilmajäähdytys tai tyhjiöjäähdytys kovuuden säätelemiseksi.
Hehkutusvaikutus varmistetaan metallografisella tarkastuksella ja kovuustestauksella: α-faasi on tasaisesti neulan muotoinen tai tasaakselinen, ilman jatkuvaa α-raerajojen verkostoa; kovuuden vaihtelu on ≤±10 HV; jäännösjännitys mitataan röntgendiffraktiolla (XRD), joka vaatii ≤-150 MPa (puristusjännitystila). Lonkkanivelen kuulapäiden osalta vaaditaan ylimääräinen pinnan aaltoiluanalyysi, jotta voidaan sulkea pois lämpökäsittelyn aiheuttama makroskooppinen muodonmuutos (muodonmuutos ≤ 0,05 mm).
Miksi hehkutukseen tulee puuttua karkean koneistuksen jälkeen ja ennen viimeistelyä?
Jos hehkutus sijoitetaan viimeiseksi, viimeistelyssä jäännösjännitys kohdistuu lämpökäsittelyjännitykseen, eikä käsittelyn aiheuttamaa mittapoikkeamaa voida korjata. Suositeltu reitti on: rouhinta → hehkutus kovettumisen ja sisäisen jännityksen poistamiseksi → puoliviimeistely → viimeistely → jännityksenpoisto ja karkaisu (valinnainen) → pintakäsittely. Tämä prosessi varmistaa, että materiaali on "vakaassa tilassa" viimeistelyn aikana tasaisilla leikkausvoimilla ja paremmalla mittojen säilyttämisellä.
Pinnan eheyden ja biologisen yhteensopivuuden hyväksymiskriteerit
Lääketieteellisiä osia hyväksytään huomattavasti tavanomaisten mekaanisten toleranssien lisäksi. Mitta- ja geometristen toleranssien lisäksi pinnan eheys on keskeinen kriteeri. Lonkkanivelen avainalueiden Ra-arvo (pallopään ulkopinta ja acetabulumin sisäpinta) on ≤0,2 μm, ja sen on oltava peilimäisessä tilassa "ei sirutartuntaa, ei veitsen jälkiä eikä värimuutoksia". Hehkutettu pinta on kiillotettava elektrolyyttisesti (EP) karheuden vähentämiseksi ja mikrohuokosten tiivistämiseksi.
- Epätasaisuus: Mitattu optisella interferometrillä, Z2-arvo (huipun ja laakson välinen ero) ≤ 3 μm.
- pintakerroksen syvyys: Metallografisessa mikroskoopissa ei ole kylmätyöstön muodonmuutoskerrosta, eikä α"-vaiheessa ole epänormaalia.
- kemiallinen puhtaus: Jäähdytysnesteen ionipitoisuus ≤10 ppm saostuman korroosion estämiseksi istutuksen jälkeen.
- vian havaitseminen: Kuulapäälle tehdään tunkeutumistesti (PT) ja magneettisten hiukkasten/pyörrevirran näytteenotto (jos mahdollista) mahdollisten väsymishalkeamien poistamiseksi.
Erän johdonmukaisuus on avainasemassa. Jokaisen erän ensimmäiselle ja viimeiselle palalle tehdään täysikokoinen + CMM kolmen koordinaatin tarkastus, karheuden näytteenottotaajuus on ≥ 10 % ja koko hehkutusuunin lämpötilakäyrä tallennetaan ja arkistoidaan. Tämä kaksoisjärjestelmä "prosessin ohjaus + tulosten todentaminen" on kova kynnys lääkinnällisten laitteiden toimittajan auditoinnissa (ISO 13485).
Suunnittelukäytännön ehdotukset ja DFM-optimointi
Vähennä suunnittelun lähteestä aiheutuvaa käsittelyn vaikeutta: vältä syviä kapeita onteloita ja pieniä reikiä sekä viilun sädettä R≥1,5 mm helpottaaksesi työkalujen läpikulkua; Käytä suurta kartiokulmaa kuulapään ja kahvan välisellä siirtymäalueella vähentääksesi stressin keskittymistä. Monimutkaisille viisiakselisille alueille on suositeltavaa tarjota CAD-malli, jossa on prosesseja suunnitteluvaiheessa, jotta voidaan simuloida työkalun rata etukäteen ja välttää akselin kääntöraja. Hehkutustyökalut on mukautettava erityisillä grafiittilevyillä tai V-muotoisilla urilla, jotta työkappaleiden välinen etäisyys on ≥ 50 mm lämpösäteilyn aiheuttaman epätasaisen kovuuden välttämiseksi.
Laadun jäljitettävyyden kannalta jokainen lonkkanivel on liitettävä hehkutusuunin eränumeroon, viimeistelytyökalun käyttöikään ja CMM-tarkastusraporttiin. Tämä täyden linkin tietojen jäljitettävyys ei ainoastaan täytä säännösten mukaisia vaatimuksia, vaan tarjoaa myös todellisen perustan virheanalyysille.
Yleiset vikatilat ja välttäminen
- Halkeileva kuulapää: Suurin osa liian nopeasta hehkutuksen jäähdytysnopeudesta, joka aiheuttaa lämpörasitusta; välttäminen: Uunin jäähdytysosan nopeus ≤ 5℃/min.
- Pinta muuttuu siniseksi/mustaksi: Suojaava ilmapiiri on riittämätön ja kastepiste ei täytä standardia; välttäminen: kastepisteen online-valvonta ≤ -40°C.
- Koko toleranssin ulkopuolella: Stressinpoistoa ei suoriteta ennen viimeistelyä, ja kutistuminen on epätasaista lämpökäsittelyn jälkeen; Välttäminen: Stressinpoistokarkaisu 600℃×4h suoritetaan ennen viimeistelyä.
Kuinka varmistaa ulkonäön laatu massatuotannossa?
Lääketieteelliset osat eivät vain katso sisäistä metallografiaa, vaan myös ulkonäköä. Lonkkanivelosien korkeakiiltoinen pinta ja naarmuuntumattomat vaatimukset perustuvat elektrolyyttiseen kiillotukseen ja ultraäänipuhdistukseen viimeistelyn jälkeen. Erän sakeutta on seurattava SPC-säätökaavioiden avulla karheuden ja kovuuden suhteen, ja tärkeimmät parametrit (hehkutuslämpötila, kiillotusvirran tiheys) on asetettu ±5 %:n ohjausrajaksi. Ulkonäköosien silmämääräinen tarkastus on suositeltavaa korvata manuaalinen silmämääräinen tarkastus ja parantaa havaitsemisnopeutta.
FAQ: Usein kysyttyjä kysymyksiä lonkkanivelen titaaniseoksesta CNC-käsittelystä
Voidaanko titaaniseoksesta valmistettuja lonkkanivelosia käsitellä 3-akselisella 5-akselin sijasta?
Teoriassa se on mahdollista, mutta se vaatii useita kääntämistä ja kiinnittämistä. Syvissä ontelorakenteissa, kuten asetabulaarisessa ontelossa, 3-akselisen työkalun aksiaalinen pituus on rajoitettu, ja työkalun on helppo "kääntää" tai antaa periksi, mikä johtaa kaarevan pinnan ylileikkaukseen. Viisiakselinen kertakiristys ei ainoastaan paranna tehokkuutta, vaan mikä tärkeintä, varmistaa, että sisäontelon referenssi on yhtenäinen ja kumulatiivinen virhe pienempi. Osien, joissa on monimutkaiset kaarevat pinnat ja joiden osuus on >30 %, viisiakselinen on turvallisempi valinta.
Mitä seurauksia on, jos hehkutuslämpötila on liian korkea?
Jos Ti-6Al-4V pidetään lämpötilassa, joka ylittää β transus (~995°C) pitkään, jyvät karkeutuvat. Liian suuret rakeet (>100 μm) vähentävät merkittävästi murtolujuutta ja lisäävät väsymishalkeaman alkamisen todennäköisyyttä. Alikriittistä hehkutusta (900-950°C) suositellaan hienon primaarisen α-faasin säilyttämiseksi ja lujuuden ja sitkeyden tasapainottamiseksi. Jokainen uunihehkutus vaatii metallografisen raekoon arvioinnin, ja raekoko on ≥5.
Voiko koneistuksen jäähdytysneste olla vesipohjaista?
Ole varovainen vesipohjaisten jäähdytysnesteiden kanssa. Titaaniseokset ovat herkkiä kloridi-ioneille. Jos jäähdytysneste sisältää klooria (kuten joitain ruosteenestoaineita), jäljelle jäänyt nestekalvo aiheuttaa jännityskorroosiohalkeilua korkeissa hehkutuslämpötiloissa. On suositeltavaa käyttää täysin suljettua MQL:ää (minimimääräinen voitelu) tai puhdasta öljypohjaista jäähdytystä. Rasvanpoisto ja kuivaus on tehtävä ennen hehkutusta. Pinnan ionipitoisuuden tunnistus on ≤10 ppm.
Kuinka varmistaa lonkkapallopään "peilivaikutus"?
Peiliefekti = viimeistely (Ra≤0,4μm) + elektrolyyttinen kiillotus (Ra≤0,1μm) + ultraäänipuhdistus. CNC voi saavuttaa vain puolipeilipinnan, ja todellinen peilipinta perustuu sähkökemialliseen kiillotukseen. Kiillotuskylpynestettä on täydennettävä säännöllisesti, virrantiheys on säädetty arvoon 5-10 A/dm² ja kiillotusaika on 3-5 minuuttia, jotta vältetään liiallinen kiillotus, joka johtaa koon pienenemiseen ja liialliseen toleranssiin.
Mitä pätevyyttä toimittajilla tulee olla?
Lääketieteellisten prosessorien on läpäistävä ISO 9001- ja ISO 13485 -kaksoissertifikaatit, niillä on oltava puhtaat kokoonpanotyöpajat (jos mukana on hitsaus/hionta) ja hehkutusuuneissa on oltava lämpötilan tasaisuustodistus (TUV-kalibrointi). Laitepuolella viisiakseliset työstökoneet on varustettava lämpövirheen kompensointijärjestelmällä, ja CMM:n on oltava Metrology Instituten sertifioitu. Kun valitset toimittajaa, pyydä CMM-raportteja ja metallografisia karttoja kaikista samankaltaisten lonkkanivelosien eristä varmistaaksesi prosessin ominaisuudet.
Johtopäätös: Voita luottamus prosessiketjun eheydellä
Titaaniseoksesta valmistettujen lonkkanivelten räätälöinnissa ei ole kyse pelkästään laitteista tai toleransseista, vaan koko linkin "materiaalien käsittelystä-lämpökäsittelystä-testauksesta" suljetusta suunnittelukierrosta. Viisiakselinen koneistus ratkaisee tehokkuuden ja vertailukonsistenssin ongelman, hehkutus ratkaisee kovettumisen ja jännityksen ja elektrolyyttinen kiillotus ratkaisee biologisen yhteensopivuuden ja ulkonäön. Kun valitset toimittajaa, keskity sen kykyyn hallita hehkutuskäyrää, metallografisen tarkastuksen täydellisyyttä ja SPC-tietoja erän ulkonäön yhdenmukaisuuden varmistamiseksi. Jos projektisi on prototyyppien tai massatuotannon ylösajovaiheessa, voit lähettää lonkkanivelpiirustukset suunnittelutiimille saadaksesi ainutlaatuisen DFM-arvioinnin ja tarjouksen, joka sisältää viiden akselin polut ja hehkutussuunnitelmat.



