





Keskeiset haasteet ja prosessireitit CNC-putkien sisäreikien viimeistelyyn
Tarkkuuskoneiden, nesteiden ohjauksen ja rakennetuen, putkiosien CNC-käsittelyn aloillaSisäinen reiän viimeistelySe on usein avainlinkki, joka määrää tuotteen toiminnan ja käyttöiän. Verrattuna lieriömäiseen leikkaukseen, sisäreiän työstöä rajoittaa työkalun jäykkyys, lastunpoistotila ja mittauksen saavutettavuus, ja se on altis työkalun taipumalle, lämpömuodonmuutokselle ja pinnan tärinäjälille. Toimittajien teknisen vahvuuden arvioinnissa insinöörien ja hankintojen keskeinen mittapuu on se, että insinöörit ja hankinnat voivat murtautua näiden fyysisten rajoitusten läpi ja varmistaa, että sisäreiän koon tarkkuus on ±0,01 mm ja pinnan karheus saavuttaa Ra0,4 μm. Todellisen massatuotannon kokemuksen perusteella tämä artikkeli tarjoaa syvällisen analyysin sisäreikien työstöstrategioista, työkalun valintalogiikasta ja laadunvalvontapisteistä eri putkihalkaisijoiden alla, mikä auttaa sinua välttämään yleisiä vikatiloja projektin alkuvaiheessa.
Miksi sisäisten reikien käsittely on vaikeampaa kuin ulkoisten ympyröiden käsittely? Kolmen suuren fyysisen rajoitteen analyysi
Sisäinen reiän leikkaaminen ei ole yksinkertaista "käänteistä kääntämistä". Sen prosessivaikeudet keskittyvät seuraaviin kolmeen ulottuvuuteen:
- Työkalun jäykkyyden heikkeneminen: Kun hoikka sisäreikäleikkuri on ylitystilassa, taivutusjäykkyys pienenee ylityksen pituuden kuutiotasolla. Käsiteltäessä syviä reikiä, joiden halkaisija on alle Φ10 mm, pienet tärinät voivat saada reiän halkaisijan laajenemaan tai muodostaa tekstuurin.
- Lastunpoisto ja lastun kerääntyminen: Suljettu sisäontelotila rajoittaa hakkeen vapaata virtausta. Jos lastut kiertyvät työkalun tai reiän seinämän ympärille, se voi helposti aiheuttaa toissijaisen leikkauksen tai jopa tukkia työkalun ja vahingoittaa työkappaletta tai työkalua.
- Sokean alueen mittaus: Ulkoympyrä voidaan nopeasti mitata uudelleen mikrometrillä, mutta syvien sisäreikien sisämittoja on vaikea saada reaaliajassa. Se perustuu yleensä prosessin ohjaukseen ensimmäisen tarkastuksen jälkeen. Kun edellinen prosessi on vääristynyt, seuraavat viimeistelytoimenpiteet ovat tehottomia.
Siksi sisäreiän viimeistely ei ole vain ohjelmointiongelma;Työkalun geometriset parametrit, leikkausparametrit ja kiinnikkeen jäykkyysjärjestelmän yhteensopivuusongelma.
Prosessointistrategiat ja laitteiden valinta putken halkaisijaosien perusteella
Riippuen putken ulkohalkaisijan ja sisähalkaisijan suhteesta (syvyys-halkaisijasuhde), käsittelystrategiaa on säädettävä merkittävästi. Seuraavassa taulukossa verrataan suositeltuja prosessireittejä kolmelle tyypilliselle putkiosalle:
| Osien ominaisuudet | Tyypillinen sisähalkaisija | Suositeltavat varusteet | kriittinen prosessin ohjauspiste |
|---|---|---|---|
| Lyhyt putki/laippatyyppi | Φ5 - Φ30 mm | CNC-sorvaus/keskityskone | Käytä sisäistä reikäleikkuria, jossa on suuri takakulma, optimoidaksesi syöttösuhteen ja estääksesi tärinäjälkiä; kiinnityspinnan tulee olla pyöristetty. |
| keskipitkä putki | Φ10 - Φ50 mm | 3-akselinen/4-akselinen koneistuskeskus | Käytä porrasporausta - karkea poraus - hieno poraus; kiinnitä huomiota porauksen keskitystarkkuuden vaikutukseen lopulliseen reiän halkaisijaan. |
| Syvä reikä/erikoismuotoinen putki | Φ15 - Φ80 mm (syvyyden ja halkaisijan suhde>5) | 5-akselinen vivusto/erityinen syväreikäpora | Pakotettu jäähdytys ja voitelu, korkea paine siru puhdistus; työkalussa on oltava teroitusreuna taipuman kompensoimiseksi. |
Putkenosille, joissa on monimutkaiset sisäontelot (kuten aksiaaliset kierteet ja radiaaliset läpimenevät reiät),Sorvaus ja jyrsintäLaitteen etuna on se, että se suorittaa sisäisen ja ulkoisen käsittelyn yhdellä kiinnityksellä, mikä voi merkittävästi vähentää kumulatiivista puristusvirhettä ja parantaa koaksiaalisuutta.
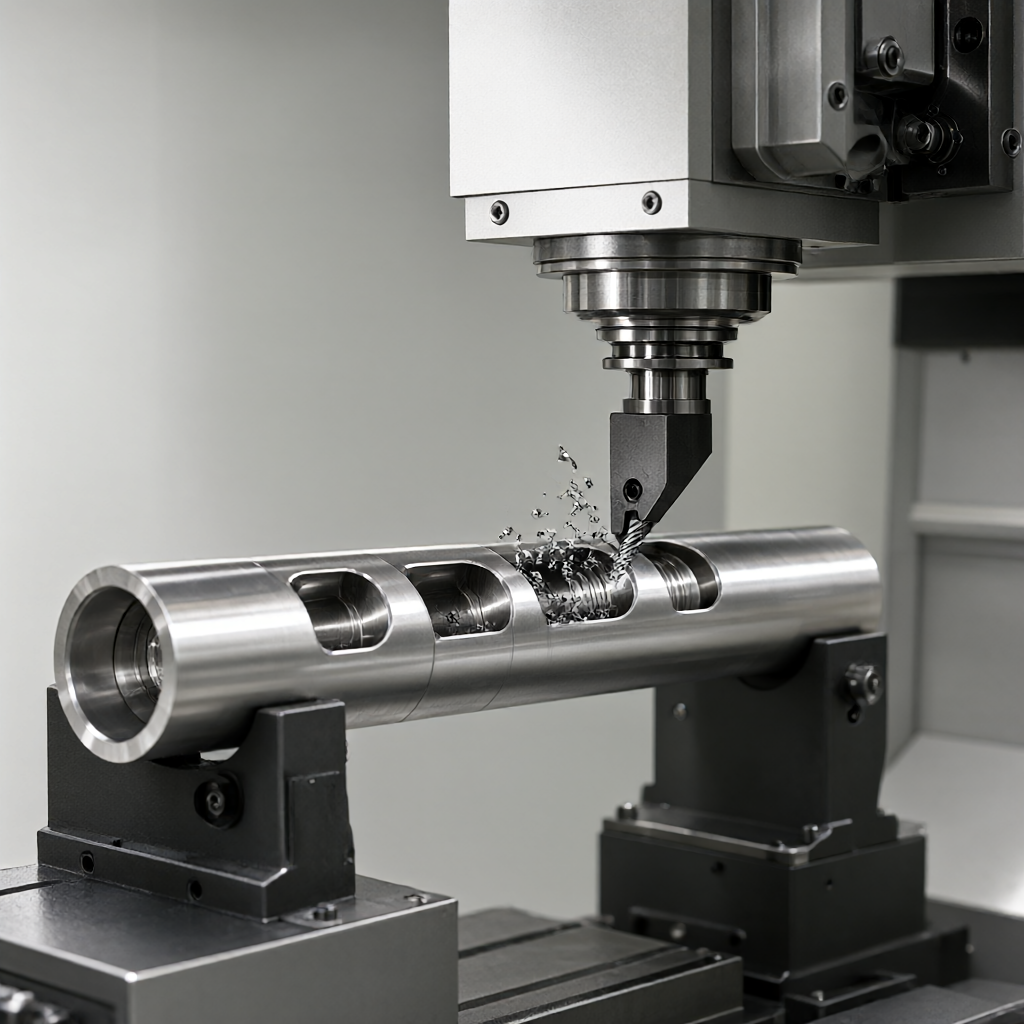
Opas työkalun valintaan ja leikkausparametrien optimointiin
Sisäreikätyökalun geometriset parametrit määräävät suoraan pinnan laadun. Varsinaisessa käytössä se on säädettävä materiaalin mukaan:
- Johtava kulman valinta: Kun työstetään ohutseinäisiä putkia tai suuria sisähalkaisijaltaan ohuita materiaaleja, on käytettävä työkalua, jonka etenemiskulma on 90° tai 95° radiaalisen leikkausvoiman vähentämiseksi ja putken muodonmuutoksen estämiseksi. Lyhyitä ja paksuja putkirunkoja käsiteltäessä voidaan käyttää 45°:n johtokulmaa työkalun kärjen lujuuden parantamiseksi.
- Teroitusgeometria: Sisäreikää viimeisteltäessä leikkuureunan säde (Re) on yleensä 0,2-0,5 mm. Jos Re on liian pieni, reuna halkeilee helposti; jos Re on liian suuri, radiaalinen vastus kasvaa ja pinnan viimeistely heikkenee.
- Leikkausparametrit: Esimerkkinä alumiiniseoksesta leikkaussyvyys voi olla 1,0-1,5 mm karkeaporauksen aikana ja pyörimisnopeus on 800-1200 rpm; hienoporauksen aikana jätetään 0,1-0,2 mm marginaali, pyörimisnopeus nostetaan 1500-2000 rpm:iin ja syöttönopeutta säädetään arvoon 0,05-0,10 mm/kierros, jotta varmistetaan alle Ra0,8 μm:n karheus.
Vaikeasti leikattavissa materiaaleissa, kuten ruostumaton teräs, on käytettävä erityistä jäähdytysnestettä ja korkeapaineista sisäistä jäähdytystä työkarkaistujen kerrosten muodostumisen estämiseksi ja työkalun käyttöiän pidentämiseksi.
Pinnan laatu ja yleisten vikatilojen välttäminen
Mittatarkkuuden lisäksi ulkonäön laatu on toinen kipeä kohta sisäisten reikien käsittelyssä. Yleiset vikatilat ja välttämissuunnitelmat ovat seuraavat:
- Pulista: Näkyy spiraalimaisena tekstuurina reiän seinämässä. Perimmäinen syy on se, että prosessijärjestelmän luonnollinen taajuus on sama kuin leikkausherätystaajuus.Ratkaisu: Pienennä syöttönopeutta, lisää karan nopeutta tai muuta työkalun välyskulmaa.
- Elastinen palautus (Springback): Ohutseinämäistä ruostumatonta terästä tai titaaniseosta käsiteltäessä materiaalin katkaisun jälkeinen jännityksen vapautuminen aiheuttaa reiän halkaisijan palautumisen. Tämän seurauksena mitattu koko on suurempi kuin teoreettinen arvo.Ratkaisu: Varaa elastinen palautusmarginaali, laske yleensä kompensaatioarvo seinämän paksuuden mukaan tai vapauta jännitys vähitellen moniveitseisellä tarkkuusleikkauksella.
- Terminen muodonmuutos: Jatkuvan leikkaamisen tuottama lämpö saa työkalun termisesti pidentyä ja reiän halkaisija kasvaa vähitellen.Ratkaisu: Käytä jaksoittaista leikkaamista varmistaaksesi, että jäähdytysneste koskettaa täysin leikkuureunaa, tai käytä mikrokiteistä vahaa sisältävää työkalua kitkalämmön vähentämiseksi.
Laadukas pinta ei tarkoita vain sileää, vaan myös vaatiiEi naarmuja tai tahroja. Massatuotannossa on välttämätöntä valvoa tiukasti puristusvoiman tasaisuutta, jotta vältetään pehmeän kynsipuristuksen aiheuttamat paikalliset painaumat.
Laaduntarkastus ja koko prosessin valvontastandardit
Sisäreiän tarkastus on rajoitettu syvyyteen, ja siinä käytetään yleensä seuraavien menetelmien yhdistelmää:
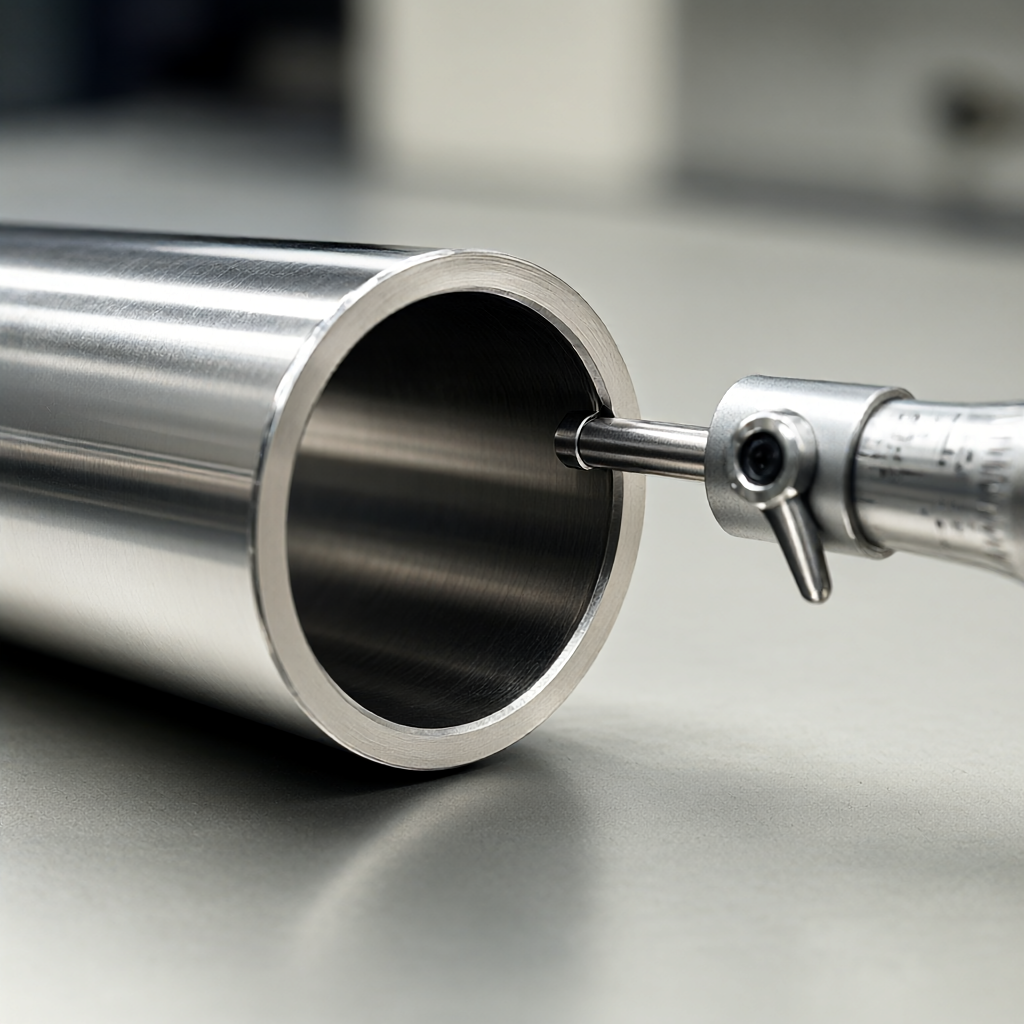
- Ensimmäisen artikkelin vahvistus: Käytä neulamittaria tai pneumaattista mittauslaitetta halkaisijan havaitsemiseen ja käytä projektoria tai profilometriä havaitaksesi aukon viiste ja pinnan karheus.
- Prosessin tarkastus: Tarkista satunnaisesti huokosten keskihalkaisija ja sylinterimäisyys 5-10 kappaleen välein. Jos mittapoikkeama löytyy, jäljitä välittömästi karan lämpövirhe tai työkalun kuluminen.
- Täysikokoinen lähetystarkastus: Suorita kriittisten yhteensopivien pintojen 100 % täysimittainen tarkastus. Käytä kolmiulotteista koordinaattimittauskonetta (CMM) tai erityistä sisähalkaisija-anturia varmistaaksesi, että sisäreiän koaksiaalisuus on ≤0,02 mm.
Ennen pintakäsittelyä (kuten anodisointia, galvanointia) on varmistettava, että sisäreiässä ei ole jäämiä ja öljyä. Muuten se aiheuttaa pinnoitteen ablaatiota tai epätasaisen oksidikalvon paksuuden, mikä vaikuttaa lopulliseen ulkonäön sakeuteen.
FAQ: Usein kysyttyjä kysymyksiä CNC-sisäreikien viimeistelystä
Kuinka varmistaa samankeskisyys syvien reikien käsittelyssä?
Avain on porauksen keskittäminen. On suositeltavaa käyttää syväreikäporaa ohjausterällä keskittämään ensin reikä ja laajentamaan sitten reikää. Jos reiän halkaisija on suurempi, voidaan käyttää kaksipäätä korkean tason tukea tai neljännen/viidennen akselin kiertosuuntausta voidaan käyttää viisiakselisissa laitteissa varmistaakseen, että sisä- ja ulkokehän koaksiaalisuus on 0,05 mm:n sisällä.
Kuinka ratkaista "alumiinikasvain" -ongelma alumiiniseoksen sisäreiän käsittelyn jälkeen?
Alumiinin purseet johtuvat yleensä työkalun reunan lohkeilusta tai väärästä syötöstä. Kovametallipinnoitetut, terävämmät työkalut tulee vaihtaa, pääpoikkeutuskulma optimoida, pyörimisnopeutta nostaa sopivasti ja syöttöä pienentää varmistaakseen, että lastut rullataan jatkuvasti ulos sen sijaan, että niitä puristuisi reiän seinää vasten.
Voidaanko sisäreikä ruiskuttaa suoraan CNC-työstön jälkeen?
Kyllä, mutta pinnan esikäsittely (hiekkapuhallus tai kemiallinen kiillotus) vaaditaan tarttuvuuden parantamiseksi. Jos sisäreikä on tarkkuusliitospinta ja mittatarkkuus on säilytettävä, on suositeltavaa välttää ruiskutusta vastinpinnalle tai varata ruiskutukseen sakeutusvara (yleensä 0,05-0,1 mm).
Pitäisikö minun valita sorvaus vai jyrsintä pienille putkiosien erille?
Riippuu putken seinämän paksuudesta ja pituudesta. Jos poraat ja uritat kiinteää tankoa, valitse sorvaus; Jos kyseessä on paksuseinäinen putki tai ontto profiili, jossa on monimutkainen sisäontelo, valitse koneistuskeskusjyrsintä joustavuuden lisäämiseksi. Keskityskone soveltuu pienten putkimaisten akseliosien massatuotantoon, joilla on suuri kuvasuhde ja erittäin korkeat tarkkuusvaatimukset.
Kuinka arvioida toimittajan sisäisiä reikien käsittelykykyjä?
Tarkista sen laitekokoonpano (onko siinä sorvaus- ja jyrsintä yhdistettyjä tai erityisiä syväreikälaitteita), työkalukirjaston rikkaus ja havaitsemismenetelmät (onko siinä pneumaattiset mittauslaitteet tai erityiset sisähalkaisijan neulamittarit). Samantyyppisistä putken osista on toimitettava ensimmäinen kappaletarkastusraportti, jossa keskitytään sisäreiän pyöreys- ja karheustietoihin.
Johtopäätös ja yhteistyöehdotukset
Putkien sisäreiän viimeistelyn CNC-käsittely on systemaattinen projekti. Työkalun valinnasta lämpömuodonmuutoksen kompensointiin jokainen vaihe vaikuttaa suoraan lopputulokseen. Meillä on 72 CNC-laitteiston klusteri, joka kattaa 3-5-akseliset ja sorvaus- ja jyrsintäkomposiittiprosessit ja tukee erilaisia materiaaleja, kuten alumiinia, terästä, ruostumatonta terästä ja teknisiä muoveja. Massatuotannossa korostamme ulkonäön laadun ja mittatarkkuuden kaksijakoisuutta varmistaaksemme, että reiän sisäpinta on sileä ja virheetön. Jos sinulla on piirustuksia tai näytteitä putken osista, olet tervetullutLähetä suunnittelutiedostot tarjousta varten, tarjoamme sinulle yksityiskohtaisia teknisiä ratkaisuja ja tarjouksia, mukaan lukien DFM-ehdotuksia.



