





Sirunhallinta syvän onteloosien CNC-työstyksessä: periaatteet ja tekniset kipukohdat
Tarkkuus-CNC-osien räätälöinnissa syvät ontelorakenteet (kuten neliömäiset laatikot, ontelot ja hammaspyöräurat, joiden L/D > 4:1) johtavat usein työkalun häiriöön, toistuviin leikkauksiin ja pinnan naarmuihin huonon lastunpurkauksen vuoksi, mikä vaikuttaa suoraan erän sakeuteen. Valmistajana, jolla on 72 CNC-konetta ja pintakäsittely Ra0,4 μm, lastunhallinta ei perustu pelkästään "suuriin lastuuriin", vaan se on kattava suunnittelukysymys, joka vaatii yhdistelmän leikkausparametreja, työkaluratoja sekä jäähdytys- ja voitelustrategioita. Seuraavassa on syvien onteloosien lastunpurkauksen teknisten avainkohtien systemaattinen purkaminen vikatiloista, prosessiparametreista, kaaviovertailu hyväksymiskriteereistä.
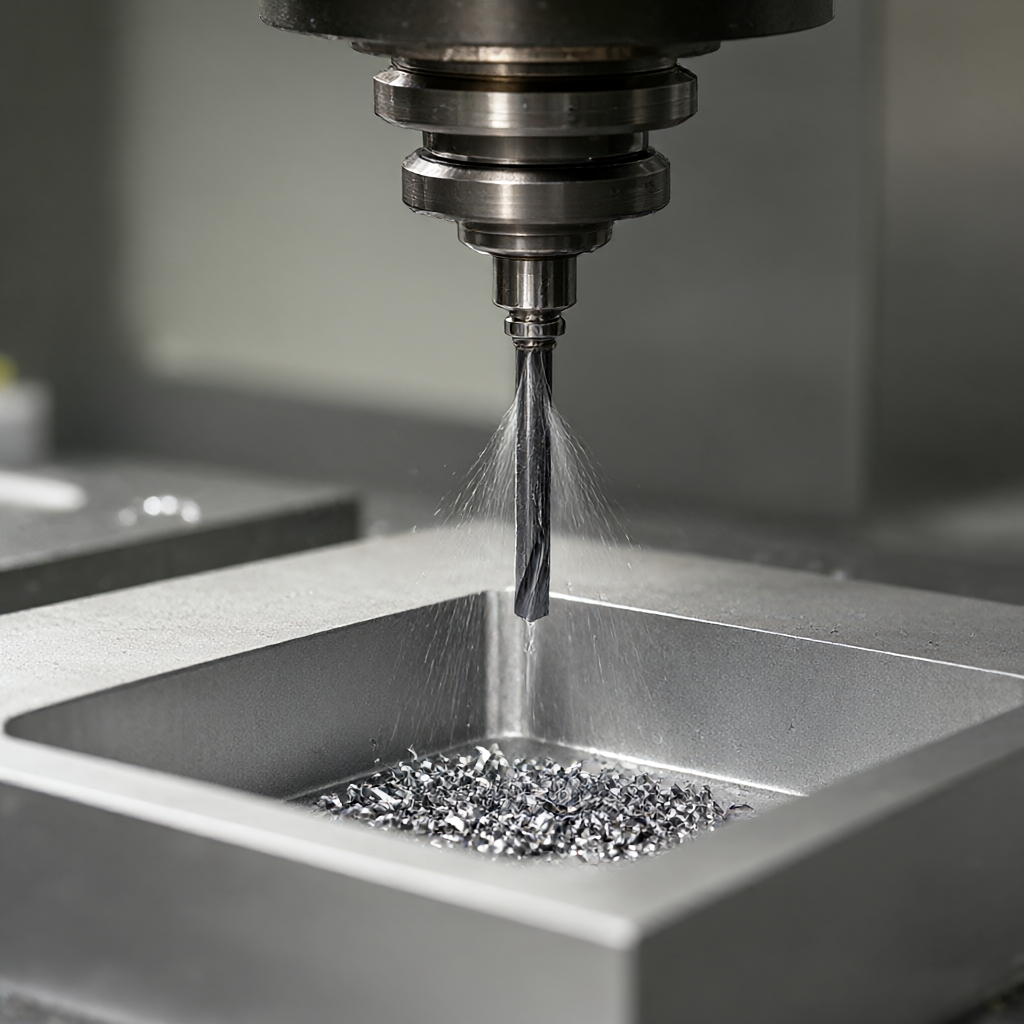
Tyypillinen syviin onteloihin loukkuun jääneiden lastujen vikatila
Kolme yleisintä vikatyyppiä syväontelotyöstössä johtuvat kaikki lastun pysymisestä:
- Toistuva leikkaus (värinämerkintä):Lastut takertuvat pohjapintaan tai sivuseinään ja toissijainen kosketus tapahtuu, kun työkalu kulkee uudelleen ohi, jolloin syntyy tärinäjälkiä tai mikrohalkeamia, jotka jäävät todennäköisemmin huomiotta varsinkin kun jyrsitään monimutkaisia kaarevia pintoja 5-akselilla.
- Lämpömuodonmuutos ja mittapoikkeama:Lastujen kerääntyminen muodostaa paikallisen eristekerroksen, ja jäähdytyselementtivaikutus aiheuttaa pohjapinnan materiaalin pehmenemisen ja koko ylittää ±0,01 mm toleranssialueen; jos ennen alumiiniosien anodisointia on puhdistamattomia lastuja, muodostuu hapettumispisteitä.
- Epänormaali työkalun kuluminen ja työkalun rikkoutuminen:Lastut kietoutuvat päätyjyrsimen pääreunan tai kuulaleikkurin päätypinnan ympärille, ja äkillinen leikkausvoiman lisääntyminen voi aiheuttaa reunan lohkeilua. Se aiheuttaa todennäköisemmin tärinää, kun keskityskone käsittelee hoikan akselin syvää onkaloa.
Nämä viat lisäävät kosmeettisia vikoja massatuotannossa - ja korkeakiiltoinen pinta ilman naarmuja on keskeinen indikaattori asiakkaiden hyväksynnälle. Siksi sirunhallinta ei ole vain "puhdistusta", vaan myös esiohjauslinkki tarkkuuden ja ulkonäön johdonmukaisuuden takaamiseksi.
Leikkausparametrien ja työkalun geometrian vaikutus lastunpoistoon
Nopeuden, syötön ja lastun muodon välinen suhde
Lastun morfologia määräytyy lastun paksuuden ja käpristyssäteen perusteella. Yleisesti käytetyt parametriyhdistelmät syväonteloisille osille ovat seuraavat (esimerkiksi 6061-T6 alumiini, halkaisijaltaan 8 mm:n mikropääjyrsin):
| parametri | Suositeltu arvo | Vaikutus lastunpoistoon |
|---|---|---|
| Karan nopeus | 8000-12000 rpm | Nopeus on liian suuri → lastut ovat ohuita ja käpristyssäde pieni → se on helppo tarttua työkaluun; nopeus on liian alhainen → lastut ovat paksuja ja suoria → ontelo on helppo tukkia |
| Syöttö per hammas | 0,03-0,05 mm/hammas | Syöttö on liian alhainen → lastut eivät ole rikki → työkalu on kelattu; liian suuri → leikkausvoima kasvaa äkillisesti → lastunpoistokanava puristuu ja vääntyy |
| Lateraalinen veitsen isku | ≤0,2D | Rouhittaessa täysleveää syvää onkaloa, sivuttaisleikkausvoima on suuri → lastut ovat leveitä ja pitkiä → tarvitaan pienempi syöttö tai vyöhykekäsittely |
Insinöörikäytännössä "kerrosleikkausta" (Z-vaihe 0,1–0,2D) käytetään usein syvien onteloiden karhennusvaiheessa. Kun jokainen kerros on valmis, se huuhdellaan nopeilla sisäisillä jäähdytyssuuttimilla lastujen pinoamisen välttämiseksi.
Työkalun geometria ja lastunpoistosuunnittelu
- Yläterähuilu (huilugeometria):3-reunaisissa mikropääjyrsimeissä on matalat lastunpoistourat, jotka soveltuvat viimeistelyyn, mutta joilla on alhainen lastunpoistotehokkuus; työkalut, joissa on yli 4 reunaa, ovat alttiita lastun tukkeutumiseen riittämättömän lastutilan vuoksi syvien onteloiden rouhintaan. On suositeltavaa käyttää mikrojyrsintä, jossa on 3 reunaa ja 90° reunakulma syväontelokarhennusta varten, ja lisää pinnan kiillotusta lastun tartuntakertoimen pienentämiseksi.
- Työkalun kuvasuhde:Syväontelotyökaluilla, joiden L/D>10 on huono jäykkyys, ja lastut pyrkivät tarttumaan pohjapintaan painovoiman ja nesteen vastustaessa. Tällä hetkellä sisäistä jäähdytystä on käytettävä leikkausnesteen suihkuttamiseen suoraan työkalun kärkeen, jotta lastut huuhtoutuvat pois leikkausalueelta sen sijaan, että luottaisivat painovoiman putoamiseen luonnollisesti.
- Porauslastujen poisto:Syvän reiän porauksessa (L/D>12) on käytettävä poranterää, jolla on korkea lastunpoistoteho (esim. kierrekulma yli 30°), muuten lastut muodostavat "lastupilarin" reikään ja tukkivat työkalun, mikä rikkoo työkalun helposti. Keskityskoneen käsittelyn aikana lastut poistuvat ohjauskiskoa pitkin kohti takapäätä. Lastun kertymisen paksuutta ohjauskiskon alueella on tarkkailtava työkappaleen juuttumisen välttämiseksi.
Kolmen yleisen lastunpoistoratkaisun vertailu
Ei ole olemassa yhtä "optimaalista ratkaisua" syvän ontelon osien lastunhallintaan, ja valinnan on perustuttava L/D-suhteeseen, materiaaliin, eräkokoon ja ulkonäkövaatimuksiin. Seuraavassa verrataan kolmea yleisesti käytettyä ratkaisua:
| suunnitelma | Sovellettavat skenaariot | etu | rajoituksia |
|---|---|---|---|
| Ulkoinen ilmapuhallus | L/D< 6,开粗后清腔 | Yksinkertaiset laitteet, alhaiset kustannukset, ei häiriöitä leikkaustyökaluihin | Syvissä onteloissa (L/D>8) ilmavirtaus ei pääse pohjapinnalle ja lastujen jäännösmäärä on korkea; alumiinilastut puhalletaan helposti pois ja saastuttavat ympäröivät käsitellyt pinnat. |
| Sisäinen jäähdytysneste | L/D 4–12, viimeistely | Lastut syöksyvät suoraan pois työkalun kärjestä, pinta Ra voi olla 0,4 μm, eikä siinä ole juuttunutta lastua. | Työkalussa on oltava sisäinen jäähdytyskanava, ja halkaisijaltaan pienien työkalujen hinta on korkea; öljyä jää syvän ontelon pohjalle ja se on puhdistettava myöhemmin. |
| Kuivaleikkaus + nopea ilmankierto (Dry + High-Speed Air) | Tarttumattomat veitsimateriaalit (teräs, titaani), korkeat viimeistelyvaatimukset | Ei leikkausnesteen jäämiä, puhdistusta ei tarvita ennen anodisointia; lastut poistetaan nopealla ilmavirralla, mikä vähentää toissijaista kosketusta | Kevytmetallit, kuten alumiini ja magnesium, eivät sovellu vakavaan lastun tarttumiseen; leikkausalueen lämpötila nousee ja työkalun käyttöikää on tarkkailtava. |
Suunnittelukokemuksemme on: sisäinen jäähdytysratkaisu suositaan alumiiniosien syväonteloviimeistelyssä, kuivaleikkaus + ilmankierto vaaditaan teräsosien korkeaan sileyteen ja ulkopuolista ilmapuhallusta käytetään varana rouhintavaiheessa. Massatuotannossa voidaan sekoittaa kolmea ratkaisua - ulkopuhallus karkeaa leikkausta varten, sisäinen jäähdytys tai kuivaleikkaus viimeistelyyn, jotta jokaisen prosessin lastun tila on hallittavissa.
Prosessin toiminnan pääkohdat: yhteistyösuunnittelu työkalupolusta jäähdytykseen
Työkalupolkustrategia ja lastuvirran hallinta
Lastujen virtaussuunta ontelossa määräytyy työkalun radan suunnan mukaan. Syväontelokarhennusta varten on suositeltavaa käyttää "ulkoa sisään" spiraalileikkausta kerros kerrokselta edestakaisin liikkumisen sijaan, jolloin lastut työntyvät ulkoseinän poistoalueelle sen sijaan, että ne kerääntyisivät keskelle. Viimeistelyssä työkalun kulkusuunnan tulee olla yhdenmukainen päälastunpoistosuunnan kanssa - eli lastut tuodaan onkalon aukkoon sen sijaan, että ne työnnetään ontelon pohjaan.
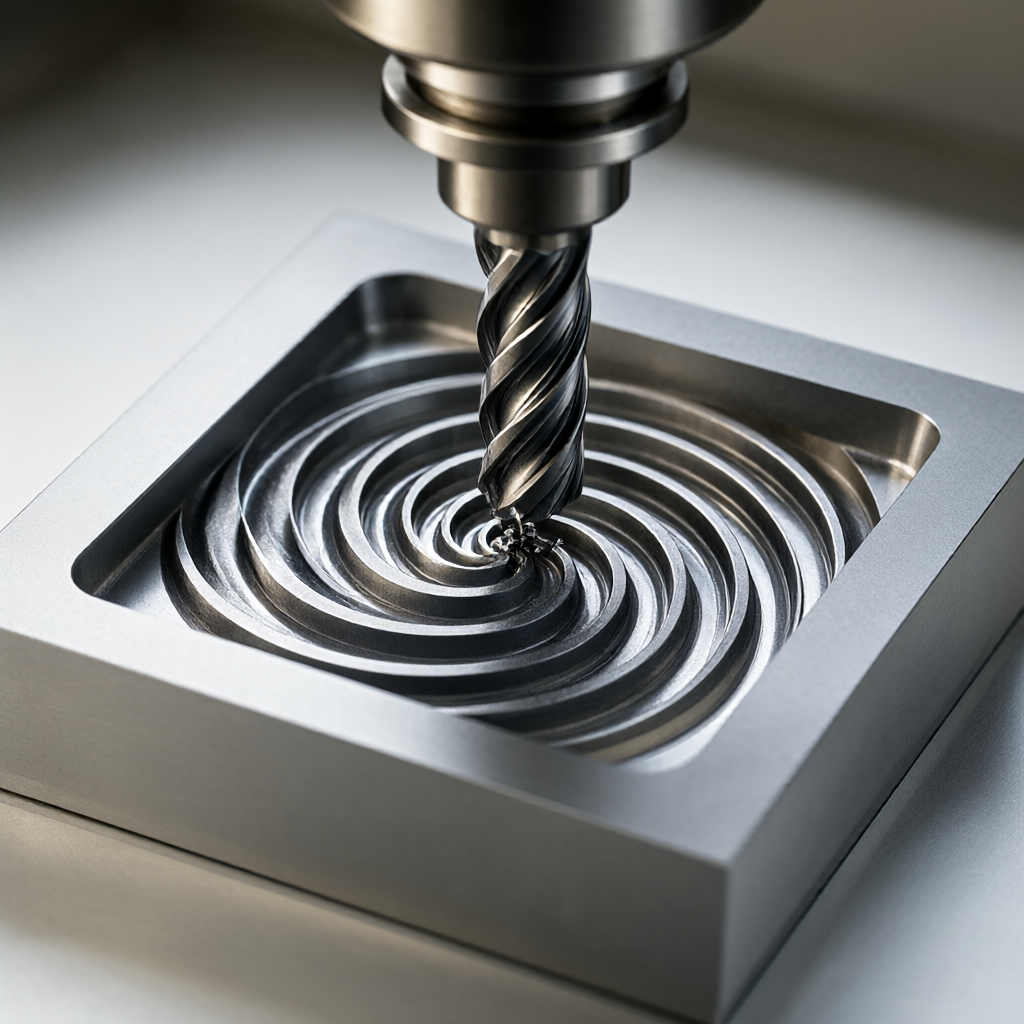
Kun jyrsitään monimutkaisia kaarevia pintoja, joissa on syvät ontelot 5-akselilla, työkalun asentokulmaa (kallistus) on säädettävä 15°–30°, jotta estetään lastujen "raapiminen" kohti työkalun sivua. CAM-ohjelmistoon voidaan asentaa "lastuvirtaussuunnan ennuste" -moduuli simuloimaan lastujen liukuvaa liikerataa ontelossa ja tunnistamaan pidätysalue etukäteen.
Jäähdytys- ja ilmavirran ajoituksen ohjaus
Lastujen purkaminen ei ole "jatkuvaa puhallusta", vaan sen on vastattava leikkausprosessin ajoitusta:
- Avaa karkea kerros:Kun kunkin kerroksen Z-vaihe on suoritettu, pysäytä kara, huuhtele nopealla ilmavirralla (0,6–0,8 MPa) 3–5 sekunnin ajan ja leikkaa sitten toinen kerros.
- Viimeistelysyöte:Sisäinen jäähdytys on jatkuvasti päällä, ja ilmavirta puhalletaan ulos vain hetken, kun työkalu vedetään sisään, jotta ilmavirta ei osu jähmettyneeseen pintaan.
- Ennen työkalun vaihtoa/tarkastusta:Pakotettu ulkopuhallus + tyhjiölastuimu varmistavat, että CMM (kolmikoordinaattinen) mittauksen aikana ei esiinny siruhäiriöitä ja mittatiedot ovat luotettavia.
Tämä ajoitussarja on ohjelmoitava ja vahvistettava massatuotannon aikana, jotta vältetään käyttäjän manuaalisen toiminnan aiheuttamat eräerot.
Tarkastukset ja virheiden välttäminen: kuinka hyväksyä sirunhallinnan tehokkuus
Se, onko siruhallinta käytössä, ei voi perustua pelkästään "silmämääräiseen tarkastukseen", vaan se on yhdistettävä määrälliseen tarkastukseen:
- Pinnan karheus:Syvän ontelon pohjapinta Ra ≤ 0,4 μm (alumiiniosien viimeistely). Jos Ra kasvaa yhtäkkiä yli 0,8 μm:iin, se osoittaa, että toistuvasta lastunleikkauksesta on jälkiä.
- Kokotarkastus:Etäisyystoleranssi syvän ontelon pohjapinnasta sivuseinään on ±0,01 mm. Jos erän yksittäiset osat ovat toleranssin ulkopuolella, on etusijalla ennen viimeistelyä tarkistettava, onko osassa lastukertymä ja lämpömuodonmuutoksia.
- Täydellinen optinen tarkastus:Ennen toimitusta ulkonäkö tarkastetaan 100-prosenttisesti, keskittyen syvän ontelon pohjassa oleviin mikrosiruihin (käytä 50-kertaista suurennuslasia tai AOI-optista tarkastusta). Jäljelle jääneet lastut muodostavat hapettuneita pisteitä anodisoinnin jälkeen, mikä on ensiluokkainen ulkonäkövirhe.
Jos erässä oleva lastuongelma havaitaan, palautusjärjestys on: työkalun kulumistietue → jäähdytyspaineloki → CAM-työkalun rataversio → materiaalierä (alumiinin sulkeumat vaikuttavat lastun muotoon). Useimmissa tapauksissa kaksi ensimmäistä kohdetta ovat perimmäinen syy.
Usein kysytyt kysymykset (FAQ)
Mikä on sopiva sisäinen jäähdytyspaineasetus CNC-työstössä syvän ontelon osia?
Yleensä 0,4–0,6 MPa voi huuhdella lastut pois työkalun kärjestä. Jos paine on liian korkea, jäähtynyt hivenmetallipöly puhalletaan pois, kun työkalu vedetään sisään, mikä saastuttaa ympäröivän pinnan. Suosittelemme aloittamaan 0,5 MPa:sta alumiiniosien viimeistelyssä ja hienosäätää lastun värin mukaan (hopeavalkoinen on parempi, musta tarkoittaa tarttumista).
Voinko jättää ulkopuhalluksen pois karhennusvaiheessa ja leikata kerroksen suoraan pois?
Ei suositella. Kerrosten välisen huuhtelun jättäminen pois aiheuttaa hakkeen pinoamisen 2-3 kerrokseen. Seuraavaa kerrosta leikattaessa lastut puristuvat materiaalirakoon, jolloin pintaan ilmestyy "puristusjälkiä". Viimeistelyn aikana on tarpeen lisätä leikkausvaraa tai käyttää pienempää leikkaussyvyyttä niiden poistamiseen, mikä puolestaan vähentää tehokkuutta.
Mitä teen, jos lastut takertuvat ohjauskiskoon, kun keskityskone käsittelee hoikan akselin syvää onkaloa?
Sirujen kerääntyminen ohjauskiskon alueelle on sydänkoneen yleinen vika. Ennaltaehkäisevät toimenpiteet: Kun lastut purkautuvat peräpäätä pitkin, lisää ilmavirran avustusta ohjauskiskon puolella (0,3 MPa) ja lyhennä lastun pituutta (vähennä syöttöä, lisää pyörimisnopeutta lastun käpristymiseksi). Jos se on jumissa, se on pysäytettävä ja puhdistettava manuaalisesti. Massatuotannossa sirunvalvontaanturi tulee asettaa antamaan varhainen varoitus.
Sopiiko kuivaleikkausratkaisu kaikkiin metallisiin syväonteloosiin?
ei sovelleta. Kevytmetallien, kuten alumiinin ja magnesiumin, lastun tartuntakerroin on korkea, ja lastut voivat kietoutua helposti työkalun ympärille kuivaleikkauksen aikana, mikä johtaa suureen työkalun rikkoutumisriskiin. Kovissa materiaaleissa, kuten teräksessä, titaanissa ja Inconelissa, on vähemmän lastuja. Kuivaleikkaus + ilmankierto on käyttökelpoinen ratkaisu, mutta työkalun lämpötilan nousua on seurattava ja vaihtojakso on noin 30 % lyhyempi kuin märkäleikkaus.
Kuinka estää lohkeamisongelmat syvän ontelon osissa vetovaiheesta lähtien?
DFM:n (valmistuskykyanalyysin) aikana, jos syvässä ontelossa, jonka L/D>10, ei ole prosessireikiä tai lastuuria, on suositeltavaa lisätä prosessireikiä (halkaisija 2–3 mm) tai kaltevuutta (≥1°), jotta lastut pääsevät liukumaan luonnollisesti alas. Samalla on merkitty pinnan karheusvaatimukset, jossa avainmitat sijaitsevat, mikä helpottaa jäähdytysstrategian kohdennettua säätämistä käsittelyvaiheessa.
Päätelmät ja toimintasuositukset
Syvien onteloiden osien sirunhallinta on näkymätön kynnys tarkkuudelle ja ulkonäön yhtenäisyydelle. Leikkausparametrien optimoinnin, työkalun geometrian sovituksen, jäähdytysilman virtauksen ajoituksen ohjauksen ja kvantitatiivisen tarkastuksen avulla lastunpidätyksen aiheuttama erävirhesuhde voidaan vähentää hyväksyttävälle tasolle. Jos sinulla on murto-ongelmia syväontelo-osien käsittelyssä, voit lähettää piirustuksia ja prosessivaatimuksia, ja insinööritiimimme tarjoaa DFM-ehdotuksia, työkalun valinta- ja jäähdytysstrategiaratkaisuja sekä tukee erätoimitusta 15–25 päivässä.



