





En el procesamiento de piezas de aleación de aluminio para aviación, la elección del estado del material determina directamente la resistencia, la vida útil a la fatiga y la eficiencia del procesamiento de la pieza. T6 y T73 son los dos estados de tratamiento térmico más utilizados para las aleaciones de aluminio de las series 2024 y 7075. Existen diferencias significativas en el límite elástico, la resistencia al agrietamiento por corrosión bajo tensión y la ventana de mecanizado entre los dos. Si los ingenieros no aclaran el estado del material durante la etapa DFM, fácilmente puede provocar deformaciones o fallas prematuras de las piezas después del ensamblaje. Este artículo combina parámetros de corte CNC, control de tolerancia y estándares de prueba para analizar las diferencias de rendimiento y la base de selección de los dos estados, ayudando al personal técnico de adquisiciones y de investigación y desarrollo a tomar decisiones precisas sobre los materiales.
Diferencias en el rendimiento del núcleo entre los estados T6 y T73 de aleación de aluminio para aviación
El estado T6 (tratamiento en solución sólida + envejecimiento artificial) tiene como objetivo obtener un estado de equilibrio universal de alta resistencia, cuya característica principal es la resistencia máxima a la tracción. Tomando como ejemplo el 7075-T6 de uso común, su resistencia a la tracción puede alcanzar los 570 MPa, su límite elástico es de 503 MPa y su alargamiento es de aproximadamente el 11%. Sin embargo, el estado T6 retiene una gran cantidad de dislocaciones de alta densidad en la red cristalina, lo que la hace más susceptible al agrietamiento por corrosión bajo tensión (SCC), especialmente en atmósferas marinas que contienen iones de cloruro o en ambientes húmedos.
La condición T73 (sobreenvejecida) ofrece una excelente resistencia al agrietamiento por corrosión bajo tensión con un ligero sacrificio en la resistencia. La resistencia a la tracción de 7075-T73 es de aproximadamente 540 MPa y el límite elástico es de 490 MPa, pero su resistencia SCC es un orden de magnitud mayor que la del T6. En piezas estructurales aeroespaciales, el uso de T73 suele ser obligatorio en áreas sujetas a altas tensiones residuales para evitar el crecimiento catastrófico de grietas durante el servicio. Para la serie 2024, la condición T73 (2024-T73) también exhibe una mejor resistencia a la fatiga por corrosión que la T6.
Comparación de parámetros mecánicos clave.
| Índice de parámetros | 7075-T6 | 7075-T73 | Inspiración para la selección de ingeniería |
|---|---|---|---|
| Resistencia a la tracción (MPa) | 570 - 590 | 530 - 550 | La resistencia del T73 es ligeramente menor y es necesario volver a calcular el factor de seguridad. |
| Límite elástico (MPa) | 503 - 517 | 480 - 500 | El sobreenvejecimiento reduce ligeramente el límite elástico y mejora la plasticidad. |
| Alargamiento (%) | 11 | 13 - 15 | T73 tiene mejor tenacidad y mayor resistencia al impacto. |
| Resistencia a la corrosión por tensión (SCC) | sensible | Alta resistencia | En áreas con alta tensión residual, se prefiere T73. |
| Relajación re-estrés | Pobre | Excelente | T73 es más adecuado para el mantenimiento de la forma después del montaje de precisión. |
Estrategias de ajuste de parámetros y rendimiento de corte CNC.
Los cambios en el estado del material afectarán directamente las fuerzas de corte, la vida útil de la herramienta y la integridad de la superficie. La dureza de la aleación de aluminio en el estado T6 es ligeramente mayor (alrededor de 95-105 HB) y aumenta la probabilidad de producir tiras continuas de virutas durante el corte; mientras que es más probable que el T73 produzca virutas durante el corte debido al engrosamiento de la fase de precipitado sobreenvejecida, y la resistencia al corte es relativamente pequeña. En el mecanizado CNC de precisión, si los parámetros T6 se aplican directamente a las piezas T73, puede provocar vibraciones o una rugosidad excesiva de la superficie debido al avance excesivo.
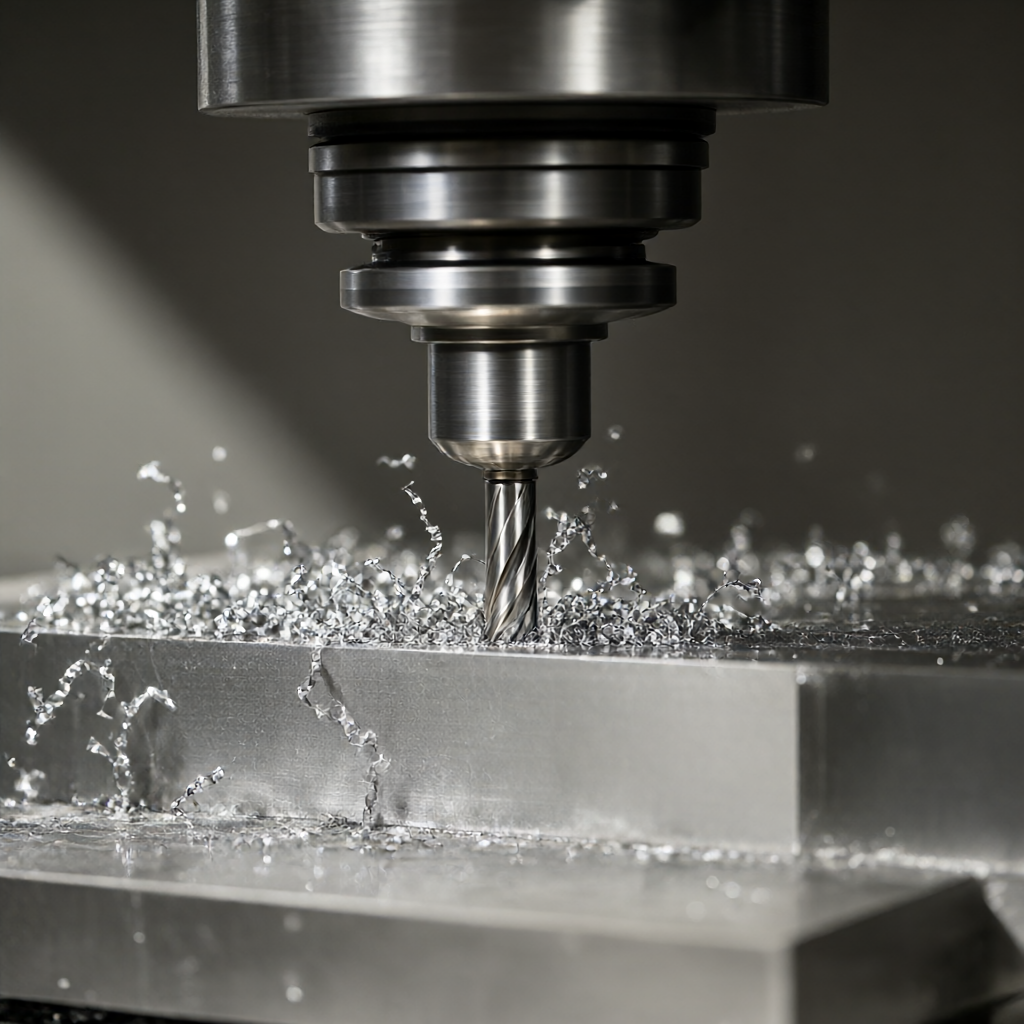
Para las piezas 7075-T73, se recomienda reducir la velocidad del husillo entre un 10% y un 15% y ajustar la velocidad de alimentación para suprimir la deformación por liberación de tensión causada por el calor de procesamiento. En términos de selección de herramientas, las fresas de carburo con un radio de borde de 0,2-0,3 mm pueden mejorar eficazmente el acabado superficial del estado T73. Al mismo tiempo, debido al equilibrio de tensiones internas durante el proceso de corte, la deformación de sujeción del material T73 es aproximadamente un 20% menor que la del T6, lo que proporciona una ventana de proceso más favorable para el control de tolerancia de ±0,01 mm.
Plan de alivio de tensiones y prevención de deformaciones en el mecanizado.
El principal problema del procesamiento de piezas de aluminio para aviación es que "cambia después del corte". La estabilidad dimensional de los materiales en estado T6 es mejor que la de T73 después del mecanizado para eliminar tensiones. Sin embargo, T73 ya está cerca del punto de equilibrio del estado metaestable termodinámico después del envejecimiento excesivo, y la tensión residual es extremadamente baja. Por lo tanto, después de terminar el torneado o el fresado, el material T73 no necesita someterse a un envejecimiento natural prolongado ni a un recocido de alivio de tensión a baja temperatura como el T6 para lograr estabilidad dimensional. Para la producción en masa, T73 puede acortar el tiempo del proceso y reducir el riesgo de desviación dimensional causada por el envejecimiento.
En la práctica, para las piezas estructurales de paredes gruesas de T73, todavía se recomienda adoptar la estrategia de "dejar un margen de 2 mm durante el mecanizado de desbaste + mecanizado de acabado". Al terminar, es necesario asegurarse de que la profundidad de corte no supere los 0,5 mm para evitar la deformación plástica local causada por el calor del corte. Utilizando fluido de corte a temperatura constante (20±1℃) combinado con un proceso de lubricación de cantidad mínima (MQL), la rugosidad de la superficie se puede controlar aún más dentro de Ra0,4μm para cumplir con los requisitos de apariencia de alta suavidad.
Diferencias de adaptabilidad entre T6 y T73 en el tratamiento superficial
La anodización es el proceso de protección de superficies más utilizado para piezas de aluminio de aviación. Existen diferencias sutiles en el rendimiento de T6 y T73 en la película anodizada. Debido al alto grado de distorsión de la red, el material T6 se corroe ligeramente más rápido en el electrolito de oxidación anódica. Si el espesor de la película de óxido supera los 25 μm, los bordes son propensos a sufrir "sobrecorrosión" y ennegrecerse. La estructura del grano del T73 es más uniforme y la película de óxido crece más densamente. Para piezas que requieren una alta calidad de sellado y una larga vida útil, la fuerza de unión entre la película de óxido y la matriz de T73 es más estable.
Además, el estado T73 tiene una distribución de dureza superficial más uniforme durante los tratamientos de pulido con chorro de arena y trefilado, y es menos propenso a la expansión por rayado causada por la concentración de tensión local. Para piezas de apariencia aeroespacial que requieren alto brillo y sin rayones, la pérdida de pulido del T73 en el proceso de pulido posterior es aproximadamente un 15% menor que la del T6, lo que ayuda a mantener la consistencia de la apariencia del lote.
Proceso de confirmación del estado del material y asesoramiento de ingeniería de DFM
Durante la etapa de revisión del dibujo (DFM), el ingeniero debe determinar el estado del material. Si el dibujo solo está marcado como "7075" sin T6 o T73, se tratará como T6 de forma predeterminada. Sin embargo, si se trata de estructuras portantes, ambientes de alta vibración o áreas sensibles a la corrosión, el T73 debe ser obligatorio. Compras e I+D deben establecer un sistema de trazabilidad del estado del material, que requiera que los proveedores proporcionen una hoja de material (Informe de prueba de fábrica) correspondiente al número de calor y aclaren la temperatura de la solución sólida y la curva de envejecimiento del tratamiento térmico.
- Entorno de alta tensión/alta corrosión:Se prefiere T73, sacrificando una pequeña cantidad de resistencia a cambio de fatiga y vida útil del SCC.
- Estructura común/sensible a los costos:Al elegir T6, el suministro de material es más suficiente y los parámetros de procesamiento son altamente maduros.
- Piezas de ajuste de precisión:T73 tiene una mejor estabilidad dimensional y es adecuado para superficies de contacto críticas que requieren una tolerancia de ±0,01 mm.
Estándares de inspección y puntos de control de calidad de envío.
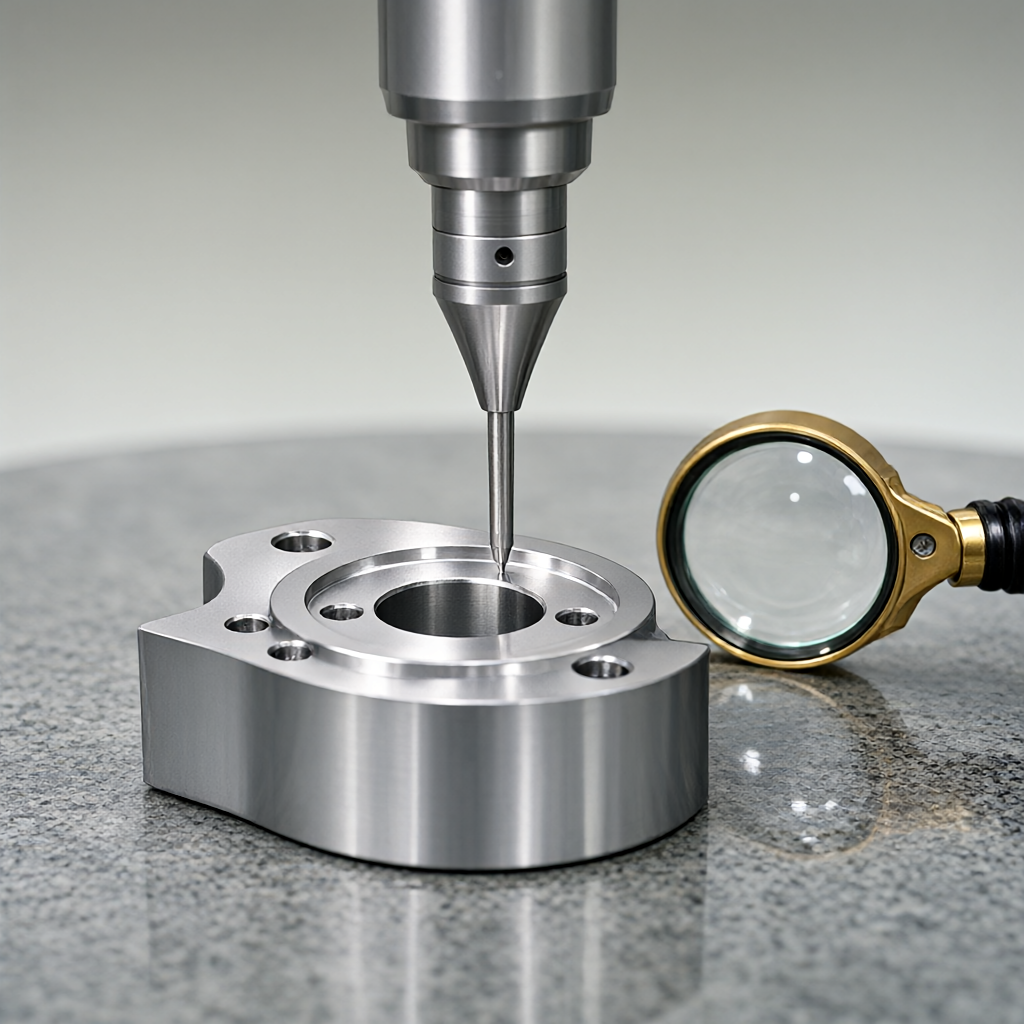
Para piezas aeroespaciales T73, además de la inspección convencional de tamaño y rugosidad, se debe agregar la inspección de macrocorrosión y la inspección de corrientes parásitas (EC). Las pruebas de corrientes de Foucault pueden identificar de forma no destructiva grietas cercanas a la superficie y son especialmente adecuadas para descubrir microfisuras que pueden ocurrir en piezas T73 después del mecanizado. Antes del envío, se requiere una inspección completa del tamaño completo y las superficies de contacto clave se vuelven a probar utilizando una máquina de medición de coordenadas (CMM) tridimensional para garantizar que la tolerancia de forma y posición esté dentro de ±0,01 mm. La apariencia de la superficie debe inspeccionarse visualmente con una lupa de 5 aumentos para garantizar que no haya rayones ni puntos de oxidación y que cumpla con los estándares de entrega de alto acabado.
Modos de fallo comunes y cómo evitarlos
- Fisuración por corrosión bajo tensión:Las piezas T6 son propensas a desarrollarse si han estado en servicio durante más de 5 años en un ambiente húmedo. La solución es cambiar a T73 y realizar una anodización de película gruesa.
- Procesamiento de deformación:Piezas de paredes delgadas (espesor de pared



