





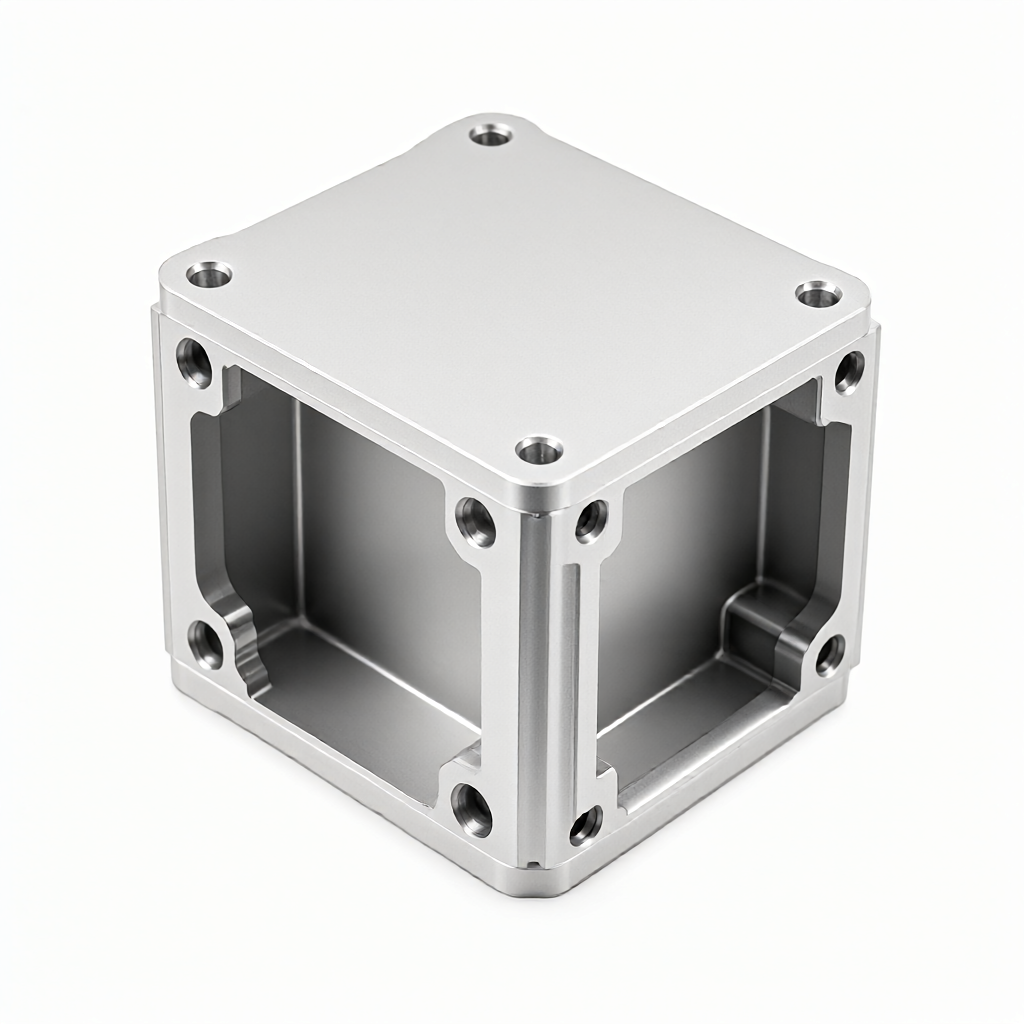
Los requisitos de densidad de potencia y eficiencia de disipación de calor de los motores de propulsión de vehículos de nueva energía aumentan año tras año. El fresado CNC personalizado de la carcasa de aleación de aluminio de los motores de vehículos de nueva energía determina directamente el espacio de aislamiento del motor, el sellado del flujo de refrigeración y la rigidez estructural. ShowyMetal proporciona fresado CNC de 3/4/5 ejes de material de aluminio 6061/6063. La tolerancia se controla a ±0,01 mm y la superficie puede alcanzar Ra0,4μm. Admite anodizado, pulido con chorro de arena y otros tratamientos para cumplir con los requisitos de alta consistencia de lotes y calidad de apariencia.
Especificaciones de la carcasa del motor y capacidades de mecanizado CNC.
Para el husillo, la cubierta posterior, el disipador de calor y la carcasa del controlador integrado de motores de accionamiento de vehículos de nueva energía (incluidos motores síncronos de imanes permanentes y motores de inducción), los parámetros de procesamiento centrales y las configuraciones del proceso son los siguientes:
- Grado de material:Aleación de aluminio 6061-T6 (opción principal, equilibrio de resistencia y procesabilidad), 6063-T5 (aletas de enfriamiento o piezas de apariencia, fáciles de anodizar), 7075-T6 (piezas estructurales de alta carga, requisitos de peso elevados); También se pueden utilizar aleaciones de cobre personalizadas o plástico de ingeniería (PEEK/PC) para aislar piezas.
- Rango de tallas:La carrera máxima de procesamiento es de aproximadamente 800 × 500 × 300 mm, lo que puede cubrir carcasas de motores convencionales de accionamiento simple y doble; el espesor de la pared suele ser de 1,5 a 3,0 mm y el tamaño mínimo de la característica se puede personalizar según el dibujo.
- Índice de precisión:La tolerancia de las superficies de contacto clave (como las cámaras de rodamientos y el posicionamiento del rotor) es ±0,01 mm, coaxialidad ≤0,005 mm; rugosidad de la superficie Ra0.4μm (fresado de precisión) y puede lograr un efecto de espejo de alto brillo después de la anodización.
- Tratamiento superficial:Anodizado (color natural/negro/oro, espesor de película 10-25μm), chorro de arena (mate uniforme), cepillado (grano longitudinal), galvanoplastia (níquel/cromo, es necesario evaluar la resistencia a la corrosión); Todos los tratamientos pueden operarse continuamente después del CNC para reducir los riesgos de logística y contaminación.
- Capacidades de personalización:Admite la apertura de moldes según los dibujos entrantes (STEP/IGS/PDF) o muestras entrantes. En la etapa DFM, la trayectoria de la herramienta se optimiza para reducir la deformación de las paredes delgadas y se reserva la estructura de escape del canal de enfriamiento.
Industrias aplicables y escenarios de montaje típicos
Esta pieza se instala directamente dentro del conjunto propulsor del vehículo de nueva energía y realiza las siguientes funciones:
- Sello de la cavidad del estator/rotor:Como interfaz de sellado principal del motor, la carcasa coopera con las cubiertas de los extremos delantero y trasero para lograr una protección IP67, evitando que el refrigerante o el polvo entren en los devanados.
- Blindaje electromagnético y disipación de calor:La aleación de aluminio conduce el circuito magnético y proporciona una ruta de conducción de calor. Junto con la placa de refrigeración por agua integrada o las aletas de refrigeración por aire, el calor del devanado se exporta al circuito de refrigeración.
- Carga estructural:Para soportar el par de arranque y parada del motor, la vibración y el impacto de la carretera, se debe garantizar la rigidez para evitar el ruido causado por la deriva de la precarga del rodamiento.
- Tendencias en diseño integrado:La nueva generación de motores de plataforma de alto voltaje de 800V tiende a la integración de la casa-controlador-reductor, y el mecanizado CNC multieje puede realizar múltiples cavidades, interfaces de forma especial en un solo moldeo.
Calidad de apariencia y control de consistencia de lotes
La carcasa del motor es en su mayoría piezas exteriores anodizadas negras o plateadas, directamente en la línea de ensamblaje, los defectos de apariencia afectarán directamente la imagen de entrega del vehículo completo. ShowyMetal considera la calidad de la apariencia como el estándar de entrega central:
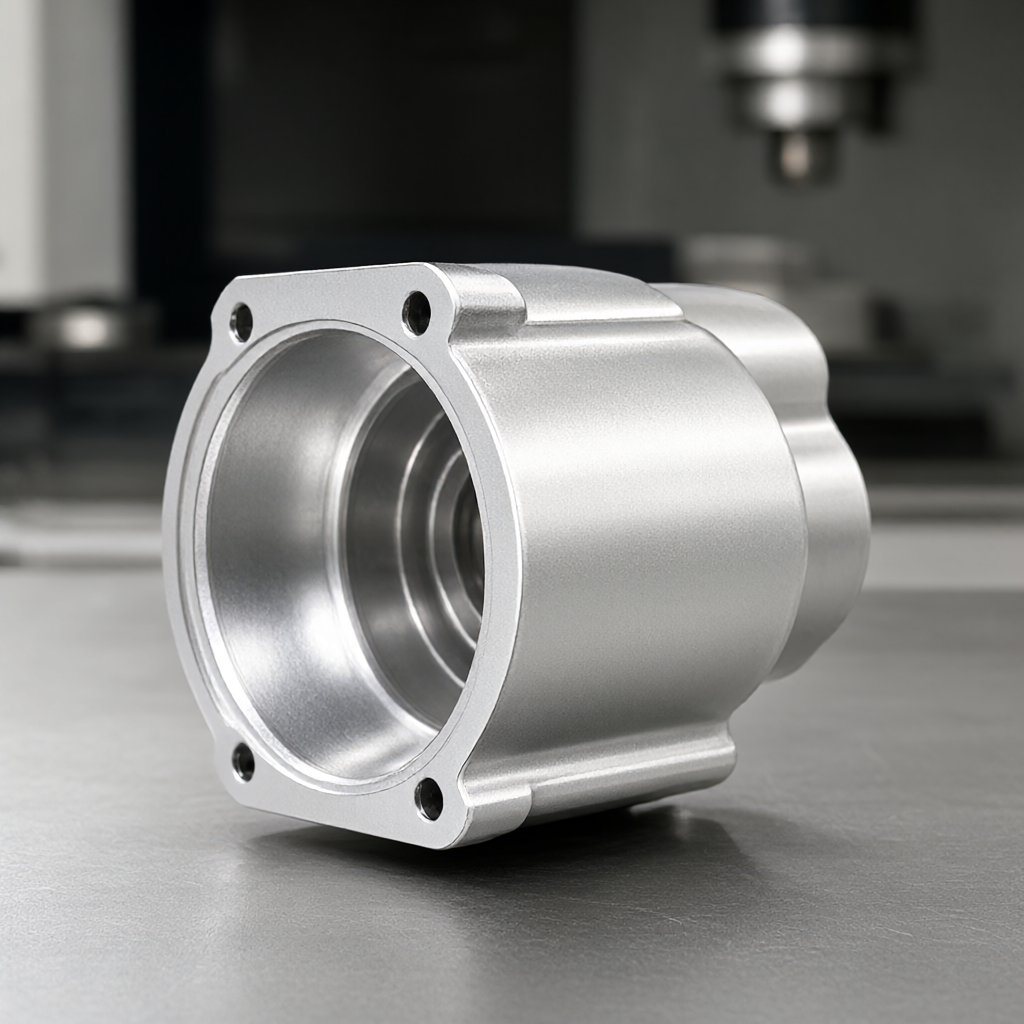
- Control de alto acabado:Después del fresado de acabado, la superficie no tiene marcas de cuchillas, no hay marcas de cuchillas, el espesor de la película anodizada es uniforme y la diferencia de color ΔE ≤1.5 (dentro del mismo lote).
- Libre de rasguños y manchas:Utilice ventosas suaves o abrazaderas de vacío para cargar y descargar materiales para evitar rayones en el metal; Los procesos de decapado y sellado antes de la oxidación se separan de forma independiente para eliminar manchas y marcas de agua.
- Consistencia del lote:72 máquinas CNC utilizan programas macro estandarizados y sistemas de compensación de herramientas para garantizar que la dimensión crítica CPK dentro de un lote de 500-5000 piezas sea ≥1,33 y la tasa de aprobación de la inspección de apariencia sea ≥99,5%.
- Métodos de inspección:El sistema de coordenadas tridimensionales (CMM) detecta las posiciones de los orificios clave y la planitud, el medidor de rugosidad verifica el valor Ra y el colorímetro lo compara con la placa de color estándar. Los datos están incluidos con el producto.
Equipos de proceso, capacidad de producción y proceso de inspección de calidad.
Adopte rutas de procesamiento de compuestos multiproceso para garantizar la precisión de la sujeción única de estructuras complejas:
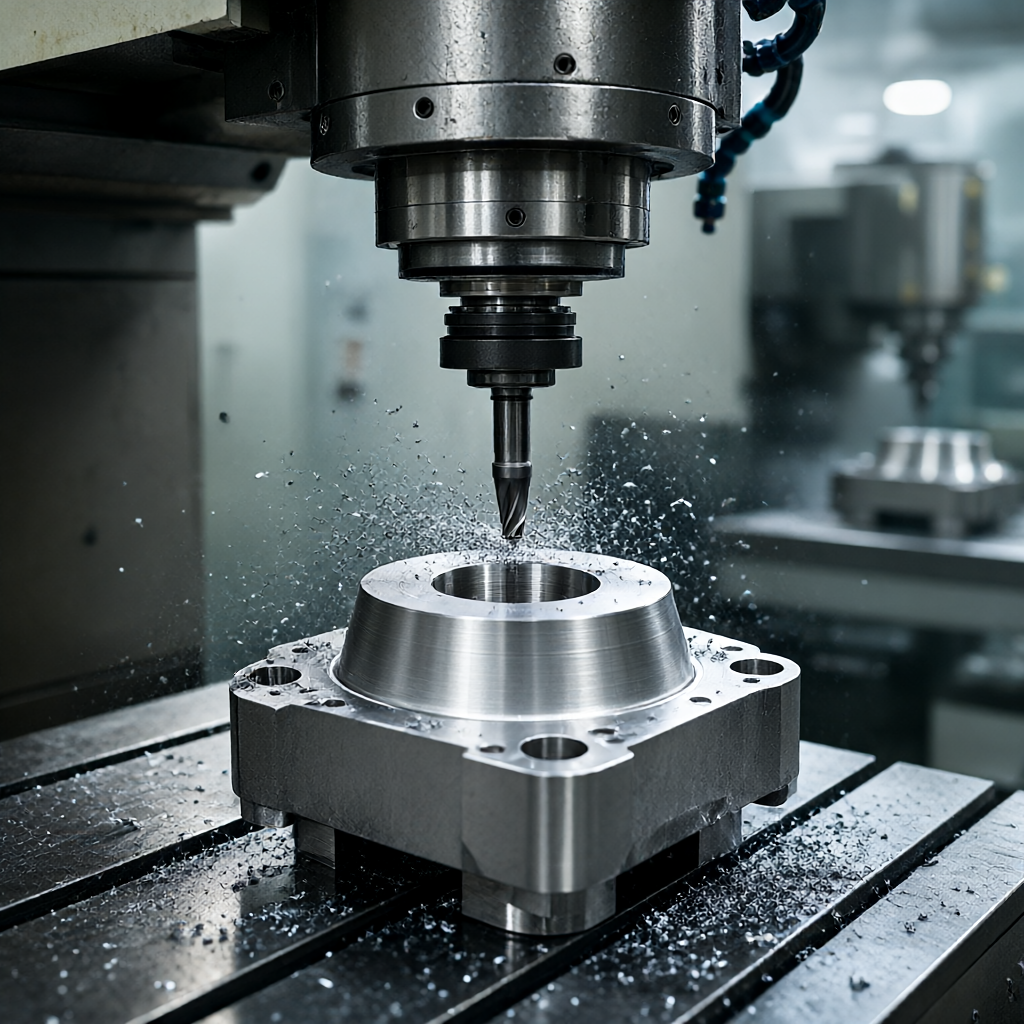
- Equipo de procesamiento:El centro de mecanizado de 5 ejes maneja cavidades complejas e interfaces con formas especiales, el torno de 4 ejes completa la carcasa del cuerpo giratorio y el fresado de alta velocidad de 3 ejes optimiza las aletas de disipación de calor; la combinación de 72 equipos permite pasar sin problemas del prototipo a la producción en masa.
- Proceso de inspección de calidad:Análisis espectral del material entrante (verificación del contenido de Al-Si-Mg) → Confirmación del primer artículo (tamaño completo tridimensional) → Inspección del proceso (muestreo de orificios clave cada 2 horas) → Inspección completa del envío (100% dimensiones críticas + inspección de apariencia completa + detección del espesor de la película anodizada).
- Capacidad de producción y tiempo de entrega:Los pedidos por lotes se entregan en 15 a 25 días (incluido el tratamiento de superficie) y el ciclo de muestreo es de 3 a 5 días. La producción se puede organizar de acuerdo con el SOP del OEM; Se admite la entrega JIT a almacenes de línea designados.
Comparación de soluciones: fresado CNC versus fundición a presión a alta presión
| Dimensiones | Fresado CNC (varilla de aluminio/placa de aluminio) | Fundición a alta presión (ADC12) |
|---|---|---|
| Control de tolerancia | ±0,01 mm, no se requiere acabado secundario | ±0,05-0,1 mm, los orificios tipo llave requieren acabado CNC |
| Resistencia del material | 6061-T6 resistencia a la tracción ≈310 MPa | Resistencia a la tracción ADC12 ≈250 MPa |
| Costo de romper el molde | Sin gastos de molde, solo procedimientos de procesamiento | Costo del molde 300 - 800 mil yuanes, ciclo 4-8 semanas |
| Tamaño del lote aplicable | 1-5000 piezas (lotes pequeños/producción piloto/piezas modificadas) | Más de 5.000 piezas (producción en masa) |
| Grado de libertad estructural | Puede procesar canales de flujo de forma especial, paredes delgadas (≥1.5mm) | Limitado por el ángulo de desmoldeo, es propenso a contraerse y porosizarse. |
| velocidad de entrega | 3-5 días para pruebas, 15-25 días para producción por lotes | Molde 4-8 semanas + prueba de molde 2-4 semanas + producción en masa 30-45 días |
| Consistencia de apariencia | Sin marcas de soldadura, anodización uniforme. | La línea de moldura y la capa deben pulirse más tarde. |
en conclusión:Para la producción de prueba de la nueva plataforma, lotes bajo-medios (<5000 piezas/año) o modelos con requisitos estrictos para la resistencia y delgadez de la carcasa, el fresado CNC es más ventajoso en términos de tiempo de entrega, resistencia y consistencia de la apariencia; la fundición a presión de alta presión es adecuada para plataformas maduras con un volumen anual de un millón y es extremadamente sensible a los costos. ShowyMetal puede proporcionar una evaluación DFM de acuerdo con su programa anual PPAP para recomendar una ruta de fabricación óptima.
FAQ: Preguntas frecuentes sobre compras e ingeniería
¿ Cuánto puede hacer la tolerancia del agujero crítico del motor?
La tolerancia de la superficie de ajuste clave, como el orificio de montaje del rodamiento y el orificio del pasador de posicionamiento del rotor, se puede controlar de manera estable en ±0.01 mm, y la coaxialidad es ≤0.005 mm; la tolerancia de la superficie no crítica es ±0.05 mm. Todas las dimensiones críticas se envían con un informe de inspección de tres coordenadas.
¿ Cuáles son las opciones de acabado y cuánto grueso es la película anodizada?
Soporta anodizado (espesor de película de 10-25μm, el color puede ser natural/negro/dorado), chorro de arena (Ra3.2-6.3μm mate), cepillado, galvanoplastia (níquel/cromo). Antes de la oxidación, es necesario confirmar el espesor de la película y los requisitos de prueba de resistencia a la niebla salina (generalmente ≥48h).
¿ Cuánto tiempo dura el ciclo de prueba?¿ Puede cooperar con el nodo SOP?
El ciclo de prueba estándar es de 3 a 5 días hábiles (incluido CNC + tratamiento de superficie) y la primera pieza se puede enviar en 48 horas de forma acelerada. Apoye la distribución JIT y proporcione un paquete de documentos PPAP (que incluye certificación de materiales, informe de tamaño completo y estándares de apariencia) según lo exige IATF 16949.
¿Cuánto dura el tiempo de entrega del lote? ¿Cuál es la cantidad mínima de pedido?
El plazo de entrega de la producción en masa (500-5000 piezas) es de 15 a 25 días, incluido el tratamiento de la superficie y la inspección completa. No hay límite de cantidad mínima de pedido y se pueden aceptar pedidos de 1 pieza, pero cuanto mayor sea el lote, mejor será el costo unitario; Se recomienda que el primer pedido sea ≥100 piezas para diluir el costo de herramientas y accesorios.
¿Se puede personalizar según los dibujos del cliente? ¿Qué formatos de archivo son compatibles?
Admite dibujos STEP, IGS, X_T, PDF. Durante la etapa DFM, los ingenieros evaluarán la accesibilidad de las herramientas, el riesgo de deformación de paredes delgadas y la posición de la superficie de sellado del canal de enfriamiento, brindarán sugerencias de optimización (como agregar nervaduras de proceso, ajustar los puntos de referencia de posicionamiento) e iniciarán el programa después de la confirmación.
Enviar planos para evaluación y cotización DFM
Cargue el modelo 3D o el dibujo 2D de la carcasa del motor, indique el grado del material, los requisitos de tratamiento de la superficie y la demanda anual, y el equipo de ingeniería responderá con sugerencias de DFM y cotizaciones de lotes dentro de las 24 horas. ShowyMetal se enfoca en la personalización de piezas CNC de precisión, con 72 equipos que respaldan una entrega rápida, y su apariencia y consistencia de lotes pueden resistir la verificación por parte del OEM.



