





Nøglepunkter til styring af rethed og parallelitet af CNC-bearbejdningsstyreskinner
Ved præcisions CNC-bearbejdning styreskinner er rethed og parallelitet de centrale indikatorer, der bestemmer nøjagtigheden og levetiden af mekanisk bevægelse. For automationsudstyr, halvlederwafer-overførselsmekanismer eller high-end maskinværktøjsslæder er den geometriske tolerance for styreskinnesamlingen direkte relateret til udstyrets gentagne positioneringsnøjagtighed. Denne artikel vil give en dybdegående analyse af, hvordan man kontrollerer retheden inden for 0,01 mm/1000 mm gennem flerakset CNC-fræsning, materialevalg og inspektionsprocesser og sikrer, at gliderens monteringsflades parallelitet opfylder strenge monteringskrav.
Teknisk betydning og fejltilstande for styreskinnegeometriske tolerancer
Indvirkningen af rethedsafvigelse på bevægelsesnøjagtighed
Føringsskinnens rethedsfejl vil blive direkte konverteret til forskydningen af skyderens bevægelsesbane. Når retheden overstiger den tilladte værdi, er belastningen ujævnt fordelt langs hele længden af føringsskinnen, hvilket resulterer i lokal spændingskoncentration og accelereret slid på løbebanen eller glideoverfladen. I højhastighedsapplikationsscenarier kan overdreven rethed også forårsage vibrationer og reducere udstyrets reaktionshastighed. Generelt kræver styreskinner af præcisionskvalitet, at rethedsfejlen inden for hver 1000 mm længde ikke overstiger 0,01 mm til 0,02 mm. Den specifikke værdi skal bestemmes i henhold til udstyrskvaliteten.
Monteringsinterferens forårsaget af dårlig parallelitet
Parallelitetsfejlen opstår hovedsageligt i den dobbelte styreskinnestruktur eller skyderens monteringsflade. Hvis referenceplanerne for de to styreskinner ikke er parallelle, eller der er en kilefejl mellem gliderens bundflade og referenceplanet, vil der opstå for stor forspændingsinterferens under montering. Dette øger ikke kun drivmomentet, men kan også føre til tidlig svigt af føringsskinnen. I den faktiske produktion omfatter almindelige fejltilstande bøjning på grund af termisk deformation, fladhed uden for tolerance forårsaget af afvigelse fra bearbejdningsdatum og resterende deformation, efter at den indre spænding i materialet er frigivet.
Effekt af materialevalg og intern belastning på nøjagtigheden
Materialevalget af styreskinnedele involverer ikke kun mekaniske egenskaber, men relaterer sig også til dimensionsstabilitet. Almindeligt anvendte styreskinnematerialer omfatter nr. 45 stål, GCr15 lejestål og højstyrke aluminiumslegering. Efter metalplastisk deformationsbehandling vil mikrostrukturel spænding forblive inde i materialet. Hvis der ikke udføres tilstrækkelig afspændingsbehandling efter bearbejdning, vil disse indre spændinger langsomt blive frigivet i efterfølgende processer eller langvarig brug, hvilket får emnet til at bøje eller vride, hvilket direkte ødelægger retheden.
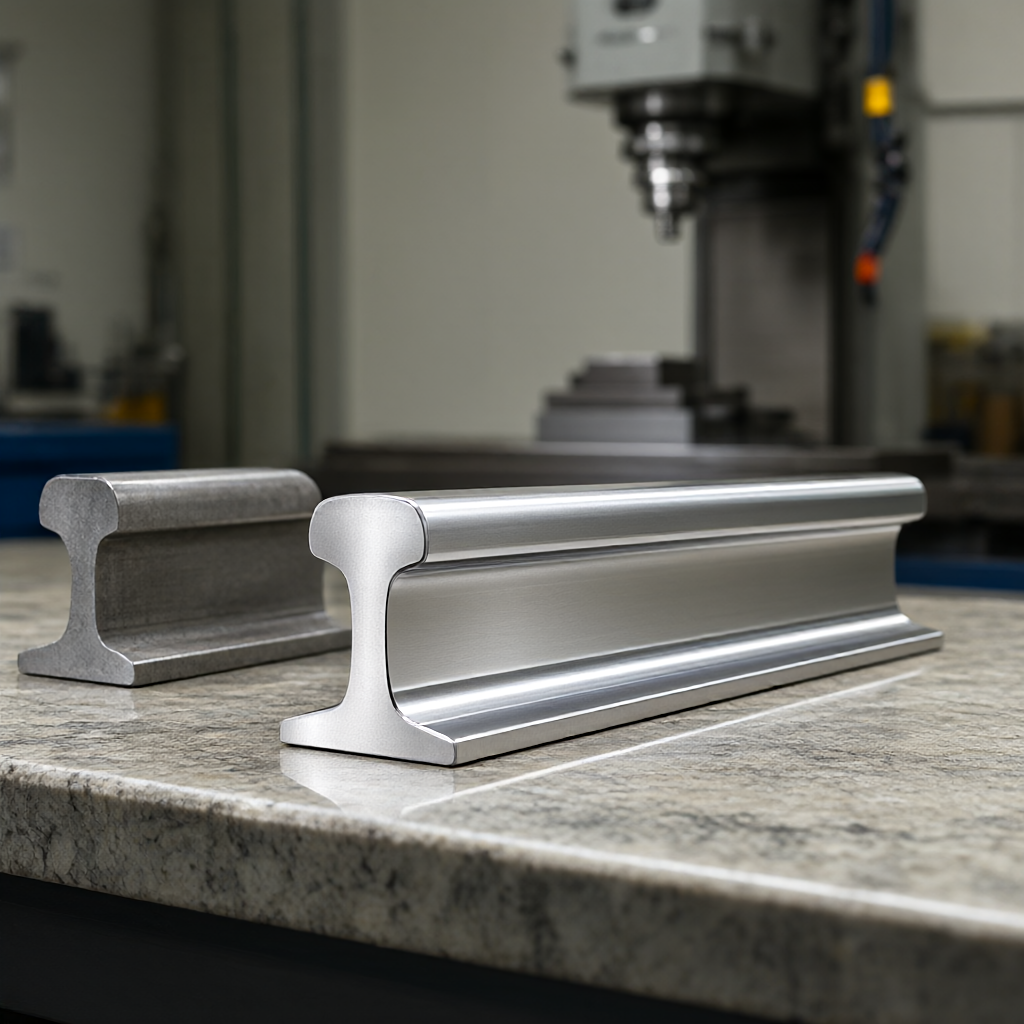
Tage styreskinner af aluminiumslegering som et eksempel, selvom de er lette i vægt og har god varmeledningsevne, er deres varmeudvidelseskoefficient stor. Efter fræsning, hvis den omgivende temperatur svinger drastisk, kan den bearbejdede overflade undergå en lille deformation på grund af dårlig temperaturensartethed. For højpræcisions aluminiumsstyreskinner anbefales det derfor normalt at udføre ældningsbehandling ved lav temperatur efter grovbearbejdning og at udføre efterbehandling og slutinspektion i et rum med konstant temperatur (temperaturudsving kontrolleres inden for ±1°C) for at udligne fejl forårsaget af termisk deformation.
Flerakset CNC-bearbejdningsstrategi og skæreparameteroptimering
For at sikre, at styreskinnens overflade er lige, er programmering og indstillinger af skæreparametre afgørende. På et 3-akset eller 5-akset bearbejdningscenter er det almindelig praksis at anvende en tre-lags skærestrategi med "ru-halvfinish-fin". Skrubning bevarer en margin på 0,2-0,5 mm og fjerner hovedsageligt det meste af materialet; semi-finishing fjerner det meste af marginen som forberedelse til efterbehandling; efterbehandling bruger en mindre skæredybde (0,1-0,2 mm) og moderat fremføringshastighed for at opnå god overfladefinish og dimensionsstabilitet.
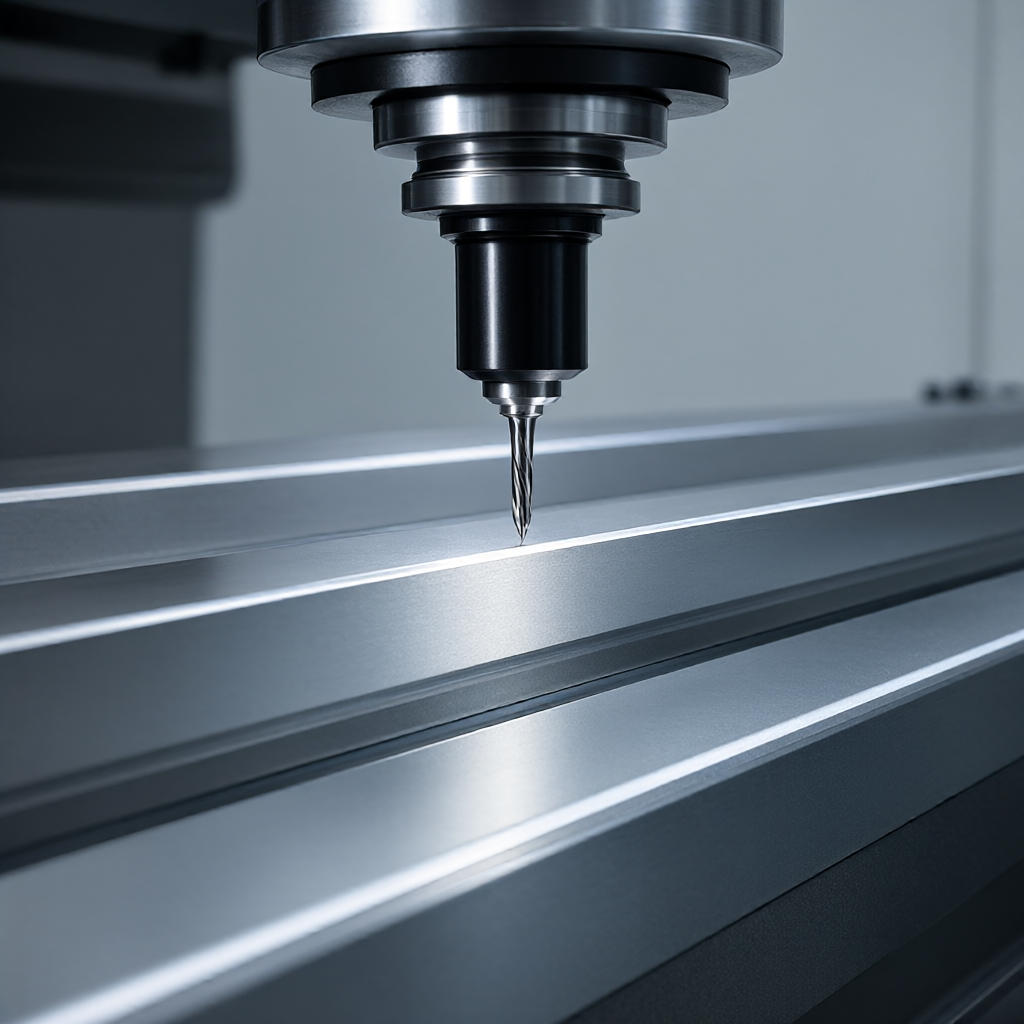
- Valg af værktøj:I efterbehandlingsstadiet anbefales det at bruge solidt hårdmetal pindfræsere, sædvanligvis 6 mm til 10 mm i diameter og 4-6 tænder for at opnå jævn skæring.
- Skæredybdekontrol:Skæringsdybden skal være mindre end 50 % af værktøjsradius for at undgå linearitetsudsving forårsaget af værktøjsudbøjning.
- Skærevæske:Tilstrækkelig afkøling af skærevæske hjælper med at reducere termisk deformation, men der skal udvises forsigtighed for at undgå hurtige temperaturændringer ved præcisionsbearbejdning.
For lange styreskinnedele anbefales det at bruge multipunktsstøtte eller V-formet positionering, når klemmen designes for at reducere klemdeformation. På 5-aksede værktøjsmaskiner kan stivheden optimeres ved at vippe spindelvinklen og forbedre konsistensen af den bearbejdede overflade.
Komparativ analyse af to almindelige behandlingsløsninger
Til forskellige batch- og præcisionskrav er CNC-fræsning og præcisionsslibning de to vigtigste løsninger til dannelse af styreskinne. Følgende tabel sammenligner forskellene mellem de to processer med hensyn til toleranceevner, overfladekvalitet, omkostninger og leveringstid, til reference for indkøb og ingeniører, når de træffer beslutninger.
| Kontrastdimensioner | Fem-akset CNC fræsning | Præcisionsslibning |
|---|---|---|
| Mulighed for dimensionstolerance | ±0,01 mm til ±0,02 mm | ±0,005 mm til ±0,01 mm |
| overfladeruhed | Ra 0,4μm - 0,8μm | Ra 0,1μm - 0,2μm |
| Materiale egnethed | Aluminium, stål, rustfrit stål, ingeniørplast | Stål, rustfrit stål, hårdmetal |
| Batchfleksibilitet | Høj, velegnet til små partier af flere varianter | Lav, velegnet til store mængder af en enkelt sort |
| omfattende omkostningstilbøjelighed | Små og mellemstore partier har flere fordele | Lavere omkostninger efter amortisering i store mængder |
For de fleste konstruktionsdele til automationsudstyr kan CNC-fræsning kombineret med efterfølgende slibe- eller efterbehandlingsprocesser opfylde kravene og give højere produktionsfleksibilitet. Hvis udstyret har ekstremt strenge krav til rethed (såsom en forskydningsplatform i nanoskala), skal der bruges specielt slibeudstyr.
Testmetoder og acceptkriterier
Inspektion er et nøgletrin til at bekræfte kvaliteten af styreskinner. Til rethedstestning måles højpræcisionsstyreskinner normalt ved hjælp af et laserinterferometer eller luftspalteniveau med en marmorplatform. Ved måling skal der foretages aflæsninger på punkter langs hele føringsskinnens længde, og der skal tegnes en fejlkurve. Parallelismedetektion kan måle afstandsændringen mellem de to henføringsplaner gennem en højdemåler eller billedkamera.
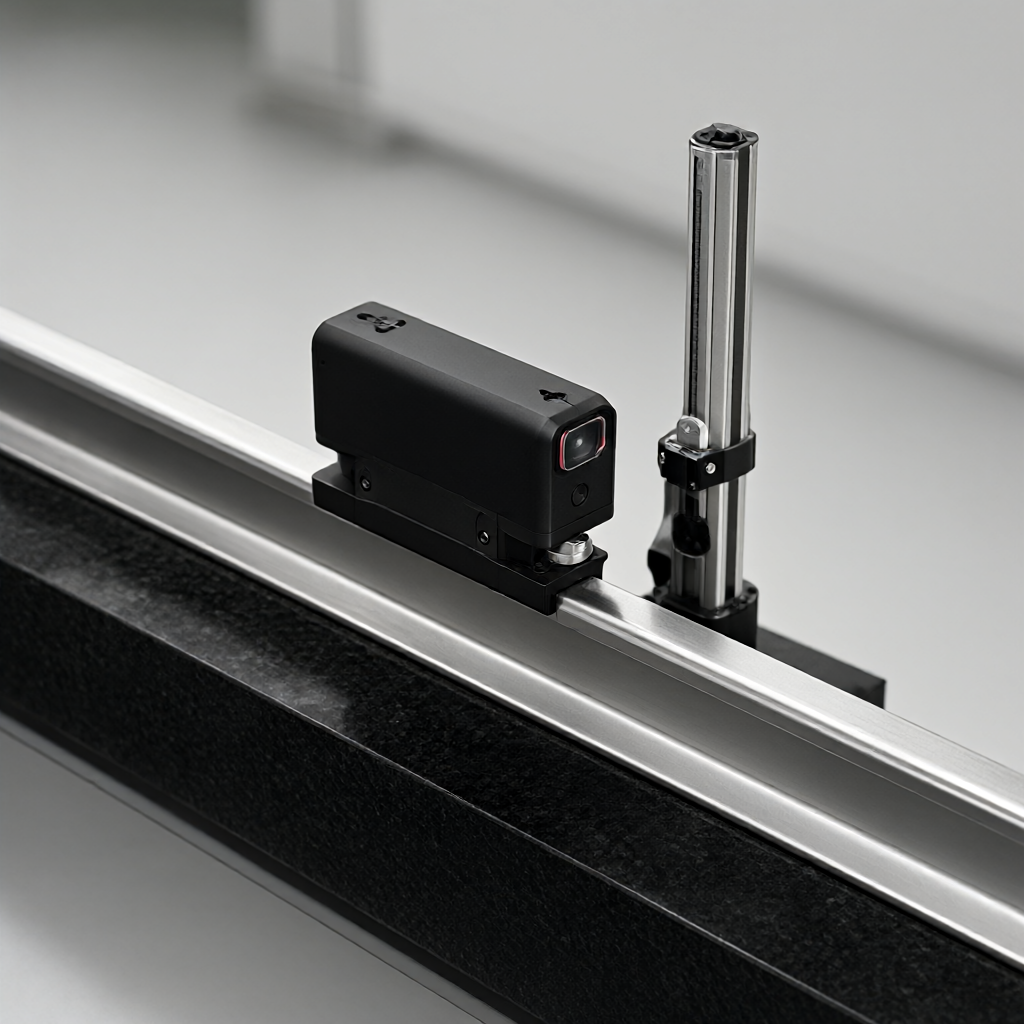
Derudover skal inspektion i første artikel omfatte en fuldskalarapport med fokus på rethed, fladhed og kritiske placeringer af gennemgående huller. Det anbefales at udføre en fuldstændig inspektion før forsendelse, især inspektionen af udseendet for at bekræfte, at der ikke er ridser, grater og oliepletter. For bulkordrer bør leverandører have et stabilt testsystem for at sikre, at dataene for hver batch af produkter er sporbare.
Ofte stillede spørgsmål (FAQ)
Hvordan løser man problemet med stor rethedsafvigelse af CNC-bearbejdede aluminiumsstyreskinner?
Hovedsageligt på grund af indre spændinger og termisk deformation af materialet. Det anbefales at øge ældningsbehandlingstiden før efterbehandling og bearbejdning i et miljø med konstant temperatur. Samtidig er efterbehandlingstillægget optimeret for at undgå klemdeformation.
Hvad er den mindste batchstørrelse for højpræcisions styreskinnebehandling?
Dette afhænger af den specifikke størrelse og proces. Normalt understøtter CNC-bearbejdning en minimumsbestilling på 1 styk, men for at sprede programmerings- og fixturomkostningerne anbefales det, at batchstørrelsen er mere end 50 styks for at optimere leveringstid og enhedspris.
Hvilken effekt har føringsskinnens overfladeruhed Ra 0,4μm på levetiden?
Lavere ruhed kan reducere friktionskoefficienten og reducere slidhastigheden. Ra 0,4μm er et fint slibeniveau, som væsentligt kan forbedre glatheden og levetiden for glidestyr eller rullestyr.
Hvordan markerer man rethedstolerancer på tegninger?
Datumplanet og målelængden skal være klart defineret. Marker f.eks. "0.01/1000mm" og angiv hvilken akse eller plan retheden er i forhold til. Undgå at mærke kun numeriske værdier uden at angive et datum.
Kan CNC-fræsning styre skinner med specialformet tværsnit?
Kan. Gennem 4-akset eller 5-akset kobling kan styreskinner med komplekse tværsnitsformer behandles uden behov for flere sæt forme, hvilket er velegnet til personlige tilpasningsbehov.
Konklusioner og anbefalinger til handling
Styring af retheden og paralleliteten af styreskinner til CNC-bearbejdning kræver at man starter fra tre dimensioner: materialestabilitet, optimering af skæreparameter og streng test. At vælge en leverandør med et komplet testsystem og rig erfaring med præcisionsbehandling er nøglen til at sikre projektets succes. Hvis du leder efter en CNC-behandlingspartner med ±0,01 mm præcisionskontrolfunktioner, support til tilpasning af flere materialer og stabil levering, bedes du give dine tegninger eller prøver, og vi vil give dig en detaljeret DFM-analyse og teknisk tilbudsplan.



