





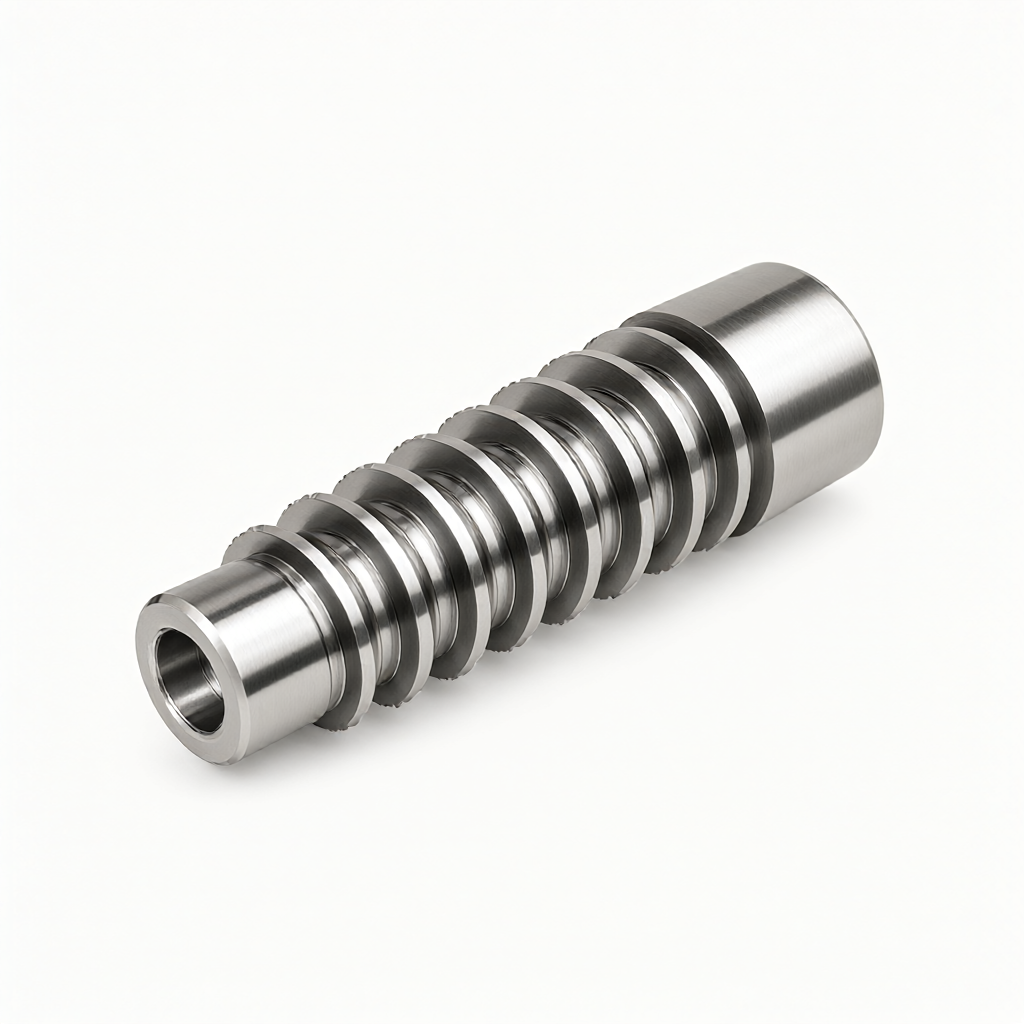
CNC-bearbejdede splines i synkroniserede indgribende dele er nøglekomponenter i transmissionssystemet, der kræver ekstrem høj tandprofilnøjagtighed og overfladekvalitet. Sådanne dele involverer sædvanligvis bearbejdning af evolvente, lige eller skruelinjeformede riller og findes almindeligvis i automotive gearkasser, robotreducere, halvlederudstyrsspindler og avancerede kommunikationsbasestationsdrivmoduler. Indkøb og ingeniører skal fokusere på den kumulative fejl i tandstigning, tandoverfladeruhed og varmebehandlingsdeformationskontrol ved valg af modeller. ShowyMetal leverer præcisionstilpasningstjenester for spline baseret på 3/4/5-akse bearbejdningscentre og specielle CNC drejebænke. Den understøtter aluminium, stål, rustfrit stål og messingmaterialer. Tolerancen kan kontrolleres inden for ±0,01 mm, og overfladefinishen når Ra0,4μm, hvilket sikrer ensartet batchlevering.
Kerneprocesvalg til CNC-splinebearbejdning
Spline er en typisk ikke-cirkulær roterende krop eller aksial funktion, og dens behandlingsvej bestemmer direkte indgrebsydelsen. Ved masseproduktion påvirker valget af procesrute direkte cyklustiden og omkostningerne. Hovedprocesserne er opdelt i tre kategorier: fræsning, slibning og efterbearbejdning og drejning/centrering kombineret bearbejdning, som skal bestemmes grundigt baseret på splinediameter, antal tænder og batchstørrelse.
- Flerakset fræsning (3/4/5 akser): Velegnet til komplekse splines i tværsnit eller tandmellemrum med vinkelforskydning. 5-akset forbindelse kan undgå værktøjsinterferens og holde tandens sidevægge flade. Skæreparametrene anbefaler normalt en spindelhastighed på 8000-12000 rpm og en fremføringshastighed på 200-500 mm/min, som kan justeres efter materialets hårdhed.
- CNC dreje-/centreringsmaskine: For kort-akslet massive eller hule splines kan centreringsmaskinen fuldføre den cylindriske drejning, rilling, boring og gevindskæring på én gang. Den er velegnet til scener med store partier og høje koncentricitetskrav og er mere effektiv end speciel splinefræserbehandling.
- Slibning og polering: Som en sekundær efterbehandlingsproces bruges den til at eliminere varmebehandlingens mikrodeformation og forbedre tandens overfladefinish. For højstyrkeståldele kræves normalt afspændingsbehandling efter slibning.
Effekt af materialevalg og varmebehandling på nøjagtighed
Fejltilstande for spline-dele er for det meste tandrodsbrud eller tandoverfladekorrosion, så materialevalg skal tage både styrke og sejhed i betragtning. Almindelig anvendte kvaliteter inkluderer 4140 og 4340 stål (hårdhed HRC30-40 efter bratkøling og hærdning), 17-7PH rustfrit stål (præcisionsværktøjskvalitet) og 7075-T6 aluminiumslegering (letvægtskrav).
Strategier til at undgå varmebehandlingsdeformation:Før CNC-bearbejdning skal der reserveres et slibetillæg på 0,05-0,1 mm. Hvis delens endelige varmebehandlingshårdhed overstiger HRC50, anbefales det at grofræse/grovdreje det først, og derefter udføre finslibning efter varmebehandling. For splines af aluminiumslegering er der ikke behov for varmebehandling og kan efterbehandles direkte til den endelige størrelse. Det skal dog bemærkes, at filmtykkelsen efter anodisering (normalt 10-20μm) vil optage den indre størrelsesgodtgørelse og skal kompenseres under tolerancedesign.
Tekniske indikatorer for tandprofils nøjagtighed og overfladekvalitet
Samlingsafstanden og støjniveauet for synkroniserede gear afhænger direkte af tandprofilfejlen. I henhold til konventionelle industristandarder bør den kumulative tandstigningsfejl for niveau 6-præcisionssplines ligge inden for området 0,03-0,05 mm. Overfladeruheden Ra-værdien påvirker direkte slidstyrken. Det anbefales, at tandoverfladen Ra ≤ 0,8μm. Hvis den bruges til højhastighedssynkronisering eller optisk transmission, skal den nå Ra0,4μm eller endda spejlniveaueffekt.
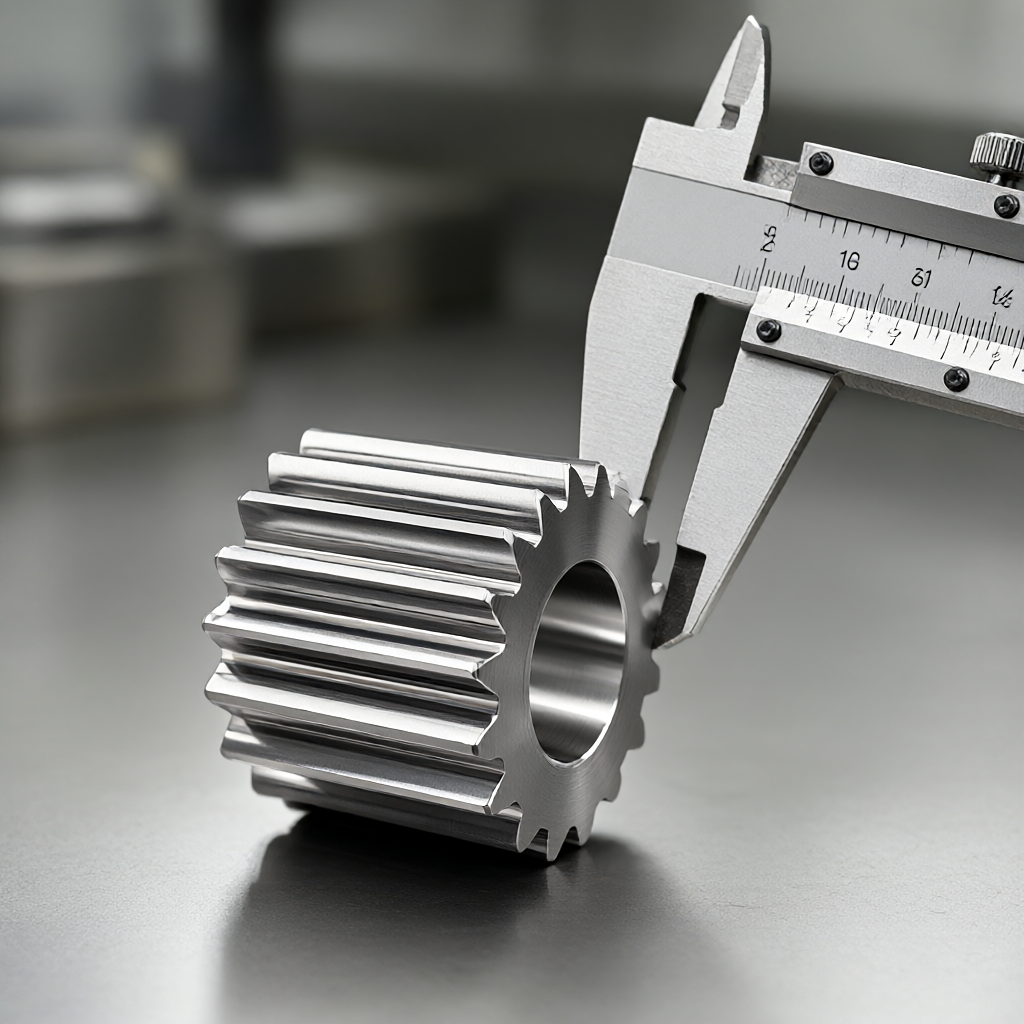
Med hensyn til detektionsmetoder er den tredimensionelle koordinatmålemaskine (CMM) den mest autoritative metode til at verificere tandprofilens form, men dens effektivitet er lav. Til masseproduktion anbefales det at bruge en speciel spline-inspektionsmåler (Ring/Gauge) til pass-and-stop-måleinspektion, kombineret med tilfældig inspektion med en ruhedsmåler. ShowyMetal udfører fuldskalainspektion før forsendelse og beholder CMM-rapporter for at sikre datasporbarhed.
Præstationssammenligning af forskellige behandlingsløsninger
For almindelige synkroniseringssplines er følgende en omfattende sammenligning af tre almindelige procesløsninger til reference i F&U og købsbeslutninger:
| Procesplan | Gældende scenarier | Nøjagtighedsfastholdelse | Omkostnings- og leveringsegenskaber | Vigtigste begrænsninger |
|---|---|---|---|---|
| 5-akset samtidig fræsning | Spiralformede splines, komplekse specialformede tænder | Høj, ingen klemfejl | Lang enhedsbehandlingstid, velegnet til mellemstore og lave batches | Værktøjsbanen er kompleks, og værktøjsslid skal overvåges |
| Centerdrejningskomposit | Kort skaft lige tandsplines, store mængder | Ekstremt høj, engangsstøbning | Høj effektivitet og kort cyklus (15-25 dage til masseproduktion) | Kun for akseltypen kan blindhulssplines ikke behandles |
| Speciel splinefræser + præcisionsslibning | Ståldele med høj hårdhed, ekstrem høj præcision | Ekstremt høj, slibning korrigerer deformation | Det skal behandles på to gange, og omkostningerne er højere. | Høje krav til slibeproces og let at overophede |
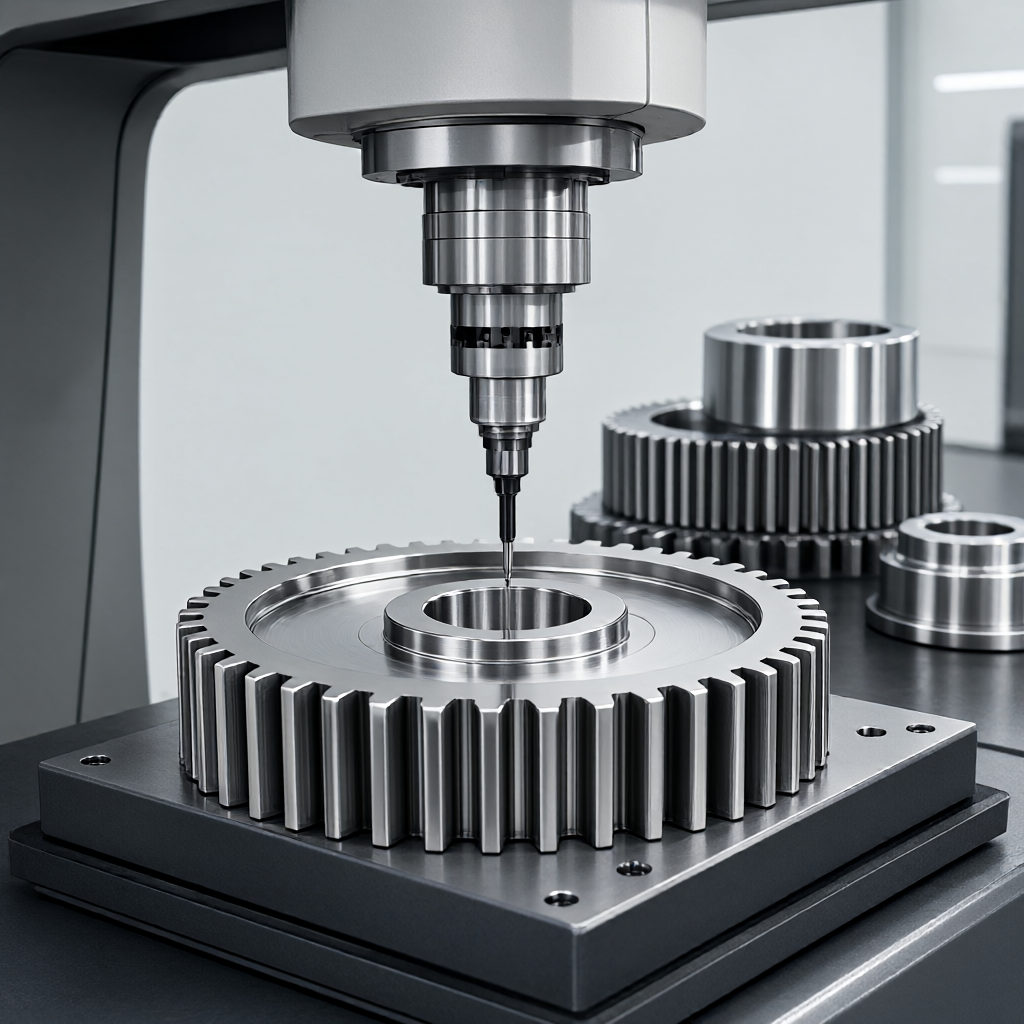
- Valg af dato: Brug aksen og endefladen ensartet som positioneringsdatum for at undgå kumulative fejl forårsaget af flere henføringspunkter.
- Uordnet tolerance: Kritiske parringsoverflader skal mærkes med en ISO 2768-mA eller mere stringent klassificering, og brugen af standardklassificeringen er forbudt.
- Krav til afgratning: Affasningen af tandenden anbefales at være C0,3-C0,5 mm for at forhindre synkroniseringsringen i at blive hægtet under montering.
For nye udviklingsprojekter kan små batch-forsøgsproduktion (5-10 stykker) udføres først for at verificere monteringsafstanden og drejningsmomenttransmissionskarakteristika og derefter overføres til masseproduktion. Denne trinvise verifikationsmodel kan effektivt reducere masseproduktionsrisici.
Hvordan bestemmes minimumsbestillingsmængden af splinedele?
Afhænger af processens kompleksitet. Minimumsordreantallet for simple center-drejede dele er normalt 1 stk. for komplekse 5-aksede fræsede dele, på grund af højere værktøjsomkostninger, anbefales det, at minimumsbestillingsmængden er 50-100 styk for at sprede formåbnings- og programmeringsomkostningerne.
Hvordan kompenserer man for splinestørrelsen efter varmebehandling?
Der skal reserveres et slibetillæg under CAM-programmering (normalt 0,08-0,12 mm i diameter). Hvis fræsning udføres direkte uden slibning, skal værktøjsbanen omvendt kompenseres baseret på den målte deformationskoefficient for materialepartiet, hvilket er en højere risiko.
Vil tandbredden stige efter anodisering af splines af aluminiumslegering?
møde. Det anodiserede filmlag vokser tovejs på overfladen af substratet og optager ca. 50% af de indre dimensioner. Filmtykkelsen skal tages i betragtning under design (for eksempel optager et 15μm filmlag ca. 0,015 mm tandmellemrumsbredde), og dimensionskravene efter oxidation bør noteres i tolerancetabellen.
Kan du give CMM-inspektionsrapporten for splinedelene?
Kan. ShouyMetal understøtter levering af CMM-rådatarapporter af nøgledimensioner (tandstigning, tandtykkelse, rundhed) i henhold til kundens krav for at lette kundeverifikation af samling og filhåndtering.
Inkluderer leveringstiden overfladebehandlingstid?
Omfatte. Den angivne 15-25 dages masseproduktionscyklus dækker den komplette cyklus af CNC-bearbejdning, varmebehandling (hvis påkrævet), overfladebehandling (anodisering/galvanisering) og endelig fuldt inspiceret emballage.
Konklusion og næste skridt
Den tekniske vanskelighed ved CNC-bearbejdning af splines ligger i balancering af tandprofils nøjagtighed, overfladefinish og batch-omkostninger. Gennem rimeligt valg af procesvej (såsom fræsemaskiner eller 5-akset fræsning) og streng varmebehandlingskompensation kan pålideligheden af synkrone indgribende dele forbedres væsentligt. Hvis dit projekt involverer præcisionstransmissionskomponenter, anbefales det at sende tegninger inklusive materialekvalitet, varmebehandlingshårdhed og nøgletolerancekrav til vores ingeniørteam, og vi vil give gratis DFM-analyse og tilbud.



