






- Resterende stresslindring:Der er initiale restspændinger inde i støbningen eller ekstruderingen, og efterhånden som materialet fjernes, omfordeles spændingsfeltet, hvilket forårsager makroskopisk deformation.
- Klemmedeformation:Tyndvæggede dele har lav bøjningsstivhed, og stiv fastspænding vil forårsage elastisk deformation og tilbageslag efter løsning, hvilket resulterer i ujævn bearbejdningsmængde.
Fejlkarakteristika viser sig ofte som overdreven fladhed efter bearbejdning (>0,05 mm/100 mm) eller størrelsesdrift af vigtige parringsoverflader. I luftfarts- og halvlederbærerscenarier fører denne deformation direkte til samlingsinterferens eller lufttæthedsfejl.
Procesbaneplanlægning: lagdelt skæring og marginkontrol
Den traditionelle "one size fits all"-strategi vil uundgåeligt føre til deformation på tyndvæggede dele. En effektiv procesvej bør følge princippet om "fra groft til fint, små skridt og hurtige skridt".
Reservationsstrategi for groft bearbejdningstillæg
For 6061 aluminiumsdele med en vægtykkelse på 1,5 mm anbefales det at efterlade en ensartet margin på 0,3-0,5 mm efter grovbearbejdning. Hvis tillægget er for stort, vil det føre til stor skæredybde og ujævn belastning under efterbehandlingen; hvis godtgørelsen er for lille, vil den ikke være i stand til at kompensere for deformationen af den tidligere proces. Interferenstjek udføres gennem CAM-software for at sikre symmetrisk marginfordeling.
Halvfinish og termisk balancering
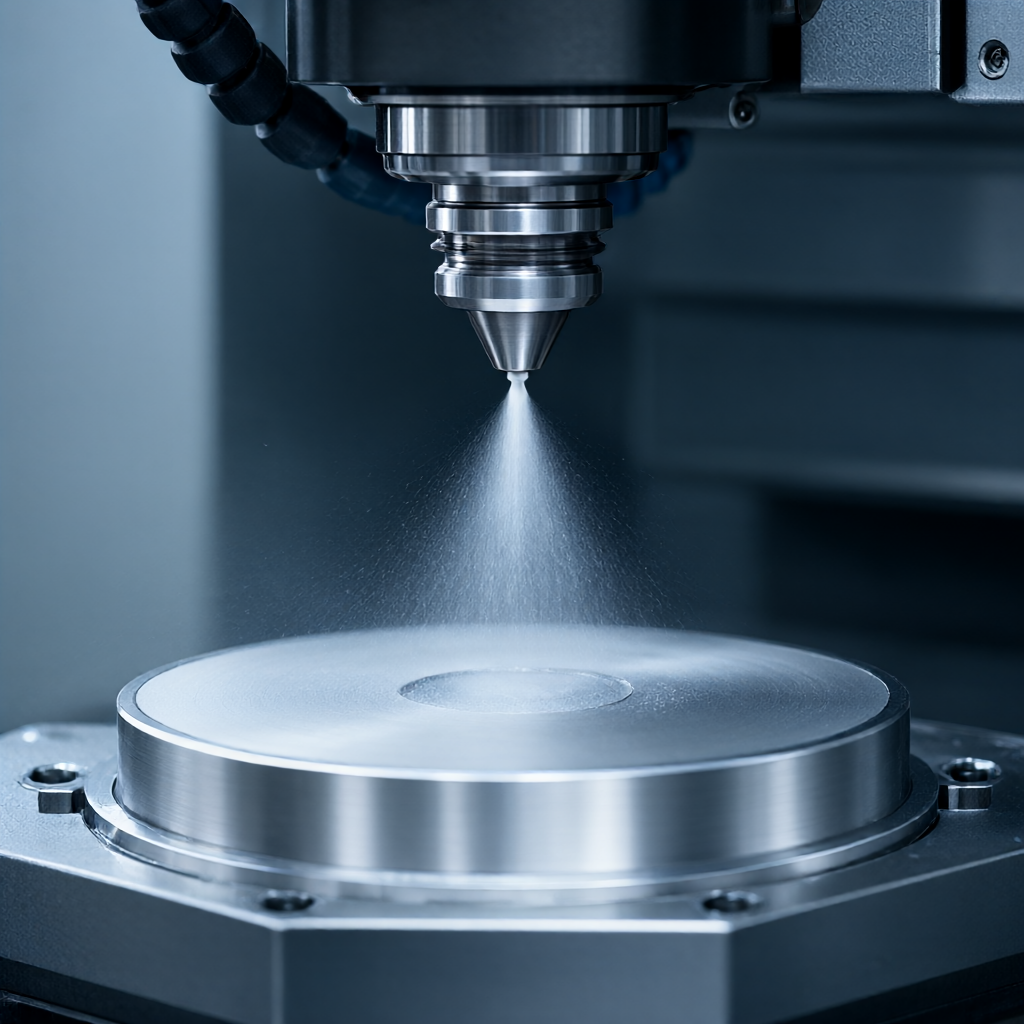
I halvbearbejdningsfasen anvendes strategier med høj hastighed (8000-12000 rpm) og lille fremføring (0,05-0,1 mm/omdrejninger) for at reducere enhedens skærekraft. På dette tidspunkt bør minimumssmøring (MQL) eller højtryksvandkøling være aktiveret for at kontrollere temperaturstigningen af emnet inden for 10°C for at reducere termisk deformation.
Afslutning af tilbagetrækningssti
Klatrende fræsning bruges til efterbehandling, og værktøjsbaneafstanden styres til 0,5-1 mm for at sikre overlapningshastigheden. Nøglefunktionen er at reducere skærehastigheden med 20 % i de sidste 10 % og bruge den hurtige tilbagetrækningstilstand (G0 eller G38 kommando) for at undgå, at værktøjet bliver i bunden af rillen for at varme op.
Værktøjsvalg og parametertilpasning: reducerer skærepåvirkningen
Værktøjsgeometri bestemmer direkte skæreglatheden. Stort R-værktøj med rund næse eller skarpvinklet værktøj er forbudt til bearbejdning af tyndvæggede dele, og endefræsere med stor helixvinkel foretrækkes.
| Parameterelement | Anbefalede værdier/funktioner | Teknisk begrundelse |
|---|---|---|
| Værktøjsspiralvinkel | 40°-55° (4 knive og derover) | |
| Belægningsmateriale | Aluminium er let at klæbe til kniven, så friktionskoefficienten for den hårde belægning skal være lav; HSS har god sejhed og er modstandsdygtig over for afslag. | |
| Foder pr. blad (fz) | 0,08-0,12 mm/omdr | Hvis den er for lille, vil den let give opbygget kant; hvis den er for stor, vil skæredybden øges og føre til deformation. |
| Hastighed (S) | 10.000-15.000 rpm | Høj rotationshastighed kompenserer for lille skæredybde og bibeholder høj overfladekvalitet (Ra<0.8μm) |
Bemærk: Når du bruger hårdmetalværktøj, skal du sikre skarpheden af skæret. Stumpe værktøjer vil øge ekstruderingsområdet og i høj grad forværre deformationen af tyndvæggede dele. Overvåg værktøjsslid regelmæssigt, og udskift det, hvis VB-værdien overstiger 0,1 mm.
Fastspændings- og støtteteknologi: minimerer begrænsningsdeformation
Setup er den største eksterne variabel i deformation. For meget stivhed er et tabu, moderat fleksibilitet er nøglen.
Vakuumadsorption og fleksible klemmer
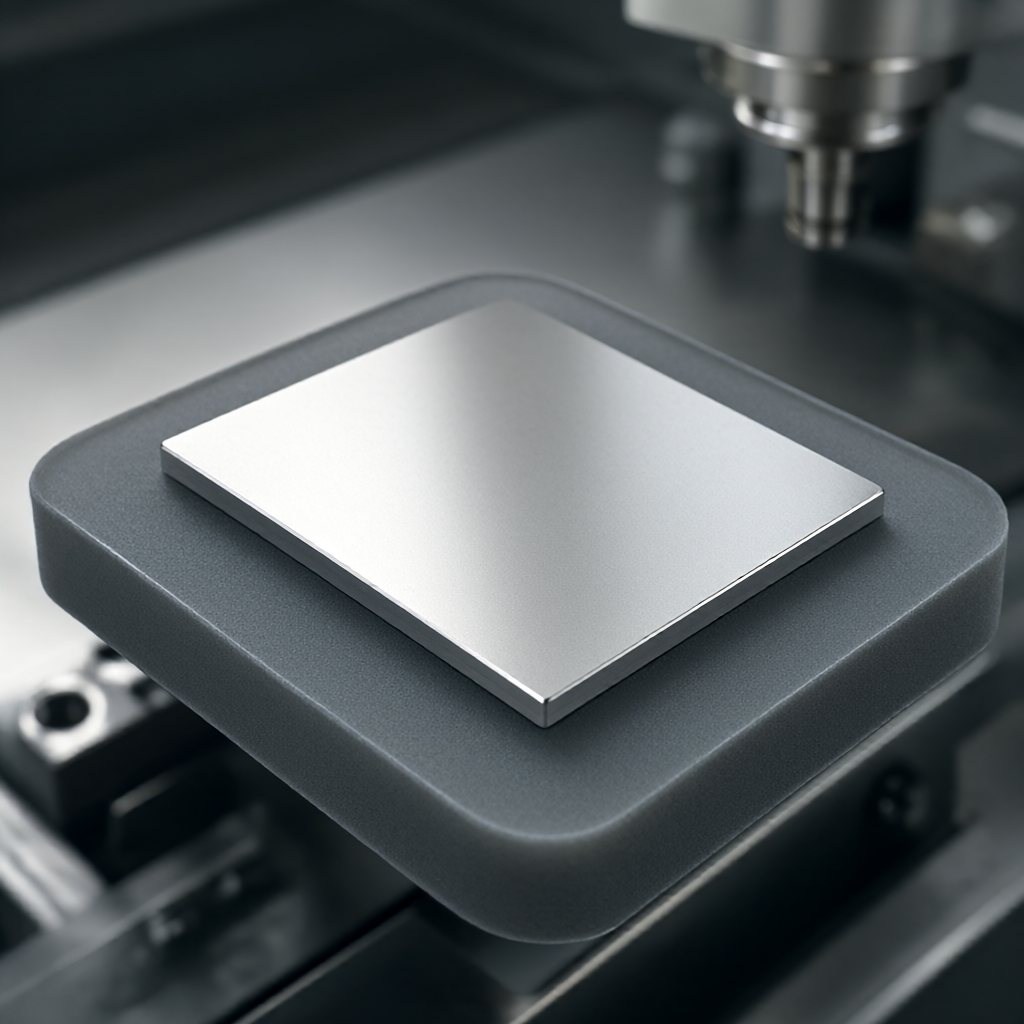
Til flade plader anbefales en vakuumadsorptionsplatform. Anvendes med en svamp eller polyurethanmembran for at give en jævn støtte og undgå fordybninger i punkter. Til specialformede dele er en polyurethan (hårdhed Shore A 40-60) blød foring med en tykkelse på 2-3 mm designet til at absorbere klemkraften.
Proceshuller og hjælpestøtter
I tyndvæggede strukturer med lange sider (såsom radiatorrammer) er positioneringsproceshuller reserveret. Før bearbejdning løftes den gennem gevindsøjlen, og der påføres en lille forspændingskraft (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Split behandlingsstrategi
For komplekse skaller anbefales det at opdele delen i to halvvægge, behandle dem separat og til sidst samle dem ved limning eller nitning. Denne metode undgår helt den enorme risiko for deformation i den samlede bearbejdning, men den øger montageprocessen og skal afvejes i forhold til effektiviteten.
Kvalitetsinspektion og deformationskorrektion lukket sløjfe
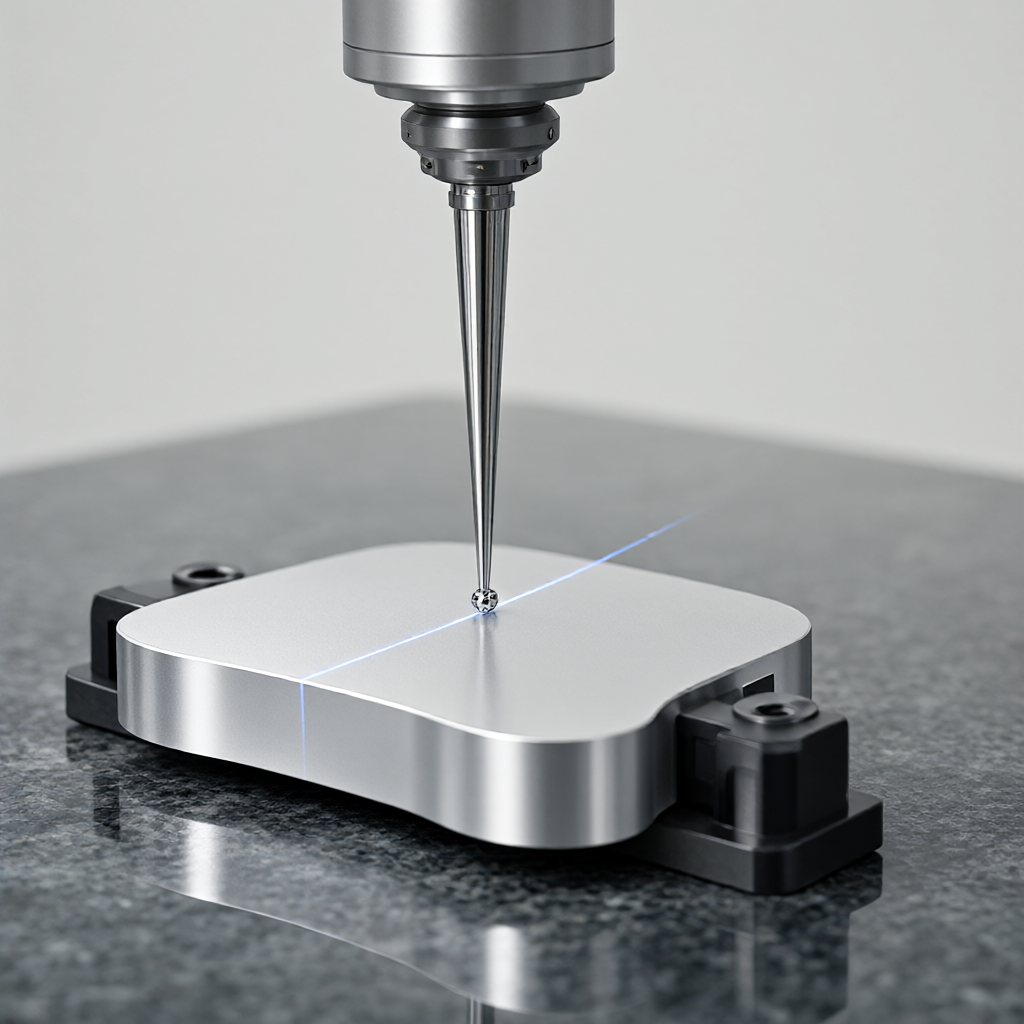
Deformationskontrol er ikke en engangshandling, men en iterativ proces. Der skal etableres et lukket kredsløb af "behandling-måling-kompensation".
- Koordinatmåling (CMM):
- I avancerede applikationer bruges smarte stifter til at overvåge stress og udløse værktøjsmaskinealarmer i realtid.
Hvis der registreres en systematisk bøjning på 0,02 mm i retning af fræseren, skal der tilføjes en kompensation for skæredybden på 0,02 mm til dette område i CAM. Denne "pre-deformation"-korrektionsmetode kan reducere skrothastigheden betydeligt i masseproduktion.
Hovedårsagerne er ujævn frigivelse af restspænding og ophobning af skærevarme. Tjek, om der anvendes lagdelt skæring, og om køling er tilstrækkelig. Hvis vridningsretningen er fast, skal der tilføjes en omvendt kompensationstillæg til efterbehandlingsbanen.
Hvordan vælger man den passende skærevæske til behandling af tynde aluminiumsvægge?
Det anbefales at bruge fuldsyntetisk vandopløselig skærevæske med en koncentration på 8-12 % til bearbejdning af tyndvæggede dele af aluminiumslegering. Den syntetiske væske har god smøreevne og er ikke let at reagere med aluminium for at danne kobberslam, der blokerer mikrokanalerne. Undgå at bruge olier med høje koncentrationer af sulfider for at forhindre korrosion af aluminiumsoverflader.
Hvilken tolerance kan opnås for aluminiumsdele med en vægtykkelse på 1 mm?
Under streng proceskontrol (præ-deformationskompensation + fleksibel fastspænding + højhastighedsfræsning) kan dimensionstolerancen stabiliseres på ±0,02 mm, og planheden er 0,05 mm/100 mm. Hvis der ikke foretages nogen præ-deformationskorrektion, kan der normalt kun sikres ±0,05 mm.
Hvordan sikrer man konsistensen af tyndvæggede dele i masseproduktion?
Nøglen ligger i processtandardisering og online overvågning. Værktøjskompensationsstrategien er fast, CMM-inspektion i fuld størrelse udføres for hver 50 stykker, og deformationstrendlinjen registreres. Når trenden afviger, indstilles produktionen øjeblikkeligt, og fastspændingsbenchmarken omkalibreres.
Konklusioner og forslag til samarbejde
Kontrol af deformationen af tyndvæggede dele af aluminiumslegering er en systematisk konstruktion af materialer og processer, hvor kernen er "stressreduktion, varmekontrol og bløde begrænsninger." Gennem rimelig CAM-baneplanlægning, højtydende værktøjsmatchning og fleksibelt spændedesign kan bearbejdningsdeformation kontrolleres inden for det tilladte område af projektet. ShowyMetal har 72 præcisions-CNC-udstyr og et komplet inspektionssystem og kan levere one-stop-løsninger fra DFM-analyse til batchlevering til forskellige komplekse tyndvæggede strukturer. Hvis du står over for problemet med deformation af tyndvæggede dele, bedes du give tegninger og tekniske specifikationer, og vi vil udvikle en eksklusiv procesoptimeringsplan for dig.


