






Indvirkningen af valg af aluminiumslegeringskvalitet på CNC-bearbejdningsydelse
I tilpasningen af præcisions-aluminiumslegering CNC-dele er materialekvalitet den kernevariabel, der bestemmer bearbejdningsvanskeligheder, omkostninger og endelig ydeevne. Hvis ingeniører kun fokuserer på styrke eller omkostninger, når de vælger produkter, ignorerer de ofte den vigtigste indvirkning af bearbejdelighed på leveringstid og udbytte. Blandt de almindelige aluminiumsmaterialer i luftfartskvalitet bruges 7075-T6 ofte i strukturelle dele på grund af dens høje styrke, men på grund af dens sluknings- og hærdningsegenskaber har den høj skæremodstand og hurtig værktøjsslid. I modsætning hertil har 6061-T6 fremragende skæreydelse og forarbejdningsstabilitet og er et almindeligt valg til masseproduktion, der balancerer effektivitet og omkostningsydelse. 5052-H32 bruges mest til udseendedele eller metalpladedele på grund af dens fremragende korrosionsbestandighed og overfladedannende egenskaber.
At forstå "cut-faktoren" er afgørende for købsbeslutninger. Den relative skæreydelse af 6061 aluminiumslegering er tæt på benchmarkværdien, og stabil tilførsel kan opretholdes ved hjælp af standardkarbid eller specielle højhastighedsstålværktøjer; mens 7075 kræver lavere skæredybde og rotationshastighed for at kontrollere temperaturstigningen og undgå termisk deformation af emnet. Hvis tegningen ikke angiver en karakter, anbefales det at prioritere 6061-T6 for at mindske risikoen for efterbearbejdning ved senere bearbejdning.
Sammenligning af egenskaber af almindeligt anvendte aluminiumslegeringskvaliteter
- 6061-T6: Let at bearbejde, let at svejse, med god overfladebelægningseffekt, velegnet til de fleste almindelige maskiner og forbrugerelektronikhuse.
- 7075-T6: Den har ekstrem høj specifik styrke og er velegnet til rumfart og avancerede mekaniske strukturelle dele. Dens korrosionsbestandighed er dog lidt svag, og hvid korrosion er tilbøjelig til at forekomme på overfladen.
- 5052-H32: God korrosionsbestandighed og fremragende formbarhed, velegnet til udendørs udstyr, brændstoftanke eller udvendige dele, der kræver overfladepolering.
CNC-bearbejdningstolerance og overfladeruhedsstandardanalyse
Toleranceevner afspejler direkte fabrikkens proceskontrolniveau. Ved valget af CNC-bearbejdning af aluminiumslegering skal det fremgå, om toleranceniveauet på tegningen er en generel tolerance (såsom ISO 2768-mK) eller en præcisionstolerance. Dimensionstolerancen for konventionel tre-akset fræsning er normalt kontrolleret inden for ±0,1 mm, men brugen af fem-akset forbindelsesdrejning og fræsekompositteknologi med præcisionsarmaturer kan stabilisere nøgledimensionelle tolerancer inden for ±0,01 mm.
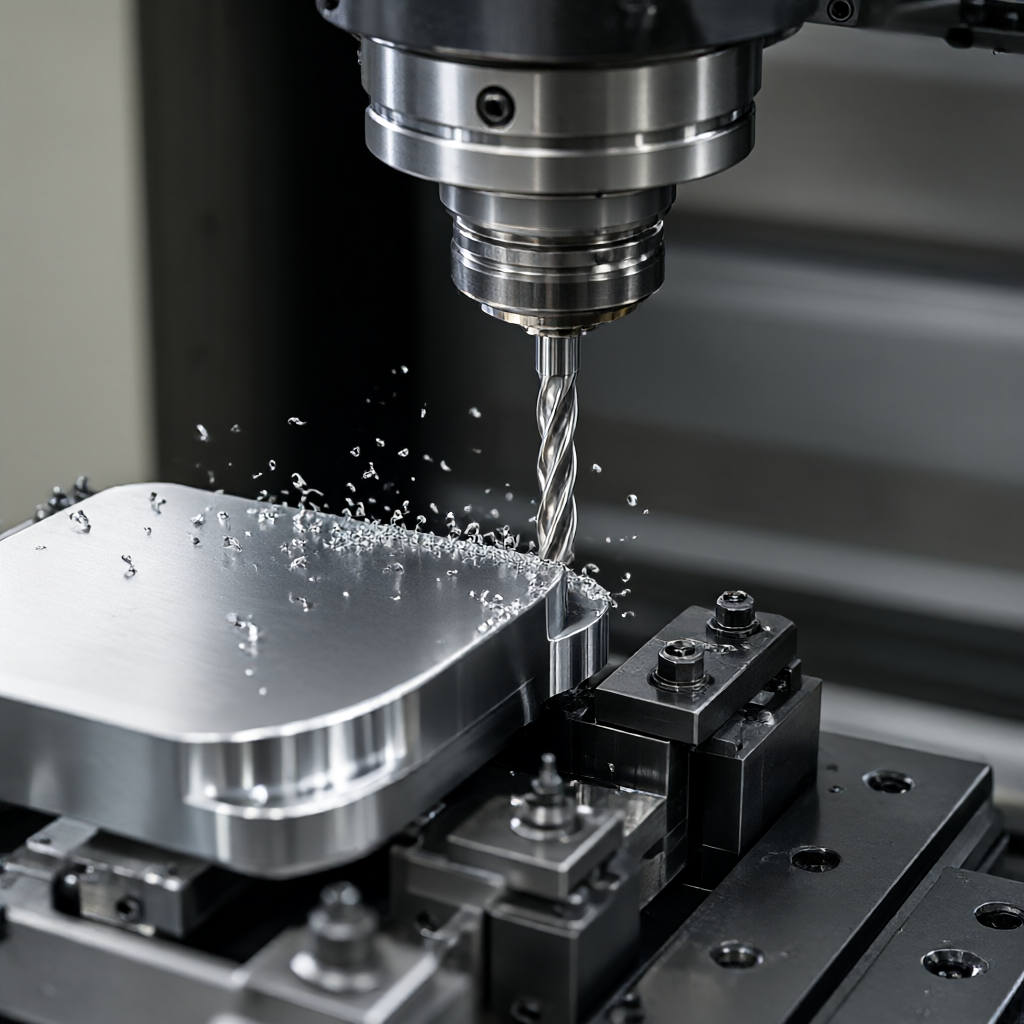
Overfladeruhed (Ra) er en dobbelt indikator for udseende og samlingsfunktion. Ra-værdien for almindelige fræseflader er for det meste mellem 0,8-1,6μm; hvis du skal opnå en højglans overflade eller spejleffekt, skal du tilføje afgratnings-, slibnings- eller anodiseringsprocesser. For udseendets overflade af optiske enheder eller high-end 3C-produkter er Ra0,4μm blevet en almindelig accepttærskel, som kræver, at der reserveres en rimelig poleringsgodtgørelse under bearbejdningsstadiet for at undgå dybe værktøjsmærker, der påvirker efterfølgende bearbejdning.
Toleranceklasser er knyttet til fremstillingsomkostninger
| Tolerance klasse | Typisk størrelsesområde | Forarbejdningsmetode | omkostningsfaktor |
|---|---|---|---|
| Standard tolerance | ±0,1 mm | 3-akset fræsning/drejning | benchmark |
| Præcisionstolerance | ±0,05 mm | Præcis fixturpositionering | 1,3 - 1,5 |
| Høj præcisionstolerance | ±0,01 mm | Fem-akset/dreje- og fræsekombination + multipel fastspænding | 2.0 eller højere |
Evaluering af fordele og ulemper ved forskellige overfladebehandlingsmuligheder
Overfladebehandling er ikke kun relateret til udseendet, men påvirker også korrosionsbestandigheden af aluminiumsdele og efterfølgende sprøjtevedhæftning. Ved sammenligning af muligheder skal procescyklustid og batchkonsistens vejes. Anodisering er den mest almindeligt anvendte overfladehærdnings- og farveproces for aluminiumsdele. Standardfilmtykkelsen er 8-12 μm, hvilket kan give fremragende slidstyrke og anti-korrosionsegenskaber. Sandblæsning kan fjerne mærker fra bearbejdningsknivene og give en mat tekstur. Det bruges ofte som en nødvendig proces før anodisering.
Til projekter med særlige krav til udseende er spejlpolering og hårdanodisering (over 30μm) to helt forskellige veje. Spejlpolering forfølger en høj visuel finish, men er følsom over for resterende spænding i emnet og kræver ældningsbehandling ved lav temperatur; hård anodisering forbedrer hårdheden gennem en tykkere oxidfilm og er velegnet til højfriktionsforhold. Når du vælger modeller, bør proceskæden vendes på baggrund af det endelige brugsmiljø (såsom udendørs saltspray, håndholdt friktion) for at undgå "overbearbejdning", der fører til leveringsforsinkelser.
Bearbejdningsprocessti og design af spændeskema
Processens rationalitet bestemmer mængden af bearbejdningsdeformation og udstyrsudnyttelse. Til tyndvæggede aluminiumsdele (vægtykkelse


