






Kernen i at undgå grubegrave i CNC-bearbejdning af aluminiumslegeringer er at undgå strukturer, der kan forårsage brud på skæreværktøjet, deformation af emnet eller ustabilitet i tolerance under designfasen. For tekniske indkøb og ingeniører kan forståelsen af "Design for Manufacturability (DFM)" spare ugers omarbejde end blot at fokusere på materialekvaliteter. Almindelige aluminiumsmaterialer såsom 6061-T6, 7075-T6 eller 5052 har fremragende skæreydelse. Men hvis der er dybe riller, tynde vægge eller komplekse indvendige hjørner i strukturen, er det let at forårsage klapmærker, spændingsudløsningsdeformationer og endda værktøjsbrud under masseproduktion. Denne artikel vil give en dybdegående analyse af fem typer højrisikostrukturer, give specifikke størrelsesbegrænsninger, alternativer og acceptkriterier for at hjælpe dig med at identificere risici, før du udsteder tegninger og sikre, at tolerancekravet på ±0,01 mm kan opnås stabilt.
Dyb kavitet og dyb rillestruktur: den usynlige fælde af værktøjsdiameter og sideforhold
I aluminiumslegeringsfræsning er dybe lommer og dybe slidser områder med høj forekomst, der forårsager værktøjssnak. Værktøjets udhængslængde er begrænset af stivhed. Når forholdet mellem rilledybde og værktøjsdiameter (L/D) overstiger en vis tærskel, vil afbøjningen af værktøjet i skæredybden stige kraftigt, hvilket får overfladeruheden til at forringes til mere end Ra 3,2μm, og endda værktøjet kollapser. Det anbefales normalt, at L/D kontrolleres inden for 3:1. Hvis L/D når over 5:1, skal skæreparametrene justeres, eller procesvejen skal ændres.
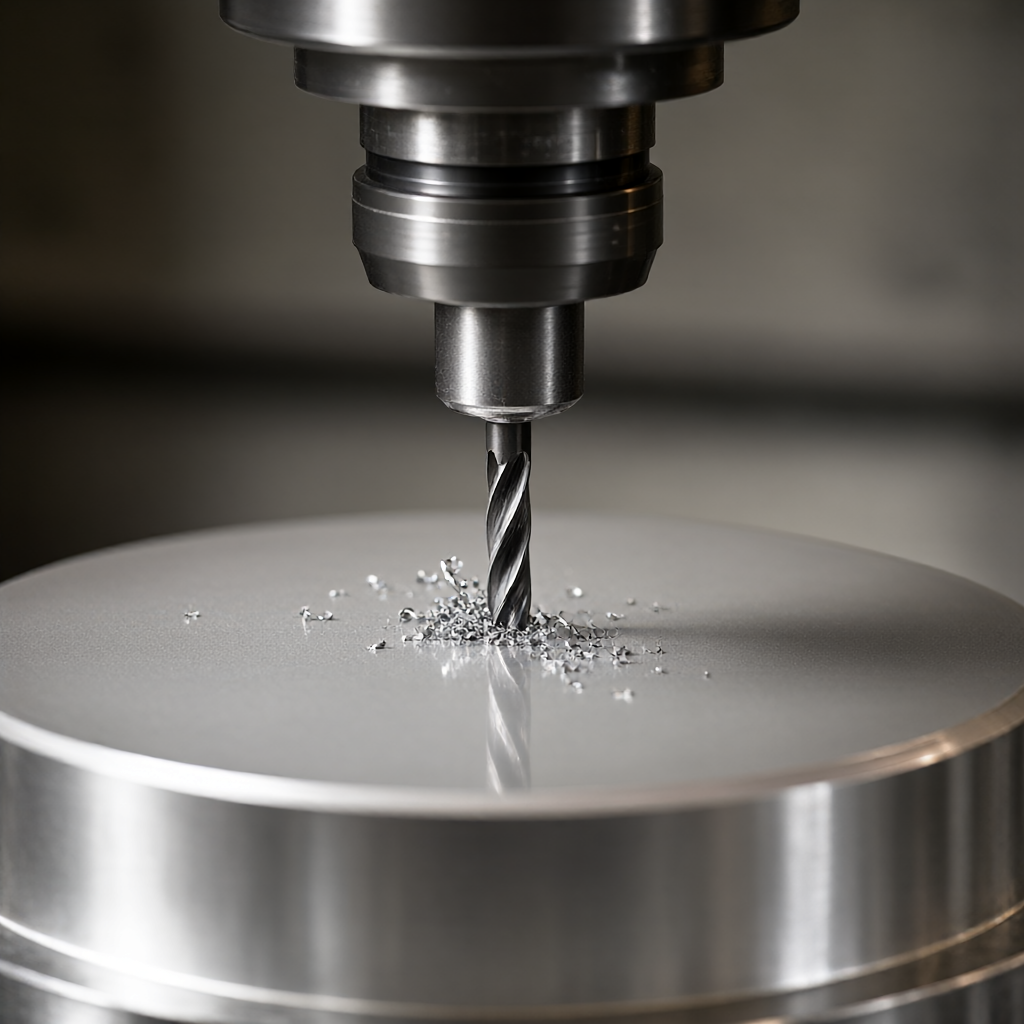
Strukturelle parameterbegrænsninger og alternativer
- Aspect Ratio Begrænsning: For standard pindfræsere til bearbejdning af dybe riller anbefales L/D at være ≤3. Hvis det skal være dybere, skal der bruges groft bearbejdning for at efterlade en margen (0,5-1,0 mm), og et kort værktøj skal bruges til efterbehandling.
- Grænse for spaltebredde: Rillebredden bør ikke være mindre end 1,2 gange værktøjets diameter, ellers kan værktøjet ikke centreres stabilt og er tilbøjeligt til sideværts afvigelse.
- alternativ: For blinde huller eller hulrum, der er for dybe, kan du overveje at dreje (hvis den har rotationssymmetri) eller elektroudladning (EDM) bearbejdning af sidevæggen og derefter CNC-bearbejdning af bundfladen.
| L/D-forhold | Hovedrisici | Foreslåede modforanstaltninger |
|---|---|---|
| ≤ 3 | Regelmæssig klipning, lav risiko | Standard højhastighedsfræsning, ved hjælp af 4- eller 5-rille endefræsere med moderate tilspændingshastigheder |
| 3 - 5 | Vibrationsmærker vises, og glatheden aftager | Adskil skrub- og efterbearbejdning, efterlad en margen på 0,1-0,2 mm til efterbearbejdning, og reducer hastigheden. |
| > 5 | Risikoen for værktøjsbrud er ekstremt høj, og hulvæggens ovalitet er ekstremt dårlig. | Skift til boring og anboring eller EDM-formning, og CNC trimmer kun konturen. |
Tyndvæggede strukturer: Stressaflastning og kontrol af "øreeffekten"
There are residual stresses inside the aluminum alloy. Når vægtykkelsen er for tynd (normalt mindre end 2 mm), vil materialets aflastningskraft under CNC-skæringsprocessen forårsage elastisk deformation af emnet, hvilket resulterer i den såkaldte "øreeffekt" (Earping). Dette fænomen er især tydeligt i tyndplade trækdele eller tyndvæggede skaller, der viser sig som kantvridning og dårlig fladhed. Til masseproduktion, hvis klemdeformationen ikke tages i betragtning under design, vil den efterfølgende korrektionsproces øge omkostningerne betydeligt.
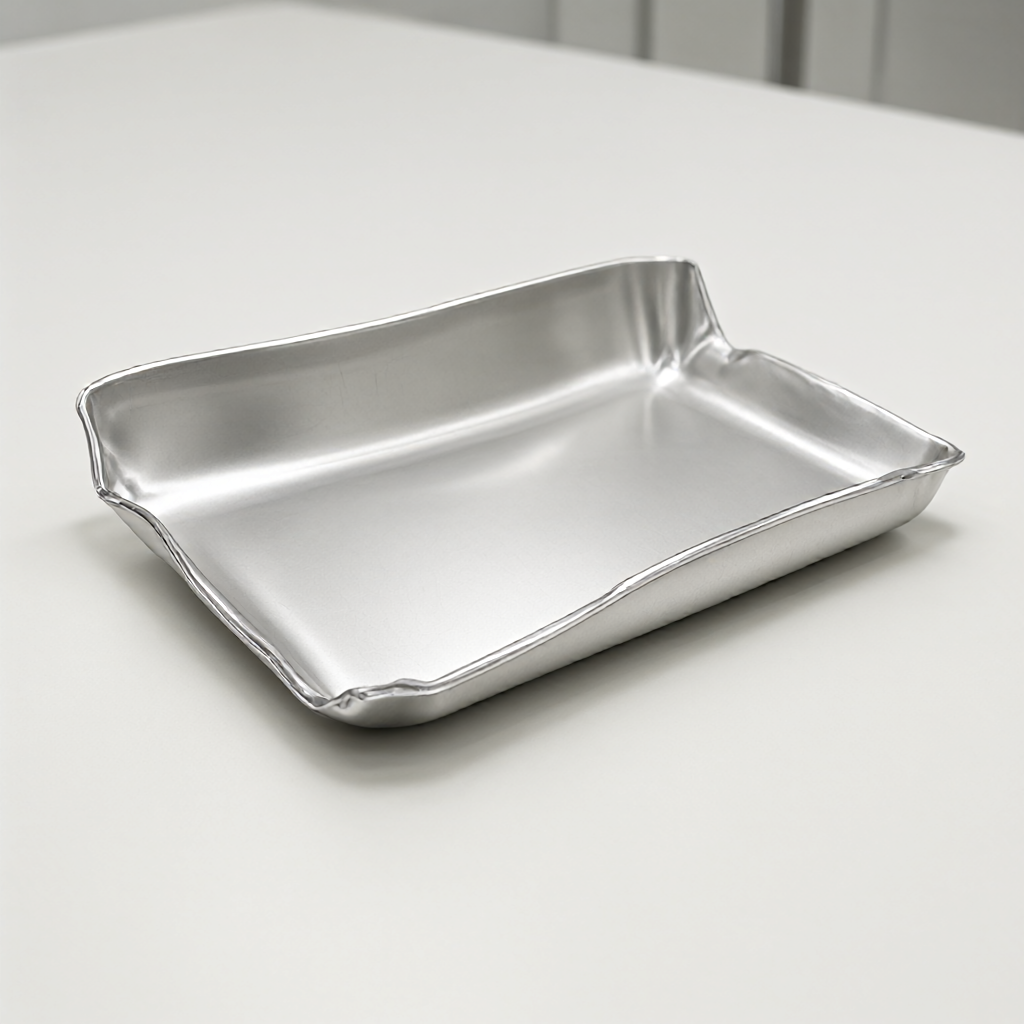
Tykkelsestolerancer og fastspændingsstrategier
- Minimum vægtykkelse: Den anbefalede mindste vægtykkelse for 3-akset fræsning er ≥2 mm; hvis vægtykkelsen er mellem 1-2 mm, skal der anvendes vakuumadsorptionsklemme eller tilpassede fleksible puder for at undgå punktkontaktdeformation.
- Deformation forbeholdt: Designtegninger skal reservere en deformationsmargin på 0,05-0,10 mm i det tyndvæggede område eller aktivere strategien "kompensation i tyndvægget skæring" i CAM-programmering (reducer sideskæringsmængden til inden for 0,05 mm).
- Materialevalg: 6061-T6 har bedre krybemodstand end A380 og er velegnet til tyndvæggede strukturer med høje krav til planhed.
Akutte vinkler og interne R-værdier: fysiske begrænsninger på værktøjets geometriske grænser
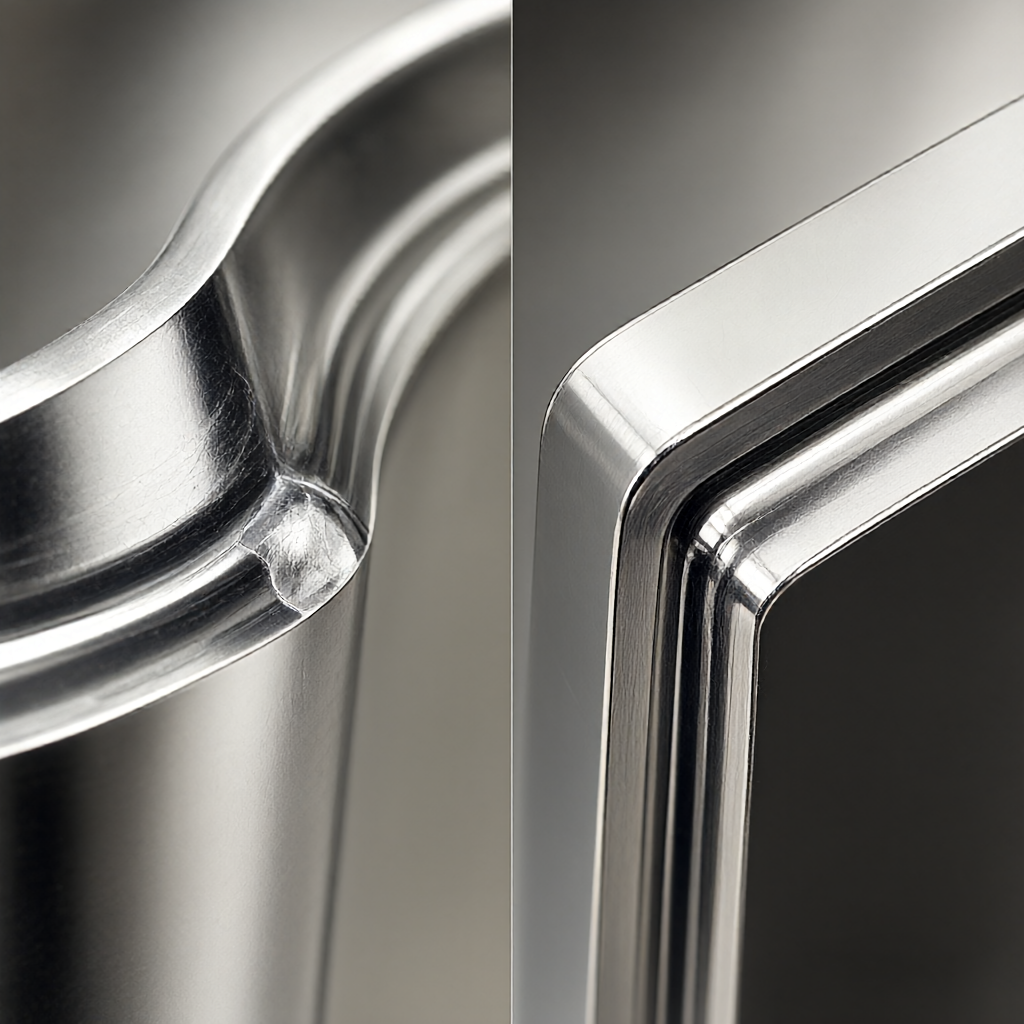
- Minimum indre R: Det anbefales, at indre R ≥ 1,5 gange værktøjsradius. Hvis der bruges en 1 mm fladbundet kniv, skal den indre R designes til at være mindst 0,5 mm, men ekspansionsrummet efter værktøjsslid skal tages i betragtning.
- Ekstern R-værdi: Det ydre R anbefales at være ≥2 mm. Et for lille ydre R vil få værktøjsbelastningen til at ændre sig pludseligt i hjørnet og fremskynde slid på værktøjet.
- alternativ proces: Hvis strukturen skal kræve en minimum R-værdi (såsom 5)
Lav (skal skifte værktøj ofte) Medium (kan vippe foderet) Værktøjsbrud og vibrationsmærker Opdel i flerlagsbehandling, eller brug EDM i stedet for tynd væg ( « Previous Deformationskontrolteknikker til tyndvæggede dele i aluminiumlegeringsbearbejdning Next » Valgvejledning til CNC-bearbejdning af aluminiumslegering: fra materialekvalitet til tolerancestandarderAnbefalet læsningRelateret indhold
Udforsk flere artikler, der kan interessere dig.
Tilbud på 2 timerSend din tegning, få tilbud på 2 timer.
Send din STEP / DWG / PDF-tegning, så vender vores ingeniører tilbage inden for 2 timer med et detaljeret tilbud inkl. gratis DFM-analyse og procesrådgivning — uden forpligtelse.
Send os jeres tegning — resten klarer vi
Send din STEP / DWG / PDF-tegning og få et detaljeret tilbud med gratis DFM-analyse og procesrådgivning inden for 2 timer. Ingen minimumsordre — fra 1 stk.
Live forespørgsler


