





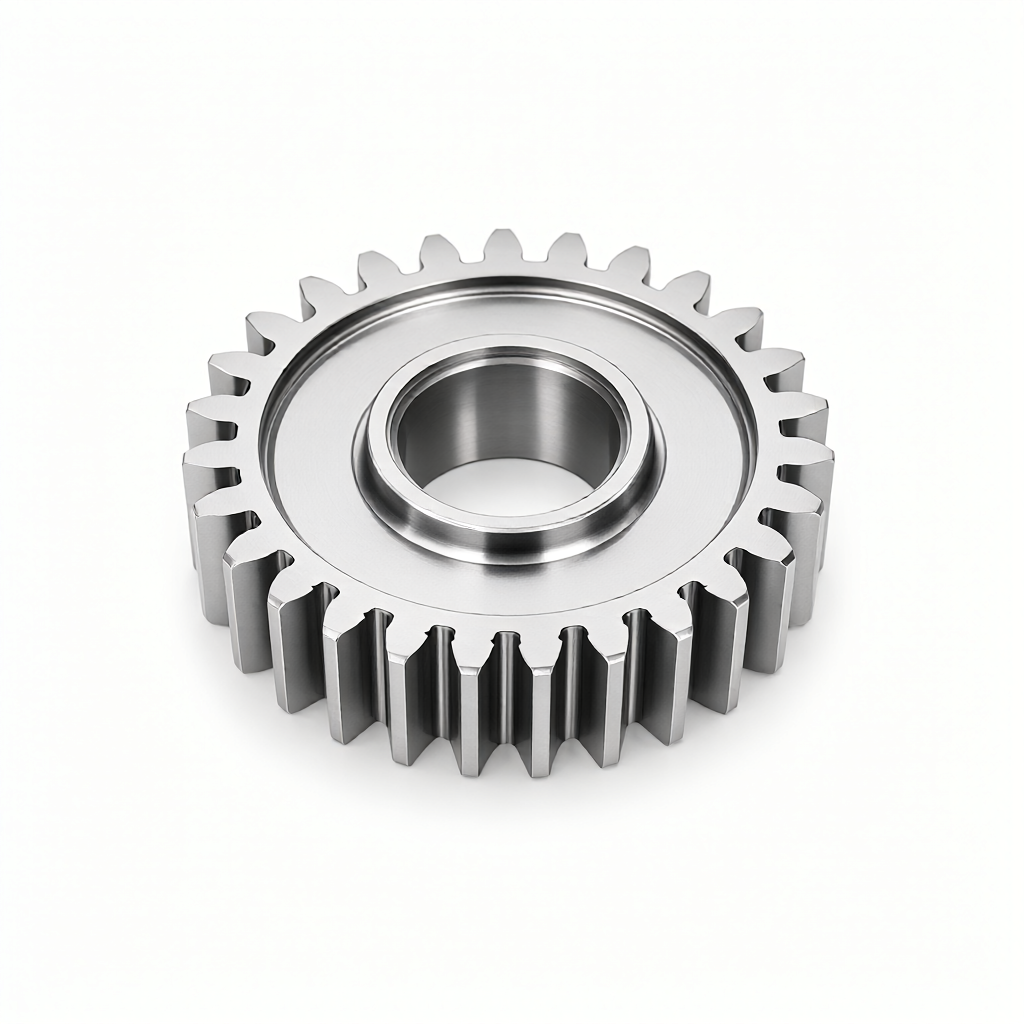
CNC-bearbejdningsgear: kerneprocesparametre til styring af tandprofils nøjagtighed
I præcisionstransmissionssystemer,CNC-bearbejdningsgearTandprofilens nøjagtighed bestemmer direkte transmissionseffektiviteten, støjniveauet og levetiden. For ingeniører er forståelsen af, hvordan man opnår tandoverfladekonformalitet, pitch kumulativ fejlkontrol og overfladeruhedsstyring gennem CNC-dreje- og fræseprocesser nøglen til at evaluere en leverandørs evner. ShowyMetal er baseret på en klynge af 72 CNC-udstyr og leverer en komplet løsning fra materialevalg til tandoverfladebehandling, der understøtter en række basismaterialer såsom aluminium, stål, rustfrit stål og ingeniørplast for at sikre dimensionel konsistens i masseproduktion.
Teknisk grundlag for tandprofils nøjagtighedsgrad og materialevalg
Valget af gearmateriale påvirker ikke kun styrken, men begrænser også direkte dets bearbejdelighed og endelige tandoverfladekvalitet. Skæreydelsen af forskellige materialer varierer betydeligt, og procestilpasning skal udføres i forbindelse med nøjagtighedsgraden i ISO 1328-standarden (Gr. 5-9 er almindeligt anvendt).
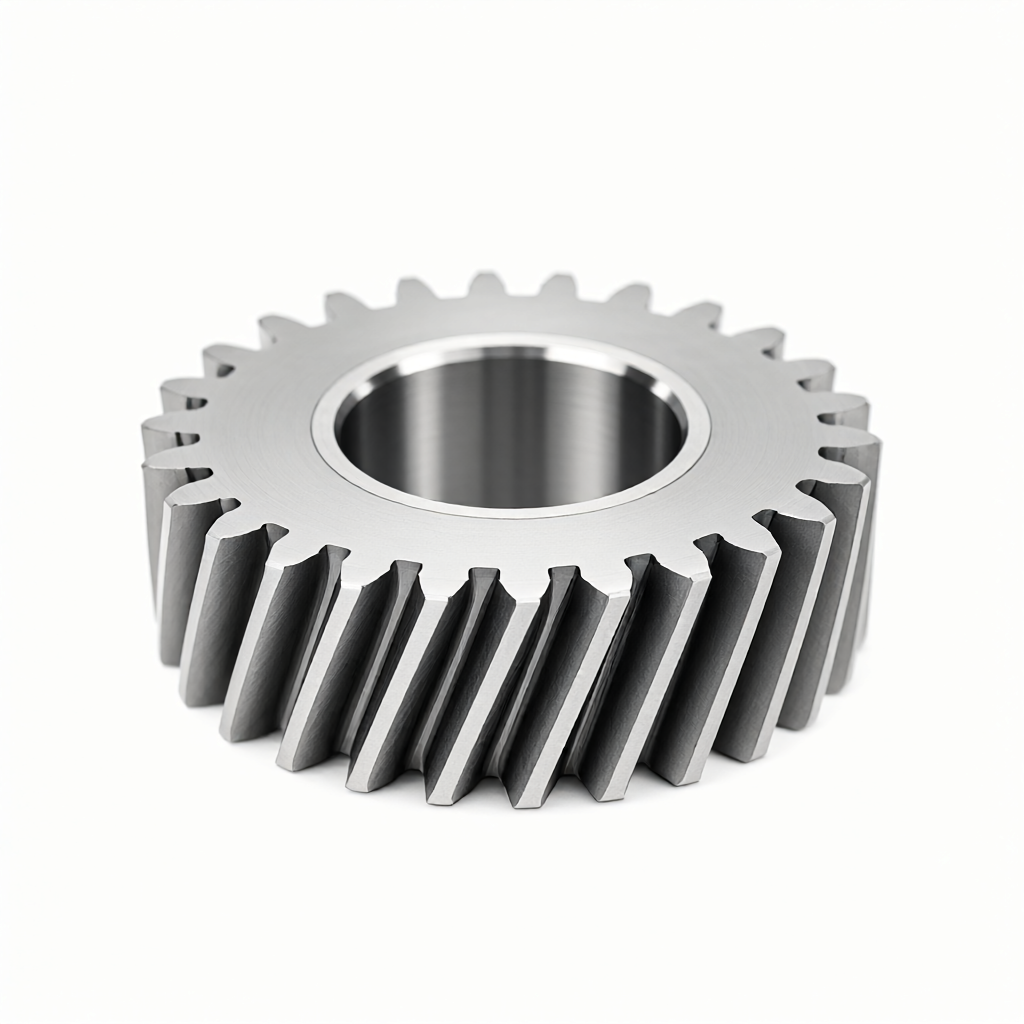
- Aluminiumslegeringer (såsom 6061-T6, 7075): Høj skæreeffektivitet, velegnet til højhastigheds batchbehandling. Vanskeligheden er, at materialet er blødt og nemt at klæbe til kniven, så det er nødvendigt at bruge et værktøj med en stor skråvinkel og tilstrækkelig køling. Overfladen kan nemt nå Ra0,4μm, hvilket er velegnet til præcisionsreduktionsapparater med høje krav til udseende.
- Stål (såsom 4140, 42CrMo): Høj styrke og god sejhed, men ekstremt vanskelig at bearbejde efter hærdning. Strategien med "gearbearbejdning først, varmebehandling senere" eller "fræsning af wolframkarbidværktøj" anvendes normalt. Det er almindeligt, at tandoverfladeruheden kontrolleres ved Ra0,8-1,6μm.
- Teknisk plast (såsom POM, PA66): Letvægts, selvsmørende, men stor termisk deformation. Under CNC-bearbejdning skal fremføringshastigheden og skæredybden kontrolleres strengt for at forhindre for stor tandstigningsfejl forårsaget af varmeakkumulering. Velegnet til ikke-bærende eller let belastningstransmissionsscenarier.
ShowyMetal har fulde materialetilpasningsmuligheder. Den kan give DFM-forslag (fremstillingsevne) baseret på materialekvaliteten og varmebehandlingsstatus markeret på tegningen, optimere tandfilet og bundhulsdesign og reducere risikoen for stresskoncentration.
Sammenligning af CNC-dreje- og fræseløsninger inden for tandhjulsbearbejdning
For gear med forskellige strukturelle former er valg af den korrekte CNC-behandlingsvej forudsætningen for at kontrollere omkostninger og nøjagtighed. Følgende tabel sammenligner de gældende scenarier og tekniske forskelle mellem de to almindelige processer inden for fremstilling af præcisionsgear:
| Kontrastdimensioner | CNC-drejning (inklusive formdrejningsværktøjer) | 3/4/5-akset CNC fræsning (med formfræser) |
|---|---|---|
| Gældende tandtype | Tandhjul, spiralformede tandhjul (kræver indeksering med flere hoveder) | Lige gear, spiralgear, sildebensgear, indvendige gear, planetgear |
| Øvre grænse for nøjagtighed | Normalt op til ISO-niveau 8-9 er antallet af højscorende tænder begrænset | Med 5-akset kobling kan den nå ISO-niveau 6-7, og opholdsrummet er større. |
| Materiale begrænsninger | Begrænset af stivheden af drejeværktøjet er hårde materialer tilbøjelige til at værktøjet kollapser. | Hårdmetalfræsere kan bruges til at tilpasse sig hårde materialer såsom hærdet stål |
| batch effektivitet | Centerdrejebænke eller dobbelthovede drejebænke kan producere batcher hurtigt og er velegnede til simple udvendige gear. | Fastspænding er kompliceret, men flerakset samtidig bearbejdning reducerer processen og er velegnet til komplekse strukturer. |
| overfladekvalitet | Det er nemt at producere knivmærker og kræver finslibning på et senere tidspunkt. | Kontinuerlige baner og forbedret glathed kan opnås ved sidefræsning eller dykfræsning |
Til komplekse planetgear eller spiralgear,5-akset samtidig fræsninger en bedre løsning. ShowyMetals 5-aksede bearbejdningscenter kan fuldføre behandlingen af tandoverfladen og referenceoverfladen i én fastspænding, undgå koaksialitetsfejl forårsaget af sekundær fastspænding og sikre gearets stabilitet under højhastighedsdrift.
Analyse af nøgleprocesparametre, der påvirker tandprofilens nøjagtighed
Selvom det samme udstyr bruges, kan små afvigelser i parameterindstillingerne få den kumulative tandstigningsfejl (Fpk) eller tandprofilafvigelsen (ff) til at overskride tolerancen. Følgende er de tre kerneparametre, der påvirker CNC-gearets nøjagtighed:
1. Værktøjsslidkompensation og dynamisk justering af spånvinkel
Gearskæring er en intermitterende skæring, og skærekanten af værktøjet er tilbøjelig til at spåne. Det anbefales at bruge formfræsere eller fræsere med spidsradius og dynamisk justere spånvinklen ved bearbejdning af forskellige materialer. For eksempel, ved bearbejdning af aluminium, skal skråvinklen være større end 15° for at reducere skærekraften; ved bearbejdning af legeret stål skal spånvinklen sænkes for at forbedre kantstyrken. ShowyMetal implementerer 100 % overvågning af værktøjets levetid i masseproduktion og korrigerer værdier for kompensation for værktøjsslid i realtid gennem bekræftelse af første artikel og procesinspektion.
2. Kølemetode og termisk deformationskontrol
Traditionel tørskæring kan forårsage lokale temperaturstigninger, hvilket kan forårsage materialefaseændringer eller termisk slid på værktøjet. Præcisionsgearbearbejdning bruger ofte minimumsmængdesmøring (MQL) eller fuldstrømskøling. For små modulgear skal kølevæsken sprøjtes direkte ind i skæreområdet for at forhindre termisk forlængelse. Vores processystem understøtter tilpassede kølebaner for at sikre termisk balance af tandoverfladen under forarbejdning, og derved opretholde en dimensionsnøjagtighed på ±0,01 mm.
3. Overfladeruhed og glathedsbehandling
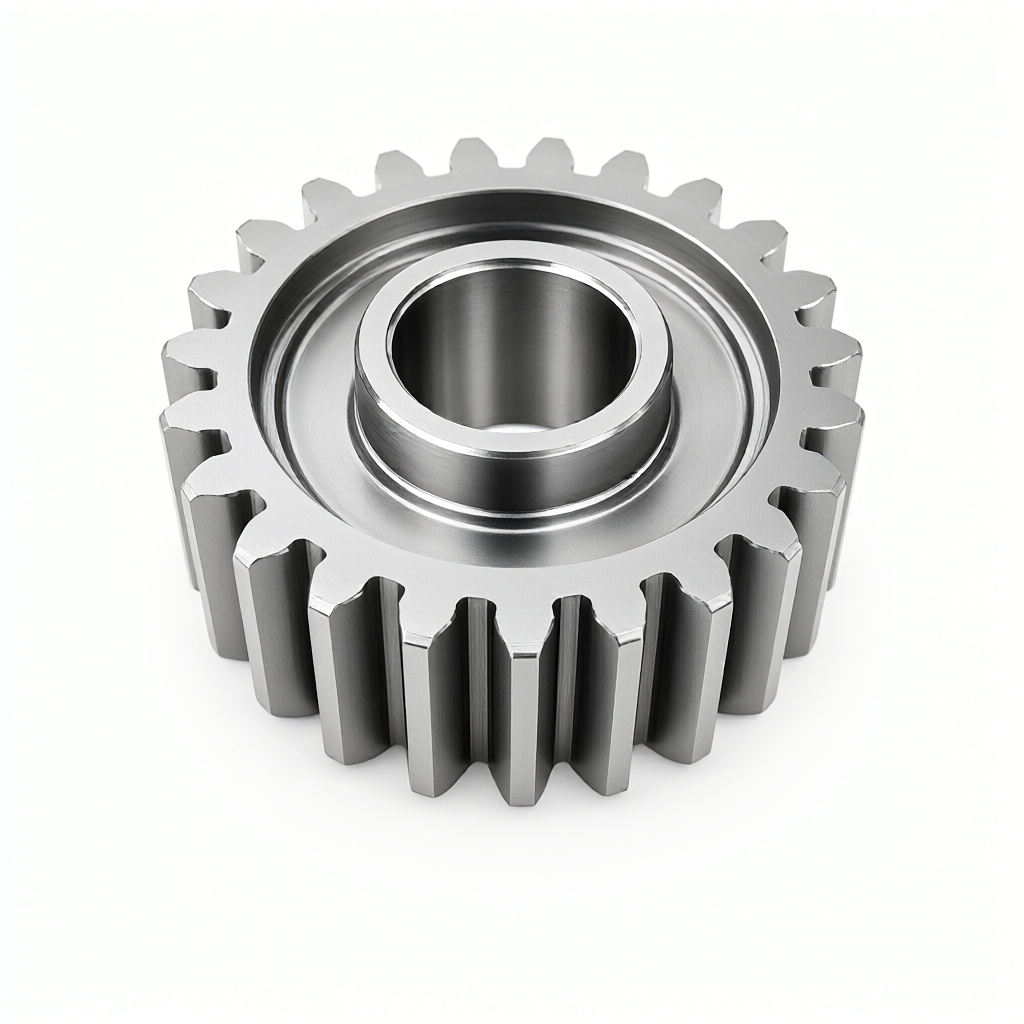
Tandoverfladeruhed påvirker direkte friktionskoefficienten og maskestøj. Overflader, der er bearbejdet direkte af CNC, kan normalt ikke opfylde behovene for avancerede applikationer og kræver efterfølgende bearbejdning. ShowyMetal leverer overfladebehandlinger såsom anodisering, sandblæsning og galvanisering, herunderHøjglans finishOverfladen kan reduceres yderligere, og ruheden kan reduceres til Ra0,4μm. Denne form for konsistenskontrol er en nøgleindikator, der adskiller almindelige forarbejdningsanlæg fra præcisionsproducenter, hvilket sikrer, at der ikke er ridser og defekter mellem batchdelene, og at udseendet og kvaliteten er ensartet.
Tandforms nøjagtighedsprøvningsmetoder og acceptkriterier
Uden test er der ingen kvalitet. Accepten af CNC-gear kan ikke kun stole på udseendet, men skal være baseret på følgende inspektionsmetoder:
- Registrering af tandprofilafvigelse (ff).: Brug en gearudløbskontrol eller koordinatmålemaskine (CMM). CMM opnår tandoverfladepunktskyen gennem laserscanning eller berøringsmåling. Sammenlignet med den teoretiske tandform kontrolleres fejlen normalt inden for 0,02 mm.
- Kumulativ tandstigningsfejl (Fpk): Brug tandafstandsmåler til at måle tand for tand. Dette er kerneindikatoren til at bedømme ensartetheden af gearfremstilling. Konsistensen af Fpk i masseproduktion bestemmer støjniveauet for hele maskinen.
- Detektion af ruhed (Ra).: Brug en ruhedsmåler til at prøve det midterste område af tandoverfladen. For udseendedele skal hele overfladen inspiceres; for funktionelle dele skal du fokusere på indgrebsområdet.
ShowyMetal er udstyret med tredimensionelle koordinater, optiske mål og ruhedsmålere, og implementerer fire niveauer af "indgående materialeinspektion → første artikelbekræftelse → procesinspektion → fuld forsendelsesinspektion". En komplet CMM-testrapport leveres ved forsendelse med sporbare data og opfylder E-E-A-T troværdighedsstandarder.
Almindelig fejltilstand undgåelse og DFM-anbefalinger
Baseret på langvarig fremstillingserfaring er følgende almindelige fejltilstande og undgåelsesstrategier for CNC-gear:
- Afhugning af tandspidsen: Forekommer mest i stålbearbejdning. Undgåelsesplan: Øg spidsfiletradius for at undgå skarpe kanter; reducere skærehastigheden under forarbejdning og forbedre jævnheden af fremføringshastigheden.
- Overfladeklæbning/opbygget kant: Forekommer mest i aluminiumslegeringer og ingeniørplast. Løsning: Brug coatede værktøjer, øg kølevæskeflowet, og øg affasningsstørrelsen som anbefalet under DFM-stadiet.
- Dårlig batchkonsistens: Forekommer oftest ved uovervåget behandling i lang tid. Undgåelsesplan: Gennemfør regelmæssige inspektioner af første stykke prøveudtagning. ShowyMetals masseproduktionscyklus er 15-25 dage. I denne periode overvåges overfladefinishen og dimensionsstabiliteten af hvert produkt gennem automatiske læsse- og aflæsningssystemer og maskinsynsinspektion.
Det anbefales, at tolerancezonen for nøgleoverfladen (såsom H7/g6) under tegningsdesignfasen markeres tydeligt, og tandprofilens nøjagtighedsniveau (såsom niveau 7 i GB/T 1356) bør noteres. Klare tekniske krav hjælper producenter med at reagere hurtigt og reducere kommunikationsomkostninger.
FAQ: Ofte stillede spørgsmål om CNC-gearbearbejdning
Kan CNC-bearbejdning erstatte traditionel gear hobbing?
For tandhjul med mellemstore moduler og små partier er 5-akset CNC-fræsning et fuldstændigt gennemførligt alternativ, især i hurtig prototype-iteration og komplekse strukturgear. For store moduler og store partier af standard lige tænder har traditionel gearkogning stadig omkostningsfordele. ShowyMetal kan give omkostningseffektive processtiforslag baseret på dit modul, materiale og batchstørrelse.
Hvordan forbedres overfladefinishen af CNC-gear til Ra0,4μm?
Dette kræver en kombination af "finish + overfladebehandling". CNC præcisionsfræsning styrer ruheden til omkring Ra0,8μm, som derefter kan reduceres yderligere til Ra0,4μm gennem kemisk polering eller elektrolytisk behandling med specifikke parametre. ShowyMetal har anodiserings- og pletteringsegenskaber og kan fuldføre tandoverfladebehandling i ét stop, hvilket sikrer et ridsefrit udseende.
Hvad er den typiske leveringstid for masseproduktion af 1000 stykker gear?
Afhænger af materiale og strukturel kompleksitet. For simple udvendige gear af aluminiumslegering kan ShowyMetal levere masseproduktion på 15-25 dage med en kapacitet på 72 enheder. Hvis der er tale om varmebehandling eller komplekse spiralformede gear, vil leveringstiden blive udskudt tilsvarende. Det anbefales at levere komplette tegninger ved forespørgsel, og vi vil udstede en præcis produktionsplan.
Hvordan sikrer man koaksialiteten af batchgear?
Koaksialitet afhænger hovedsageligt af valget af spændingsdatum. ShowyMetal anbefaler fastspændingsmetoden "to stifter på den ene side" eller "indre hulpositionering", ved at bruge 5-akset forbindelse til at fuldføre behandlingen af det indre hul, datumoverfladen og tandoverfladen på én gang, hvilket eliminerer sekundære klemfejl fra kilden. Før forsendelse vil referenceplanets udløb blive detekteret af CMM for at sikre, at kravene til tegningstolerance er opfyldt.
Hvad skal du være opmærksom på, når du behandler tekniske plastgear?
Materialet har en stor termisk udvidelseskoefficient, så kølekontrol skal være opmærksom på for at forhindre vridning. Det anbefales at bruge POM (polyoxymethylen) som førstevalgsmateriale, som har bedre formstabilitet. Strategien med lille skæredybde og høj hastighed vedtages under forarbejdningen. ShowyMetal er bekendt med skæreegenskaberne for PA66, POM, PEEK og anden ingeniørplast og kan give målrettede værktøjs- og parameteranbefalinger.
Konklusioner og anbefalinger til handling
Præcisionsbearbejdning af CNC-gear er ikke kun en skæreproces, men også en systematisk konstruktion af materialevidenskab, værktøjsteknologi og præcisionsinspektion. Når du vælger leverandør, skal du ikke kun se på enhedsprisen, men også være opmærksom på densBatch-konsistenskontrolfunktionerogKvalitet på overfladens udseende. ShowyMetal understøttes af en klynge af 72 CNC-udstyr og bruger strenge DFM-tekniske docking- og fuldskalainspektionssystemer for at hjælpe kunder med at undgå produktionsrisici og opnå en jævn transformation fra tegninger til dele af høj kvalitet.
Hvis du står over for nøjagtighedsudfordringer eller masseleveringstryk i dit geartransmissionssystem, er du velkommen til at sende CAD-tegninger og styklisteark til vores tekniske team for at få gratis DFM-analyse og præcise tilbud.



