





Indgangspunktet for femakset CNC-bearbejdning af turbomaskindele: fra stiv til spindel
Inden for turbomaskiner såsom aeromotorvinger, gasturbinehjul og præcisionspumpeventiler,Fem-akset CNC-bearbejdningDet er kernevejen til at løse komplekse overflader. Mange ingeniører og indkøbere har dog en tendens til at falde i misforståelser, når de foretager forespørgsler: de ser kun på værktøjsmaskinens femaksefunktioner og ignorerer den dybe indvirkning af dynamisk stivhedsanalyse og spindelvalg på overfladekvaliteten. Denne artikel kombinerer ShowyMetals masseproduktionserfaring på en klynge af 72 CNC-udstyr for at give en dybdegående analyse af, hvordan man sikrer dimensionsnøjagtighed og batchkonsistens på ±0,01 mm under det høje finishkrav på Ra0,4μm gennem dynamisk stivhedsevaluering og nøjagtigt spindelvalg.
Dynamiske stivhedsudfordringer i turbobearbejdningsdele
Turbomaskindele er normalt lavet af titanlegeringer (såsom Ti-6Al-4V), højtemperaturlegeringer eller præcisions rustfrit stål. Disse materialer har høj stivhed, dårlig varmeledningsevne og er tilbøjelige til vibrationer under skæring. Traditionelle statiske stivhedsindikatorer (såsom maskinværktøjsbordsstivhed) kan ikke fuldt ud forudsige overfladekvaliteten under højhastighedsskæring.
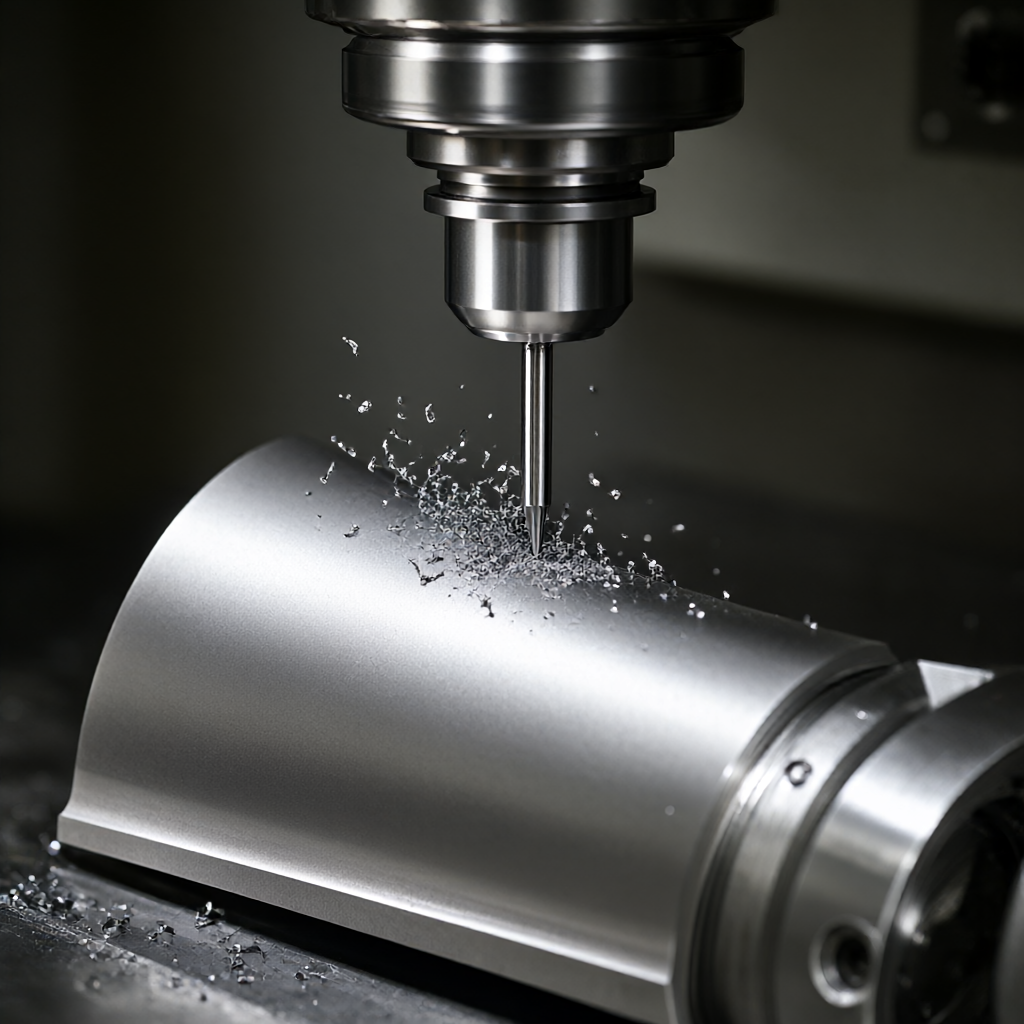
- Dynamisk modal analyse:Vi er nødt til at identificere de naturlige frekvenser af værktøjsmaskine-emne-værktøj-systemet. Hvis spindlen roterer nær denne frekvens, vil der opstå resonans, hvilket medfører, at dybden af værktøjsmønsteret øges og endda mikrospåner.
- Deformation af tyndvæggede dele:Turbineblade eller skovlhjul har ofte ekstremt tynde vægtykkelser, og mængden af forbigående deformation forårsaget af skærekræfter kan overstige tolerancezonen på ±0,01 mm. Værktøjsmaskiner med utilstrækkelig dynamisk stivhed vil føre til "værktøjsudbytte"-effekten, hvilket resulterer i dimensionsforskydning.
For indkøbere er det mere kritisk at bekræfte, om leverandøren har skæresimuleringskapacitet baseret på FEM (finite element analysis) end blot at spørge "kan det lade sig gøre?" Dette bestemmer direkte den første artikels gennemgangshastighed og batchstabilitet.
Spindelvalgets afgørende indflydelse på bearbejdningsnøjagtigheden
Spindlen er hjertet i en femakset værktøjsmaskine, og dens termiske forlængelseskarakteristika og egenfrekvens bestemmer direkte behandlingsgrænsen. I slutfasen af turbomaskineridele skal spindelvalg fokusere på følgende parametre:
Temperaturstigningskontrol af højhastighedsspindel
Højhastighedsskæring (spindelhastighed > 24.000 RPM) kan producere betydelige termiske effekter. Termisk stabiliseringstid for almindelige luftkølede eller oliekølede spindler er helt op til 4-6 timer, mens turbinehjulsbearbejdning ofte skal udføres i korte partier. Den oliekølede spindel med konstant temperatur, der bruges af ShowyMetal, kan kontrollere den termiske forlængelse inden for 5μm, hvilket effektivt kompenserer for dimensionsdrift.
Undgåelse af naturlig frekvens og resonans
Det er nødvendigt at undgå arbejdsemnets naturlige frekvens ved valg. Hvis spindlens egenfrekvens er for lav (såsom lavere end 100 Hz), induceres let vibration ved høje tilspændingshastigheder. For tyndvæggede turbinedele anbefales det at bruge en spindel med en egenfrekvens > 200 Hz og et værktøjsholdersystem med høj stivhed for at sikre glathed af banen under 3-akset/5-akset kobling.
Sammenligning og anvendelige scenarier for forskellige spindelkonfigurationsløsninger
I henhold til batchstørrelsen og præcisionskravene for turbomaskineridele sammenlignede vi to almindelige spindelkonfigurationsløsninger til teknisk udvælgelsesreference:
| Kontrastdimensioner | Højhastigheds elektrisk spindel (Direct Drive) | Mekanisk spindel (rem/akseldrev) |
|---|---|---|
| Maksimal hastighed | 20.000 - 40.000 RPM | generelt< 12,000 RPM |
| Gældende behandlingstype | Efterbehandling, boring og fræsning af hulrum med lille diameter (Ra0,4-0,8μm) | Grov bearbejdning, endeflade med stor diameter, fjernelse af høj styrke |
| Termisk stabilitet | Behov for at samarbejde med konstant temperatursystem, termisk deformation er lille | Termisk deformation er stor og kræver konstant temperatur i lang tid |
| dynamisk stivhed | Høj, velegnet til tyndvæggede dele | Ekstremt høj, velegnet til grov bearbejdning med høje krav til vibrationsmodstand |
| batch konsistens | Høj, lidt påvirket af temperatur | medium, hyppig kalibrering af termisk forlængelse er påkrævet |
Teknisk rådgivning:For højpræcisions batchdele såsom turbinehjul, anbefales det at anvende strategien "rufinish-adskillelse": brug en mekanisk spindel eller højeffektspindel til hurtig materialefjernelse, og skift derefter til en højhastigheds elektrisk spindel til endelig efterbehandling. Denne strategi bevarer fordelene ved dynamisk stivhed og sikrer samtidig overfladefinish.
Optimering af fem-aksede værktøjsbaner fra et DFM-perspektiv
Fremragende dynamisk stivhed kommer ikke kun fra værktøjsmaskinen, men også fra værktøjsbanestrategien. Ved bearbejdning af turbomaskindele i fem-akser optimerer ShowyMetals ingeniørteam følgende forhold gennem en DFM-gennemgang (Design for Manufacturability):
- Aksial fremføringsgrænse:I tyndvæggede områder skal du begrænse værktøjets aksiale skæredybde for at undgå deformation forårsaget af lokal spændingskoncentration. Styr f.eks. Z-aksens fremføringstrin inden for 0,1 mm.
- Optimering af spindelsvingningsvinkel:Undgå kollision mellem værktøjet og værktøjsmaskinens søjle, mens spindelaksen holdes i et bedre stivt område (normalt har svingvinklen mellem 30° og 60° bedre stivhed).
- Tom slagadskillelse:Brug den 5-aksede forbindelsesfunktion til at optimere tomgangsslaget, forkorte ikke-skæringstiden og reducere akkumuleringen af termisk drift af værktøjsmaskinen ved lave hastigheder.
Ved at verificere interferensen mellem værktøjsbanen og værktøjsmaskinens kinematik gennem simuleringssoftware, kan bearbejdningsfejlen kontrolleres inden for det teoretiske område. Denne form for pre-engineering analyse er nøglen til at undgå "ridser" eller "dimensionelle afvigelser" i masseproduktion.
Acceptkriterier: Sådan afgøres, om dynamisk stivhed opfylder standarder
Som indkøber bør leverandøren, ved modtagelse af turbomaskineridele, ud over den konventionelle dimensionsrapport (CMM-rapport) være forpligtet til at levere følgende dynamiske procesbaserede inspektionsdata:
- Overfladeruhedsfordeling:Se ikke kun på gennemsnitsværdien af Ra, men se også på fordelingskonsistensen af Ra ved forkanten, bagkanten af bladet og omkring kølehullerne. Kravet på Ra0,4μm betyder, at forskellen mellem top og dal skal kontrolleres nøje.
- Geometrisk toleranceanalyse:For pumpehjulet skal du fokusere på at kontrollere planheden (Fladhed) og koaksialiteten. Utilstrækkelig dynamisk stivhed viser sig ofte som kantvridning, og den geometriske toleranceafvigelsesrate vil være væsentligt højere end for almindelige dele.
- Mikrometallografisk undersøgelse:For højtemperaturlegeringsdele er det nødvendigt at kontrollere, om der er mikrorevner eller plastiske rheologilag på skærefladen, som er spor efterladt af skærevarme og dynamiske vibrationer.
ShowyMetal har inspektionsmetoder såsom koordinatmålemaskiner, optiske målinger og ruhedsmålere og kan udsende kvalitetsrapporter i overensstemmelse med ISO 9001-systemet i henhold til 100% inspektion eller AQL-standarder, hvilket sikrer, at hver turbomaskinedel, der leveres, kan modstå granskning fra et dynamisk stivhedsperspektiv.
FAQ
Hvordan balancerer man effektivitet og dynamisk stivhed ved bearbejdning af turbinedele med fem-akset CNC?
Normalt anvendes en "grov-fin separation"-strategi. Prioriter effektiviteten i skrubbearbejdningsstadiet ved at bruge værktøjer med stor diameter og lavere hastigheder; prioriter stivhed i efterbehandlingsfasen, øg spindelhastigheden til mere end 20.000 RPM, og reducer skæredybden til 0,1-0,2 mm for at undertrykke vibrationer.
Hvad er konsekvenserne af termisk forlængelse af spindlen under bearbejdning af turbineblade af titanlegering?
Termisk forlængelse kan forårsage Z-aksens dimensionsdrift, typisk mellem 10-20μm. Uden konstant temperaturkontrol eller kompensation vil bladets tykkelse være uden for tolerance, eller forkanttykkelsen vil være utilstrækkelig. Det anbefales, at leverandører har online termiske fejlkompensationsfunktioner eller et værkstedsmiljø med konstant temperatur.
Hvordan sikrer man ensartet udseende (ingen ridser), når man masseproducerer turbomaskineridele?
Nøglen ligger i værktøjsholderens dynamiske balance (under G0.25-niveau) og optimering af værktøjets frivinkel. ShowyMetal implementerer strengt den første artikelbekræftelse og procesinspektion under masseproduktion og eliminerer defekte produkter gennem 100 % inspektion for at sikre højglans og ridsefri udseendekvalitet.
Er det muligt at bearbejde et turbinenav ved hjælp af mill-turn i stedet for fem-akset fræsning?
For symmetriske hjulnavsdele har drejning-fræsning høj effektivitet og god stivhed. Imidlertid kræver komplekse asymmetriske vingeoverflader stadig fem-akset fræsning. ShowyMetal har drejefræse kombinerede og fem-aksede bearbejdningscentre, som kan vælge den mest økonomiske procesrute baseret på delens geometriske karakteristika.
Når jeg laver en forespørgsel, ud over tegninger, hvilke parametre skal jeg oplyse?
Det anbefales at levere materialekvalitet (såsom Inconel 718, Ti-64), batch-mængde, måltolerance (såsom ±0,01 mm), overfladeruhed (såsom Ra0,4μm) og overfladebehandlingskrav (såsom anodisering). Disse oplysninger hjælper leverandører med hurtigt at vurdere dynamiske stivhedsrisici og give nøjagtige leveringsdatoer.
Konklusion og opfordring til handling
Fem-akset CNC-bearbejdning af turbomaskineridele er ikke kun en stak af maskinværktøjsparametre, men også en systematisk konstruktion af dynamisk stivhedsanalyse, spindelvalg og værktøjsbaneoptimering. ShowyMetal er afhængig af klyngefordelene ved 72 CNC-udstyr og rig teknisk docking-erfaring for at levere præcisionsdele med høj finish og batch-konsistens inden for 15-25 dage efter levering.Hvis du leder efter en partner, der kan løse deformationsproblemerne af komplekse buede overflader og tyndvæggede dele, så send venligst dine CAD-tegninger og detaljerede tekniske krav, og vores ingeniørteam vil give DFM-forslag og tilbud baseret på dynamisk stivhedsvurdering inden for 24 timer.



