





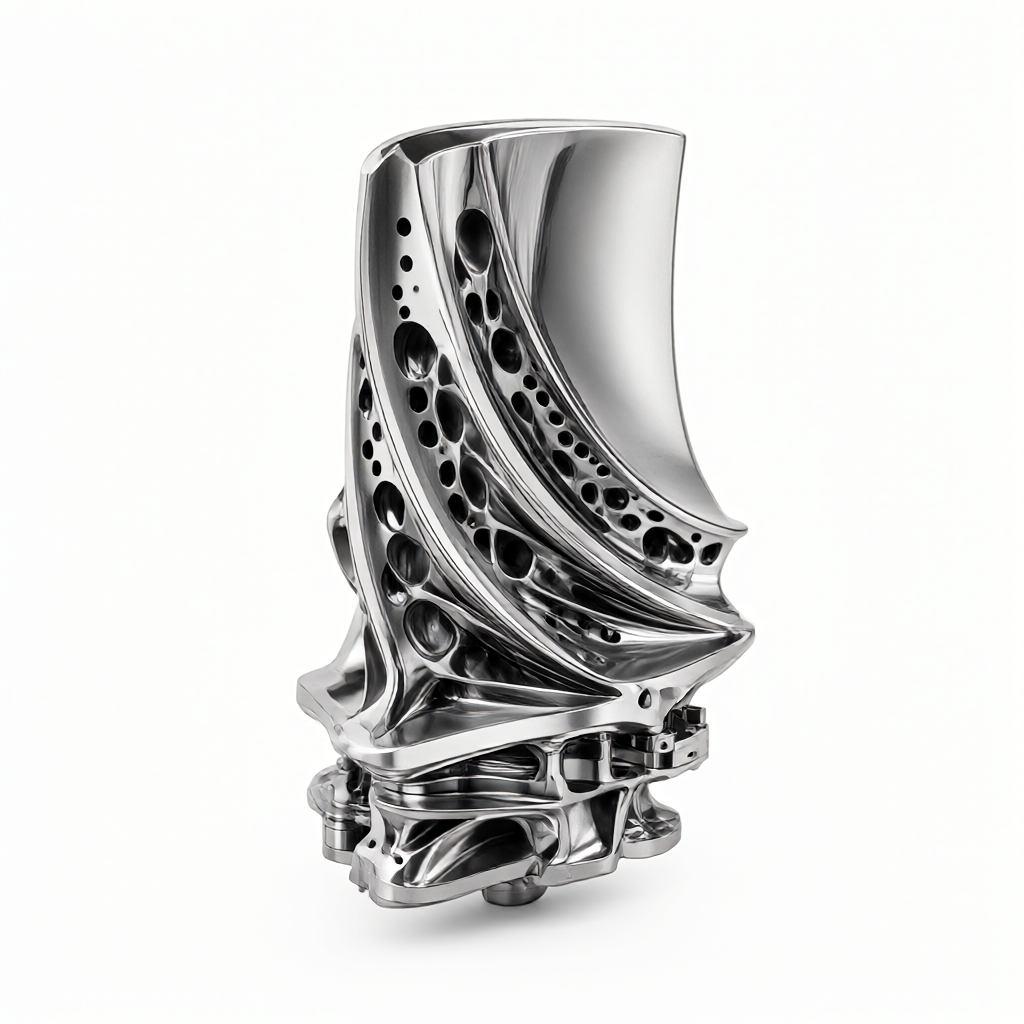
Skærestatus og kernevanskeligheder for højtemperaturlegerede gasturbineblade
Som kernekomponenten i den varme ende har gasturbinevinger været udsat for barske servicemiljøer med høj temperatur, højt tryk og høj hastighed i lang tid, hvilket stiller ekstremt høje krav til femakset CNC-bearbejdning. Denne type vinger er hovedsageligt afhængig af nikkelbaserede højtemperaturlegeringer (såsom Inconel 718, Inconel 706) eller titanlegeringer. Denne type materiale har typiske "arbejdshærdende" egenskaber med høj hårdhed ved stuetemperatur og lav varmeledningsevne, hvilket forårsager varmekoncentration i skærezonen og let kan forårsage hurtig værktøjsslid og termisk deformation af emnets overflade. For tekniske indkøbs- og R&D-ingeniører er forståelse af materialeegenskaber og behandlingsflaskehalse forudsætningen for at formulere gennemførlige procesveje, kontrollere omkostninger og sikre levering. I massetilpasningsscenarier er det et kerneproblem, der skal løses i forbindelse med teknisk docking, hvordan man kan bryde igennem materialebegrænsninger gennem procesoptimering og opnå dobbelte standarder for høj finish og dimensionel nøjagtighed.
Analyse af skæreydelseskarakteristika for nikkelbaserede superlegeringer
Nikkelbaserede superlegeringer har høj flydespænding og stor arbejdshærdningskoefficient ved stuetemperatur. Tager man Inconel 718 som eksempel, kan dens trækstyrke nå 1100-1200 MPa, og dens skærevarmeforhold er ekstremt højt. Under CNC-drejning eller fræsning kan friktionsvarme på grund af materialets dårlige varmeledningsevne (ca. en tredjedel af kulstofstål) ikke spredes i tide og koncentreres ved værktøjsspidsen, hvilket resulterer i øget kemisk diffusionsslid af værktøjsbelægningen. Derudover kræver den komplekse aerodynamiske profil af bladet (såsom torsionsdeformation) at værktøjet har ekstrem høj geometrisk præcision, og vibrationerne (snakken) under bearbejdningsprocessen kan nemt producere restspænding i det tyndvæggede område, hvilket påvirker bladets endelige dynamiske balanceydelse. Derfor kan udvælgelsen af skæreparametre ikke blot stole på empiriske værdier, men skal justeres dynamisk i kombination med materialets mikrostrukturelle tilstand (såsom kornstørrelsen efter opløsningsbehandling).
Værktøjsvalg og slidmekanisme
Carbid eller keramiske værktøjer bruges normalt til at behandle højtemperaturlegeringer, og overfladen skal belægges med kompositbelægninger såsom TiAlN, AlTiN eller ZrN for at reducere friktionskoefficienten og forbedre termisk stabilitet. Slidtilstanden er for det meste en kombination af bindingsslid og diffusionsslid. I masseproduktion påvirker udsving i værktøjslevetiden direkte batch-konsistensen, og der skal etableres en stram værktøjslevetid-styringsmodel og koordineres med et online-længdemålingssystem til kompensation i realtid.
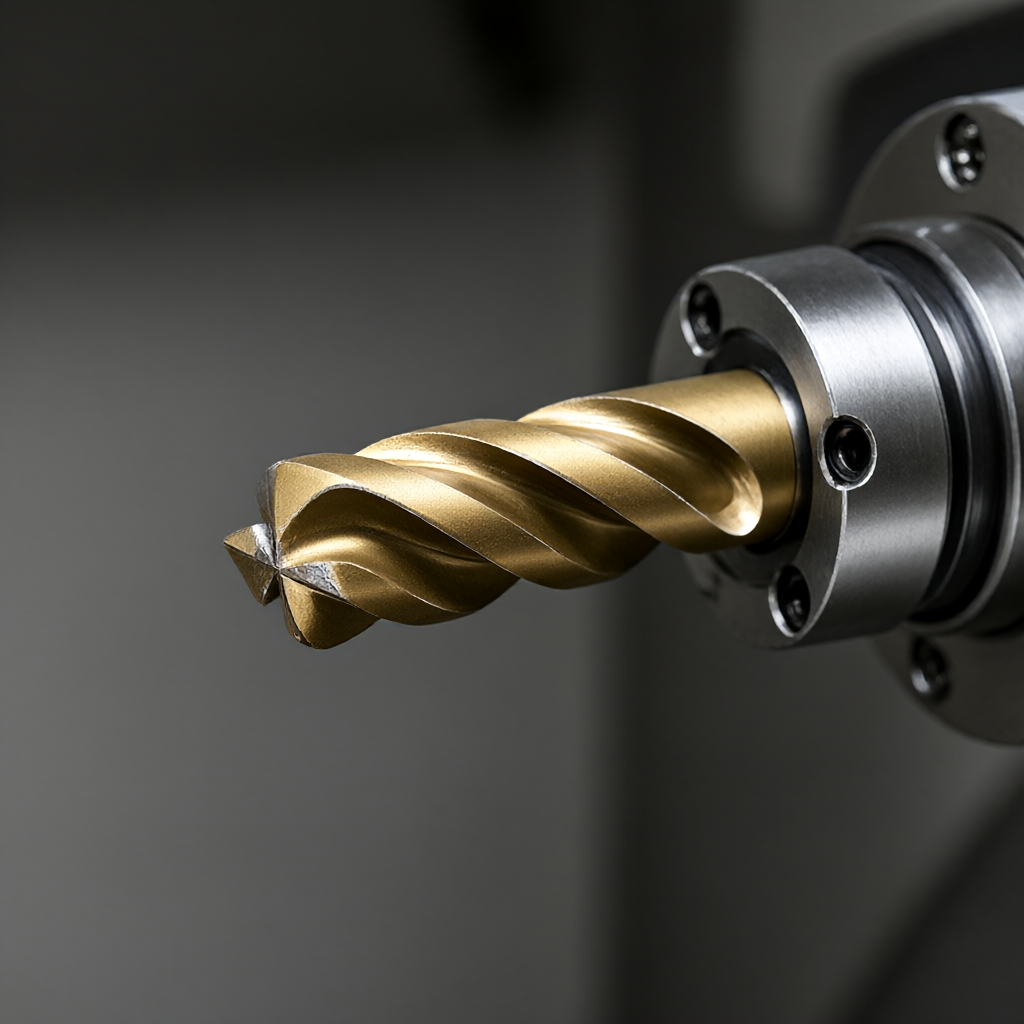
Fem-akset koblingsbearbejdningsbaneoptimeringsstrategi
De fleste gasturbinevinger er snoede legemer med variabelt tværsnit. Konventionel tre-akset bearbejdning er vanskelig at undgå fænomenet "værktøjsspidsbearbejdning", det vil sige, at værktøjet skærer ind i profilen ved værktøjsspidspunktet. Dette har ikke kun lav bearbejdningseffektivitet, men forårsager også let overfladebølger og værktøjsbanemærker. Fem-akset CNC-bearbejdning bruger et svinghoved og et svingbord for at opretholde en bedre indfaldsvinkel mellem værktøjsspindelen og klingeprofilen, hvorved der opnås "sidefræsning" eller "skrå fræsning", hvorved overfladefinishen forbedres væsentligt. Ved baneplanlægning bruges "klatrende fræsning"-strategien sædvanligvis til at dirigere skærekraftretningen ind i materialet for at reducere værktøjets eftergiveeffekt. For tyndvæggede funktioner såsom suge- og udstødningskanter af knive (vægtykkelsen er ofte mindre end 2 mm), er flertrins dybdekontrolleret dybdelagsskrubling påkrævet for at undgå deformation eller vibrationsmærker forårsaget af pludselige ændringer i lokal skærekraft.
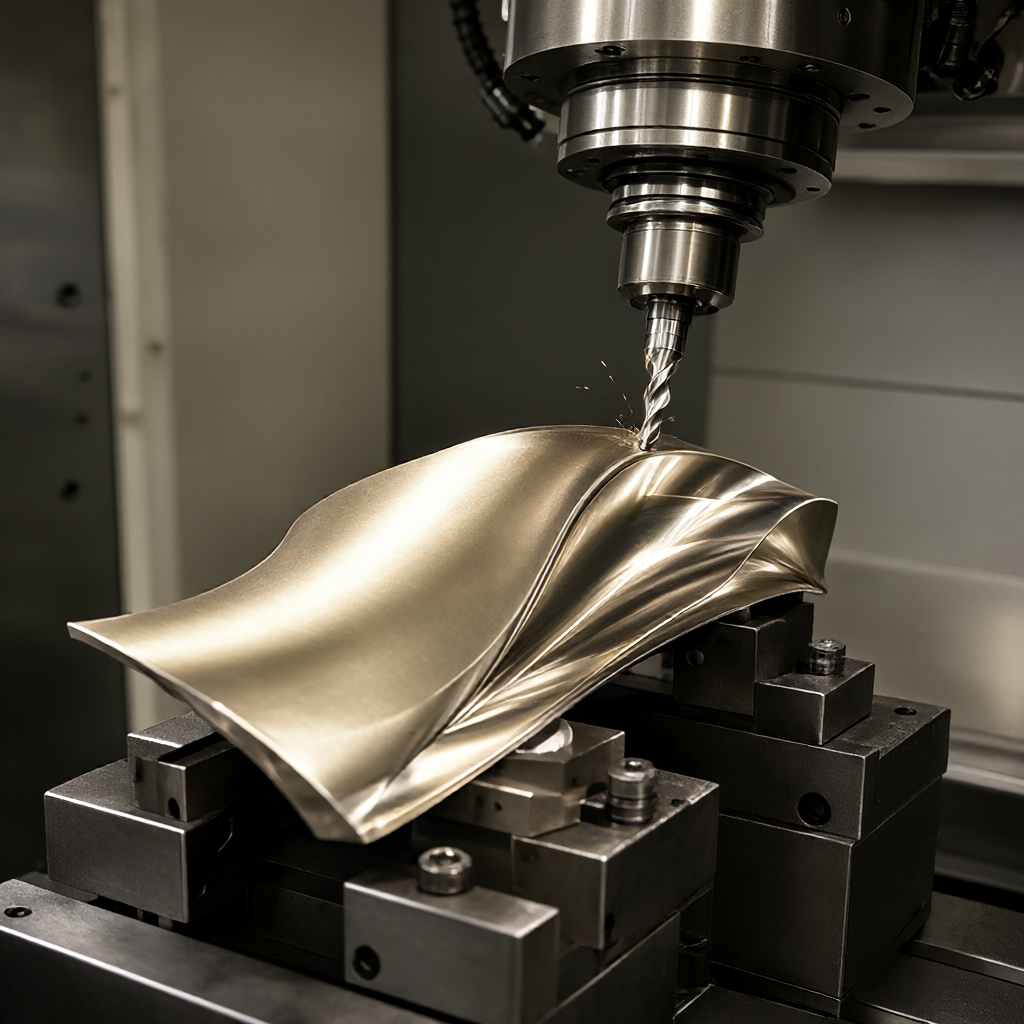
Hjul- og rullevinkelkonfiguration
Ved bearbejdning af knivenes for- og bagkant er det afgørende at indstille hjul- og sidehældningsvinklerne på skæreakslen korrekt. Det anbefales generelt, at ryghældningsvinklen indstilles mellem 5° og 15° for at optimere kontakttilstanden mellem værktøjet og emnet; sidehældningsvinklen justeres dynamisk i henhold til bladets kordelængde og torsionsvinklen for at sikre, at værktøjet har tilstrækkelig støtte i det tyndvæggede område og reducerer værktøjsudbyttet. For virksomheder som ShowyMetal med 5-akse bearbejdningsfunktioner kan den avancerede simuleringsfunktion i CAM-software udføre interferenstjek på forhånd for at undgå kollisioner mellem værktøjer og værktøj.
Sammenligning af skæreparametre: procesforskelle mellem fræsning og drejning
Selvom bladets hoveddel normalt er femakset fræset, kan nogle nav-, platforms- eller bøsningsområder behandles af CNC-dreje- eller centreringsmaskiner. Forskellige behandlingsmetoder svarer til helt forskellige parametervalg. Følgende tabel sammenligner procesegenskaberne for to almindelige løsninger ved behandling af højtemperaturlegeringsbladskomponenter:
| Kontrastdimensioner | Fem-akset samtidig fræsning | CNC-drejning (inklusive centreringsmaskine) |
|---|---|---|
| Gældende dele | Bladsuge- og udsugningskanter, profiler, rodtapper | Nav, akselforbindelsesdel, torsionsfri struktur |
| skærehastighed | 100 - 200 m/min (karbidværktøj) | 150 - 300 m/min (CBN-værktøj) |
| Foderhastighed | 0,05 - 0,2 mm/omdr | 0,08 - 0,3 mm/omdr |
| Værktøjsaksestyring | Dynamisk tilt, bibehold sidefræsning | Fast aksial eller radial |
| overfladeruhed | Ra 0,8 - 1,6 μm (finmaling) | Ra 0,4 - 0,8 μm (finish) |
| Fordele og ulemper | Stærk fleksibilitet, kan behandle komplekse former; høje omkostninger, kompleks programmering | Ekstremt effektiv, velegnet til roterende kroppe; begrænset af form, torsionstræk kan ikke behandles |
Værktøjsslidovervågning og online-detektionsteknologi
Under skæreprocessen af højtemperaturlegeringer er værktøjsslid en irreversibel akkumuleringsproces. For at sikre batchkonsistens skal der indføres en onlinedetektionsmekanisme. Ud over traditionelle sonder bruges spindeleffektovervågningsmetoder ofte i den nuværende ingeniørpraksis til at forudsige status for værktøjsslid ved at analysere den stigende tendens til skærekraft i realtid. Når effekten stabilt overstiger den indstillede tærskel (f.eks. 110 % af standardværdien), alarmerer systemet automatisk og fremtvinger et værktøjsskift. Samtidig kræves streng inspektion i fuld størrelse, efter at klingebehandlingen er afsluttet. Til præcisions CNC-tilpassere som ShowyMetal, udstyret med en koordinatmålemaskine (CMM) og optisk måleudstyr er standard. CMM'en bruges til at detektere overfladeforskellen og tapstørrelsen på bladets overflade, mens ruhedsmåleren bruges til at evaluere, om overfladefinishen når Ra 0,8μm eller bedre. Testdata skal opbevares til analyse af proceskapacitet (Cpk) for at sikre batch-til-batch-stabilitet.
Stressrelief og endelige acceptkriterier
Skæreprocessen vil introducere resterende trækspænding inde i klingen, og højtemperaturlegeringer er ekstremt følsomme over for dette, hvilket let kan føre til lavcyklustræthedsrevner i efterfølgende service. Derfor, efter at fem-akset CNC-bearbejdning er afsluttet, skal den undergå spændingsaflastende varmebehandling (normalt langvarig varmekonservering i mellemtemperaturområdet) for at frigøre intern spænding. Godkendelsesprocessen ser ikke kun på størrelsen af tegningerne, men ser også på overfladekvaliteten. ShowyMetal lægger vægt på udseendekvalitet i masseproduktion, kræver ingen ridser, ingen sømme på bladets overflade og høj glathed. Det betyder, at fra skrubning til efterbearbejdning skal skæreparametre kontrolleres strengt ved hvert trin for at undgå, at værktøjet sidder fast. For teknologiindkøb er om leverandøren kan levere en komplet inspektionsrapport, inklusive størrelse, ruhed og spændingsaflastningscertificering, et centralt grundlag for at bedømme sine proceskapaciteter. At vælge en producent med modne detektions- og korrektionsmuligheder kan reducere projektrisici betydeligt.
Hvordan præsenterer man effektive behandlingskrav til leverandører?
Q: Ud over tegninger, hvilke oplysninger skal jeg give til behandling af gasturbineblade?
Svar: Ud over den komplette CAD-model og 2D-tegninger anbefales det at angive specifikke materialekvaliteter og varmebehandlingsstatus (såsom ældning af faste løsninger) samt kvalitetskrav til nøgledele (såsom fejldetektionsstandarder). For tyndvæggede områder er det bedst at markere risikoområderne for vibrationsmærker, der kræver øget overvågning.
Hvilken indflydelse har forskellige hårdhedstilstande på forarbejdning?
Spørgsmål: Skal skæreparametrene justeres væsentligt, hvis materialets hårdhed er anderledes?
Svar: Ja. Skæremodstanden af højtemperaturlegeringer er meget forskellig mellem den bløde tilstand og den varme tilstand. Normalt vil leverandører anbefale den tilsvarende skærevæskekoncentration og rotationshastighed baseret på materialekvaliteten. Til hårde materialer anbefales det at bruge CBN keramiske værktøjer, mens der til bløde materialer ofte anvendes belagt hårdmetal, og tilførselshastigheden skal reduceres tilsvarende.
Hvordan sikrer man den dynamiske balanceringsydelse af batchblade?
Q: Hvordan sikrer man konsistensen af dynamisk balance, når man producerer blade i batcher?
Svar: Dynamisk balance afhænger hovedsageligt af ensartetheden af bladmassefordelingen. Dette kræver, at leverandørerne nøje kontrollerer konsekvente skærekvoter under masseproduktion og udfører spændingsaflastning for at eliminere deformation. Samtidig anbefales det at kræve, at leverandørerne leverer første artikelrapporter og batchinspektionsvægt/dynamisk balancedata for at sikre, at Cpk-værdien lever op til standarderne.
Hvad er omkostningskontrolmetoderne for fem-akset bearbejdning?
Spørgsmål: Omkostningerne ved fem-akset bearbejdning er høje, hvordan optimerer man omkostningsydelsen?
Svar: Du kan reducere tomgangsslaget ved at optimere bearbejdningsbanen og bruge "drejning og fræsning kombineret" til at erstatte en del af det rene fræseareal for at reducere arbejdstiden. Derudover kan et rimeligt værktøjsvalg reducere hyppigheden af værktøjsskift. Købere bør udføre DFM-audits (Design for Manufacturability) med leverandører for at eliminere strukturelle funktioner, der er svære at bearbejde på designstadiet.
Fælles årsager til substandard overfladefinish?
Spørgsmål: Hvorfor opstår der ofte krusninger eller overdreven ruhed på overfladen af knive?
Svar: Almindelige årsager omfatter: værktøjsslid, der ikke udskiftes i tide, termisk deformation forårsaget af utilstrækkelig afkøling af spindlen og "spidsskæring" forårsaget af ikke at bruge den korrekte værktøjsaksehældningsvinkel. Det er vigtigt at bede leverandøren om at levere testrapporten for ruhedsmåleren og forklare den anvendte kølemetode (såsom minimumsmængdesmøring MQL eller intern højtrykskøling).
Sammenfatte



