





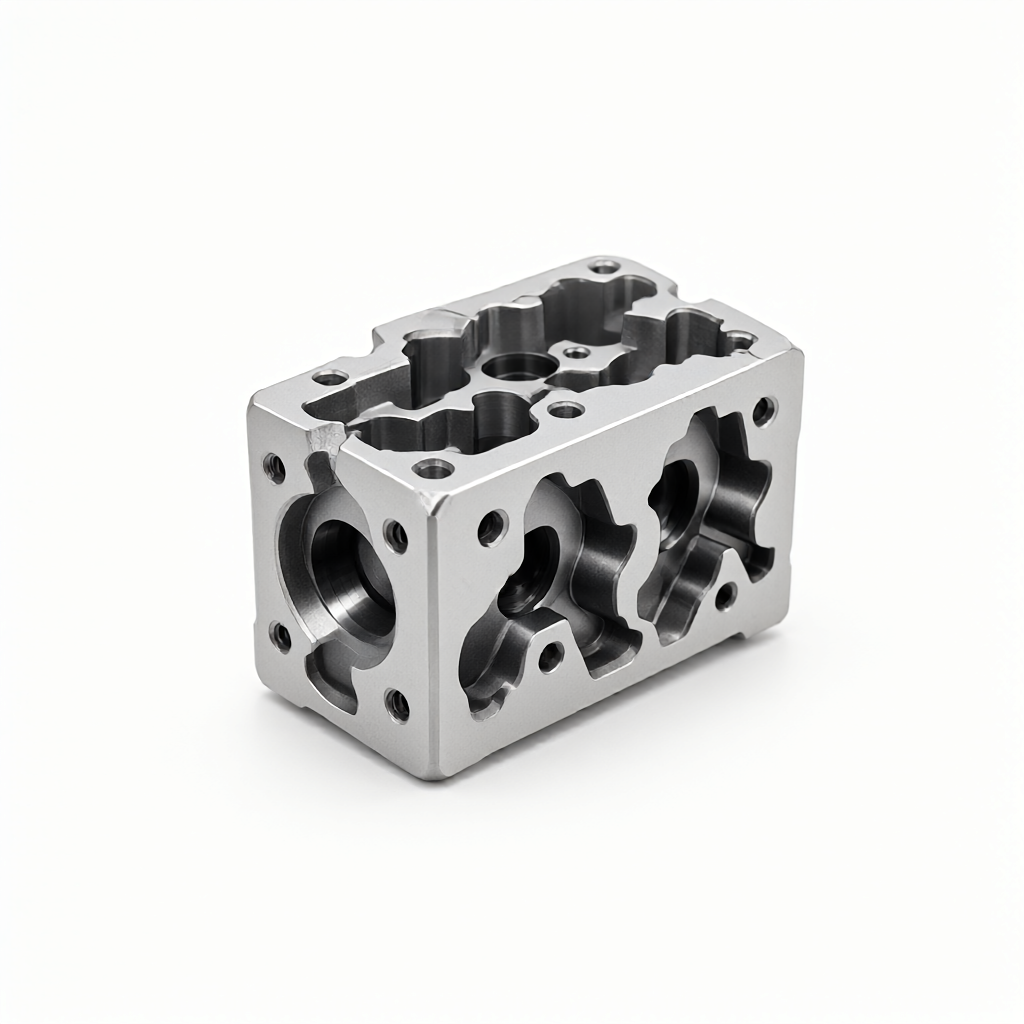
Kernevanskelighederne og behandlingssekvenslogikken ved femakset CNC-bearbejdning af hydrauliske ventilblokke
I den fem-aksede CNC-bearbejdning af den hydrauliske ventilblok bestemmer behandlingssekvensen af det komplekse hulsystem i det indre hulrum direkte den geometriske toleranceydelse og overfladekvaliteten af delen. Indkøbsingeniører ignorerer ofte risikoen for værktøjsinterferens eller utilstrækkelig stiv støtte, hvilket resulterer i, at den endelige ventilblok bliver skrottet eller kræver sekundære reparationer. Kernespørgsmålet er: hvordan man planlægger en stabil, repeterbar skærebane, der opfylder monteringskravene under begrænsningerne af flervejs, dybe huller og tværhuller.
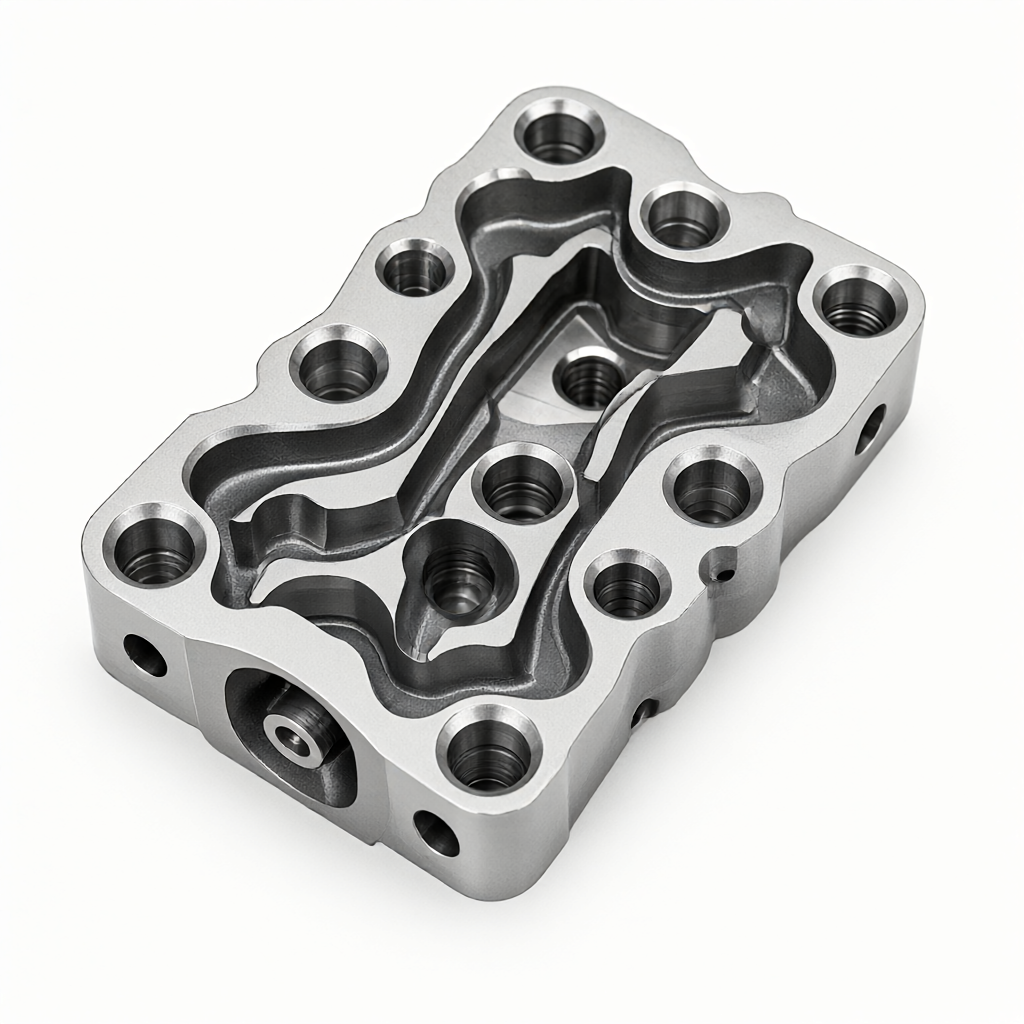
Hydrauliske ventilblokke er normalt lavet af højstyrkelegeret stål (såsom 42CrMo eller 30CrMo) eller rustfrit stål (316L), med en hårdhed op til HRC 30-40. Denne type materiale har høj skærekraft og dårlig varmeafledning, og den indre hulrumsstruktur indeholder ofte flere skrå huller, krydshuller og blinde huller, der ikke er parallelle med hovedkoordinatsystemet. Hvis behandlingssekvensen ikke er korrekt planlagt, er følgende fejltilstande tilbøjelige til at forekomme:
- Værktøjsinterferens: Det bagerste værktøj kolliderer med den bearbejdede overflade, hvilket får værktøjet til at blive knækket, eller deloverfladen bliver ridset.
- Lad kniven og deformation: For stor udkragningslængde fører til utilstrækkelig stivhed af værktøjsholderen, hvilket forårsager fænomenet "kniv eftergivende", hvilket får blændeafvigelsen til at overstige ±0,01 mm standarden.
- Restspændingskoncentration: Den omvendte operation af først finhed og derefter ruhed fører til ubalanceret spændingsfrigivelse inde i emnet, og størrelsen afviger efter varmebehandling.
Derfor er videnskabelig behandlingssekvensplanlægning ikke kun en programmeringsfærdighed, men også et teknisk fundament for at sikre batchkonsistens. For teknologiindkøb bør der, når en leverandørs evner evalueres, fokuseres på, om den har simuleringsverifikationskapacitet baseret på fem-akset kobling, og om den kan levere første stykke tredimensionelle koordinatdata og overfladeruhedsrapporter.
Materialeegenskaber begrænser behandlingsvinduet
Materialevalget af den hydrauliske ventilblok påvirker direkte skæreparametrene og sekvensarrangementet. 42CrMo-stål har god sejhed, men åbenlys hærdningstendens. Hvis skærehastigheden er for lav, eller tilspændingshastigheden er for stor, hærder overfladen hurtigt, hvilket gør den efterfølgende efterbehandling vanskelig. Det anbefales at bruge en strategi med stor tilførsel og medium hastighed til skrubning, og at øge hastigheden og reducere tilføringen til efterbearbejdning for at reducere plastisk deformation.
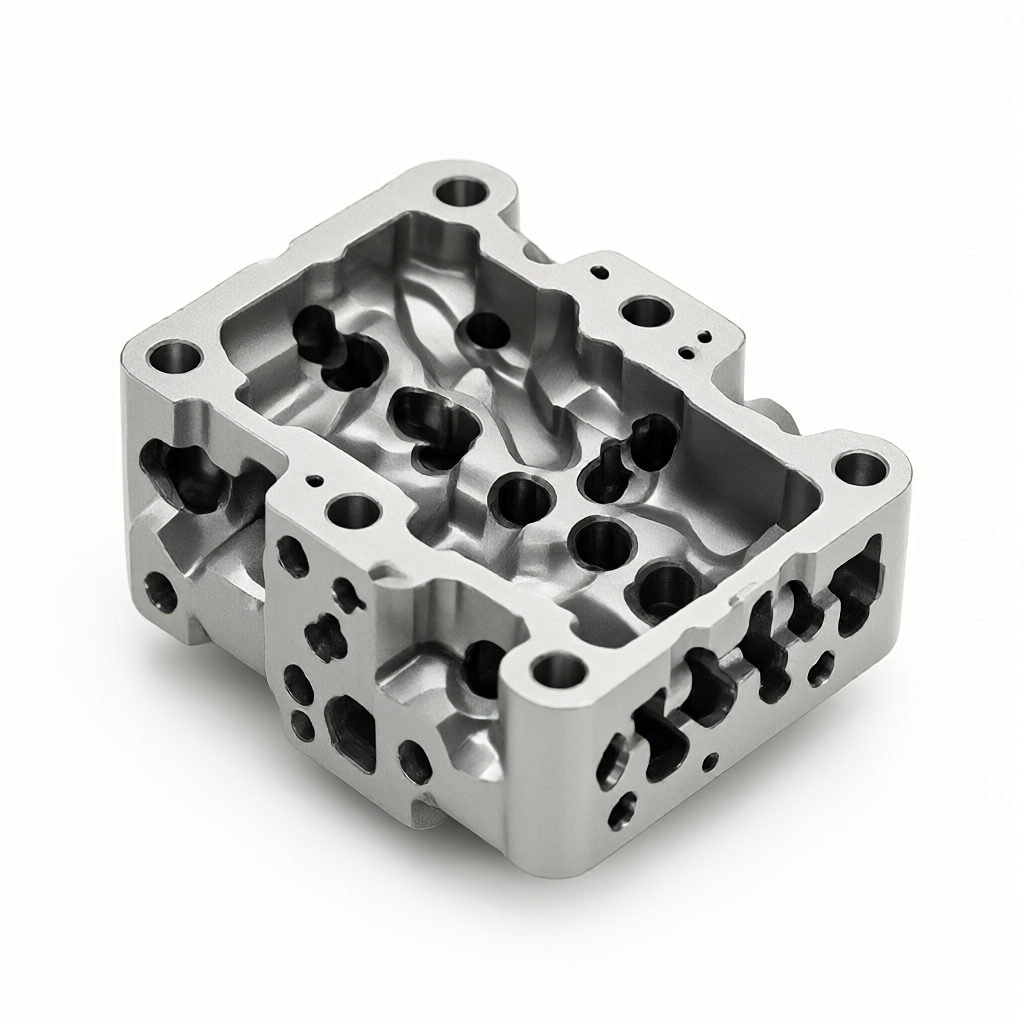
Den termiske ledningsevne af 316L rustfrit stål er kun 1/3 af kulstofstål, og høje temperaturer i skæreområdet kan nemt få værktøjsbelægningen til at skalle af. Ved 5-akset bearbejdning er slagbelastningen, når værktøjet genskærer, stor på grund af hyppige vinkelændringer, så der skal vælges et kort klingelængde-til-diameter-forhold (L/D 0,8), skærevinklen skal justeres eller værktøjsholderens forlængelseslængde skal forkortes.
Ved gennemgang af leverandørens plan bør tekniske indkøb være påkrævet for at give simuleringsrapport skærmbilleder og beregningsdata for værktøjsstivhed. Dette er nøglebeviset for at bedømme dets tekniske muligheder i stedet for blot at se på tegningsstørrelsen.
Acceptkriterier og undgåelse af almindelige defekter
Accepten af hydrauliske ventilblokke er ikke kun dimensionsinspektion, men inkluderer også overfladekvalitet og funktionstest. Almindelige faldgruber og hvordan man undgår dem er som følger:
Størrelse uden for tolerance
Fænomen: Krydshulspositionsafvigelse >0,05mm.
årsag: Klemdeformation eller termisk udvidelse og sammentrækning kompenseres ikke.
undgå: Flerpunkts fleksible klemmer bruges til at sprede klemkraften; behandlingsmiljøets temperatur styres til 20±2℃, eller der udføres temperaturkompensationsmåling.
Overfladeridser
Fænomen: Der er langsgående eller spiralridser på indervæggen.
årsag
: Optimer tilførselsforholdet for at undgå resonansfrekvens; registrer regelmæssigt værktøjsslid og indstil antallet af tvungne værktøjsskift; Sørg for tilstrækkelig kølevæskestrøm (>80 l/min) til at tage varmen væk.
: Laserinterferometer eller højpræcisionsniveau bruges til planhedsdetektion; undgå genspænding efter efterbehandling, og brug specielle bløde kløer eller vakuumsugekopper til slutbehandling.
FAQ: Ofte stillede spørgsmål om fem-akset bearbejdning af hydrauliske ventilblokke
Hvad er den mindste huldiametergrænse for fem-akset CNC-bearbejdning af hydrauliske ventilblokke?
Begrænset af værktøjsstivhed kan konventionel femakset fræsning stabilt bearbejde gennem huller med en minimumsdiameter på 3 mm. Hvis du skal bearbejde mindre huller (såsom mindre end 2 mm), anbefales det at bruge et dedikeret bore- og anboringscenter eller laserboring, eller bruge en ultra-kortkantet mikrofræser på en femakset værktøjsmaskine, men omkostningerne vil stige betydeligt.
Er varmebehandling nødvendig før behandling af 42CrMo stålhydraulikventilblokken?
Ja. 42CrMo har høje krav til styrke- og sejhedstilpasning og skal normalt gennemgå bratkøling og hærdning til HRC 28-32-serien før skæring. Emner uden varmebehandling har høj skæremodstand og dårlig dimensionsstabilitet af de endelige dele.
Hvordan verificerer man, om leverandørens fem-aksede bearbejdningskapacitet er ægte?
Det er påkrævet at levere den første tredimensionelle koordinatmålingsrapport (CMM-data), målte overfladeruhedsværdier og skærmbilleder til simulering af værktøjsstier. Derudover kan du spørge, om den har en online kompensationsfunktion, og om den automatisk kan korrigere værktøjsslid gennem sonden under behandlingen.
Hvordan sikrer man udskifteligheden af hydrauliske ventilblokke i masseproduktion?
Nøglen ligger i fiksturens konsistens og værktøjsmaskinens repeterbarhed. Almindelige producenter bør bruge specielle værktøjsarmaturer og overvåge proceskapacitetsindekset (Cpk>1,33) for kritiske dimensioner gennem SPC (statistisk proceskontrol) for at sikre, at dimensionsudsving inden for partiet kontrolleres inden for ±0,005 mm.
Er overfladebehandling inkluderet efter forarbejdning?
Hydrauliske ventilblokke kræver normalt ikke yderligere overfladebehandling, men de indre strømningskanaler skal poleres elektrolytisk eller bejdses og passiveres for at fjerne kalk og forbedre korrosionsbestandigheden. Hvis der er krav til udseendet, kan udvendigt anodiseres eller sprøjtebehandles, men der skal tages hensyn til belægningens påvirkning af dimensionerne, og belægningstykkelsen skal være forbeholdt tolerancen.
Konklusion: Teknisk tænkning fra tegninger til masseproduktion
Kerneværdien af femakset CNC-bearbejdning af hydrauliske ventilblokke ligger ikke kun i "om det kan bearbejdes", men også i "om det kan leveres i batcher med forudsigelige omkostninger og stabil kvalitet." Bearbejdningssekvensplanlægning, materialetilpasning, simuleringsverifikation og processtyring danner tilsammen et teknisk lukket sløjfe til præcisionsfremstilling. For indkøbs- og R&D-ingeniører har det mere langsigtet værdi at vælge en partner med en komplet proceskæde og testkapacitet end blot at sammenligne priser. Hvis du har en kompleks hydraulisk ventilblok eller lignende præcisionskonstruktionsdele, er du velkommen til at levere tegninger til procesgennemførlighedsvurdering og hurtigt tilbud.



