





Grafit CNC-behandling: proceslogik og fabriksudvælgelsespunkter til elektrisk udladningsbearbejdning af ledende dele
Ved fremstilling af præcisionsledende dele er grafit-CNC-bearbejdning en vigtig forproces til at forbinde materialeemner og arbejdsemner til elektrisk afladning (EDM). Mange ingeniører fokuserer på nøjagtigheden af de endelige udledningsdele, men ignorerer bearbejdningsvinduet for grafitbasismaterialet - grafit har lav hårdhed, er let at spåne, har stort støv og er anisotropisk. Hvis CNC-skæreparametrene eller fastspændingsmetoden er forkerte, vil det direkte føre til mikrorevner på overfladen, dimensionsdrift og endda afvigelse af udledningshul. Med udgangspunkt i materialeegenskaberne analyserer denne artikel procesparametrene, fastspændingsstrategierne og almindelige fejltilstande for 3-akset og 5-akset grafitfræsning, og hjælper teknisk indkøb og F&U-personale med at evaluere leverandørernes tekniske gennemførlighed og afgøre, om de har evnen til stabilt at behandle højgrafitemner til at opfylde EDM-krav, der opfylder ledende substrater.
Påvirkningsmekanismen for grafitmaterialeegenskaber på CNC-bearbejdning
Grafit er ikke et ensartet isotropt materiale. Densiteten af syntetisk grafit (såsom isostatisk grafit) er normalt 1,70-1,85 g/cm³, resistiviteten er omkring 15-25 μΩ·m, og den termiske ledningsevne er så høj som mere end 200 W/m·K. Denne struktur med lav hårdhed (Mohs hårdhed 3-4) og høj skørhed bestemmer, at dens skæremekanisme er anderledes end metals:
- Chips i stedet for at skære: Grafit gennemgår hovedsageligt gitterbrud under fræsning, hvilket producerer en stor mængde fibrøst affald og støv, som er tilbøjelig til at samle sig og blokere i spånbryderen og spånfjernelsesspiralen.
- termisk følsomhed: Selvom grafit har fremragende varmebestandighed, vil lokal friktionsvarme forårsage termisk spændingskoncentration, udløse udvidelsen af mikrorevner og påvirke udledningsoverfladens planhed.
- støvfare: Finheden af grafitstøv kan nå mikronniveauet med høj risiko for indånding, og det er let at danne "mudder"-slid mellem maskinskruen og styreskinnerne, hvilket reducerer positioneringsnøjagtigheden.
Derfor er kernemodsigelsen i forarbejdning af grafit CNC-emner: det er nødvendigt at skære ved høj hastighed for at forbedre effektiviteten, men også for at kontrollere skæredybden og fremføringen for at forhindre kantafhugning; det er nødvendigt at køle og smøre fuldstændigt og forhindre kølevæsken i at trænge ind i grafitporerne og forårsage risiko for efterfølgende udledningskortslutninger. I de fleste tilfælde er tørskæring eller minimumssmøring (MQL) at foretrække frem for oversvømmelse med store mængder skærevæske og kræver et kraftigt vakuumsystem.
Sammenligning af 3-akset og 5-akset grafit CNC fræseløsninger
Afhængigt af den strukturelle kompleksitet af EDM-delene vælges 3-akset eller 5-akset samtidig bearbejdning. Følgende tabel sammenligner fordele og ulemper ved de to løsninger i grafitledende dele:
| Dimensioner | 3-akset fræsning | 5-akset samtidig fræsning |
|---|---|---|
| Gældende geometri | Plane elektroder, enkle trin, lige hul-arrays | Specialformet buet overflade, skrå afgangsflade, kompleks strømningskanal kølerille |
| Klemkompleksitet | Lav, enkel presseplade eller vakuumadsorption er nok | Medium til høj, multistation eller hydraulisk armatur er påkrævet, og momentbalance er overvejet |
| Nøjagtighedsfastholdelse | Enkeltsidet bearbejdning er let at deformere, så der skal være en margin. | Flere flader kan færdiggøres i én spændeoperation med ensartet reference og lille termisk deformation. | Hovedrisici | Tilstopning af affald, støvforurening af værktøjsmaskiner, kommuteringsfejl | Kompleks værktøjsbaneplanlægning, risiko for overskæring og termisk drift af værktøjsmaskiner |
| Typisk skæredybde/fremføring | Skæredybde 0,5-2 mm, fremføring 80-150 mm/min | Skæredybde 0,3-1 mm, fremføring 50-120 mm/min (synsvinkel) |
For de fleste ledende dele til bearbejdning af elektrisk udladning er 3-akset tilstrækkeligt til at håndtere flade elektroder; men hvis skrå overflader eller dybe kavitetskølekanaler er involveret, kan 5-akset koaksial bearbejdning undgå nulpunktsforskydningen forårsaget af sekundær fastspænding. Udvælgelsen bør baseres på tegningstolerancekravene frem for blindt at forfølge antallet af akser.
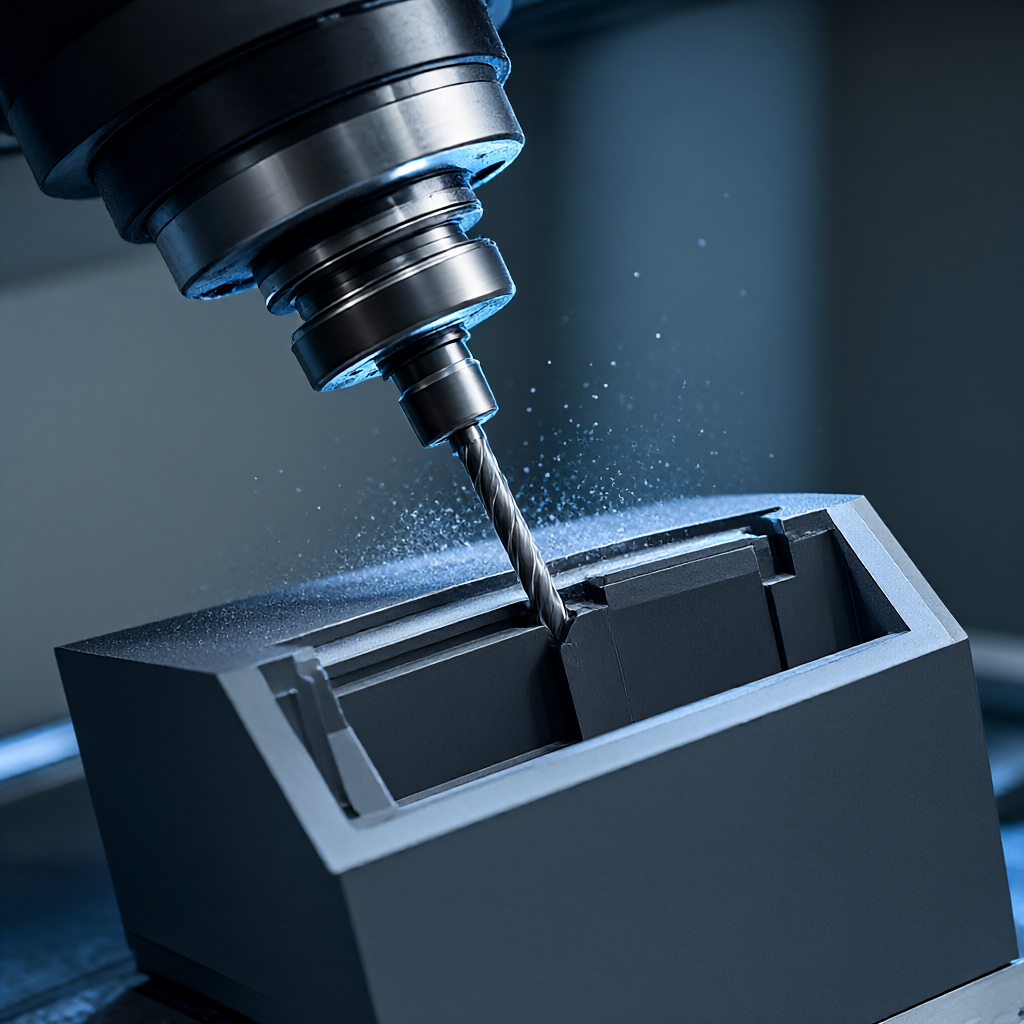
Nøgleprocesparametre: hastighed, fremføring og valg af værktøj
Grafit CNC-bearbejdning er ekstremt følsom over for værktøjsslid. På grund af grafittens slibende egenskaber er hårdmetalblade meget modtagelige for mikrospåner. De anbefalede strategier er som følger:
Benchmark for skæreparameter
- Spindelhastighed: Anbefalet 10.000-18.000 rpm. Høj rotationshastighed kan reducere enhedens skærekraft og reducere kantafhugning.
- Foder pr. tand: Styres til 0,05-0,15 mm/tand. Undgå store foder for at undgå overdreven kornrivning.
- skæredybde: Konventionel fræsning 0,5-2 mm; præcisionsfræsning 0,2-0,5 mm. Grov fræsning skal efterlade et efterbearbejdningsrum på mere end 0,5 mm.
- Værktøjsmateriale: PVD-belagt carbid (såsom TiAlN) eller CVD-diamantbelægning anbefales (kun til ikke-jernholdige substrater, grafitbehandling kræver speciel belægning for at forhindre diffusion). I de fleste tilfælde holder ubehandlet hårdmetal længere ved grafitbearbejdning, fordi grafit ikke klæber til værktøjet.
Fastspænding og afspænding
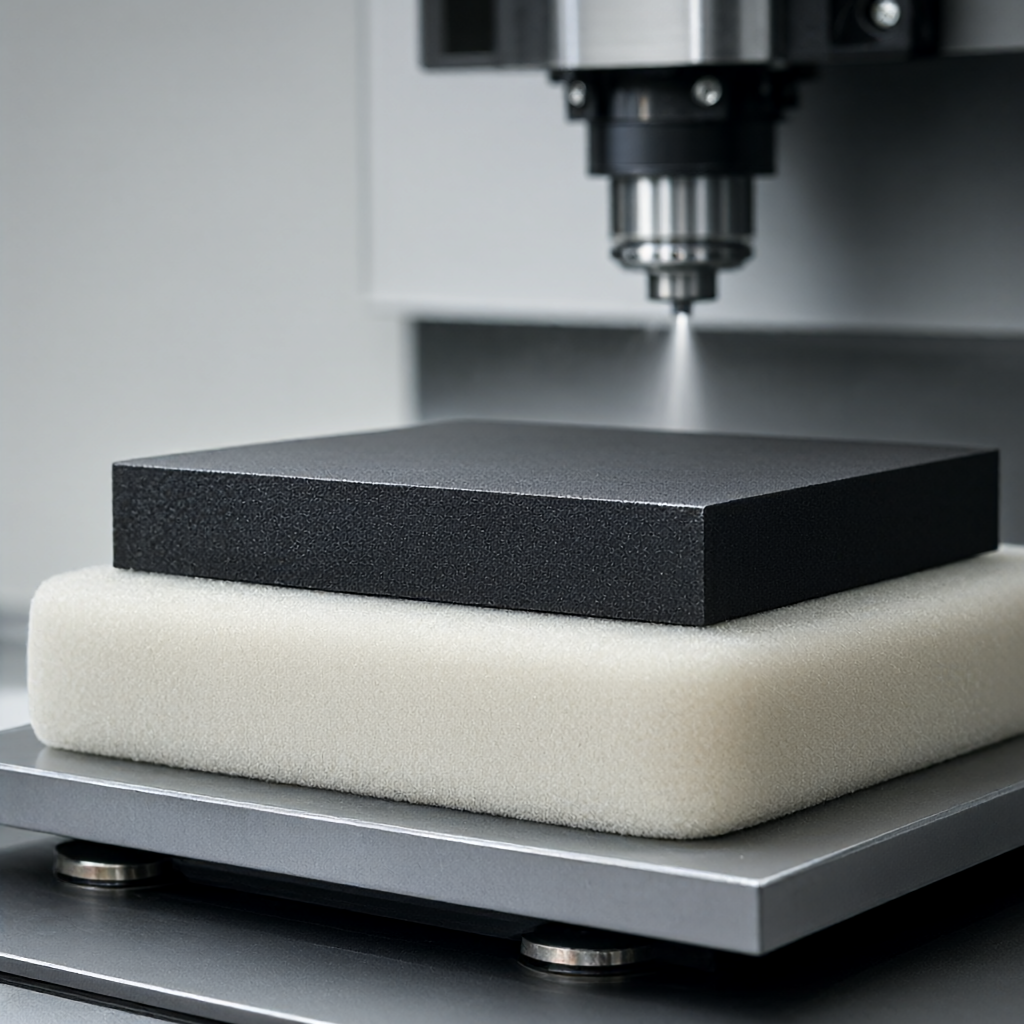
Grafit har et lavt elasticitetsmodul (ca. 70-90 GPa) og er tilbøjelig til plastisk deformation. Det anbefales at bruge en blød polyurethanpude med vakuumsugning eller lette trykklemmer for at undgå stresskoncentration. Før behandling skal den stå i 24 timer for at eliminere transportstress. Det første stykke skal gennemgå en "fræsning-måling-justering-fræsning" lukket sløjfe for at kompensere for klemdeformation.
Almindelige problemer og undgåelse af fejl: støv, termisk deformation og udledningsoverfladekvalitet
I den faktiske produktion fører tre problemer oftest til partiskrotning:
- Støv tilstopper spånfløjten: Grafitspåner er i form af fibre og har tendens til at blive viklet rundt om skærkanten. Modforanstaltninger: Brug korte spånblade (2-3 kanter), øg spånblæsningslufttrykket (0,3-0,5 bar), og rengør spindelens koniske huller regelmæssigt.
- Termisk deformation fører til dimensionsafvigelse: Selvom grafit leder varme godt, vil lokal skærevarme stadig forårsage øjeblikkelig ekspansion. Modforanstaltninger: Brug strategien "hakkedybde + tomgangsafkøling" for at undgå kontinuerlig langskæring; overvåge værktøjsmaskinens omgivende temperatur.
- Mikrorevner på udledningsoverfladen: Den resterende trækspænding under bearbejdning vil inducere revneudvidelse under EDM-afladning, hvilket forårsager ujævn elektrodebrænding. Modforanstaltninger: Efter finfræsning anbefales det at udføre lavtemperatur spændingsudglødning (afhængig af materialekvalitet, sædvanligvis 200-400°C luftkøling), eller bruge vådslibning og polering til at fjerne det hærdede lag på overfladen.
Acceptkriterier: Hvordan man vurderer, om grafit CNC-bearbejdede dele opfylder udledningskravene
Indkøbs- eller tekniske team bør fokusere på følgende kvantitative indikatorer, når de accepterer accept, snarere end blot at se på udseendet:
- Dimensionsnøjagtighed: Tolerancen for nøglepositioneringshuller/-overflader skal normalt kontrolleres til ±0,02-0,05 mm, og den ensidige margin af de relevante dimensioner af udledningsgabet (gab) skal reserveres til 0,1-0,3 mm (afhængigt af EDM-parametrene).
- overfladeruhed: Udledningsarbejdsfladen Ra skal sædvanligvis være ≤ 3,2 μm for at undgå resterende knivmærker, der påvirker udledningens ensartethed; der er ingen strenge krav til ikke-fungerende overflader.
- Fladhed/parallelisme: Fladheden af elektroder med stort areal er ≤0,05 mm/m, hvilket forhindrer emnet og elektroden i at blive trukket tilbage synkront under EDM.
- støvrester: Efter forarbejdning kræves ultralydsrensning eller højtryksluftblæsning for at sikre, at der ikke er grafitpulver tilbage i hulrummet eller gevindhullet, ellers vil det forårsage en kortslutning under afladningen.
Leverandøren skal kunne levere den første inspektionsrapport i fuld størrelse (CMM-koordinatdata) og aftale størrelsesudsvinget inden for partiet (Cpk ≥ 1,33).
Ofte stillede spørgsmål om grafit CNC-bearbejdning
Er det nødvendigt at bruge specielle værktøjsmaskiner til grafitbehandling?
Ikke obligatorisk, men skal være udstyret med et effektivt støvfjernelsessystem. Hvis almindelig CNC ikke er udstyret med en speciel støvsuger til grafit (negativt tryk ≥15kPa), vil langvarig brug fremskynde sliddet af skruen og styreskinnerne, og positioneringsnøjagtigheden vil falde. Fabrikker med renhedskontrol eller dedikerede grafitproduktionslinjer er mere pålidelige.
Har udledningsoverfladen efter grafit CNC-behandling brug for yderligere polering?
Normalt ikke påkrævet. Grafit i sig selv har selvsmørende egenskaber og en høj grafitiseringshastighed. Efter CNC-præcisionsfræsning opfylder Ra≤3,2μm de fleste EDM-krav. Hvis elektroden bruges til afladning med høj strømtæthed, kan den raffineres med diamantgips, men dette vil øge omkostningerne og processen.
Hvordan forhindrer man grafitstøv i at trænge ind i det indre af CNC-værktøjsmaskiner?
Nøglen ligger i et lukket skæreområde og centraliseret ekstern støvfjernelse. Skæreområdet skal være fuldstændigt lukket for beskyttelse, spånudledningsporten er forbundet til en uafhængig støvopsamler (filtermaterialet skal være antistatisk), og spånblæsningsluftvejen skal genbruges og filtreres. Spørg leverandøren, om den har en integreret løsning med "tørskæring + kraftig blæsning + central støvfjernelse".
Hvad er den mindste funktionsstørrelse for CNC-bearbejdning af grafit?
Afhænger af værktøjets diameter og værktøjsmaskinens stivhed. Ved at bruge en 0,5-1,0 mm fladbundet kniv kan man behandle funktioner med en minimumshuldiameter på ca. 1,5 mm og en minimumsrillebredde på 0,8 mm. For finere strukturer anbefales det at bruge EDM til direkte at behandle emnet i stedet for CNC-forbearbejdning.
Hvor lang er den sædvanlige gennemløbstid for masseproduktion af grafitelektroder?
Afhænger af strukturel kompleksitet og materialetæthed. For simple plane elektroder kan masseproduktionscyklussen (100-500 stykker) normalt kontrolleres inden for 15-25 dage, inklusive stressaflastning og rengøring, forudsat at tilstrækkelige materialer er forberedt. Leveringstiden for komplekse 5-aksede specialformede dele skal forlænges med 3-5 dage til værktøjsbaneverifikation og prøveskæring af det første stykke.
Konklusioner og anbefalinger til handling
Grafit CNC-bearbejdning er hjørnestenen i kvaliteten af udledningsdele. Når du vælger en leverandør, skal du fokusere på, om den har et dedikeret støvfjernelsessystem til grafit, første stykke inspektionskapacitet i fuld størrelse og batchkonsistenskontroldata. Hvis du står over for problemer med dimensionsdrift eller udledningsoverfladerevner i ledende grafitdele, anbefales det at sende tegninger og tolerancekrav til professionelle processorer for at få DFM-feedback (Design for Manufacturability) og præcise tilbud baseret på deres udstyrskapacitet for at undgå omkostninger til prøve og fejl.



