





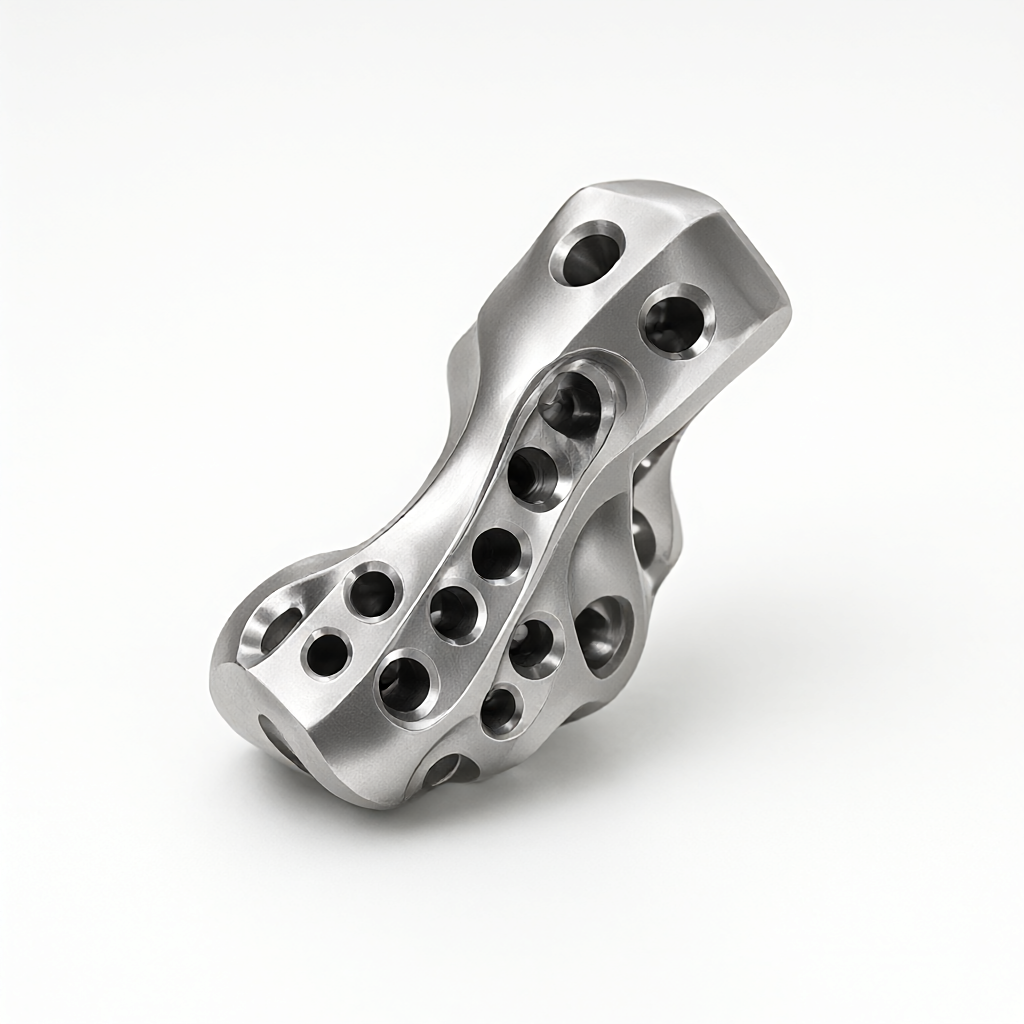
Kernevanskeligheden ved CNC-behandling af hofteudskiftningsdele af titaniumlegering erkoldt arbejde hærdningogintergranulær korrosiondobbelt udfordring. Fem-akset samtidig bearbejdning realiserer kompleks buet overfladedannelse gennem én fastspænding, hvilket i høj grad reducerer kumulative fejl; kombineret med streng udglødningsbehandling kan det effektivt eliminere restspænding og genoprette materialets sejhed. Denne artikel afmonterer procesvejen for denne præcisionsmedicinske del fra de fire dimensioner af materialeegenskaber, skæreparametre, overfladeintegritet og acceptkriterier, hvilket giver praktisk teknisk reference til indkøb og ingeniører.
Behandling af smertepunkter og materialeegenskaber for hofteledsdele af titanlegering
Hofteprotese bruger normalt Ti-6Al-4V (Grade 5) eller Ti-6Al-4F (Grade 2) medicinsk titanlegering. Denne type materiale har en lav varmeledningsevne (ca. 6,7 W/m·K), hvilket gør det vanskeligt for skærevarme at sprede sig, hvilket fører til øget værktøjsslid. Samtidig er elasticitetsmodulet kun 1/3 af stål, og elastisk deformation er tilbøjelig til at forekomme. Hvad der er endnu mere besværligt er, at det har en stærk tendens til at arbejde hærde, og det er let at danne et høj-hårdhed hærdet lag i den skærende plastiske deformationszone. Hvis det ikke udglødes i tide, vil udmattelsesstyrken blive væsentligt reduceret.
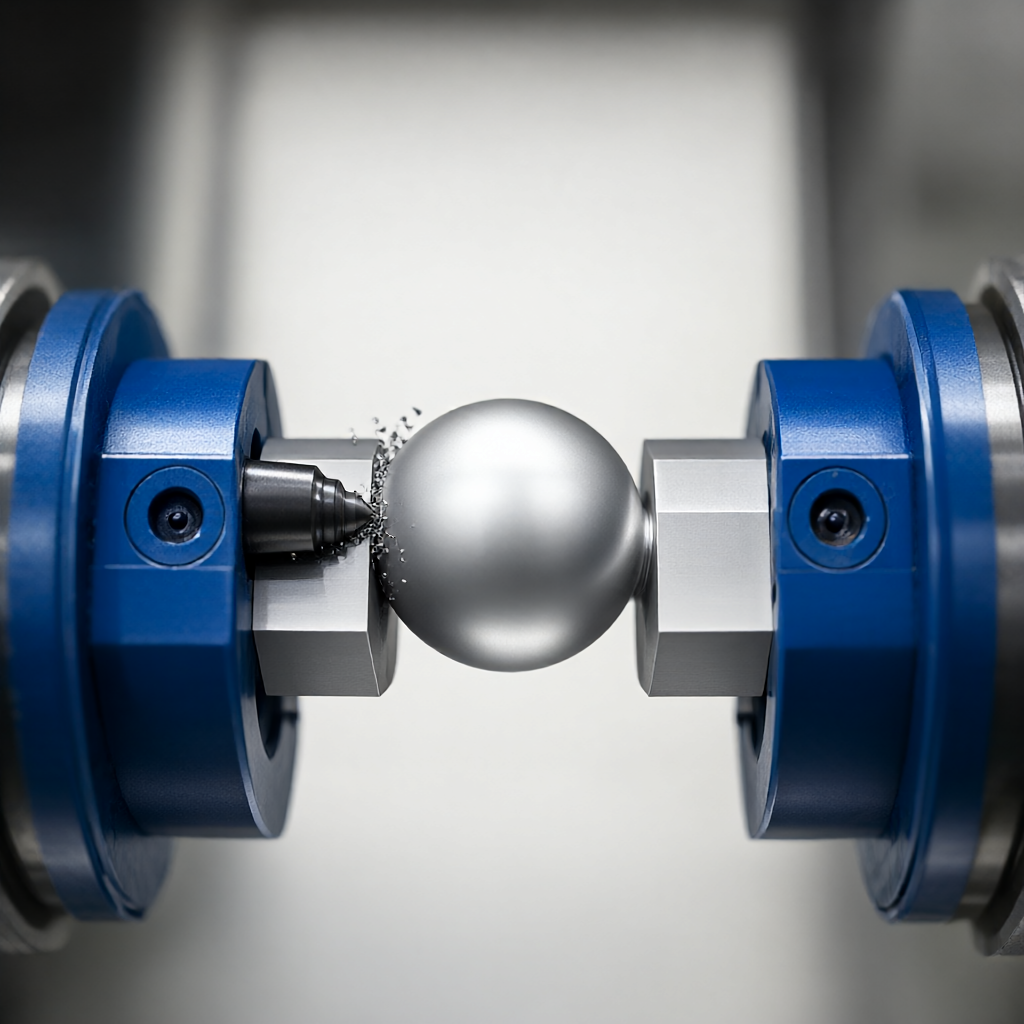
- Høj skærekraft: Skærekraften er tæt på højhastighedsstål, og skæreværktøjet skal have høj styrke og sejhed.
- Stor varmepåvirket zone: Termisk ledningsevne ved lav temperatur gør det muligt at koncentrere varmen på spidsen af bladet, hvilket let forårsager mikrorevner.
- Høje krav til overfladeintegritet: Ra-værdi kræver normalt ≤0,4μm, og ingen forbrændinger eller resterende belastning.
Fem-akset forbindelse er af væsentlig værdi her: de buede overflader af hofteleddets kuglehoved og skålsamling i flere retninger kræver flerakset koordineret bevægelse for at undgå risikoen for "knivkastning" forårsaget af utilstrækkelig aksial hældning af værktøjet. Traditionel tre-akset fastspænding kræver flere vendinger, hvilket ikke kun akkumulerer positioneringsfejl, men også forlænger processen og øger risikoen for at klemme ar. Fem-akset fastspænding kan fuldstændig behandle det indre hulrum og den ydre buede overflade på én gang, og bibeholde et komplet referencedatum for efterfølgende udglødning og efterbehandling.
Fem-akset bearbejdningsstrategi og valg af skæreparameter
Baseret på titanlegeringens skøre skæreegenskaber anbefales det at anvende strategien "lille skæredybde, høj hastighed" med høj fremføring, lille skæredybde og høj hastighed. Skrubningsfasen fokuserer på at fjerne kvoter, mens efterbehandlingsfasen fokuserer på overfladekvalitet og dimensionsstabilitet. Al bearbejdning udføres i et fem-akset bearbejdningscenter med speciel hydraulisk skruestik eller vakuumadsorptionsværktøj for at sikre fastspændingsstivhed.
| behandle | Knive | Hastighed (rpm) | Fremføring (mm/min) | Skæredybde (mm) | Kølemetode |
|---|---|---|---|---|---|
| skrubning | Indekserbar fræser PVD-belægning | 4000-5000 | 800-1200 | 0,8-1,5 | Fuldt lukket intern køling |
| semi-finish | Pendfræser i massiv hårdmetal | 6000-8000 | 1500-2000 | 0,3-0,5 | Højtryks mindste mængde smøring (MQL) |
| efterbehandling | Rundnæse fræser PVD belægning | 8000-10000 | 2500-3500 | 0,1-0,2 | Højtryks MQL + aerosol |
Det vigtigste kontrolpunkt er: før efterbehandling er det nødvendigt at bekræfte, at emnet er fuldstændigt udglødet, og at hårdheden er kontrolleret under 345 HV. Værktøjets skarphed bestemmer tykkelsen af det hærdede lag. En sløv kniv vil forstærke pløjeeffekten og fremkalde mikrorevner. Fem-akset kobling er optimeret gennem ækvidistant linje/spiral-interpolationsstrategi for at sikre en jævn værktøjsaksestilling og undgå overfladebølger forårsaget af hurtig acceleration og deceleration.
Værktøjsvalg og slidkontrol
Vælg PVD-belagt (såsom TiAlN) hårdmetalværktøj for at tage hensyn til både slidstyrke og kemisk inertitet. Når du overvåger værktøjsslid, skal du fokusere på at observere VB-værdien af flankeoverfladen. Hvis VB ≥ 0,3 mm, skal den udskiftes. Aktiver den termiske fejlkompensation for den fem-aksede værktøjsmaskine under bearbejdning for at reducere virkningen af termisk drift på nøjagtigheden på ±0,01 mm. Kølevæskekoncentrationen styres til 5-8 % for at undgå kontakt mellem titanlegering og kloridholdigt kølemiddel for at forhindre spændingskorrosion.
Mekanismen og farerne ved koldbearbejdningshærdning
Under den plastiske deformationsproces af titanlegeringer øges dislokationstætheden kraftigt, og krystalgitteret forvrænges. De makroskopiske manifestationer er en stigning i hårdhed og et fald i plasticitet. Et tydeligt hærdet lag optræder ofte inden for 20-50μm fra CNC-bearbejdningsoverfladelaget, og hårdheden kan nå op på 1,5-2 gange basismaterialets hårdhed. For komponenter som hofteled, der udsættes for vekslende belastninger, vil det, hvis der er mikrorevner eller resterende trækspænding i det hærdede lag, blive en kilde til træthed og direkte føre til en forkortet levetid.
- Resterende trækspænding: Skære- og slibevarme bevirker, at udvidelsen af overfladelaget begrænses, hvilket danner trækspænding efter afkøling og accelererer revneudvidelse.
- mikroskopisk vævsskade: Lokal overophedning kan inducere α”-fasetransformation og beskadige fasetransformationsplasticiteten.
- Forringelse af overfladeruhed: Det hærdede lags skørhed øges, og kantafhugning er tilbøjelig til at forekomme under efterbehandling, hvilket påvirker Ra-værdien.
Derfor vil blot "skæring tyndere" ikke helt eliminere hærdningseffekten. Der skal indføres kontrolleret varmebehandling — dvs.Aldersforstærket udglødning(Solution Annealing), opvarmes emnet til β-fasezonetemperaturen for at homogenisere det faste opløste stof og afkøles derefter langsomt til stuetemperatur for at genoprette materialets plasticitet og isotropi.
Udglødningsprocesdesign: fra parametre til vævsvalidering
Udglødning er ikke blot "højtemperaturisolering". Hofteledsdele skal behandles i en inert beskyttende atmosfære (argon-dugpunkt ≤ -40°C) eller en vakuumovn for at forhindre højtemperaturoxidation. Typiske procesvinduer er:
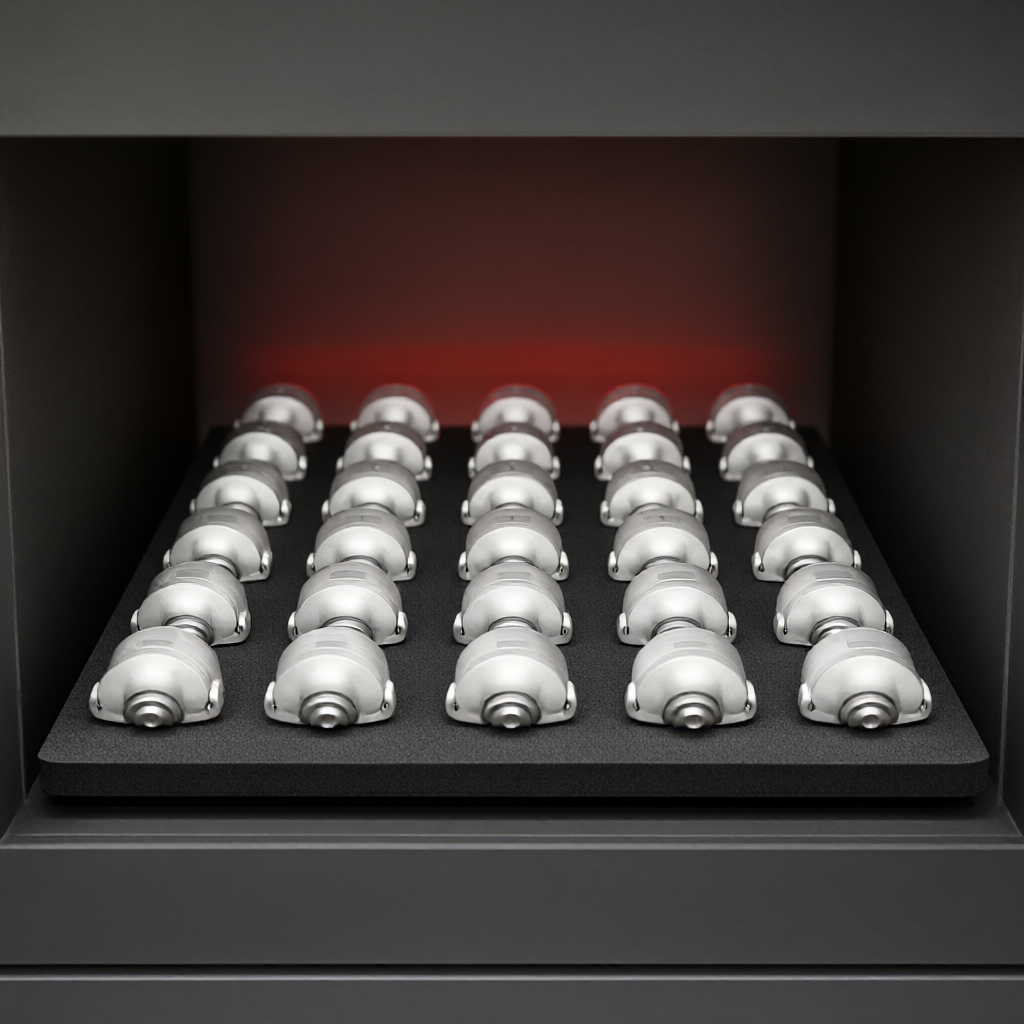
- Opvarmningshastighed: ≤10℃/min for at undgå termisk spændingsrevner.
- Holder temperaturen: 900-950 ℃ (Ti-6Al-4V β transustemperatur er omkring 995 ℃, subkritisk udglødning).
- Holder tiden: 2-4 timer for at sikre ensartet kerne.
- Kølemetode: Ovnkøling til 600 ℃ og derefter luftkøling eller vakuumquenching for at kontrollere hårdheden.
Udglødningseffekten verificeres gennem metallografisk inspektion og hårdhedstestning: α-fasen er ensartet nåleformet eller ligeakset uden et kontinuerligt netværk af α-korngrænser; hårdhedsudsvinget er ≤±10 HV; restspændingen måles ved røntgendiffraktion (XRD), hvilket kræver ≤-150 MPa (kompressionsspændingstilstand). For hofteledskuglehoveder kræves yderligere overfladebølgeanalyse for at udelukke makroskopisk deformation forårsaget af varmebehandling (deformation ≤ 0,05 mm).
Hvorfor skal udglødning gribes ind efter grovbearbejdning og før færdigbearbejdning?
Hvis udglødning placeres sidst, vil den resterende spænding i efterbehandling blive overlejret på varmebehandlingsspændingen, og den dimensionelle afvigelse, der indføres ved bearbejdning, kan ikke korrigeres. Den foretrukne vej er: skrubbearbejdning → udglødning for at eliminere hærdning og indre spændinger → halvfinish → efterbehandling → spændingsaflastning og hærdning (valgfrit) → overfladebehandling. Denne proces sikrer, at materialet er i en "stabil tilstand" under efterbehandlingen, med jævne skærekræfter og bedre dimensionsfastholdelse.
Acceptkriterier for overfladeintegritet og biokompatibilitet
Medicinske dele accepteres langt ud over konventionelle mekaniske tolerancer. Ud over dimensionelle og geometriske tolerancer er overfladeintegritet det centrale kriterium. Ra-værdien for hofteleddets nøgleområder (den ydre overflade af kuglehovedet og den indre overflade af acetabulum) er ≤0,2μm og skal være i en spejllignende tilstand med "ingen spånvedhæftning, ingen knivmærker og ingen misfarvning". Den udglødede overflade skal være elektrolytisk poleret (EP) for yderligere at reducere ruhed og forsegle mikroporer.
- Ruhed: Målt med optisk interferometer, Z2-værdi (top-til-dal forskel) ≤ 3μm.
- overfladelags dybde: Under et metallografisk mikroskop er der intet koldt arbejde deformationslag, og der er ingen abnormitet i α” fasen.
- kemisk renlighed: Resterende kølevæskeionkoncentration ≤10 ppm for at forhindre udfældningskorrosion efter implantation.
- fejldetektion: Kuglehovedet udsættes for penetranttest (PT) og magnetisk partikel-/hvirvelstrømsprøvetagning (hvis relevant) for at eliminere potentielle udmattelsesrevner.
Batch-konsistens er nøglen. Det første og sidste stykke af hver batch er genstand for fuld størrelse + CMM tre-koordinatinspektion, ruhedsprøvetagningshastigheden er ≥ 10%, og hele udglødningsovnens temperaturkurve registreres og arkiveres. Dette dobbelte system med "proceskontrol + resultatverifikation" er den hårde tærskel for at vinde leverandøraudit af medicinsk udstyr (ISO 13485).
Ingeniørpraksisforslag og DFM-optimering
Reducer bearbejdningsbesvær fra designkilden: undgå dybe smalle hulrum og små huller og filetradius R≥1,5 mm for at lette passagen af værktøjer; brug en stor tilspidsningsvinkel i overgangsområdet mellem kuglehovedet og håndtaget for at reducere stresskoncentrationen. For komplekse fem-akse områder anbefales det at levere en CAD-model med processer i designfasen for at simulere værktøjsbanen på forhånd og undgå aksesvinggrænsen. Udglødningsværktøj skal tilpasses med specielle grafitskiver eller V-formede riller for at sikre, at afstanden mellem emnerne er ≥50 mm for at undgå ujævn hårdhed forårsaget af termisk strålingsinterferens.
Med hensyn til kvalitetssporbarhed skal hvert hofteled være forbundet med udglødningsovnens batchnummer, tæller for efterbehandlingsværktøjets levetid og CMM-inspektionsrapport. Denne fuld-link datasporbarhed opfylder ikke kun lovkrav, men giver også et reelt grundlag for fejlanalyse.
Almindelige fejltilstande og undgåelse
- Revnet kuglehoved: Mest på grund af for hurtig udglødnings-afkølingshastighed, som inducerer termisk stress; undgåelse: Ovns kølesektionshastighed ≤ 5 ℃/min.
- Overfladen bliver blå/sort: Den beskyttende atmosfære er utilstrækkelig, og dugpunktet opfylder ikke standarden; undgåelse: online overvågning af dugpunktet ≤ -40°C.
- Størrelse uden for tolerance: Afspænding udføres ikke før efterbehandling, og krympningen er ujævn efter varmebehandling; Undgåelse: Afspændingstemperering ved 600 ℃×4 timer udføres før afslutning.
Hvordan sikrer man udseendekvalitet i masseproduktion?
Medicinske dele ser ikke kun på den interne metallografi, men ser også på udseendet. Den højglansoverflade og ridsefrie krav til hofteledsdele er afhængig af elektrolytisk polering og ultralydsrensning efter efterbehandling. Batch-konsistensen skal overvåges gennem SPC-kontroldiagrammer for ruhed og hårdhed, og nøgleparametre (udglødningstemperatur, poleringsstrømtæthed) er indstillet til en kontrolgrænse på ±5 %. Det anbefales at udføre visuel inspektion for udseendedele for at erstatte manuel visuel inspektion og forbedre detektionshastigheden.
Ofte stillede spørgsmål: Højfrekvente spørgsmål om CNC-behandling af hofteleds titaniumlegering
Kan hofteledsdele af titanlegering behandles med 3-akset i stedet for 5-akset?
Teoretisk set er det muligt, men det kræver flere vendinger og fastspændinger. I dybe kavitetsstrukturer som f.eks. acetabulumhulen er den aksiale længde af det 3-aksede værktøj begrænset, og det er let for værktøjet at "vende" eller give efter, hvilket resulterer i overskæring af den buede overflade. Engangsspænding med fem akser forbedrer ikke kun effektiviteten, men sikrer, hvad der er vigtigere, at den indre hulrumsreference er ensartet, og den kumulative fejl er mindre. For dele med komplekse buede overflader, der tegner sig for >30%, er fem-akset et mere sikkert valg.
Hvad er konsekvenserne, hvis udglødningstemperaturen er for høj?
Hvis Ti-6Al-4V holdes ved en temperatur, der overstiger β transus (~995°C) i lang tid, vil kornene blive grove. For store korn (>100μm) vil signifikant reducere brudsejheden og øge sandsynligheden for udmattelsesrevneinitiering. Subkritisk udglødning (900-950°C) anbefales for at bevare den fine primære α-fase og balancere styrke og sejhed. Hver ovnglødning kræver metallografisk kornstørrelsesvurdering, og kornstørrelsen er ≥5.
Kan kølevæske til bearbejdning være vandbaseret?
Vær forsigtig med vandbaserede kølemidler. Titaniumlegeringer er følsomme over for chloridioner. Hvis kølevæsken indeholder klor (såsom nogle rusthæmmere), vil den resterende væskefilm forårsage spændingskorrosionsrevner ved høje udglødningstemperaturer. Det anbefales at bruge fuldt lukket MQL (minimumsmængdesmøring) eller ren oliebaseret køling. Affedtning og tørring skal ske inden udglødning. Detektion af overfladeionindhold er ≤10 ppm.
Hvordan sikrer man "spejl"-effekten af hoftekuglehovedet?
Spejleffekt = efterbehandling (Ra≤0,4μm) + elektrolytisk polering (Ra≤0,1μm) + ultralydsrensning. CNC kan kun opnå en semi-spejl overflade, og den rigtige spejl overflade er afhængig af elektrokemisk polering. Polerbadvæsken skal efterfyldes regelmæssigt, strømtætheden styres til 5-10 A/dm², og poleringstiden er 3-5 minutter for at undgå overpolering, hvilket resulterer i størrelsesreduktion og overdreven tolerance.
Hvilke kvalifikationer skal leverandører have?
Processorer af medicinsk kvalitet skal bestå ISO 9001 og ISO 13485 dobbelte certificeringer, have rene montageværksteder (hvis svejsning/slibning er involveret), og udglødningsovne skal have verifikation af temperaturensartethed (TUV-kalibrering). På udstyrssiden skal fem-aksede værktøjsmaskiner være udstyret med et termisk fejlkompensationssystem, og CMM'en skal være certificeret af Metrologi Instituttet. Når du vælger en leverandør, skal du bede om CMM-rapporter og metallografiske kort over alle partier af lignende hofteledsdele for at verificere procesegenskaber.
Konklusion: Vind tillid med proceskædeintegritet
Tilpasningen af hofteled af titanlegering handler ikke blot om udstyr eller tolerancer, men om et lukket ingeniørkredsløb af hele linket af "materiale-bearbejdning-varmebehandling-test". Fem-akset bearbejdning løser problemet med effektivitet og benchmark-konsistens, udglødning løser hærdning og stress, og elektrolytisk polering løser biokompatibilitet og udseende. Når du vælger en leverandør, skal du fokusere på dens evne til at kontrollere udglødningskurven, fuldstændigheden af metallografisk verifikation og SPC-data for ensartet batchudseende. Hvis dit projekt er i prototype- eller masseproduktions-rampe-up-stadiet, kan du sende hofteledstegningerne til ingeniørteamet for at få en eksklusiv DFM-evaluering og tilbud inklusive fem-akse stier og udglødningsplaner.



