





Kerneudfordringer og procesveje til efterbehandling af indvendige CNC-rør
Inden for præcisionsmaskineri, væskekontrol og strukturel støtte, CNC-behandling af rørdeleIndvendig hul efterbehandlingDet er ofte nøgleleddet, der bestemmer produktets funktion og levetid. Sammenlignet med cylindrisk skæring er bearbejdning af det indre hul begrænset af værktøjsstivhed, spånfjernelsesplads og måletilgængelighed og er tilbøjelig til værktøjsudbøjning, termisk deformation og overfladevibrationsmærker. For ingeniører og indkøb er forståelsen af, hvordan man bryde igennem disse fysiske begrænsninger og sikrer, at den indre hulstørrelses nøjagtighed kontrolleres inden for ±0,01 mm, og overfladeruheden når Ra0,4μm, er den centrale målestok for evaluering af leverandørernes tekniske styrke. Baseret på faktisk masseproduktionserfaring giver denne artikel en dybdegående analyse af bearbejdningsstrategier for indre hul, logik for valg af værktøj og kvalitetskontrolpunkter under forskellige rørdiametre, hvilket hjælper dig med at undgå almindelige fejltilstande i de tidlige stadier af projektet.
Hvorfor er det sværere at behandle indre huller end ydre cirkler? Analyse af tre store fysiske begrænsninger
Indvendig hulskæring er ikke en simpel "omvendt drejning". Dens procesvanskeligheder er koncentreret i følgende tre dimensioner:
- Værktøjets stivhed falder: Når den slanke indvendige hulskærer er i udhængstilstand, falder bøjningsstivheden med udhængslængdens kubiske niveau. Ved behandling af dybe huller med en diameter på mindre end Φ10 mm kan små vibrationer få huldiameteren til at udvide sig eller give tekstur.
- Spånfjernelse og spånophobning: Det lukkede indre hulrum begrænser det frie flow af spåner. Hvis spåner vikler sig rundt om værktøjet eller hulvæggen, kan det nemt forårsage sekundær skæring eller endda sætte sig fast i værktøjet, hvilket beskadiger emnet eller værktøjet.
- Måling af blindområde: Den ydre cirkel kan hurtigt genmåles med et mikrometer, men de indre dimensioner af dybe indre huller er svære at opnå i realtid. Den er normalt afhængig af proceskontrol efter første inspektion. Når den tidligere proces er deformeret, vil efterfølgende efterbehandlingsoperationer være ineffektive.
Derfor er efterbehandling af indre hul ikke kun et programmeringsproblem;Værktøjsgeometriske parametre, skæreparametre og fiksturstivhedsystemtilpasningsproblem.
Bearbejdningsstrategier og udstyrsvalg baseret på rørdiametersegmenter
Afhængigt af forholdet mellem den ydre diameter og den indre diameter af røret (dybde-til-diameter-forholdet), skal forarbejdningsstrategien justeres væsentligt. Følgende tabel sammenligner de anbefalede procesruter for tre typiske rørdele:
| Del egenskaber | Typisk indvendig diameter | Anbefalet udstyr | kritisk proceskontrolpunkt |
|---|---|---|---|
| Kort rør/flange type | Φ5 - Φ30 mm | CNC dreje-/centreringsmaskine | Brug en indvendig hulskærer med en stor rygvinkel for at optimere fremføringsforholdet og forhindre vibrationsmærker; spændefladen skal være afrundet. |
| mellemlangt rør | Φ10 - Φ50 mm | 3-akset/4-akset bearbejdningscenter | Brug trinboring - groft boring - fin boring; Vær opmærksom på virkningen af borecentreringsnøjagtigheden på den endelige huldiameter. |
| Dybt hul/specialformet rør | Φ15 - Φ80 mm (forhold mellem dybde og diameter>5) | 5-akset led/special dybt hul bor | Tvungen køling og smøring, højtryksspånrensning; værktøjet skal have en slibekant for at kompensere for afbøjning. |
For rørdele med komplekse indre hulrum (såsom aksiale gevind og radiale gennemgående huller),Drejning og fræsningUdstyret har den fordel, at det afslutter intern og ekstern behandling i én fastspænding, hvilket kan reducere den kumulative klemfejl betydeligt og forbedre koaksialiteten.
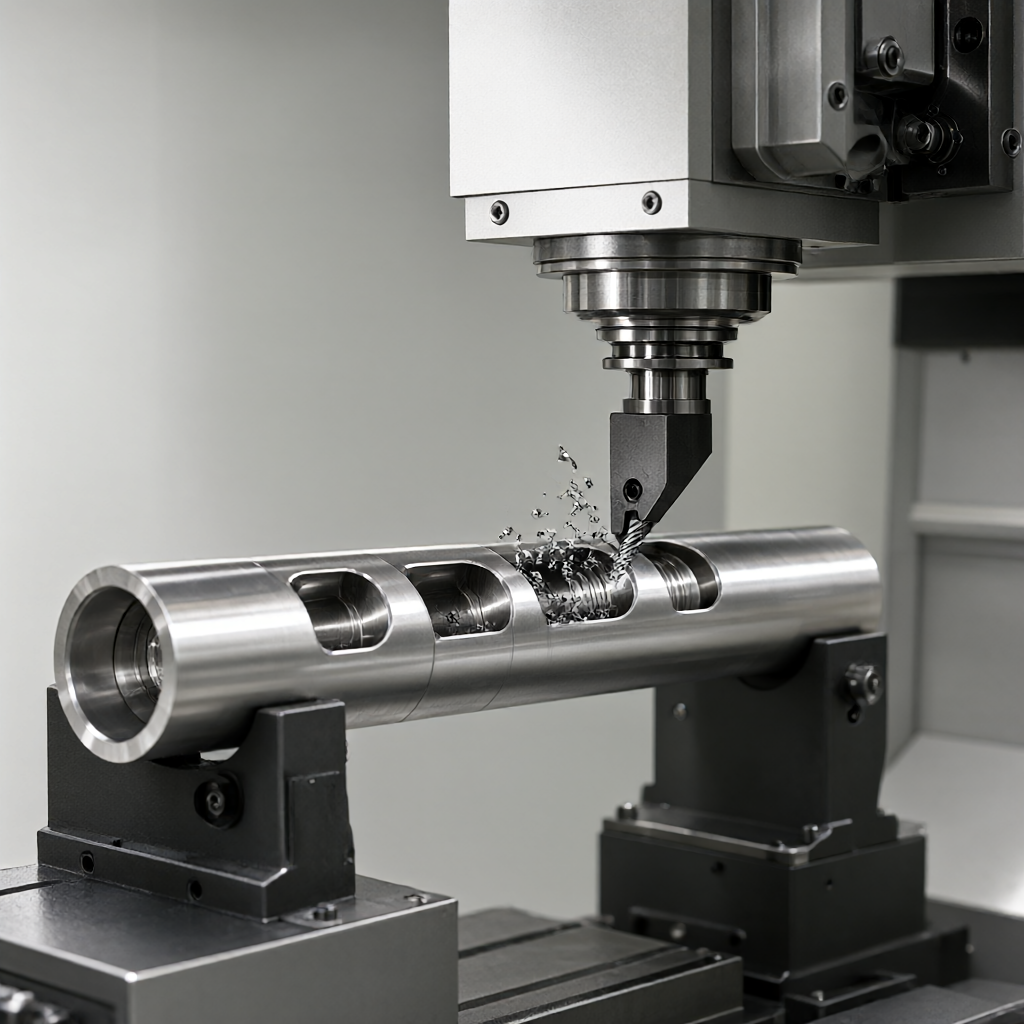
Guide til valg af værktøj og optimering af skæreparameter
De geometriske parametre for det indre hulværktøj bestemmer direkte overfladekvaliteten. I faktisk drift skal den justeres i henhold til materialet:
- Førende vinkelvalg: Ved bearbejdning af tyndvæggede rør eller tynde materialer med stor indvendig diameter, bør der anvendes et værktøj med en fremspringsvinkel på 90° eller 95° for at reducere den radiale skærekraft og forhindre røret i at deformere værktøjet. Ved bearbejdning af korte og tykke rørlegemer kan en fremadgående vinkel på 45° bruges til at øge styrken af værktøjsspidsen.
- Skærpende geometri: Når du afslutter det indre hul, er skæreradius (Re) normalt 0,2-0,5 mm. Hvis Re er for lille, vil kanten let chip; hvis Re er for stor, vil den radiale modstand stige og overfladefinishen falde.
- Skæreparametre: Tager man aluminiumslegering som et eksempel, kan skæredybden nå 1,0-1,5 mm under grov boring, og rotationshastigheden er 800-1200 rpm; under finboring efterlades en margin på 0,1-0,2 mm, omdrejningshastigheden øges til 1500-2000 rpm, og fremføringshastigheden styres til 0,05-0,10 mm/omdrejninger for at sikre en ruhed under Ra0,8μm.
Til svært skærbare materialer som f.eks. rustfrit stål skal der anvendes specielt kølemiddel og højtryks intern køling for at undertrykke dannelsen af hærdede lag og forlænge værktøjets levetid.
Overfladekvalitet og undgåelse af almindelige fejltilstande
Ud over dimensionsnøjagtighed er udseendekvaliteten et andet smertepunkt ved intern hulbehandling. Almindelige fejltilstande og undgåelsesplaner er som følger:
- Snak: Vises som en spiralstruktur på hulvæggen. Grundårsagen er, at processystemets naturlige frekvens falder sammen med skære-excitationsfrekvensen.Løsning: Reducer fremføringshastigheden, øg spindelhastigheden, eller modificer værktøjets frigangsvinkel.
- Elastisk restitution (Springback): Ved bearbejdning af tyndvægget rustfrit stål eller titanlegering får spændingsudløsningen efter afskæring af materialet huldiameteren til at vende tilbage. Som følge heraf er den målte størrelse større end den teoretiske værdi.Løsning: Reserve elastisk genopretningsmargin, beregner sædvanligvis kompensationsværdien i henhold til vægtykkelsen, eller frigør gradvist spændingen gennem multi-kniv præcisionsskæring.
- Termisk deformation: Varmen genereret ved kontinuerlig skæring får værktøjet til at forlænge termisk, og huldiameteren bliver gradvist større.Løsning: Brug intermitterende skæring for at sikre, at kølevæsken kommer i fuld kontakt med skærkanten, eller brug et værktøj, der indeholder mikrokrystallinsk voks for at reducere friktionsvarme.
En overflade af høj kvalitet betyder ikke kun glat, men kræver ogsåIngen ridser eller pletter. Ved masseproduktion er det nødvendigt nøje at kontrollere ensartetheden af spændekraften for at undgå lokale fordybninger forårsaget af blød klo fastspænding.
Kvalitetsinspektion og standarder for kontrol af hele processen
Inspektion af indre hul er begrænset af dybden og bruger normalt en kombination af følgende metoder:
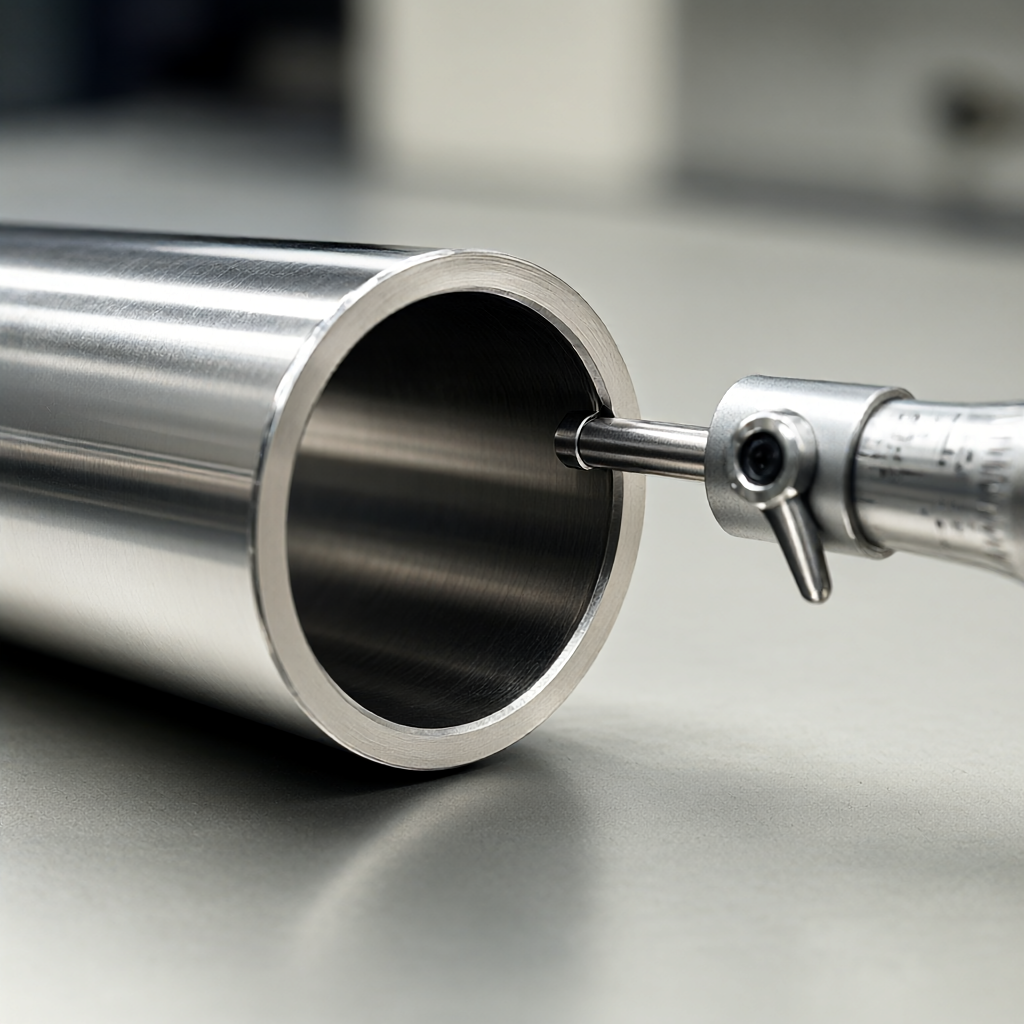
- Første artikel bekræftelse: Brug en stiftmåler eller et pneumatisk måleinstrument til at registrere diameteren, og brug en projektor eller profilometer til at detektere åbningens affasning og overfladeruhed.
- Procesinspektion: Inspicer tilfældigt medianporediameteren og cylindriciteten for hver 5.-10. stykker. Hvis der konstateres dimensionsforskydning, skal du straks spore spindlens termiske fejl eller værktøjsslid.
- Forsendelsesinspektion i fuld størrelse: For kritiske parringsoverflader, udfør 100 % fuldskalainspektion. Brug en tredimensionel koordinatmålemaskine (CMM) eller en speciel indre diametersonde for at sikre, at det indre huls koaksialitet er ≤0,02 mm.
Før overfladebehandling (såsom anodisering, galvanisering) skal det bekræftes, at der ikke er restspåner og olie i det indvendige hul. Ellers vil det forårsage belægningsablation eller ujævn oxidfilmtykkelse, hvilket påvirker den endelige konsistens.
FAQ: Ofte stillede spørgsmål om CNC indvendig hul efterbehandling
Hvordan sikres koncentricitet ved bearbejdning af dybe huller?
Nøglen er at centrere borehullet. Det anbefales at bruge et dybt hulbor med en pilotbit til at centrere hullet først, og derefter udvide hullet. Hvis huldiameteren er større, kan der bruges dobbelthovedet højt niveau støtte, eller fjerde/femte-akse rotationsjustering kan bruges på fem-akset udstyr for at sikre, at koaksialiteten af de indre og ydre cirkler er inden for 0,05 mm.
Hvordan løser man problemet med "aluminiumtumor" efter behandling af det indre hul i aluminiumslegering?
Aluminiumsgrater er normalt forårsaget af skår i værktøjskanten eller forkert fremføring. Karbidbelagte værktøjer med højere skarphed bør udskiftes, hovedafbøjningsvinklen bør optimeres, omdrejningshastigheden bør øges passende, og tilførslen bør reduceres for at sikre, at spånerne kontinuerligt rulles ud i stedet for at blive klemt mod hulvæggen.
Kan det indre hul sprøjtes direkte efter CNC-bearbejdning?
Ja, men overfladeforbehandling (sandblæsning eller kemisk polering) er påkrævet for at forbedre ruheden for vedhæftning. Hvis det indvendige hul er en præcis sammenkoblingsoverflade, og dimensionsnøjagtigheden skal opretholdes, anbefales det at undgå sprøjtning på den sammenpassende overflade, eller at reservere en fortykkelsestillæg til sprøjtning (normalt 0,05-0,1 mm).
Skal jeg vælge drejning eller fræsning til små partier af rørdele?
Afhænger af rørets vægtykkelse og længde. Hvis du borer og riller en solid stang, skal du vælge drejning; hvis det er et tykvægget rør eller hul profil med et komplekst indre hulrum, skal du vælge bearbejdningscenterfræsning for mere fleksibilitet. Centreringsmaskinen er velegnet til masseproduktion af små rørformede skaftdele med stort aspektforhold og ekstremt høje præcisionskrav.
Hvordan evaluerer man leverandørens interne hulbehandlingskapaciteter?
Tjek dets udstyrskonfiguration (om det har kombineret drejning og fræsning eller specielt dybt huludstyr), værktøjsbibliotekets rigdom og detektionsmetoder (om det har pneumatiske måleinstrumenter eller specielle nålemålere med indvendig diameter). Det er påkrævet at levere det første stykke inspektionsrapport af samme type rørdele, med fokus på det indre huls rundhed og ruhedsdata.
Konklusion og forslag til samarbejde
CNC-bearbejdning af indvendig hul efterbehandling af rør er et systematisk projekt. Fra valg af værktøj til termisk deformationskompensation påvirker hvert trin direkte det endelige udbytte. Vi har en klynge af 72 CNC-udstyr, der dækker 3-akset til 5-akset og dreje- og fræsekompositprocesser, der understøtter en række forskellige materialer såsom aluminium, stål, rustfrit stål og ingeniørplast. I masseproduktion lægger vi vægt på den dobbelte konsistens af udseendekvalitet og dimensionsnøjagtighed for at sikre, at den indre huloverflade er glat og fejlfri. Har du tegninger eller prøver af rørdele, er du velkommen tilSend designfiler for tilbud, vil vi give dig detaljerede tekniske løsninger og tilbud inklusive DFM-forslag.



