





Spånstyring i CNC-bearbejdning af dybe kavitetsdele: principper og tekniske smertepunkter
Ved tilpasning af præcisions-CNC-dele fører dybe kavitetsstrukturer (såsom firkantede kasser, hulrum og gearriller med L/D > 4:1) ofte til værktøjsinterferens, gentagne skæringer og overfladeridser på grund af dårlig spånafladning, som direkte påvirker batch-konsistensen. Som producent med 72 CNC-maskiner og en overfladefinish på Ra0,4μm er spånstyringen ikke udelukkende afhængig af "store spånriller", men er et omfattende ingeniørproblem, der kræver en kombination af skæreparametre, værktøjsbaner og køle- og smørestrategier. Det følgende er en systematisk demontering af de vigtigste tekniske punkter for spånudledning for dybe kavitetsdele fra fejltilstande, procesparametre, skemasammenligning med acceptkriterier.
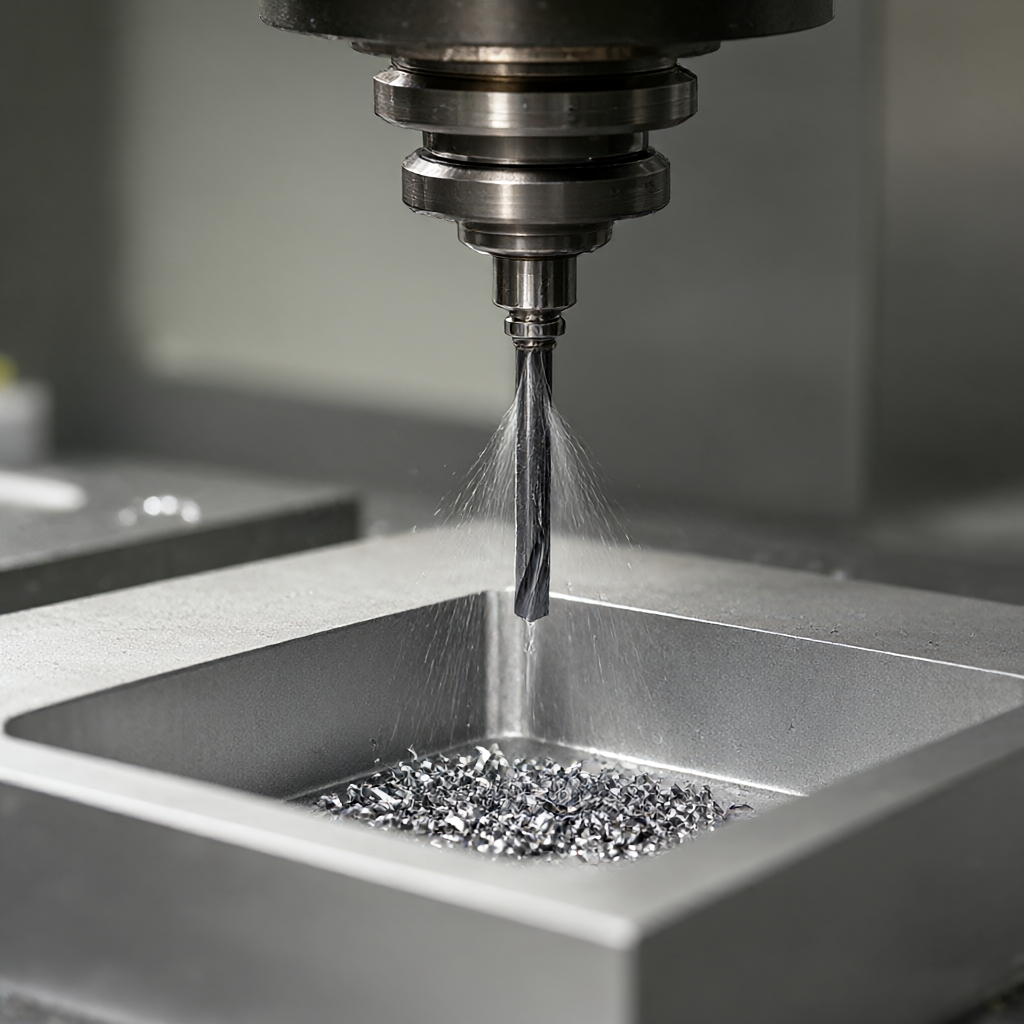
Typisk fejltilstand for chips fanget i dybe hulrum
De tre mest almindelige typer fejl i bearbejdning af dybe hulrum er alle forårsaget af spåntilbageholdelse:
- Gentagen skæring (snakkenmærkning):Spånerne sidder fast på bundoverfladen eller sidevæggen, og sekundær kontakt opstår, når værktøjet passerer forbi igen, hvilket resulterer i skrammelmærker eller mikrospåner, som er mere tilbøjelige til at blive ignoreret, især ved fræsning af komplekse buede overflader med 5-akser.
- Termisk deformation og dimensionsdrift:Ophobningen af spåner danner et lokalt isoleringslag, og kølepladeeffekten får bundoverfladematerialet til at blødgøre, og størrelsen overstiger ±0,01 mm tolerancezonen; hvis der er urensede spåner inden anodisering af aluminiumsdele, vil der dannes oxidationspletter.
- Unormalt værktøjsslid og værktøjsbrud:Spåner vikler sig rundt om endefræserens hovedkant eller kuglefræserens endeflade, og en pludselig forøgelse af skærekraften kan forårsage kantafhugning. Det er mere sandsynligt, at det forårsager støj, når centreringsmaskinen behandler det dybe hulrum i et slankt skaft.
Disse fejl vil forstærke kosmetiske defekter i masseproduktion - og en højglans overflade uden ridser er en nøgleindikator for kundeaccept. Derfor er spånhåndtering ikke kun "rengøring", men også et forkontrolled for nøjagtighed og udseendekonsistens.
Effekt af skæreparametre og værktøjsgeometri på spånevakuering
Forholdet mellem hastighed, foder og spånform
Spånmorfologi bestemmes af spåntykkelse og krølleradius. De almindeligt anvendte parameterkombinationer til dybe kavitetsdele er som følger (med 6061-T6 aluminium, 8 mm diameter mikropindfræser som et eksempel):
| parameter | Anbefalet værdi | Effekt på spånevakuering |
|---|---|---|
| Spindelhastighed | 8000-12000 rpm | Hastigheden er for høj → spånerne er tynde og krølningsradius er lille → det er nemt at holde fast i værktøjet; hastigheden er for lav → spånerne er tykke og lige → det er let at blokere hulrummet |
| Foder pr. tand | 0,03–0,05 mm/tand | Tilførslen er for lav → spånerne er ikke knækket → værktøjet er viklet; for høj → skærekraften øges pludseligt → spånudløbskanalen er komprimeret og deformeret |
| Sideværts knivslag | ≤0,2D | Ved skrubning af et dybt hulrum i fuld bredde er skærekraften i siden stor → spånerne er brede og lange → mindre fremføring eller zoneinddelt bearbejdning er påkrævet |
I ingeniørpraksis bruges "lagdelt Z-snit" (Z-trin 0,1-0,2D) ofte i runingsfasen af dybe hulrum. Efter hvert lag er færdigt, renses det med højhastigheds interne køledyser for at undgå spånstabling.
Værktøjsgeometri og spånevakueringsdesign
- Topbladsfløjte (Flute Geometry):3-kantede mikropindfræsere har lavvandede spånfjernelsesriller, som er velegnede til efterbehandling, men har lav spånfjernelseseffektivitet; værktøj med mere end 4 kanter er tilbøjelige til at blokere spåner på grund af utilstrækkelig spånplads ved skrubning af dybe hulrum. Det anbefales at bruge en mikrofræser med 3 kanter og en 90° kantvinkel til runing af dyb kavitet, og øge overfladepoleringen for at reducere spånvedhæftningskoefficienten.
- Værktøjets billedformat:Dybe kavitetsværktøjer med L/D>10 har dårlig stivhed, og spåner har en tendens til at klæbe til bundoverfladen under tyngdekraftens træk og væske. På dette tidspunkt skal der bruges intern køling til at sprøjte skærevæsken direkte til værktøjsspidsen, så spånerne skylles væk fra skæreområdet i stedet for at stole på, at tyngdekraften falder naturligt.
- Borespånfjernelse:Dybhulsboring (L/D>12) skal bruge en borekrone med høj spånfjernelseseffektivitet (såsom en spiralvinkel på mere end 30°), ellers vil spånerne danne en "spånsøjle" i hullet og blokere værktøjet, hvilket let vil knække værktøjet. Når centreringsmaskinen behandler, udledes spånerne langs styreskinnen mod haleenden. Det er nødvendigt at overvåge spånophobningens tykkelse i føringsskinneområdet for at undgå fastklemning af emnet.
Sammenligning af tre almindelige løsninger til fjernelse af spåner
Der er ingen enkelt "optimal løsning" til spånhåndtering af dybe hulrumsdele, og valget skal baseres på L/D-forhold, materiale, batchstørrelse og krav til udseende. Følgende sammenligner tre almindeligt anvendte løsninger:
| plan | Gældende scenarier | fordel | begrænsninger |
|---|---|---|---|
| Ekstern luftblæsning | L/D< 6,开粗后清腔 | Enkelt udstyr, lav pris, ingen forstyrrelse af skæreværktøjer | I dybe hulrum (L/D>8) kan luftstrømmen ikke nå bunden, og spånerestmængden er høj; aluminiumsspåner blæses let væk og forurener de omgivende behandlede overflader. |
| Indvendig kølevæske | L/D 4–12, efterbehandling | Spånerne skynder sig direkte væk fra værktøjsspidsen, overfladen Ra kan nå 0,4μm, og der er ingen fastsiddende spåner. | Værktøjet skal have en intern kølekanal, og omkostningerne ved værktøjer med lille diameter er høje; olie forbliver i bunden af det dybe hulrum og skal renses senere. |
| Tørskæring + højhastighedsluftcirkulation (Dry + High-Speed Air) | Non-stick knivmaterialer (stål, titanium), høje krav til finish | Ingen rester af skærevæske, ingen rengøring nødvendig før anodisering; spåner fjernes af højhastighedsluftstrøm, hvilket reducerer sekundær kontakt | Letmetaller som aluminium og magnesium er ikke egnede til alvorlig spånklæbning; temperaturen i skæreområdet stiger, og værktøjets levetid skal overvåges. |
Vores ingeniørerfaring er: Den interne køleløsning foretrækkes til efterbehandling af aluminiumsdele med dybe kaviteter, tørskæring + luftcirkulation er påkrævet for høj glathed af ståldele, og ekstern luftblæsning bruges som backup under skrubningsfasen. Ved masseproduktion kan tre løsninger blandes - ekstern blæsning til grovskæring, intern køling eller tørskæring til efterbehandling, for at sikre, at spånstatus for hver proces er kontrollerbar.
Nøglepunkter i procesdrift: samarbejdsdesign fra værktøjssti til afkøling
Værktøjsstistrategi og spånstrømsstyring
Strømningsretningen for spåner i hulrummet bestemmes af værktøjsbanens retning. Ved runing af dyb hulrum anbefales det at bruge "udenfor-ind" spiralskæring i stedet for frem- og tilbagegående lag for lag, så spånerne skubbes til ydervæggens udløbsområde i stedet for at samle sig i midten. Ved efterbehandling skal værktøjsbaneretningen være i overensstemmelse med hovedretningen for fjernelse af spåner - det vil sige, at spånerne bringes til hulrummets åbning i stedet for at skubbes ind i hulrummets bund.
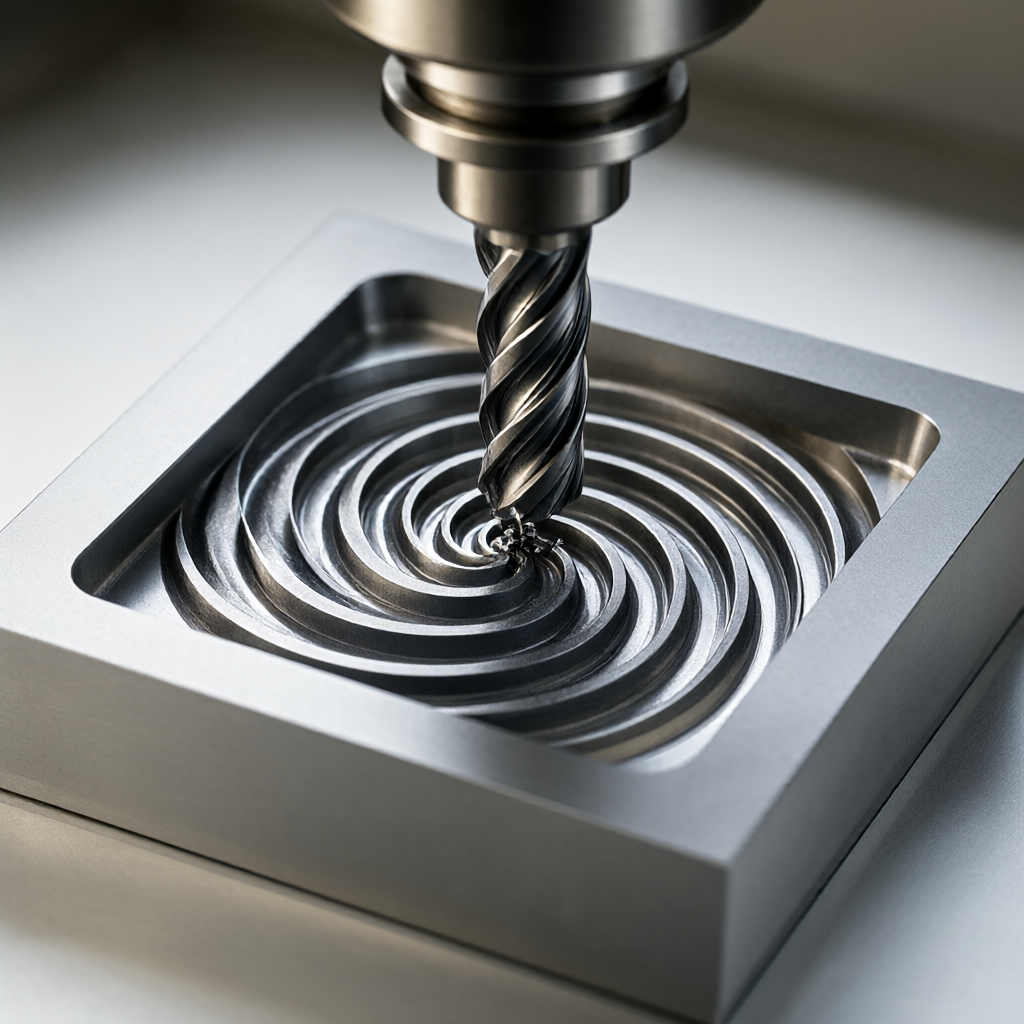
Ved fræsning af komplekse buede overflader med dybe hulrum i 5-akser, skal værktøjets stillingsvinkel (hældning) kontrolleres til 15°–30° for at forhindre spåner i at blive "skrabet" mod siden af værktøjet. Modulet "forudsigelse af spånstrømsretning" kan sættes op i CAM-softwaren for at simulere spånernes glidende bane i hulrummet og identificere tilbageholdelsesområdet på forhånd.
Køling og luftstrømsstyring
Spånudledning er ikke "kontinuerlig blæsning", men skal matche tidspunktet for skæreprocessen:
- Åbn det ru lag:Når Z-trinnet for hvert lag er afsluttet, skal du sætte spindlen på pause, skylle med højhastighedsluftstrøm (0,6–0,8 MPa) i 3–5 sekunder og derefter skære endnu et lag af.
- Afsluttende foder:Den indvendige køling er konstant tændt, og luftstrømmen blæses kun kortvarigt ud, når værktøjet trækkes tilbage for at forhindre luftstrømmen i at påvirke den ikke-størknede overflade.
- Før værktøjsskift/inspektion:Tvunget eksternt blæsning + vakuumspånsugning sikrer, at der ikke er nogen spåninterferens under CMM (tre-koordinat) måling, og de dimensionelle data er pålidelige.
Dette sæt timing skal programmeres og størkne under masseproduktion for at undgå batchforskelle forårsaget af operatørmanuel indgriben.
Inspektion og undgåelse af fejl: Sådan accepterer du effektiviteten af chiphåndtering
Hvorvidt spånstyring er på plads, kan ikke kun stole på "visuel inspektion", men skal kombineres med kvantitativ inspektion:
- Overfladeruhed:Bundfladen af det dybe hulrum Ra ≤ 0,4 μm (bearbejdning af aluminiumsdele). Hvis Ra pludselig stiger til mere end 0,8 μm, tyder det på, at der er spor af gentagne spånskæringer.
- Størrelsesinspektion:Afstandstolerancen fra bunden af det dybe hulrum til sidevæggen er ±0,01 mm. Hvis enkelte dele i partiet er uden for tolerance, prioriteres det at kontrollere, om delen har spånophobning og termisk deformation inden efterbehandling.
- Fuld optisk inspektion:Før forsendelse er udseendet 100 % inspiceret med fokus på de resterende mikrochips i bunden af det dybe hulrum (brug et 50x forstørrelsesglas eller AOI optisk inspektion). De resterende spåner danner oxiderede pletter efter anodisering, hvilket er en førsteklasses udseendedefekt.
Hvis der findes et batch-chipproblem, er tilbagesporingssekvensen: værktøjsslidregistrering → køletrykslog → CAM-værktøjsbaneversion → materialebatch (aluminiumindeslutninger påvirker spånformen). I de fleste tilfælde er de to første ting årsagen.
Ofte stillede spørgsmål (FAQ)
Når CNC-bearbejdning af dybe kavitetsdele, hvad er den passende interne køletrykindstilling?
Normalt kan 0,4–0,6 MPa skylle spånerne væk fra værktøjsspidsen. Hvis trykket er for højt, vil det afkølede spormetalstøv blive blæst væk, når værktøjet trækkes tilbage, hvilket forurener den omgivende overflade. Det anbefales at starte med 0,5 MPa til efterbehandling af aluminiumsdele og finjustere efter chipfarven (sølv hvid er bedre, sort betyder klæbning).
Kan jeg undlade den udvendige blæsning under runingsfasen og direkte afskære et lag?
Ikke anbefalet. Udeladelse af udrensning mellem lag vil få chipsene til at blive stablet i 2-3 lag. Når det næste lag skæres, vil spånerne blive presset ind i materialespalten, så der opstår "klemmemærker" på overfladen. Under efterbehandling er det nødvendigt at øge kvoten eller bruge en mindre skæredybde for at fjerne dem, hvilket igen reducerer effektiviteten.
Hvad skal jeg gøre, hvis spånerne sætter sig fast i styreskinnen, når centreringsmaskinen behandler det dybe hulrum i et slankt skaft?
Chipophobning i styreskinneområdet er en almindelig fejl i hjertemaskinen. Forebyggende foranstaltninger: Når spånerne udledes langs bagenden, øges luftstrømshjælpen på styreskinnesiden (0,3 MPa), og spånlængden forkortes (reducer tilførslen, øg rotationshastigheden for at krølle spånerne). Hvis den sidder fast, skal den stoppes og rengøres manuelt. I masseproduktion bør chipovervågningssensoren indstilles til at give en tidlig advarsel.
Er tørskæringsløsningen egnet til alle metaldele med dybe hulrum?
ikke gældende. Letmetaller som aluminium og magnesium har en høj spånvedhæftningskoefficient, og spåner kan nemt vikle sig rundt om værktøjet under tørskæring, hvilket resulterer i en høj risiko for værktøjsbrud. Hårde materialer som stål, titanium og Inconel har færre spåner. Tørskæring + luftcirkulation er en mulig løsning, men værktøjets temperaturstigning skal overvåges, og udskiftningscyklussen er ca. 30 % kortere end vådskæring.
Hvordan forhindrer man flisproblemer i dybe hulrumsdele fra tegnestadiet?
Under DFM (fremstillingsanalyse), hvis det dybe hulrum med L/D>10 ikke har proceshuller eller spånriller, anbefales det at tilføje proceshuller (diameter 2–3 mm) eller hældning (≥1°) for at tillade spåner at glide naturligt ned. Samtidig markeres ruhedskravene for overfladen, hvor nøgledimensionerne er placeret, for at lette målrettet justering af kølestrategien under forarbejdningsfasen.
Konklusioner og anbefalinger til handling
Spånhåndtering for dybe kavitetsdele er den usynlige tærskel for nøjagtighed og udseendekonsistens. Gennem skæreparameteroptimering, værktøjsgeometri-tilpasning, styring af timing af køleluftstrøm og kvantitativ inspektion kan batchfejlraten forårsaget af spåntilbageholdelse reduceres til et acceptabelt niveau. Hvis du står over for spåntagningsproblemer i bearbejdning af dele med dybe kaviteter, kan du sende tegninger og proceskrav, og vores ingeniørteam vil give DFM-forslag, værktøjsvalg og kølestrategiløsninger og understøtte batchlevering på 15-25 dage.



