





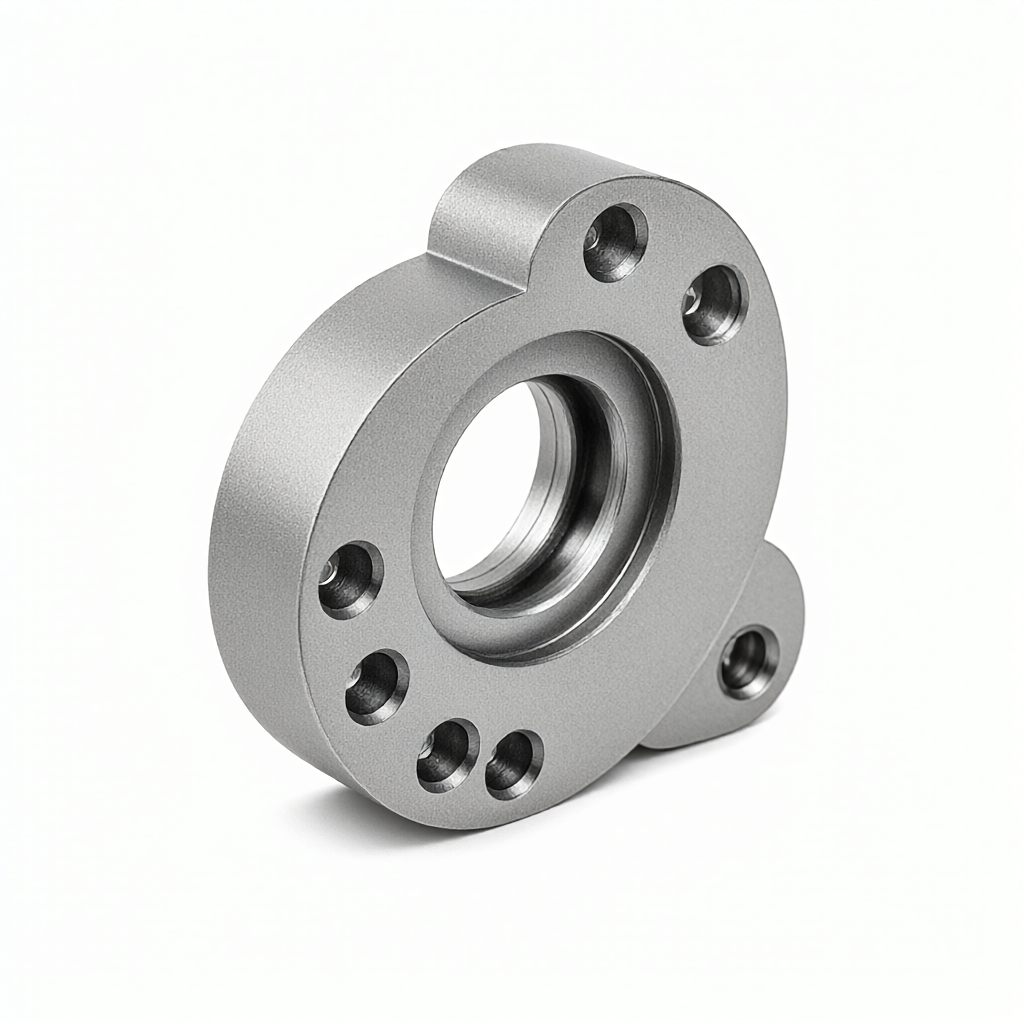
航空零件加工中,阳极氧化前的电解抛光(EP)是消除铣削、车削或钻孔遗留表面波纹的关键预处理步骤。对于铝合金结构件,机械精加工后常残留 Ra 0.8–1.6 μm 的微观纹路,若直接阳极氧化,膜层会因底材不平整而出现明暗不均、孔隙分布紊乱,严重时影响气密性与耐蚀性。通过可控电解抛光,可将表面粗糙度降至 Ra 0.4 μm 以下,显著提升氧化膜外观一致性。本文结合 CNC 精密加工与表面处理工程实践,解析 EP 工艺参数窗口、材料适配性及与阳极氧化的协同控制要点,帮助采购与工程师评估其适用边界与验收标准。
电解抛光消除表面波纹的物理机制与适用范围
电解抛光本质是“微观切削”:在直流或交流电场下,金属微凸点因电流密度高优先溶解,宏观上实现去峰填谷。对 Al 7075-T6 等航空常用牌号,当底材 Ra ≤ 1.2 μm 时,EP 1–3 分钟即可将 Ra 降至 0.3–0.5 μm,消除 90% 以上方向性切削纹。若初始 Ra > 2.0 μm,需先经 320# 砂纸或振动抛光预处理,否则 EP 易产生局部过溶蚀凹坑。不锈钢 316L 亦适用,但电解液体系不同(磷酸-硫酸混合),且需更高电压(12–15 V)。铜合金如 Cu-Ni 90/10 因导电性极强,需严格限制电流密度 ≤ 20 A/dm²,避免热应力变形。
航空铝合金电解抛光关键工艺参数对照
参数选择需与合金牌号、零件几何复杂度及后续氧化膜厚度联动。以下为典型工艺窗口(基于 ShowyMetal 产线实测数据):
| 参数 | 7075-T6(复杂结构件) | 2024-T4(蒙皮/框件) |
|---|---|---|
| 电解液 | 磷酸 40–60 wt%,硫酸 10–20 wt% | 磷酸 50–70 wt%,铬酸 2–5 wt% |
| 温度 | 60–70 °C | 50–60 °C |
| 电流密度 | 25–40 A/dm² | 15–25 A/dm² |
| 电压 | 8–12 V | 10–15 V |
| 处理时间 | 60–180 s | 90–240 s |
| 预期 Ra | ≤0.4 μm | ≤0.5 μm |
注意:7075 易发生氢脆,EP 后需立即中和漂洗并控制停留时间 < 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
电解抛光与阳极氧化协同控制的三大要点
1. 膜层厚度与底材平整度匹配
航空密封件要求氧化膜 8–12 μm 且气密等级 ≥ AS9102C Class B,底材 Ra 必须 ≤ 0.4 μm。若 EP 后 Ra 仍 > 0.6 μm,氧化膜在波纹谷部膜厚偏薄,易出现微裂纹。建议在 EP 后增加 30 s 碱洗(5% NaOH, 40 °C)去除电解残渣,再酸洗活化(2% HNO₃),确保界面洁净。
2. 电压波动对膜孔隙均匀性的影响
EP 时若电源纹波 > 5%,微区电流密度分布不均,导致局部过溶或欠溶,形成“鱼眼”缺陷。选用恒流源而非恒压源,并将纹波控制在 < 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. 批量一致性管控策略
72 台 CNC 产线中,EP 工序独立设置 2 台专用槽体,避免多腔干涉。每批首件采用白光干涉仪测量 Ra(10× 放大,5 点平均),记录 Cpk ≥ 1.33。电解液每 20 批次更新一次,监测 Fe/Al 离子浓度 ≤ 10 g/L,防止杂质积累降低抛光效率。

常见失效模式与规避方案
- 局部凹坑:原因——电流密度超限或电解液局部过热;规避——降低 J 至 25 A/dm²,增加搅拌桨转速至 300 rpm。
- 表面发雾:原因——EP 后漂洗不彻底,残留酸雾氧化;规避——三级逆流漂洗(纯水→去离子水→纯水),总时间 ≥ 2 min。
- 膜层结合力差:原因——EP 后未及时酸洗活化,表面钝化膜阻隔;规避——EP 后 10 min 内完成酸洗,避免自然氧化。
不同加工工艺对电解抛光效果的差异性影响
CNC 铣削(5 轴联动)后表面多为各向同性短纹,Ra 0.8–1.2 μm,EP 响应良好;车削零件轴向长纹 Ra 可达 1.5–2.0 μm,需先经 400# 砂带定向研磨再 EP;走心机加工小径轴类(Ø3–Ø10 mm)易因排屑不畅导致刀痕,建议改用 320# 千分尺研磨替代直接 EP,防止微缺口应力集中。钣金折弯件若含 R < 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

验收标准与检测方法建议
航空客户通常引用 AMS 2750 或企业 Spec 要求 EP 后 Ra ≤ 0.4 μm、无可见凹坑、无色差。推荐检测组合:① 白光干涉仪(ZMap3D)测 Ra、Rz,采样区 3×3 mm,≥5 点;② 10× 体视显微镜检查微孔分布;③ 百格测试(ASTM D3363)验证后续氧化膜结合力 ≥ 5B。ShowyMetal 配备三坐标、粗糙度仪及光学测量设备,可按订单要求提供全尺寸检测报告与 EP 后 Ra 分布图。

何时需要电解抛光而非化学抛光或机械抛光
机械抛光(振料/研磨)对平面件效率高,但对深腔、异形件效率低且易变形;化学抛光(CP)可处理复杂几何,但 Ra 控制上限约 0.5–0.8 μm,且废液处理成本高;EP 在 Ra ≤ 0.4 μm 且需高光洁度(视觉 A 级)场景下性价比更优。若零件为钛合金,EP 不适用,需改用机械+CP 组合。建议根据材料、几何复杂度、目标 Ra 与批量大小综合决策。
电解抛光是否适用于所有航空铝合金牌号?
7050、7085 等高强系可 EP,但需降低电流密度 10–15% 并缩短时间;5086 因镁含量高,EP 易产生镁盐沉积,需提高电解液温度至 75 °C 并加强漂洗。具体参数需小试验证。
电解抛光后能否跳过酸洗直接阳极氧化?
不推荐。EP 表面存在微钝化膜,直接氧化会导致膜厚不均与孔隙率波动。标准流程为 EP→中和漂洗→酸洗活化(2% HNO₃, 20–30 s)→预电解→氧化,可提升膜结合力与耐蚀性。
批量生产时电解抛光液更换频率如何确定?
基于 Al/Fe 离子总浓度 ≤ 10 g/L、pH 值 0.5–1.0 监控。通常 7075 批次每 20–25 件需换液,2024 因含铜相析出快,每 15–18 件需补充铬酸并监测电导率。
电解抛光能否消除热压铸铝件的气孔?
不能。EP 仅作用于表面微观轮廓,内部气孔需通过真空压铸或热处理消除。若表面有析出气孔,EP 会扩大其开口,建议先经 200–240 °C 固溶处理再评估 EP 可行性。
如何向供应商提出电解抛光+阳极氧化的明确技术要求?
在图纸中标注:① 目标 Ra ≤ 0.4 μm;② EP 工艺参数(电压、时间、电解液类型);③ 氧化膜厚度(如 10±1 μm)及封孔要求;④ 检测标准(白光干涉仪+百格测试);⑤ 批量一致性 Cpk ≥ 1.33。提供 DFMEA 中 EP 相关风险项,便于供应商制定控制计划。
综上,电解抛光作为航空铝合金阳极氧化前的关键预处理,其核心价值在于将表面粗糙度稳定控制在 Ra 0.4 μm 以下,从而保障氧化膜外观一致性与功能可靠性。选型时需综合材料牌号、几何复杂度、批量规模与验收标准。若您手头有含深腔或异形结构的航空铝件,可发送 2D/3D 图纸至 ShowyMetal 工程团队,我们将基于 DFM 分析推荐 EP 参数窗口与全流程工艺方案,支持小批量打样与 15–25 天批量交付。



