





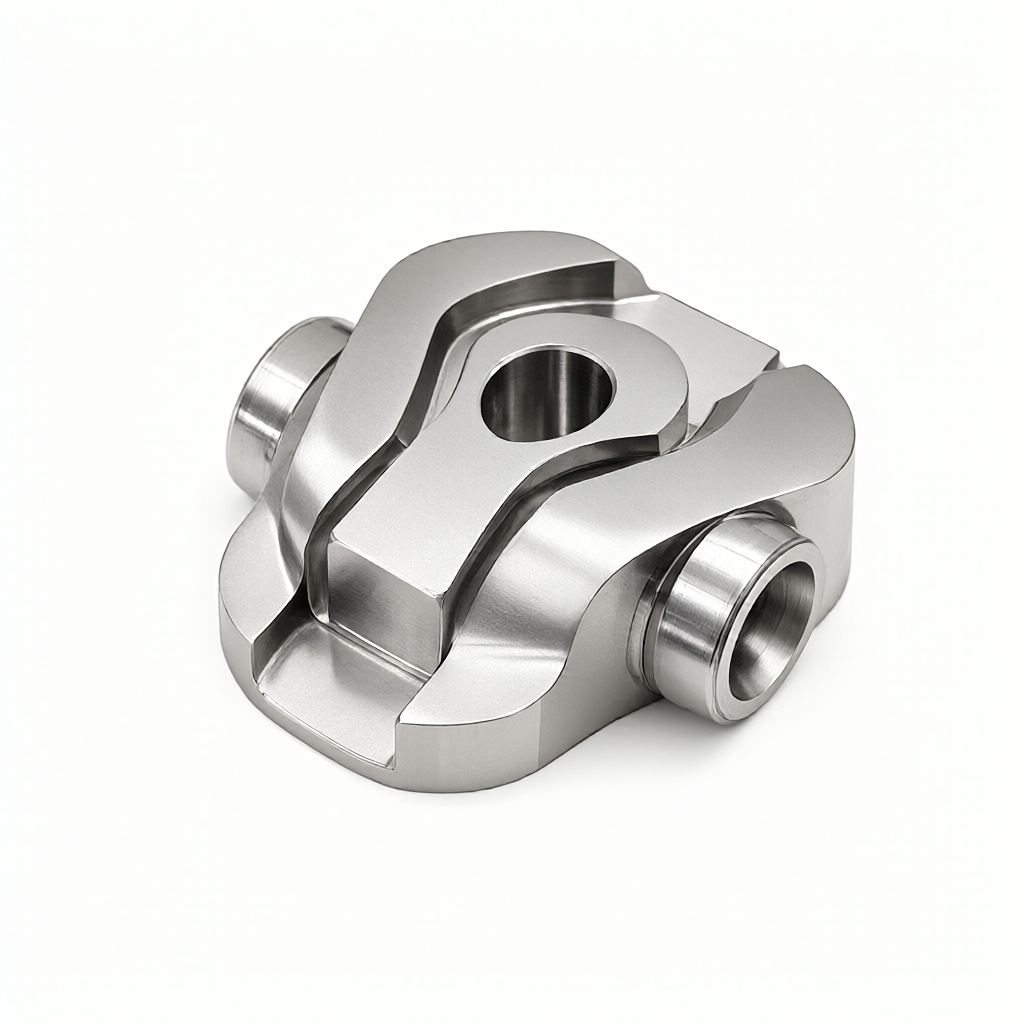
155PH不锈钢机加工性能与刀具磨损机制分析
155PH不锈钢是航空级沉淀硬化型马氏体不锈钢,以其高强度和良好的耐蚀性著称,但极高的加工硬化倾向和切削阻力导致其机加工难度远高于303、316L等常规不锈钢。作为精密CNC零件定制制造商,我们在处理此类难加工材料时,需从冶金特性、刀具选型到参数策略进行全面评估。主关键词“155PH不锈钢机加工难度”的核心在于平衡硬度(HRC 40-45)与表面完整性,避免因残余拉应力导致疲劳失效。本文将基于工程实践,解析其切削力学特性及优化路径。
材料特性对切削力的具体影响
155PH在固溶状态(退火态)硬度约为HRC 30左右,经时效处理后升至HRC 40-45,同时伴随显著的加工硬化现象。其抗拉强度可达2000 MPa以上,屈服强度接近1800 MPa。这种高强化特性直接导致切削力增大30%-50%,且切屑呈断续状,易引起振动和刀具崩刃。此外,该材料导热系数较低(约14 W/m·K),切削热难以通过切屑带走,约80%的热量留在工件表面,极易造成刀具热磨损和工件热变形。对于航空结构件而言,这种热效应若不控制,会导致尺寸超差和表面微裂纹扩展。
- 高韧性:155PH延伸率较低(约4-6%),但断裂能仍高于脆性材料,导致切削层塑性变形大,能量消耗高。
- 粘刀倾向:高温下铁族元素易与高速钢或普通硬质合金发生扩散粘结,加剧粘刀磨损。
- 残余应力敏感:航空件对表面完整性要求极高,不当的切削会导致残余拉应力,降低疲劳寿命。
刀具材料选型与涂层匹配策略
针对155PH的高磨粒磨损和氧化磨损特征,刀具材料的选择直接决定加工成本与效率。常规硬质合金(K类或N类)虽然强度高,但在高温下韧性不足,易崩刃。因此,我们推荐使用整体硬质合金刀具搭配PVD AlTiN或TiAlN涂层,这类涂层在高温下能形成致密的Al₂O₃保护层,有效抵抗氧化并降低摩擦系数。对于复杂型腔加工,CBN(立方氮化硼)刀具在高速干式切削下表现出极佳的尺寸稳定性,但其成本较高,通常仅用于精修或瓶颈工序。此外,刀具几何参数上,建议采用负前角(-6°至-8°)以增强刃口强度,主偏角设置为45°或58°以优化排屑空间。

| 刀具类型 | 适用场景 | 优势 | 局限性 |
|---|---|---|---|
| 整体硬质合金+TiAlN | 粗加工、半精加工 | 性价比高,耐用度好 | 高速下热稳定性稍逊 |
| CBN微颗粒刀具 | 精加工、高光洁度 | 尺寸稳定性极佳,耐氧化 | 成本极高,有脆性风险 |
| 硬质合金+AlCrN | 高硬度精加工(HRC45+) | 耐高温性能强于TiAlN | 对表面残余应力影响需监控 |
切削参数优化与冷却润滑方案
加工155PH时,遵循“低速、大切深”的粗加工原则,“高速、小切深”的精加工原则。粗加工推荐切削速度(Vc)在80-120 m/min,进给量(fz)0.08-0.12 mm/tooth,使用低温切削液或MQL(微量润滑)系统。精加工阶段,为控制表面粗糙度至Ra 0.4-0.8 μm,Vc可提高至150-200 m/min,但必须配合充分冷却以抑制刀尖半径磨损。值得注意的是,155PH对冷却方式敏感,传统大量切削液可能导致工件热应力不均;推荐采用带压式内冷钻或MQL,既能带走热量,又避免工件骤冷产生微裂纹。对于细长轴类零件,需采用支撑结构防止颤振,颤振会显著降低刀具寿命并恶化表面质量。
关键参数设置建议
- 主轴转速:根据刀径计算,确保Vc在推荐范围内,避免低转高切深导致的热堆积。
- 背吃刀量(ap):粗加工可取4-6 mm,精加工取0.3-0.5 mm。
- 干切/湿切:航空件通常要求无油残留或特定润滑要求,需明确客户工艺规范。
表面完整性控制与残余应力管理
在航空供应链中,零件不仅要求尺寸合格,更要求表面无缺陷、无残余拉应力。155PH在机加工后表面层会产生微观组织变化,若残余拉应力过大,将诱发应力腐蚀开裂(SCC)。我们通过控制精加工余量(建议0.2-0.5 mm)和使用高光洁度刀具来降低表面峰谷值。检测方面,采用X射线衍射法(XRD)测量残余应力,确保其处于压应力状态或接近零。此外,表面粗糙度检测需使用白光电干涉仪或接触式粗糙度仪,设定参数S参数,避免单一Ra值的误导。若发现局部拉应力,通常需在后续工序中增加低温回火或激光冲击强化(LSP)处理,但这需与客户共同确认工艺路线。

常见失效模式与工程规避方案
在实际生产中,155PH零件常见的失效模式包括刀痕转移、表面烧伤和应力开裂。刀痕转移多因刀具钝化或参数不当导致,需建立刀具在线监控或定期更换制度。表面烧伤往往源于冷却不足或转速过低,导致局部温度超过材料回火温度,改变硬度。规避方案是引入红外热成像监测切削区温度,或调整MQL喷嘴位置。对于批次一致性问题,我们建议建立SPC(统计过程控制)图表,监控关键尺寸和表面粗糙度的Cpk值,当Cpk低于1.33时立即介入工艺调整。这种预防性维护比事后检验更能确保航空级零件的可靠性。
批量生产中的精度保持与检验要点
航空零件批量生产中,材料批次间的细微差异会导致加工行为波动。我们实施来料检验(IQC),核查材料证书中的硬度值和化学成分。首件确认环节,需使用三坐标测量机(CMM)全尺寸检测,并重点检查同轴度、平面度等形位公差。在制程中,每隔50-100件进行一次全检或关键尺寸抽检,使用光学投影仪或激光扫描仪进行非接触式测量,避免接触式测针划伤高光洁度表面。出货前,除常规尺寸检测外,必须进行渗透检测(PT)或磁粉检测(MT),排查微裂纹。对于阳极氧化或电镀等后续表面处理,需预留相应的加工余量,并沟通处理槽液成分对155PH表面钝化膜的影响。

FAQ 常见问题解答
155PH不锈钢机加工后表面发黑怎么办?
表面发黑通常是由于高温氧化或切削液残留。建议检查切削速度是否过低导致积屑瘤脱落困难,或MQL流量不足。调整冷却方式并增加精修余量,若已发生,可通过机械抛光或激光清理修复。
加工155PH时刀具磨损最快的是哪个部位?
通常在刀尖圆弧处和 flank 磨损区。由于材料硬度高且导热差,先进散热难,易产生热裂。建议使用小刀尖圆弧半径(R0.2-R0.3 mm)的刀具,并配合锋利的刃口角度以降低切削力。
如何评估155PH零件的疲劳寿命风险?
除了尺寸公差,需关注表面残余应力状态。通过XRD检测确认表面为压应力或低拉应力。若存在微观裂纹扩展迹象,需进行金相分析检查组织完整性,必要时进行磁粉检测排除表面裂纹。
155PH可以与其他金属材料焊接吗?
155PH焊接性较差,易产生冷裂纹,需预热并严格控制氢含量。通常航空件更多采用机械连接或扩散焊。若必须焊接,建议选用镍基填充材料,并进行焊后时效处理以消除应力。
批量生产中如何控制155PH的尺寸漂移?
尺寸漂移多源于刀具磨损未补偿或材料硬度波动。实施严格的刀具寿命管理和在线补偿程序。同时,确保材料供应商提供稳定的硬度批次,并在加工前对毛坯进行测厚或硬度抽检,根据实测硬度微调切削参数。
结语与合作建议
155PH不锈钢的机加工挑战在于平衡效率、精度与表面完整性。通过科学的刀具选型、参数优化及严格的检验体系,可有效规避失效风险,满足航空级零件的严苛要求。ShowyMetal具备72台CNC设备及完整的检测能力,擅长处理此类高难度材料。若您有155PH或其他特种合金零件的加工需求,欢迎提供图纸与我们工程团队沟通,我们将为您提供免费的DFM分析及工艺建议,协助您优化设计方案,确保批量生产的一致性与可靠性。现在发送您的设计文件,即可启动快速报价流程。



