






航空零件阳极氧化Ⅲ型厚膜层性能与加工适配性解析
在航空精密零部件制造中,航空零件加工阳极氧化Ⅲ型厚膜层是提升耐蚀性与绝缘性的核心工艺。根据中国民航局相关标准及国标 GB 11615,Ⅲ型(厚膜)氧化膜厚度通常要求达到 20-40μm,具备优异的耐盐雾腐蚀能力(可达 2000h 以上)及电气绝缘性能。对于承担承重、密封或电气隔离功能的铝合金构件(如 7075-T6、2024-T3 等牌号),该工艺能显著延长服役寿命并降低维护频率。然而,厚膜层会导致零件尺寸增加(单面增加 1/2 膜厚,双面增加全膜厚),且膜层较脆,对 CNC 加工精度、装夹变形控制及后续装配间隙提出了更高要求。本文将深入剖析工艺参数、材料兼容性、尺寸补偿策略及常见失效模式,帮助工程师与采购制定可靠的制造方案。
Ⅲ型厚膜氧化原理与核心性能指标
阳极氧化Ⅲ型(又称 D 型,对应 MIL-DTL-86257 或 GB 11615 中的厚膜型)通过电解在铝表面生成致密多孔的 Al₂O₃ 膜层,并经封闭处理提高稳定性。其核心性能参数直接决定航空应用的可靠性:
- 膜厚:标准范围 20-40μm,特殊需求可达 50μm(需评估应力开裂风险)。
- 耐蚀性:按 GB/T 10125 中性盐雾试验,合格膜层通常可耐受 500-2000 小时,远超Ⅱ型常规膜层。
- 绝缘性:膜层电阻率高,可满足高压电气隔离需求,但孔洞残留会显著降低击穿电压,需严格控制封闭效果。
- 硬度:膜层硬度较高,抗磨损能力强,适合高频摩擦部位(如导轨、轴承座衬套)。
注:若零件需配合导电功能,Ⅲ型氧化不推荐,应选用Ⅰ型或导电型氧化。
CNC 加工与阳极氧化尺寸补偿策略
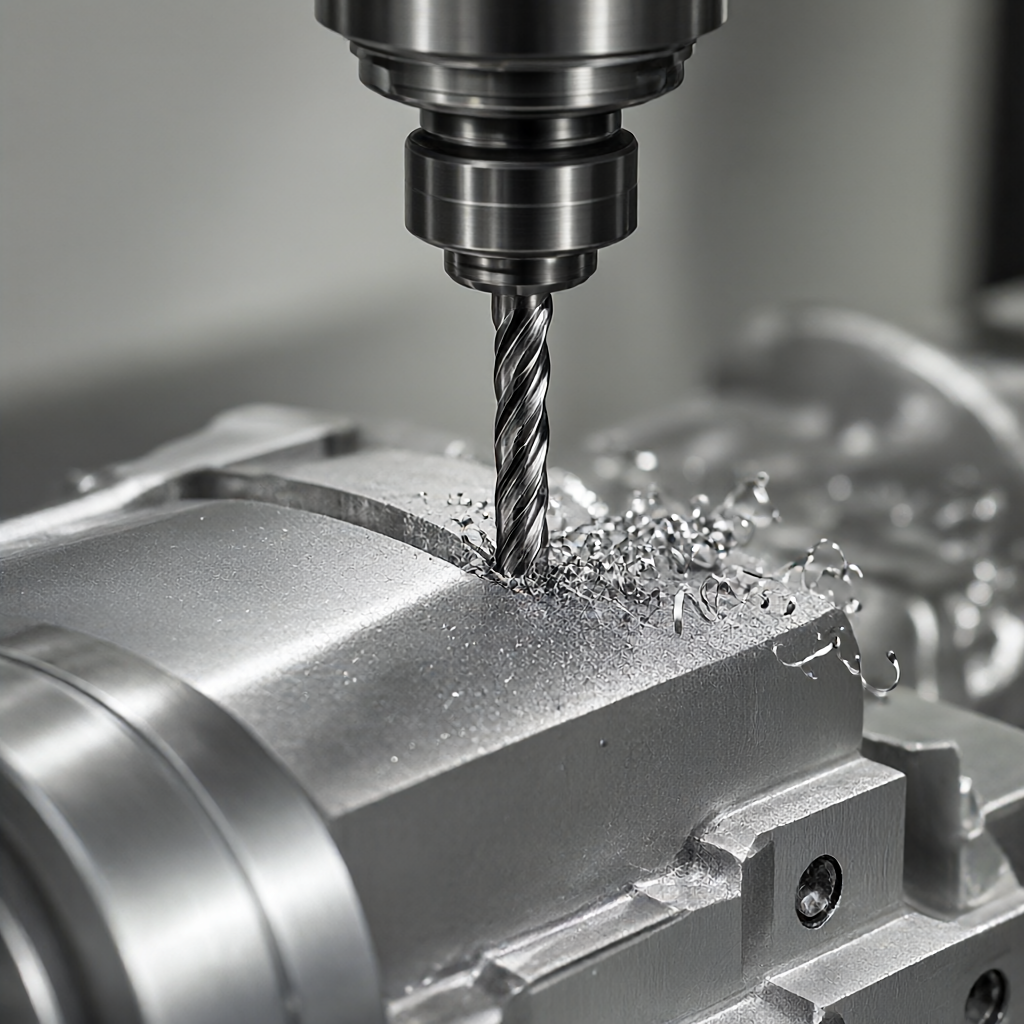
厚膜氧化会直接改变零件尺寸,CNC 航空零件加工必须在编程阶段预留补偿量。未预留补偿将导致装配干涉或功能失效,这是行业内最高频的报废原因之一。
尺寸补偿计算原则
氧化膜在金属表面双向生长,补偿值 = 膜厚 × 系数。通用补偿系数为 1.0(实际膜厚可能波动 10%-15%):
| 配合类型 | 建议单面补偿量 (μm) | 公差调整原则 | 适用场景 |
|---|---|---|---|
| 间隙配合 (H7/g6 等) | +20~+30 | 扩大间隙,最小间隙需 > 40μm | 旋转件、滑动导轨 |
| 过盈配合 | +15~+20 | 减少过盈量或增大孔径,避免安装卡死 | 轴承压入、法兰固定 |
| 定位销/止口 | +10~+15 | 按膜厚上限计算,防止定位失效 | 结构对接、密封面 |
实操要点:对于深孔、薄壁或复杂曲面,氧化槽液温度与电流密度分布不均会导致膜厚差异。建议在图纸中标注「氧化后尺寸」,而非「氧化前尺寸」,并要求供应商提供膜厚均匀性报告。对于 72 台 CNC 设备支持的批量生产,可通过首件氧化后实测膜厚,动态调整后续批次加工余量。
材料选择与膜层完整性控制
不同铝合金牌号对阳极氧化Ⅲ型的响应存在显著差异,错误选材会导致膜层疏松、剥离或着色不均。
常见航空铝材氧化适配性对比
| 材料牌号 | 典型应用 | 氧化膜质量评价 | 常见失效模式与规避措施 |
|---|---|---|---|
| 7075-T651 | 结构件、紧固件 | 膜层致密、结合力强,呈淡黄色 | 易应力腐蚀开裂;规避:氧化前消除内应力,避免直角尖锐处 |
| 2024-T3 | 蒙皮、承力梁 | 膜层较薄、孔隙率高,耐蚀性略低 | 膜层易粉化;规避:采用厚膜+多次封闭,避免厚膜+着色 |
| 6061-T6 | 非承力结构、框架 | 膜层均匀、透明度高,综合性能优异 | 耐蚀性中等;规避:作为通用件,厚膜氧化效果稳定,推荐首选 |
| AlSi 系铸件 | 复杂壳体 | 膜层疏松、易剥离、色差大 | 铝硅共晶处氧化困难;规避:铸件需预氧化或改用锻件/挤压件 |
工艺控制关键:氧化液硫酸浓度应控制在 120-220 g/L,温度 18-25℃(厚膜建议低温 18-22℃ 以提高致密性)。电流密度随膜厚增加而降低(首 1h 为 1.5-2.0 A/dm²,随后渐降),避免局部过热导致膜层烧蚀。批量生产中,应建立氧化槽电导率监控体系,防止杂质累积影响膜层均匀性。
外观品质与批量一致性管控
航空零件不仅关注功能,外观质量直接影响验收合格率。高光亮面、无刮痕、无色差是高端客户的核心诉求,而批量一致性则考验制造体系的能力。
影响外观与一致性的关键因素
- CNC 前表面处理:铣削后的刀具纹路、车削纹在氧化后会被「放大」。粗加工 Ra 值应 ≤ 3.2μm,精加工 Ra 值 ≤ 1.6μm,复杂曲面建议使用 5 轴铣削减少接刀痕。
- 抛光与喷砂:氧化前喷砂(80-120 目玻璃珠,压力 0.4-0.6 MPa)可消除加工痕并均匀化膜层着色;镜面件需机械抛光至 Ra 0.4μm 后再氧化。
- 装夹与悬挂:氧化挂钩电流分布不均会导致两端膜厚差异。批量件需设计专用挂具,避免工件互挡,并定期清洗挂具接触点。
- 封闭工艺:厚膜必须采用热水封闭(90-100℃,时间 15-30 分钟)或镍盐冷封闭,否则膜层吸湿吸污,外观快速退化。封闭后膜层会从淡黄色变为深灰/黑色,需在图纸中注明「封闭前/后颜色标准」。
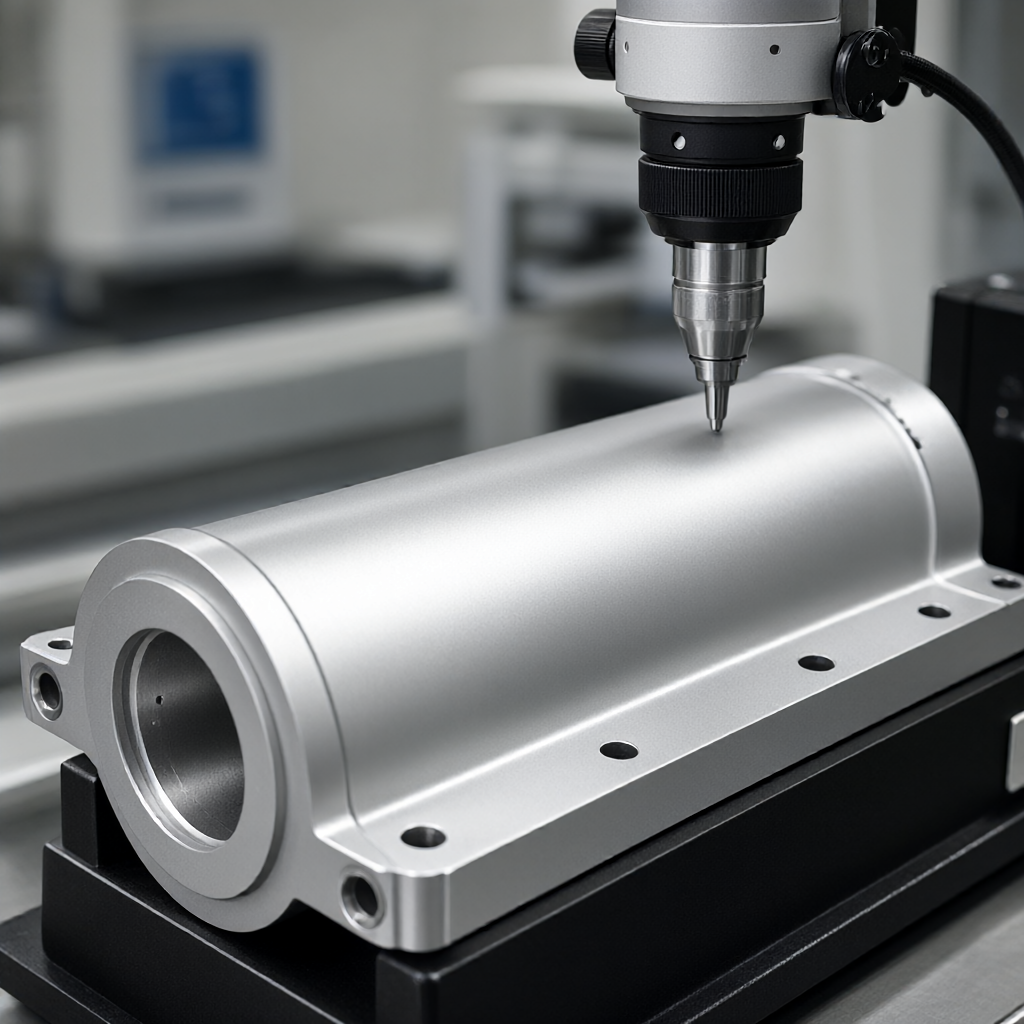
检验标准:外观检验应在 D50 光源下,距离 300-400mm 目测,无划伤、无白斑、无烧边、色差 ΔE ≤ 2.0。批量一致性管控需每批次抽检 3 件进行膜厚显微测量(GB/T 5277)与盐雾试验,首件确认合格后方可批量放行。
常见失效模式与工程规避方案
尽管厚膜氧化性能优异,但加工、氧化、使用环节仍存在典型失效风险,需通过 DFM(面向制造的设计)建议提前规避。
高频失效模式与对策
- 膜层剥离/鼓包:多因前处理除油不净或碱洗过度。对策:采用电化学除油+酸洗双工序,碱洗浓度 ≤ 30 g/L,时间 ≤ 30s,水洗后立即氧化。
- 局部膜厚不足/烧蚀:多因装夹不当、工件短路或电流密度过高。对策:挂具绝缘处理,工件间保持 50mm 以上间距,厚膜氧化电流密度控制在 1.0-1.5 A/dm²。
- 装配后膜层磨损开裂:厚膜脆性大,动态摩擦下易粉化。对策:摩擦面预留 0.1-0.2mm 装配间隙,或采用耐磨涂层(如 DLC)替代氧化。
- 电化学腐蚀点蚀:氧化膜封闭不良或铝材成分不均。对策:选用高纯度铝合金,膜层后做 24h 湿热老化试验,检测封闭效果。
DFM 建议:设计阶段避免尖锐直角(建议 R ≥ 0.5mm),孔壁与端面距离 ≥ 1.5mm 以确保电流均匀分布;薄壁件(< 2mm)建议采用Ⅱ型薄膜或电泳涂装,避免厚膜应力导致变形。
验收标准与检测手段
航空零件的验收必须基于可量化的检测数据,而非主观判断。以下检测项目应在合同中明确,并保留原始记录:
- 膜厚测量:采用涡流测厚仪(GB/T 5277.1),多点测量(≥ 3 点/面),报告平均值与最小值,厚膜件最小值需 ≥ 20μm。
- 盐雾试验:按 GB/T 10125,中性盐雾 500h 无红腐(2024 系列)或 1000h 无起泡(7075/6061 系列),作为批验抽样项目。
- 附着力测试:划格法(GB/T 9286)或拉拔法,等级 1B 以上;厚膜件建议采用拉拔法,强度 ≥ 20 MPa。
- 外观与尺寸:光学外观对比色卡,三坐标检测关键尺寸,膜厚区域配合间隙用塞尺验证。
检验体系:具备三坐标、光学测量、粗糙度仪等设备的制造方可提供完整检测报告。批量出货前应按 AQL 1.0 进行外观抽检,100% 全尺寸检测关键装配尺寸,确保每件零件合格。
航空零件阳极氧化Ⅲ型厚膜加工的最小起订量是多少?
通常 1 件即可打样,批量生产建议 ≥ 50 件以确保氧化槽槽液稳定与挂具经济性,具体依产能排期而定。
厚膜氧化后零件重量会增加多少?
氧化膜为铝本身形成,无额外增重;但封闭后膜层微孔填充水分/盐分,单面增加约 0.05-0.1g/cm²,对精密天平称量需考虑。
Ⅲ型厚膜氧化能否进行导电修补?
不能。厚膜绝缘性极强,局部导电需采用导电涂料或局部去膜处理,破坏整体防腐体系,不推荐用于航空件。
氧化膜颜色能否定制化?
可着阳极色(黑、蓝、金、绿等),但厚膜着色吸收深度有限,色深偏浅;若需高色深建议采用电泳或喷粉,氧化后喷砂/抛光可调整哑光/亮光效果。
如何验证膜层耐蚀性是否达标?
要求供应商提供 GB/T 10125 中性盐雾试验报告,周期 ≥ 500h,无起泡、无红腐(2 系合金)或无白锈(7 系/6 系)为合格。
结论与行动建议
航空零件阳极氧化Ⅲ型厚膜层是平衡耐蚀性、绝缘性与尺寸精度的成熟方案,但其成功实施依赖于材料选型、CNC 尺寸补偿、DFM 设计及工艺参数的协同控制。选择具备完整检测体系(三坐标、粗糙度仪、盐雾箱)与批量一致性管控能力的供应商,是确保项目交付可靠性的关键。若您的项目涉及 7075/2024/6061 铝合金厚膜氧化需求,建议提供 3D 模型、材料牌号、膜厚要求及配合间隙清单,以获取精准 DFM 评估与报价方案。发送图纸即可启动技术评审,24 小时内反馈可行性结论与量产周期。


