





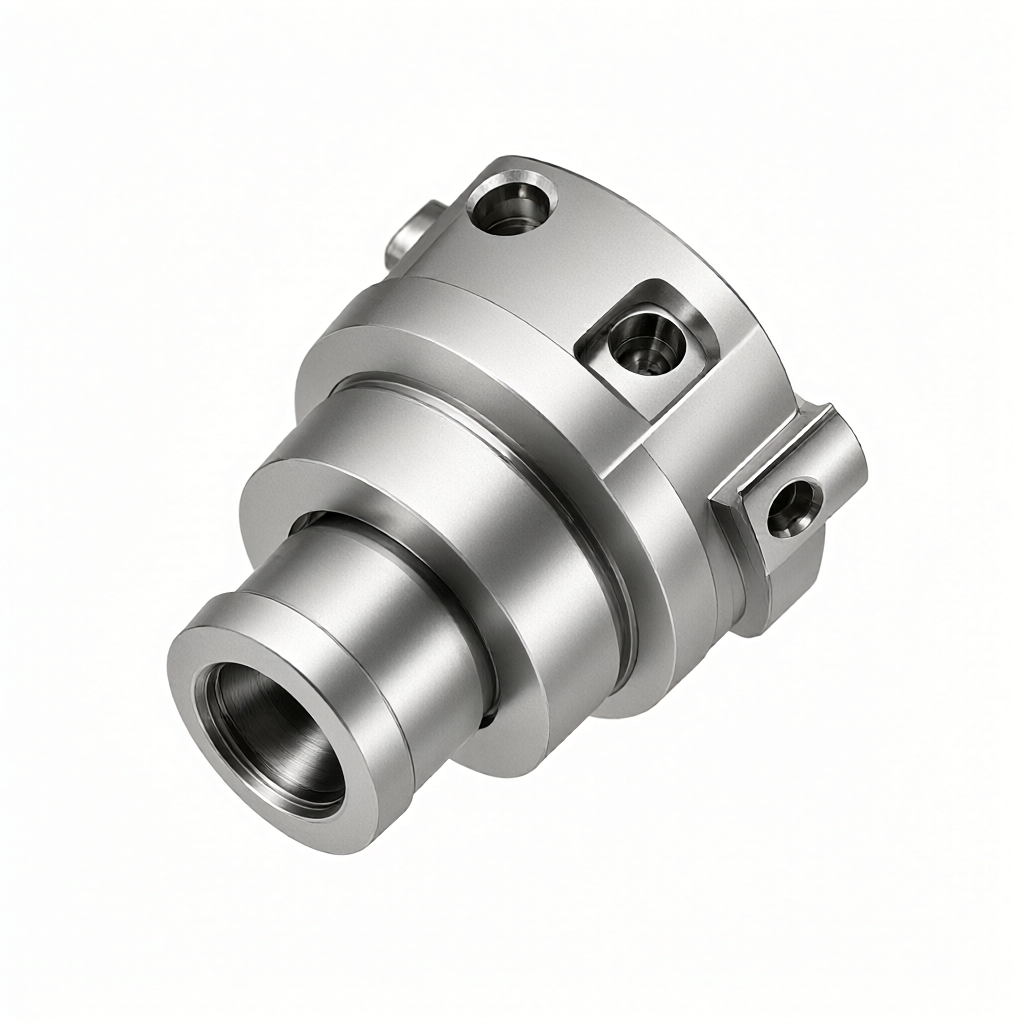
航空零件CNC加工中,多工序集成是控制累积误差、缩短交付周期的关键策略。对于精密结构件,将车、铣、钻、攻丝等操作在一次装夹中完成,能显著减少因多次定位带来的误差叠加,同时降低周转时间。本文将深入解析5轴联动加工、车铣复合及分体装夹的工艺选择,通过具体参数与案例,展示如何在±0.01mm精度要求下,实现外观与功能的双重保障。
多工序集成对航空零件精度的核心影响
传统分散工序中,每次重新装夹都会引入定位误差,多次累积后可能导致配合面超差。集成加工通过减少装夹次数,将基准统一,使公差带内的分布更集中。在航空航天领域,零件往往涉及复杂曲面与薄壁结构,刚性差,多次夹持易导致变形。一次成型或最少次数装夹,配合夹具预压补偿,能有效抑制残余应力释放引起的尺寸漂移,这是确保最终装配精度的基础。
- 定位误差削减:单次装夹误差通常控制在 0.02mm 以内,多次装夹累积可达 0.05-0.08mm。
- 基准统一:建立统一坐标系,避免不同工序间基准转换带来的方向性偏差。
- 变形控制:减少夹紧应力变化,降低薄壁件因去应力变形导致的最终尺寸不稳定。
5轴联动与车铣复合的工艺路径选择
针对复杂航空结构件,工艺路径的选择直接决定加工效率与表面质量。5轴加工中心可实现刀具始终垂直于切削表面,保持恒定的刀具包角,避免底刀问题,提升光洁度。车铣复合则适合回转体带有复杂特征(如叶片、斜孔)的零件,一次装夹完成回转体与非回转体的全部加工。
| 工艺类型 | 适用零件特征 | 主要优势 | 局限性 |
|---|---|---|---|
| 3轴多工序 | 平板类、简单实体 | 设备普及、编程简单 | 无法加工斜角孔、深腔侧壁 |
| 5轴联动铣削 | 叶轮、异形支架、复杂曲面 | 刀具姿态优化、单面完成复杂特征 | 后处理难度高、设备成本高 |
| 车铣复合 | 带斜孔/叶片的轴类件 | 高效率、一次装夹完成全流程 | 对机床刚性要求极高、干涉风险大 |
选择时需谨慎评估刀具可达性。5轴加工中,需通过运动学仿真验证刀具柄部与工件、夹具的干涉情况,尤其在深腔加工中,短悬伸刀具的可达性是关键约束。
材料特性与切削参数优化
航空常用材料如 Inconel 718、Ti-6Al-4V 及 Al-7075,其导热系数、抗拉强度差异巨大,直接影响刀具寿命与表面完整性。钛合金导热性差,切削区高温易导致刀具粘结磨损,需采用低切削速度(30-50 m/min)与大切深策略。不锈钢韧性高,易产生冷作硬化,需确保切削刃锋利且避免断屑困难。
- Inconel 718:推荐铣削速度 80-120 m/min,进给 0.05-0.1 mm/rev,使用微细晶粒硬质合金刀具,涂层选择 TiAlN 或 AlTiN。
- Ti-6Al-4V:推荐铣削速度 30-60 m/min,需配合微量润滑(MQL),防止散热不良导致工件表面烧伤。
- Al-7075:速度可达 300-600 m/min,需注意排屑与毛刺,建议刀具刃口抛光,防止铝屑粘附。
装夹策略与变形抑制技术
集成加工中,装夹方案必须兼顾刚性与应力最小化。对于薄壁件,推荐采用真空吸盘、软爪或定制柔性夹具,避免局部高压导致翘曲。多面加工时,需规划统一的基准面,利用精密定位销孔确保二次装夹的重复定位精度在 0.01mm 以内。夹持力计算需基于工件最小截面的屈服强度,通常控制在屈服强度的 50% 以下。
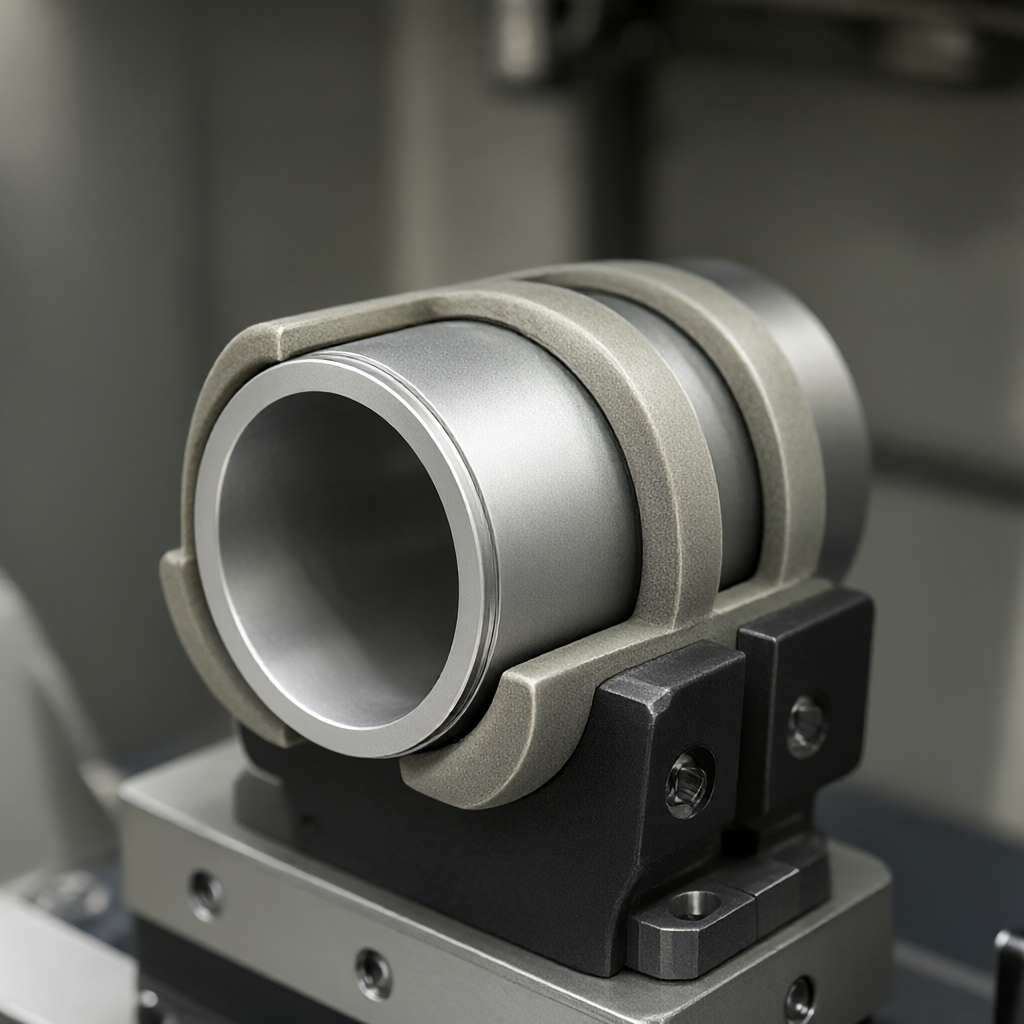
软爪磨削与预紧控制
在车铣复合工序中,使用精磨软爪可显著提升回转件同轴度。软爪磨削精度需达到 0.005mm,并在夹持过程中施加恒定的预紧力。对于长径比大于 8 的细长轴,建议采用中心架或托架辅助支撑,但需注意托架摩擦力对表面质量的影响,必要时在接触面涂抹润滑脂。
表面质量与外观一致性管控
航空零件不仅关注尺寸,更关注表面完整性。加工后的表面应无烧伤、无裂纹、无明显振纹。通过优化进给速度与主轴转速,将动态抗力控制在最小,可获得 Ra 0.4-0.8μm 的粗糙度。外观批次一致性是交付的关键,需在程序中加入自动对刀与尺寸补偿逻辑,并定期使用三坐标测量仪进行 SP C(统计过程控制)监测。若发现尺寸趋势偏移,应及时调整刀具补偿值,避免批量报废。
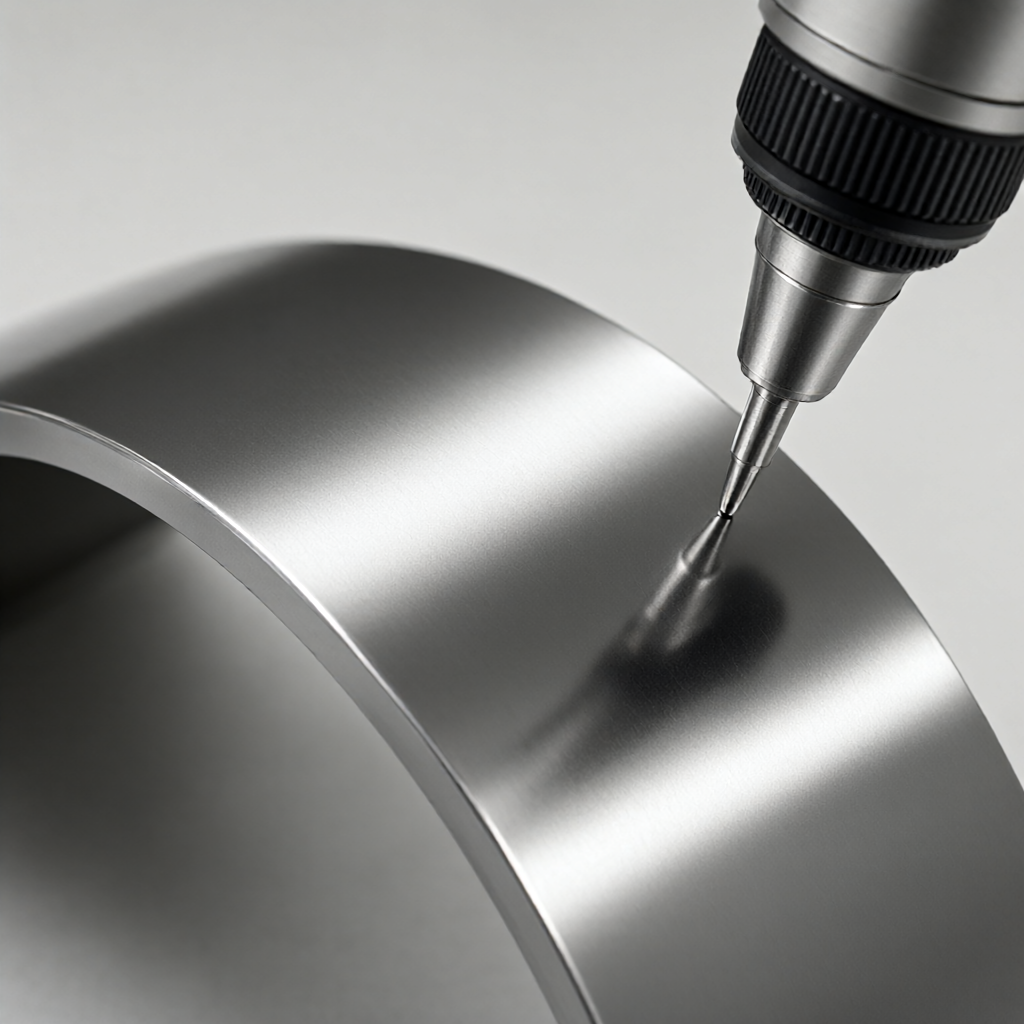
- 振纹抑制:避免使用共振频率范围内的进给速度,通过切削试验确定安全进给窗口。
- 去应力处理:加工后建议进行时效或去应力退火,特别是钛合金与高强度钢,以消除残余应力。
检验方法与验收标准
验收不仅限于外观,更依赖于精密检测。关键配合面采用三坐标(CMM)全检,一般尺寸采用卡尺或通止规抽检。对于内部型腔,可使用探针编程进行盲孔深度与孔径测量。表面粗糙度使用触针式粗糙度仪,取样长度 L=12.5mm,评定长度 Lr=63mm。所有数据需记录在案,形成完整的检测报告,确保可追溯性。
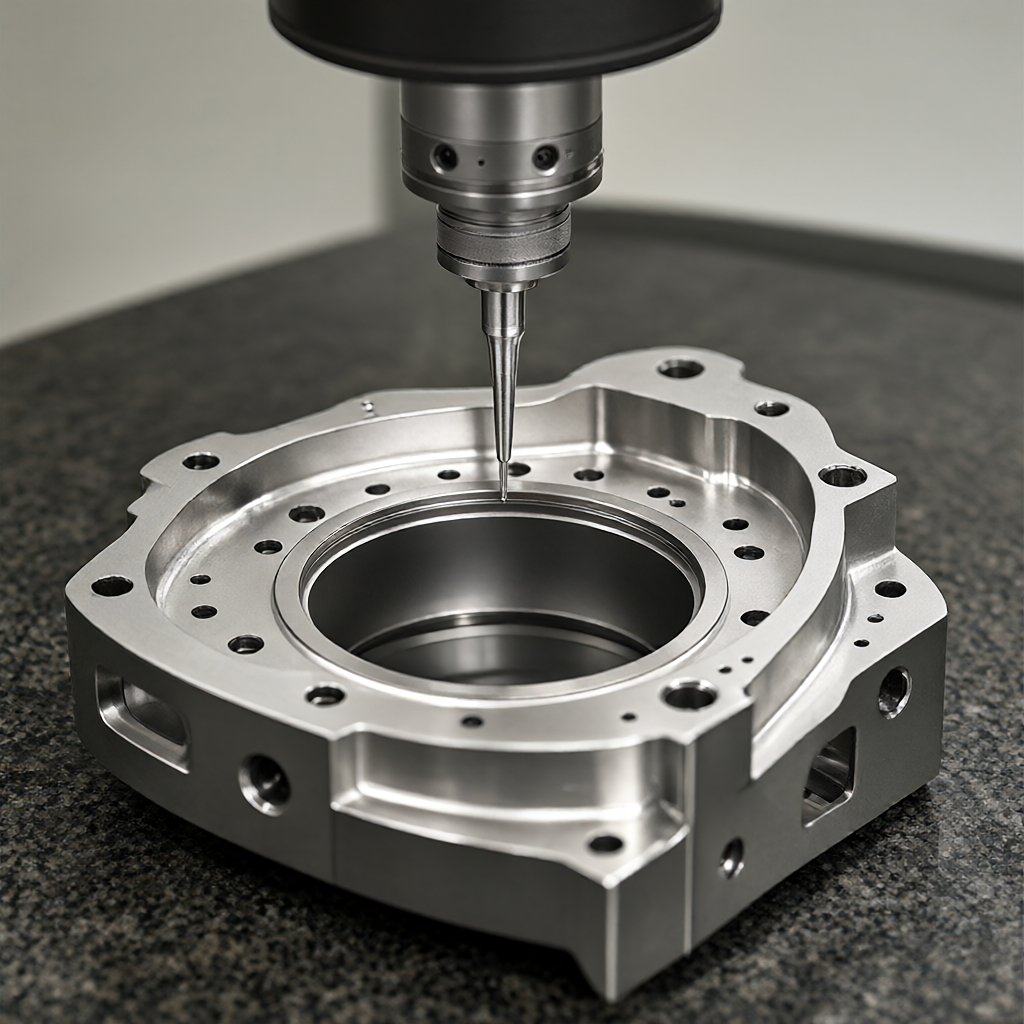
在批量生产中,首件确认(FAI)至关重要。需按照 AS9102 或客户要求,对主要特性(Critical Characteristics)进行 100% 全尺寸检测。后续批次可按 AQL 2.5 进行抽检,但关键配合面建议维持全检,以降低装配风险。
常见问题解答
航空零件多工序集成加工如何减少累积误差
通过一次装夹完成所有工序,消除了重复定位带来的随机误差。使用高精度夹具与软爪,将装夹重复定位精度控制在 0.01mm 以内,确保基准统一。
钛合金CNC加工中如何防止表面烧伤
采用低温切削油或MQL微量润滑,降低切削速度至 30-50 m/min,避免刀具钝化。同时优化进给率,防止因断屑困难导致摩擦热积聚。
车铣复合加工适合哪些类型的航空结构件
适合带有斜孔、叶片、键槽等复杂特征的轴类零件。如涡轮轴、起落架支柱段,能在一次装夹中完成车、铣、钻、攻丝等操作。
如何确保批量生产中的外观一致性
建立 SPC 过程控制,实时监测关键尺寸趋势。统一刀具管理与补偿策略,定期更换磨损刀具,并采用自动化上下料减少人为干涉。
5轴加工在薄壁件上的主要挑战是什么
主要挑战是工件刚性不足导致的振动与变形。需优化刀具路径,采用小切深多行程,并在仿真中验证切削力对夹持稳定性的影响。
结论与合作建议
航空零件的精密制造依赖于工艺、材料与检测的系统整合。多工序集成不仅是效率的提升,更是精度的保障。ShowyMetal 具备 72 台 CNC 设备,涵盖 3/4/5 轴及车铣复合机床,支持铝、钢、不锈钢及工程塑料加工。我们致力于通过严格的 DFM 建议、精准的参数优化及全尺寸检测,协助客户降低废品率,缩短交期。若您有航空级零件的批量加工需求,欢迎提供图纸与技术规格,我们将基于实际工艺能力提供详细的可行性分析与报价。



