





Inconel 718 材料特性与切削难点解析
Inconel 718是镍基高温合金,因其出色的抗蠕变强度和耐蚀性,广泛应用于航空发动机涡轮盘、压气机叶片及结构连接件。但在CNC铣削过程中,其物理特性带来了显著的加工挑战。该材料在室温下屈服强度约为770 MPa,且存在强烈的加工硬化(Work Hardening)效应。当切削变形区温度升高时,晶界发生滑移,硬度可迅速提升至600 HV以上。这种硬化层若残留过多,会直接导致后续切削力增大、刀具崩刃。此外,Inconel 718的热导率仅为纯铝的十分之一左右,切削热难以通过工件或切屑带走,约80%以上的切削热集中在刀具切削刃附近,加速了扩散磨损。
- 粘附倾向强:高温下铁、镍等元素易与硬质合金中的碳化钨发生扩散与粘附,形成月牙磨损。
- 热应力集中:局部高温易在工件表面产生残余拉应力,降低疲劳寿命,航空级零件对此极度敏感。
- 残余应力控制:加工硬化层的不均匀分布会导致薄壁件在后续热处理中变形超差。
不同材料状态对铣削工艺的影响
Inconel 718的初始冶金状态直接决定了切削参数的上限。通常原料分为固溶态(Solution Annealed)、固溶+时效态(Age Hardened)以及锻造/棒材软化态。固溶态与时效态的参数差异
时效态材料硬度高(HRC 35-42),切削阻力大,必须采用“低转速、大切深、强冷却”策略;而固溶态材料韧性较大,粘刀现象严重,需适当提高进给率以利于断屑。在实际生产中,若图纸未明确状态,务必在打样前确认材料炉号及热处理记录,避免批量返工。
| 材料状态 | 硬度范围 (HRC) | 推荐切削速度 (m/min) | 主要失效模式 |
|---|---|---|---|
| 固溶态 (SA) | 25-30 | 80 - 120 | 刀尖粘附、月牙磨损 |
| 时效态 (SA+Age) | 38-44 | 40 - 80 | 扩散磨损、机械崩刃 |
刀具选型与涂层技术对比
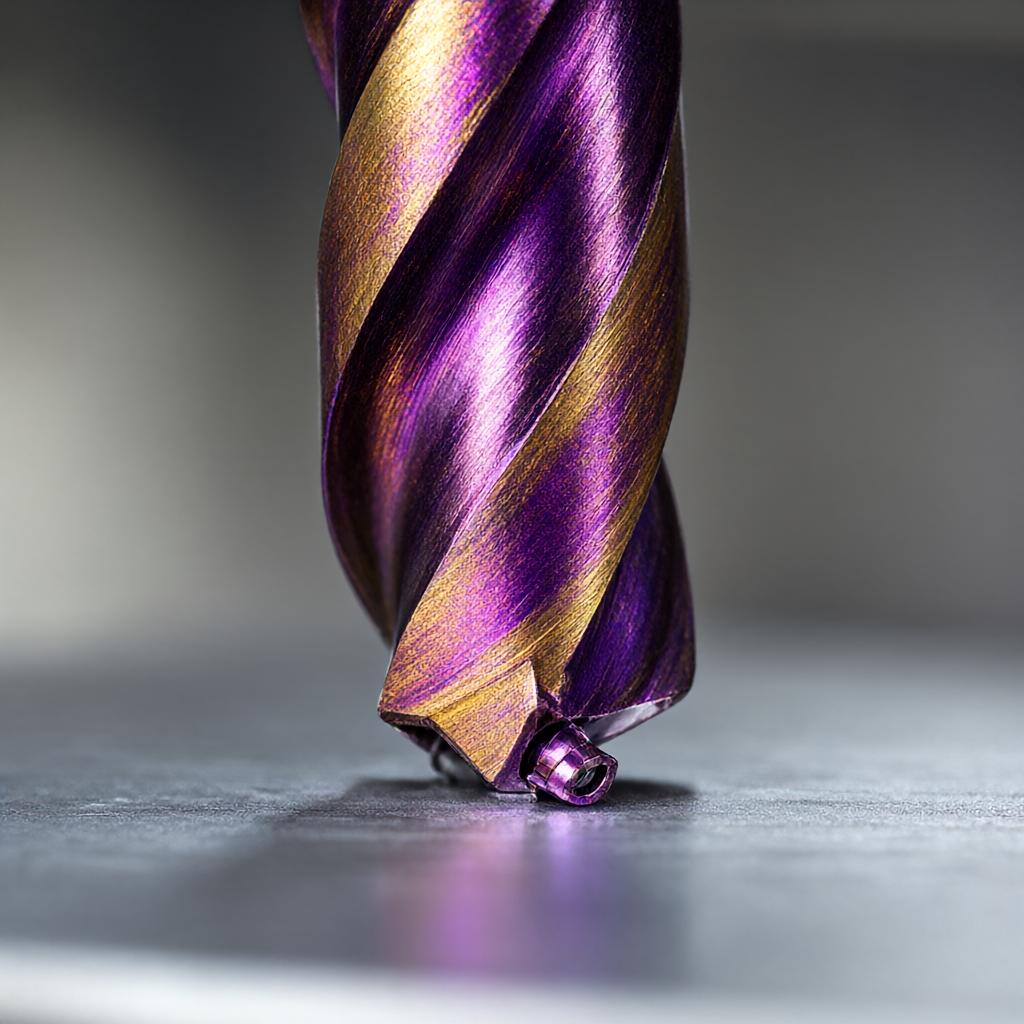
刀具是控制Inconel 718加工成本的关键。目前主流方案为整体硬质合金微颗粒刀具配合TiAlN涂层。TiAlN涂层在高温下能形成钝化的氧化铝保护层,抗氧化温度可达800℃以上,显著延长刀具寿命。对于深腔或多轴联动部位,建议选用大螺旋角(30°-40°)立铣刀,以增强排屑能力并降低轴向切削力。
- 普通硬质合金:适合粗加工或中温工况,成本高,磨损较快。
- TiAlN涂层硬质合金:适合中精加工,平衡了耐磨性与切削效率,是量产首选。
- PCD/CBN超硬刀具:Inconel 718属于金属,PCD(金刚石)会发生石墨化反应,严禁使用;CBN(立方氮化硼)虽可用但成本高,仅适用于极端精修场景。
切削参数优化策略:低转速大切深
传统的“高转速小切深”策略在Inconel 718上往往失效。由于散热困难,提高转速会加剧刀具升温,加速磨损。工程实践表明,低转速(Low RPM)配合大切深(High Chip Load)策略能保持切削区温度相对稳定,同时利用大的切屑厚度获得更好的断屑效果。
对于直径10mm的立铣刀,在加工时效态Inconel 718时,建议主轴转速控制在4000-6000 rpm,每齿进给量(fz)设定在0.15-0.25 mm/z。此时切削温度可控,刀具寿命可提升30%以上。
冷却润滑与表面完整性保障
冷却不仅为了降温,更为了减少摩擦系数。针对航空零件对表面残余拉应力的敏感需求,推荐使用全合成水溶性切削液或微油半合成切削液。全干式切削(Dry)仅适用于粗加工,精加工必须保持湿润以抑制刀痕与划伤。
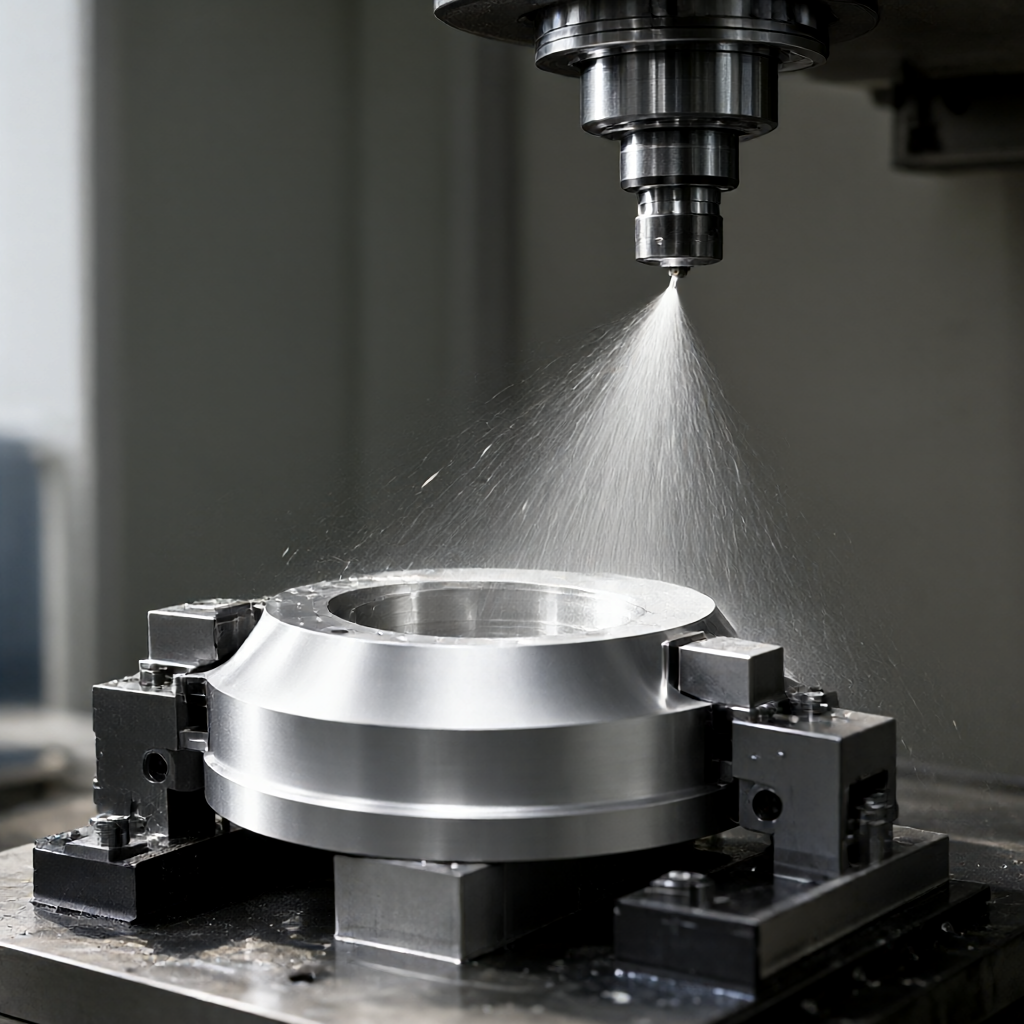
- 润滑流向:确保切削液直接冲击切削刃口,避免冲刷至已加工表面造成二次磨损。
- 残余应力控制:精加工阶段降低切削力,有助于将表面残余应力控制在压应力范围,符合航空件NADCAP要求。
- 表面粗糙度:通过上述工艺组合,可实现Ra 0.4-0.8 μm的光洁度,满足多数航空蒙板与结构件标准。
检测标准与批量一致性管控
精密制造的核心在于可重复性。在批量生产中,我们执行“首件确认-制程巡检-出货全检”的三级质控体系。
关键检测维度
- 尺寸精度:使用三坐标测量机(CMM)抽检关键特征,公差控制在±0.01mm以内。
- 表面粗糙度:采用触针式粗糙度仪,重点检测内腔转角与薄壁区,防止刀痕残留。
- 微观组织:必要时进行金相显微镜观察,确保加工硬化层厚度均匀,无过热变色。
- 无损探伤:根据图纸要求,提供磁粉检测(MT)或渗透检测(PT)报告,排除表面微裂纹。
常见问题解答 (FAQ)
Inconel 718 铣削时刀具寿命短如何改善?
建议检查切削参数是否过高,适当降低转速并提高每齿进给量;同时确认涂层类型是否匹配,TiAlN涂层在镍基合金上的表现优于TiCN。定期重磨刀具也是延长寿命的有效手段。
如何避免 Inconel 718 铣削后的表面变形?
变形主要源于残余应力释放与热变形。精加工前需确保半成品去应力完全,精加工时采用低切削力参数,并确保冷却液充分润滑,避免局部过热。
固溶态和时效态 Inconel 718 铣削参数有何区别?
时效态硬度高,需更低转速(4000-6000 rpm)和更小进给量;固溶态韧性大,易粘刀,需稍高进给率以利断屑,但需加强冷却防止粘附。
为什么不能用金刚石刀具加工 Inconel 718?
Inconel 718含有铁、镍等金属元素,高温下会与金刚石(碳)发生化学反应,导致刀具涂层迅速脱落,因此严禁使用PCD刀具,应选用硬质合金或CBN。
批量生产如何确保表面光洁度一致性?
通过标准化编程、固定刀具寿命监控(基于主轴负载监测)、使用自动交换主轴库(TSP)以及每批次首件粗糙度确认,可将Ra值波动控制在±0.2μm范围内。
结论与询价建议
Inconel 718高温合金的铣削并非单一工艺问题,而是材料、刀具、参数与冷却的系统工程。掌握“低转速大切深”核心策略,并配合TiAlN涂层刀具与高效冷却,是平衡刀具成本与表面质量的关键。若您有航空级Inconel 718零件的加工需求,建议提供图纸及材料状态说明。我们可以基于您的具体特征(如薄壁、深腔、复杂曲面),提供免费的DFM工艺评估与刀具寿命预测报告,协助您优化BOM成本与交期。欢迎发送图纸至工程团队,我们将为您提供针对性的切削参数建议与批量报价。



