





航空零件加工中阳极氧化膜厚控制的工程逻辑
在航空航天精密结构件的制造中,航空零件加工后的表面处理往往直接决定组件的服役寿命。阳极氧化作为铝及其合金最核心的防腐手段,其膜层质量不仅关乎外观一致性,更涉及严格的耐蚀性能指标。对于工程师与采购方而言,理解从前处理到膜厚控制的全链路参数,是避免后期批次拒收的关键。本文基于实际CNC加工与表面处理经验,拆解膜厚均匀性控制的技术细节,并明确耐盐雾测试的判定边界,帮助技术团队在图纸会签与验收环节建立准确的预期。
影响氧化膜厚度的核心工艺变量
阳极氧化膜的生长并非简单的线性过程,而是电流密度、电解液温度与电压波形共同作用的结果。在批量生产环境中,任何一个变量的波动都可能导致膜厚分布不均,进而影响后续的盐雾测试表现。
- 电流密度:通常控制在 1.0–2.0 A/dm² 范围内。密度过低导致膜层疏松,孔隙率大;过高则产生局部过热,造成烧膜或膜层脆化。对于厚壁件与薄壁片,需通过阴极屏蔽实现均匀化。
- 电解液温度:硫酸型阳极氧化通常在 15–25°C 进行。温度每升高 5°C,膜层硬度下降约 10%–15%,且结晶度增加,耐蚀性显著降低。夏季需配套冷水循环系统,冬季则需维持恒温。
- 电压波形与脉冲:常规恒压整流适用于大多数标准件。若需提高膜层致密度,可采用交流或脉冲阳极氧化工艺,通过负半周消除膜层内气体夹持,使膜层结构更紧密,从而提升耐盐雾小时数。
在CNC精密加工后,零件表面粗糙度Ra值会影响电流分布。若机加工残留刀纹过深(Ra>1.6μm),在尖峰处电场集中,易形成局部薄膜或过烧。因此,建议在前处理阶段增加轻微抛光或滚光工序,使表面Ra控制在 0.8–1.2μm 之间,有助于获得均匀的膜厚分布。
膜厚检测方法与数据解读标准
准确的膜厚数据是验收的基础。行业内主要采用电测法(测厚仪)与切片机法,两者各有适用场景,采购方需根据精度要求与成本选择。
| 检测方法 | 原理简述 | 典型精度/误差 | 适用场景与优劣 |
|---|---|---|---|
| 电测法(涡流/β射线) | 利用电磁感应或β射线衰减测量非磁性基材上的涂层厚度 | ±0.5–2.0 μm | 快速、无损,适合出厂全检。但对小零件或复杂曲面可能存在测量盲区,需多点测量取平均值 |
| 切片机法(金相观察) | 镶嵌样品,研磨抛光后在显微镜下直接测量膜层截面厚度 | ±0.1–0.5 μm | 破坏性测试,精度高,用于争议仲裁或首件确认。可同时观察膜层孔隙率与腐蚀深度 |
| 失重法(酸溶) | 将氧化件浸入稀酸中,通过重量变化换算膜体积与厚度 | ±1.0–3.0 μm | 成本低,适合大批量抽检。但无法提供局部膜厚分布信息,易受孔隙填充剂影响 |
在实际验收中,我们建议结合使用:首件采用切片机法确认工艺参数,量产批次采用电测法每5件抽检一次,并记录最大、最小值与平均值。若图纸标注膜厚为 10±2 μm,则抽检数据应满足过程能力指数 Cp≥1.33,以确保膜厚分布集中在目标区间,避免边缘膜过薄导致盐雾不达标。
膜厚与耐盐雾性能的对应关系
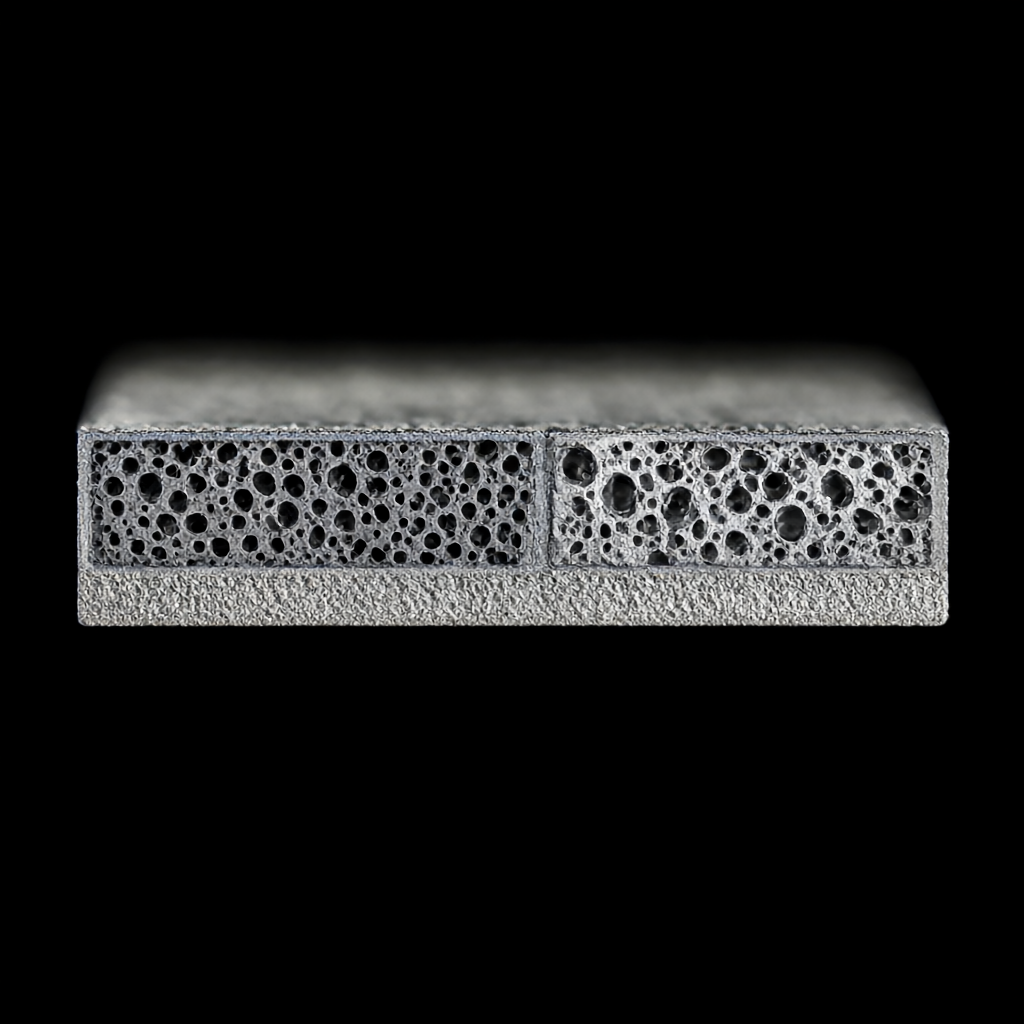
膜厚并非越厚越好。过厚的膜层(如>30μm)孔隙率相对较高,若封闭不良,反而成为腐蚀介质渗入的通道。对于航空铝件,常规硬质氧化膜厚 25–35μm,普通耐蚀氧化膜厚 8–15μm。耐盐雾性能取决于“膜厚×孔隙率×封闭质量”的综合值,而非单一膜厚指标。因此,盐雾测试前必须确认孔隙关闭率,通常要求孔隙数少于 10个/cm²。
耐盐雾测试规范与失效模式分析
盐雾测试(NSS)是模拟海洋大气腐蚀的标准加速试验,常用标准包括 ASTM B117、ISO 9227 及 MIL-STD-810。对于航空零件,测试时长通常要求 96–500 小时不等,具体依据应用环境定。测试判定的核心不是“无白锈”,而是“腐蚀点直径”与“扩散距离”。
常见失效模式:
- 边缘效应腐蚀:零件棱角处膜层较薄,盐雾优先在尖角处起泡,沿缝隙向内部渗透。
- 点蚀(Pitting):膜层存在微观缺陷或封闭不彻底,氯离子渗透形成局部阴极区,引发白色盐霜(Al(OH)Cl)沉积。
- 膜层剥离:前处理脱脂不净或膜层结合力不足,盐雾中膜层鼓泡并脱落,露出基体。
为避免上述失效,工程上常采取两种措施:一是增加预膜处理(化学转化膜),在阳极氧化前形成致密钝化层,阻断基体与膜层的直接接触;二是优化封闭工艺,采用热水封闭(90–100°C)或蒸汽封闭(>100°C),使铝酸钙水化物填充孔隙,降低膜层吸水性。封闭后需立即吹干,防止水膜在膜层下残留形成腐蚀源。
批量生产中的膜厚一致性管控策略
在批量CNC零件加工场景中,膜厚一致性是质量痛点。不同批次铝棒晶间组织差异、机加工表面氧化皮残留量不同,都会导致氧化电流效率波动。ShowyMetal 在 72 台 CNC 设备集群与表面处理车间之间建立了闭环数据追踪:每批次零件入库前记录机加工表面状态(Ra值、有无刀纹),表面处理时按批次调整电流密度基准值,并在首件、中件、末件三个阶段使用测厚仪监控膜厚漂移。
- 批次隔离:不同牌号铝材(如 6061-T6 与 7075-T6)严禁同槽氧化,因晶格结构不同导致成膜速度差异大。
- 槽液维护:定期检测硫酸浓度与游离酸度,每生产 200 dm² 表面积补充一次去离子水,控制杂质离子(特别是铜、铁)浓度低于 50 ppm。
- 挂具设计:采用导电性良好的钛合金挂具,接触点涂覆耐高温绝缘胶,避免挂具点成为局部低电流区。
通过上述管控,可将同一批次膜厚标准差控制在 ±1.5μm 以内,确保耐盐雾测试结果的稳定性。对于高一致性要求的项目,建议在图纸中明确“膜厚分布均匀性要求”,例如“同一零件任意两点膜厚差值不超过 5μm”,以便生产端针对性优化。
常见问题解析
航空零件加工后为什么有时需要化学抛光再阳极氧化?
若零件外观要求高光亮面(如 Ra



