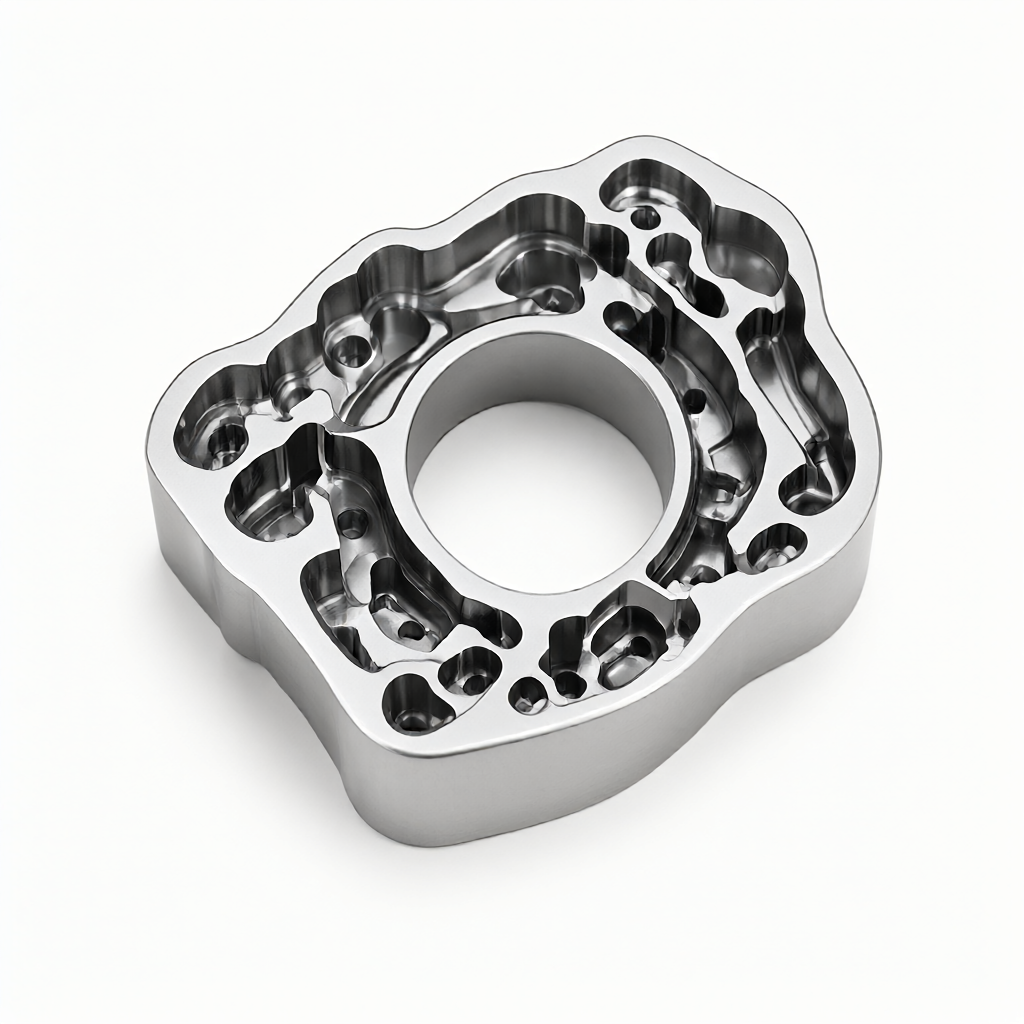
航空零件CNC加工中异型孔与深腔槽的切削路径优化策略
针对航空航天领域对精密CNC零件的严苛要求,优化异型孔与深腔槽的切削路径是平衡加工效率、刀具寿命与几何精度的核心环节。有效的路径规划能显著降低表面粗糙度,提升深腔结构的尺寸稳定性。对于需要实现±0.01mm公差与Ra0.4μm表面光洁度的部件,科学的刀路设计直接决定了最终成品的验收通过率。
复杂几何结构对传统加工的挑战
航空级异型孔往往伴随非对称轮廓、小角度狭长槽以及极深的盲孔结构。传统顺铣或逆铣策略在处理此类结构时,常因刀具侧向受力不均导致让刀,影响孔壁垂直度。同时,深腔槽在排屑受限的环境下,若路径进给率未做阶梯式调整,极易引发刀具热磨损或崩刃。采购方在评估供应商时,需重点关注其是否具备针对此类难点的多轴联动模拟能力,而非仅依赖通用参数表。
多轴联动与刀柄刚性对切削效率的影响
采用4轴或5轴加工中心是实现高效优化的前提。多轴联动允许刀具始终保持较佳切入角度,减少悬伸,从而大幅提升深腔槽加工中的刚性。例如,在加工带有倾斜面的深腔时,5轴机床通过倾斜主轴使刀具轴线与加工表面法线夹角最小化,有效降低振动。
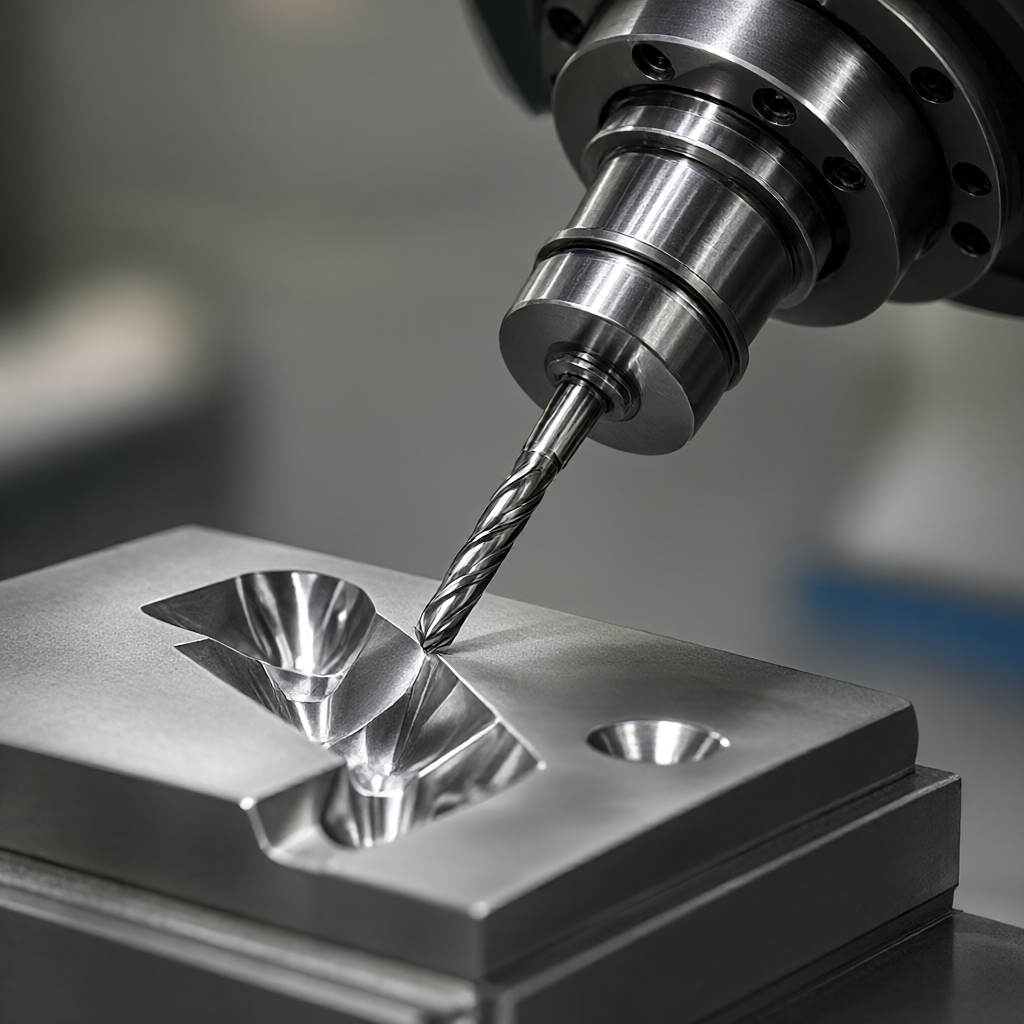 五轴联动提升深腔槽刚性
刀具材质与涂层选择的关键参数
- 硬质合金材质:适合高速精铣,耐磨性强,适用于铝及铝合金部件。
- 含钴高速钢:韧性好,抗冲击,适合复杂轮廓的异型孔粗加工。
- 涂层技术:TiAlN涂层可提升耐高温性能,适合不锈钢等难加工材料;DLC涂层降低摩擦系数,有助于提升表面光洁度。
深腔槽切削路径的阶梯式进给与散热管理
深腔槽(深宽比大于10)加工中,单程全深切削会导致热量积聚。优化的策略是将总深度分为若干阶梯,每层切削后进行充分冷却。
- 螺旋下刀:相比Z轴直入,螺旋路径能避免在起刀点产生应力集中,保护刀具微钝角。
- 自适应余量:根据已加工区域动态调整下一道工序的切深,确保切刀量均匀,避免局部过载。
排屑槽设计与切削液喷淋角度
合理的排屑空间设计能防止切屑缠绕在刀具上。在CNC程序编写时,应预留足够的侧向退刀空间。同时,配合定向切削液喷嘴,将冷却液直接喷射到切削刃与工件接触点,带走切屑并降低温升,这对保持Ra0.4μm的光洁度至关重要。
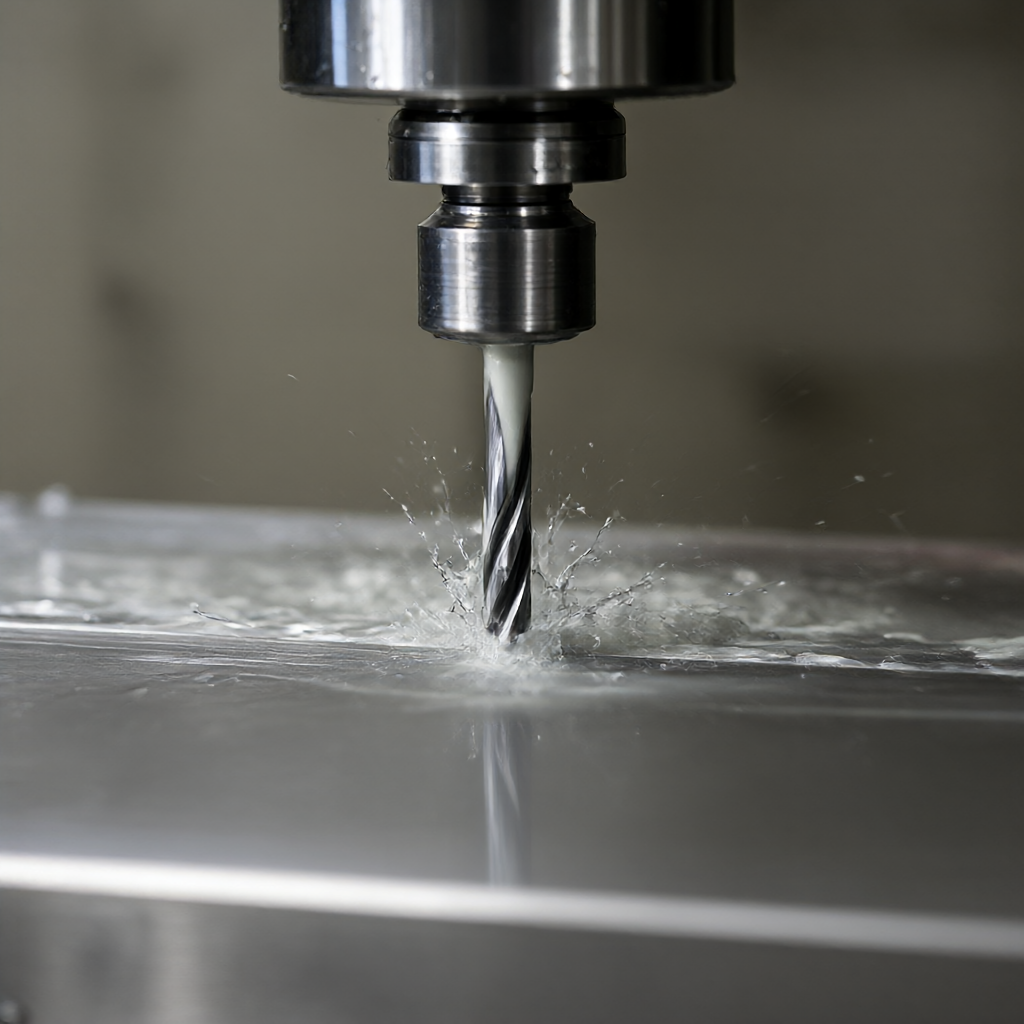 定向喷淋优化排屑与降温
异型孔轮廓精修的表面完整性控制
异型孔的精修阶段关注表面完整性,包括残余应力、微观裂纹及光洁度。采用小切深(如0.1-0.2mm)与高转速(S12000以上)的微切削策略,可有效抑制塑性变形引起的二次硬化。
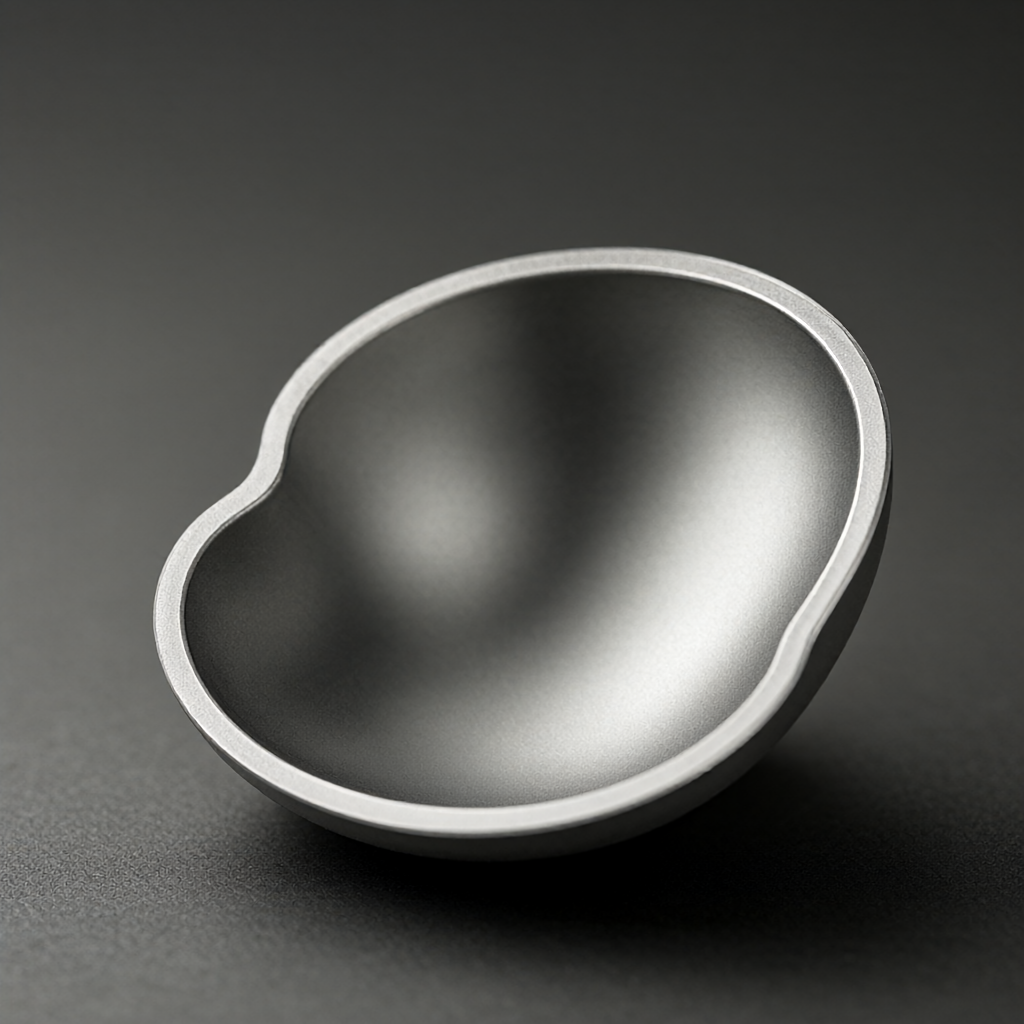 微切削实现Ra0.4μm光洁度
刀具摆动轨迹与过切验证
利用CAM软件的5轴后处理功能,生成刀具摆动轨迹。在处理R角过渡区时,务必进行刀路仿真,剔除可能导致过切或干涉的路径。对于带有沉割槽的异型孔,需使用专用球刀或清根刀,确保槽底无残留材料,满足装配干涉要求。
加工方案对比:铣削与电火花加工的取舍
针对特定结构的航空零件,选择合适的加工方案直接影响成本与交期。下表对比了CNC铣削与慢走丝/电火花在异型孔深腔槽加工中的表现:
| 评估维度 |
5轴CNC铣削 |
慢走丝/电火花 |
| 适用材料 |
铝、钛合金、镍基高温合金 |
导电材料(含硬质合金、淬硬钢) |
| 表面质量 |
Ra0.4μm,无热影响区 |
微观表面可能有重铸层,需后处理 |
| 复杂型腔能力 |
受限于刀具可达性与刚性 |
可加工任意导电异形内腔,无排屑限制 |
| 加工效率 |
中高速,适合批量 |
较低,适合高硬度小件或原型 |
在实际生产中,对于含钛合金的复杂部件,通常采用5轴铣削作为主体方案,而对于难以通过铣削刀具触及的极深窄缝,则辅以电火花穿孔作为退刀槽加工手段。这种混合工艺策略能在确保精度的同时,最大化加工自由度。
质量验收标准与检测手段
为确保航空零件的可靠交付,必须建立从首件到出货的全流程检验体系。
- 尺寸精度:使用三坐标测量机(CMM)对关键异型孔及深腔槽尺寸进行全尺寸检测,确保公差在±0.01mm范围内。
- 表面粗糙度:采用粗糙度仪检测精加工面,验证是否达到Ra0.4μm要求。
- 外观检验:通过目视检查与放大镜确认无刮痕、毛刺及热变色,确保高光亮面效果的一致性。
结语与合作建议
优秀的CNC加工不仅是设备的堆砌,更是对切削路径、刀具管理与工艺参数的深度整合。针对异型孔与深腔槽的挑战,采用阶梯进给、多轴联动及精细排屑策略是提升品质的必由之路。若您手头有涉及复杂内腔、多面异型孔的航空零部件项目,建议提供图纸与我们探讨具体的刀路方案与材料选择。专业的工程对接能帮助您规避潜在加工风险,确保批量交付时的精度稳定与外观一致性。欢迎发送图纸获取详细工艺评估与报价。









