





三轴CNC公差定义与检测误差来源解析
在三轴CNC加工中,三轴加工公差标准通常涉及尺寸精度(如±0.05mm至±0.01mm)、形位公差(平面度、垂直度)及表面粗糙度。实际生产中,图纸标注的公差与机测数据之间的偏差,往往源于检测误差分析中的系统误差与随机误差叠加。对于精密零件定制,理解这些误差来源是确保批量一致性的关键。下文将结合工程实践,拆解公差设定与检测流程中的核心逻辑。
三轴机床的固有精度限制与设定依据
三轴加工中心虽结构相对简单,但其重复定位精度(通常0.005mm-0.01mm)和直线度(0.005mm/300mm)直接决定了可稳定达到的最小公差。设定三轴加工公差标准时,必须基于机床的实测能力,而非仅看厂家标称值。对于普通铝合金件,±0.05mm是安全的基准公差;若需求±0.01mm,则需考虑热变形补偿与夹具刚性。检测误差主要来自于探针系统本身的标定误差、测力引起的变形以及温度漂移。例如,在室温波动1℃时,铝件可能产生0.01mm的线性尺寸变化,这已接近极限公差带宽度。
检测误差的核心构成:系统误差与随机误差
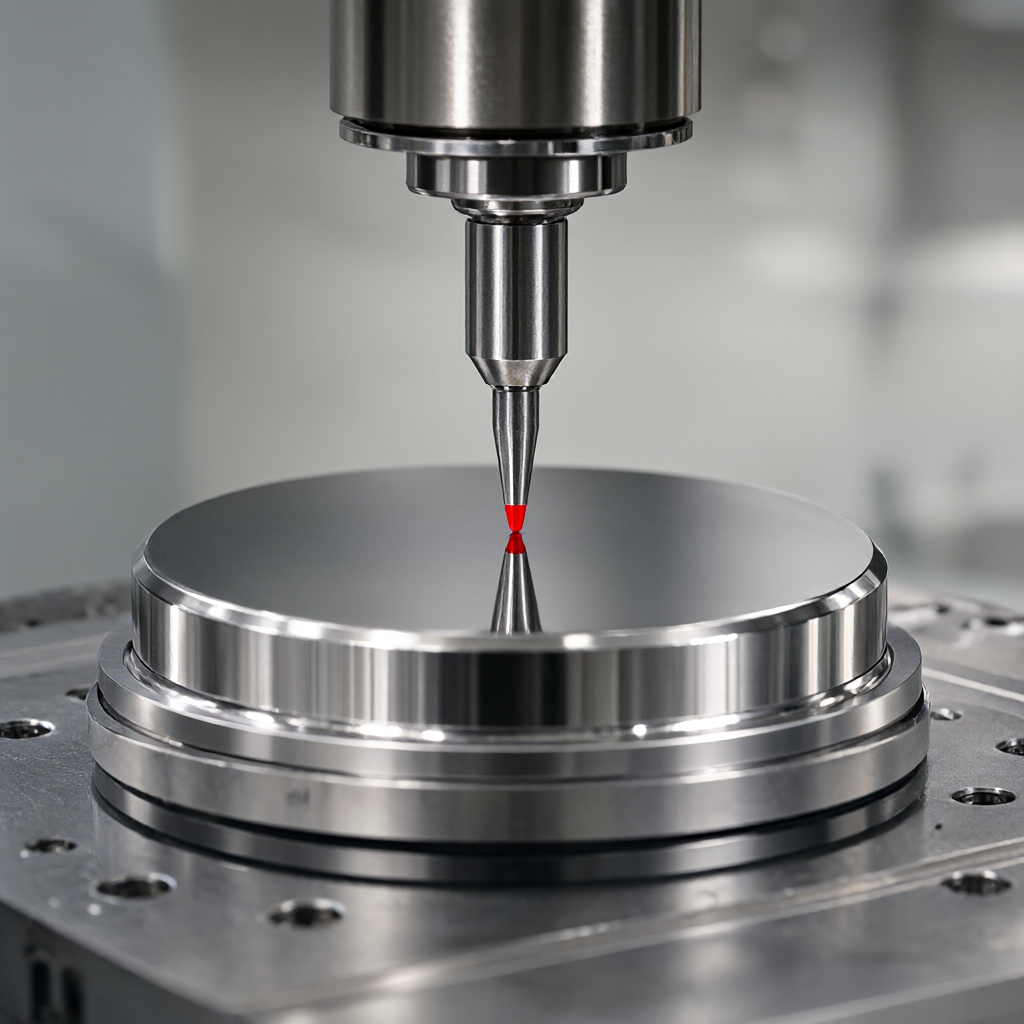
在进行检测误差分析时,需区分两类误差。系统误差包括工件装夹变形(弹性释放导致的回弹)、探针校准偏差(Renishaw等测头在Z轴测力下的微量位移)以及基准选择不当(以已加工面为基准引入累积误差)。随机误差则涉及温度变化(热胀冷缩)、表面粗糙度影响(探针接触点不确定)以及操作员手法(手动测量时的读数视差)。在批量生产中,系统误差通过首件检验锁定夹具与程序,随机误差则依赖Cpk值监控。若Cpk<1.33,说明检测误差或加工波动过大,需暂停量产进行根因分析。
- 装夹变形:薄壁件夹持力过大,松夹后尺寸超差,需使用低应力软夹。
- 温度漂移:恒温车间(20±2℃)是确保高精度检测的基础,非恒温环境下误差需修正。
- 探针系统:测球直径公差(如Φ3.000±0.001mm)直接影响小孔径测量精度。
常规公差等级与表面质量的权衡对比
选择合适的三轴加工公差标准需在成本与性能间平衡。过严的公差导致加工效率下降、废品率上升。下表对比了三种常见公差等级在三轴铣削中的工艺要求与适用场景,帮助工程师快速决策。
| 公差等级 | 典型尺寸公差 | 推荐表面粗糙度 | 主要控制难点 | 适用场景 |
|---|---|---|---|---|
| 通用级 | ±0.10 mm | Ra 1.6 μm | 刀具磨损、切屑堆积 | 非关键结构件、支架 |
| 精密级 | ±0.05 mm | Ra 0.8 μm | 装夹变形、热膨胀 | 密封面、轴承座、连接器 |
| 高精度级 | ±0.01 mm | Ra 0.4 μm | 机床重复定位、探测精度 | 医疗植入物、光学模组支架 |
注:高精度级通常需配合恒温车间(20±1℃)及三坐标全检,检测误差占比显著增加,需在报价中体现检测成本。
规避检测误差的关键实操要点
在工程对接阶段,避免检测误差分析出现意外,需落实以下实操细节:
- 基准统一:图纸标注基准应与机加工艺基准一致,避免“基准不重合”误差。若无法统一,需通过三坐标建立坐标转换。
- 测点规划:在CMM程序或探针卡上,预置测点于平整、粗糙度良好的区域,避开倒角、槽底等特征边缘,减少测球接触面积不确定性。
- 松夹等待期:高精度零件加工后,建议在室温下静置2小时以上再检测,让材料内部应力释放,避免读数漂移。
- 刀具补偿修正:定期(如每50件)用激光干涉仪或测头校验刀具半径补偿,抵消刀具磨损带来的尺寸趋势性误差。
从图纸到出货的质量管控流程
建立完整的三轴加工公差标准执行闭环,依赖于“来料检验→首件确认→制程巡检→出货全检”的标准化流程。对于批量订单,批量一致性是关键痛点。建议要求供应商提供关键尺寸的SPC控制图(X-bar R图),而非仅给单件检测报告。若客户无法接受全检,可采用AQL 2.5加严级抽检,但需明确拒收标准。外观品质同样重要,高光洁度、无刮痕的表面不仅美观,也往往意味着内部残余应力较低,更利于长期尺寸稳定。在验收环节,若发现超差,需保留现场数据以便追溯是“加工超差”还是“检测误差”,这是判定责任与成本的核心依据。
常见问题解答
三轴加工中,±0.01mm公差是否必须使用五轴机床?
不一定。五轴优势在于减少装夹次数、降低累积误差。对于单一复杂面或高刚性零件,三轴配合高精度夹具、恒温车间及频繁刀具补偿,同样可稳定达到±0.01mm。检测误差在此级别占比可达30%,故需配套高精度三坐标。
如何区分“加工超差”与“检测误差”?
可采用双机验证法:用不同品牌三坐标或不同探针测头复测同一工件。若两机数据一致且超差,大概率是加工问题;若数据离散度高,则需排查检测误差分析项,如探针标定、温度环境或装夹状态。
薄壁件(壁厚30%测量系统误差,需重新校准探针或调整测力。同时,实施刀具寿命管理,避免刀尖磨损引起尺寸单向漂移,从而维持批量一致性。
结论与行动建议
理解三轴加工公差标准与检测误差分析的深层逻辑,是规避批量退货、控制成本的关键。公差设定不应仅看图纸,而需结合机床能力、材料特性与环境条件综合评估。若您的项目涉及精密结构件,建议将图纸与材质规格发送给我们,我们的工程团队可基于现有72台CNC设备集群与恒温检测环境,为您提供免费的DFM审查及公差可行性分析,并在15-25天内完成批量交付。欢迎索取报价,开启高效合作。



