





铝合金三轴加工中的刀具寿命与换刀频率,直接决定了批量生产的综合成本与交期稳定性。对于使用 6061、6063、5052 等铝合金进行数控铣削的工程师与采购而言,仅凭“刀具能用多久”的模糊经验远远不够;必须结合材料牌号、切削参数、刀具几何结构及表面涂层,建立可量化的换刀模型。本文从失效机理、参数优化、工艺对比到验收标准,提供一套完整的实践框架,帮助你在排产与报价环节精准控制单件刀具分摊成本。
铝合金切削特性与刀具磨损的主要失效模式
材料特性对刀具的直接影响
铝合金导热系数约为 150–200 W/(m·K),远高于钢件,但切削塑性大、易产生粘附。6061-T6 硬度约 95–105 HV,5052-H32 约 55–65 HV,材料越软,刀具前刀面越容易堆积铝屑(BUE,Built-Up Edge)。BUE 一旦形成,会改变实际前角,导致尺寸漂移与表面拉毛,这是三轴加工中尺寸超差的常见根因。
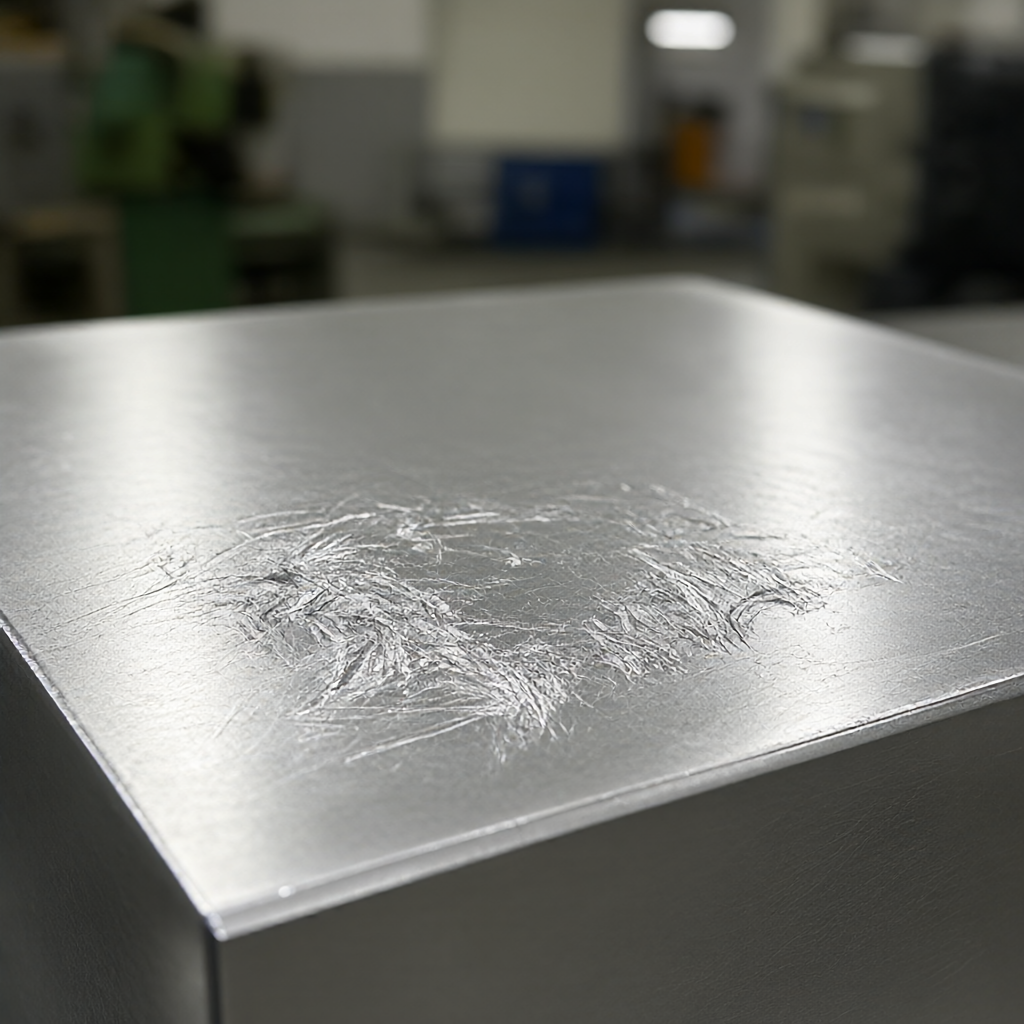
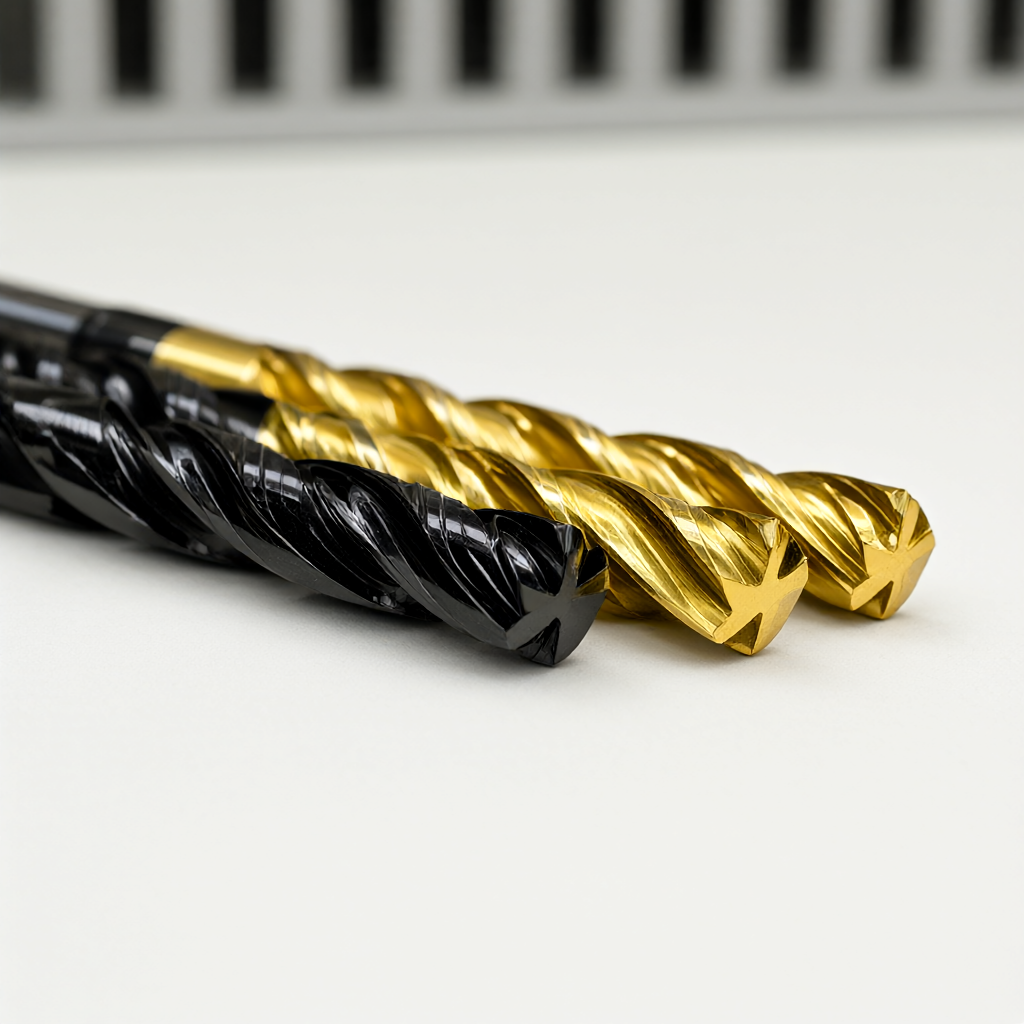
高温合金或硬质合金刀具若涂层选择不当,会在铝合金摩擦界面产生扩散磨损。普通 TiN 涂层在 6061 粗铣时表现尚可,但在精铣 0.1mm 以下余量时,未涂层或 AlTiN 涂层硬质合金微径立铣刀往往寿命更稳定。失效模式通常呈现三种:前刀面磨损(VB)、后刀面磨损(VB)、崩刃。其中后刀面磨损是判定换刀的核心依据,而非主观手感。
为什么不能用钢件经验套铝合金
钢件加工关注硬质合金或 CBN 的热硬性与耐磨性,而铝合金更关注刀具的“不粘性”与排屑能力。若沿用钢件的高主轴转速、大进给策略,铝屑易缠绕刀颈,导致振动加剧、崩刃风险上升。因此,三轴加工铝合金时,刀具寿命管理需单独建模,不可直接移植钢件标准。
影响刀具寿命的核心工艺参数
切削速度与进给的权衡
硬质合金立铣刀加工 6061 铝,常规推荐切削速度 Vc 在 300–500 m/min 区间。Vc 每提升 50 m/min,刀具寿命约按 Taylor 公式衰减 30%–40%。进给量 fz 受刀具齿数限制:3 齿 D10 刀具,若 fz 设定为 0.15 mm/z,主轴转速需配合 Vc 换算。粗铣时采用大径向切深(D 的 80%–100%)配适中的轴向切深(2D–4D),可保持刀具刃带温度稳定;精铣则应降低切深至 D 的 20%–30%,以提升表面光洁度并延长刀具寿命。
关键原则:保持每齿进给量 fz 在 0.1–0.25 mm/z 区间,避免过小的 fz 导致刀刃在工件表面“犁地”而非切削,这会加速后刀面磨损。对于 5 轴或 4 轴联动,若三轴段单独计算寿命,需将联动车程中的非切削时间剔除,否则寿命统计失真。
冷却与润滑策略
铝合金加工通常采用微量润滑(MQL)或干式切削,水溶性切削液会导致铝屑膨胀、排屑不畅,且易腐蚀工件。使用 MQL 时,喷嘴压力建议 5–8 bar,精准覆盖切削区。若工件为薄壁件或易变形结构,冷却不足会导致热变形,进而使尺寸偏差不稳定,间接缩短刀具有效寿命——因为操作员会频繁停机测量、补刀。
刀具几何与涂层选择
正前角(12°–20°)刀具适合纯铣削,排屑顺畅;负前角增强刃尖强度,适合断续切削。涂层方面,DLC(类金刚石碳)涂层在铝加工中摩擦系数低,显著减少 BUE;AlTiN 涂层硬度更高,适合含硅铝合金(如 A380)。涂层完整性一旦剥落,局部温度骤升,寿命断崖式下降,因此刀具入库前需做涂层附着力抽检。
三轴加工中的换刀频率计算与排产模型
建立刀具寿命数据库
换刀频率不应靠猜,而应基于历史数据。建议按“材料牌号 × 刀具型号 × 典型工况”建立寿命表。例如:6061-T6,3 齿 D10 硬质合金立铣刀,Vc 400 m/min,fz 0.18 mm/z,粗铣,实测平均寿命 45–55 件。该数据需涵盖首件试切、批量中段、末件三个阶段,取中位数作为排产依据。
排产时引入安全系数 0.8:若测算寿命 50 件,则每加工 40 件安排一次换刀检查。这样做可避免最后一件因刀具超限而报废,同时为交期留出缓冲。对于批量 1000 件以上的订单,每 200 件设置一次刀具全尺寸检测节点(包括后刀面磨耗测量)。
刀具磨损判定标准
判定换刀不能仅凭“声音变大”或“表面发白”。量化标准如下:
- 后刀面磨损 VB ≤ 0.2 mm:继续使用,每 50 件复检一次。
- VB 0.2–0.3 mm:降级使用,仅允许精铣前的半精加工,不得用于最终表面。
- VB ≥ 0.3 mm 或出现崩刃:立即报废,禁止返修后再用于关键尺寸面。
- 表面粗糙度 Ra 超出图纸上限(如从 Ra0.8 恶化至 Ra1.2):即使 VB 未超标,也应换刀,因为微观粘附已影响外观。
不同刀具方案在铝合金三轴加工中的对比
选型时需在寿命、成本、加工质量三者间平衡。以下为两种典型方案的对比,适用于 6061 铝件批量生产场景:
| 对比维度 | 方案 A:硬质合金 + DLC 涂层,3 齿正前角 | 方案 B:高速钢 + 无涂层,4 齿负前角 |
|---|---|---|
| 适用材料 | 6061、7075、A380 等通用铝及含硅合金 | 5052、1050 等纯铝或软铝,低强度结构件 |
| 典型寿命(6061 粗铣) | 800–1500 m 切削长度,或 300–600 件 | 200–400 m 切削长度,或 80–150 件 |
| 单件刀具分摊成本 | 较低(寿命长,分摊后约 0.15–0.3 元/件) | 较高(寿命短,分摊后约 0.4–0.8 元/件) |
| 表面质量上限 | Ra0.4–0.8 μm,不易粘附,外观一致性高 | Ra0.8–1.6 μm,易产生 BUE,需频繁清理 |
| 换刀频率影响 | 每 200 件检查一次,停机时间短 | 每 50 件检查一次,干扰批量节拍 |
| 适用场景建议 | 大批量、外观要求高、交期紧的订单 | 小批量、非外观面、成本敏感的内部件 |
若订单要求 Ra0.4 μm 且批量超 500 件,方案 A 在综合成本与外观一致性上更优;若为原型试制或内部结构件,方案 B 可接受更高换刀频率以换取刀具采购成本的降低。混合使用策略(粗铣用 B,精铣用 A)也是常见优化手段,但需严格管控交接工序的尺寸余量。
批量生产中的刀具一致性管控与验收要点
制程巡检与首件确认
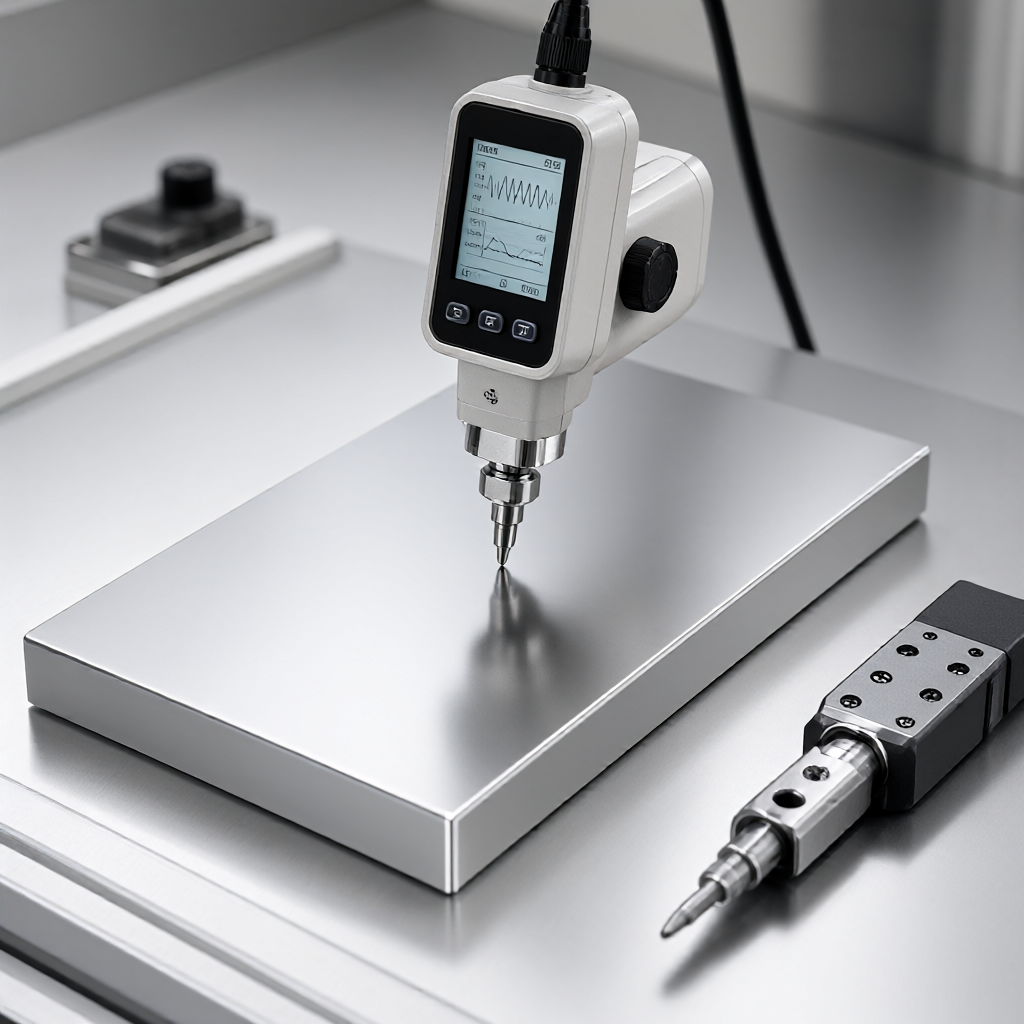
换刀频率高时,最大风险是“换刀后未重新校刀”导致 Z 向对刀偏差。每次换刀后,必须执行 Z 轴对刀杆校验,误差控制在 ±0.02 mm 内。首件确认环节需包含:刀具磨损目视检查、表面粗糙度 Ra 测量(推荐便携式粗糙度仪,三点测量取均值)、关键尺寸三坐标抽检。若首件 Ra 或尺寸超差,需回溯是否刀具寿命已达临界或冷却失效。
出货全检与质量追溯
对于外观件,刀具磨损导致的微观拉毛在肉眼下难辨,但会在喷涂或阳极氧化后显现为“橘皮”或色差。因此,出货前对关键外观面进行光泽度或粗糙度 100% 全检是必要环节。建立刀具批次追溯系统:每把刀具有可靠编码,记录其切削长度、更换时间、对应工件批次。当客诉出现表面瑕疵时,可快速定位到具体刀具批次与磨损状态,避免整批报废。
常见失效规避清单
- 刀具钝化:入库前用金相显微镜抽检刃口,钝化超过 10 μm 半径的刀具应打磨或报废。
- 涂层剥落:运输与存放时刀具应竖直放置,避免相互磕碰;取用使用吸盘而非尖嘴钳。
- 排屑堵塞:铝屑易缠绕,每 20 件自动吹屑一次,或增加程序中的提刀动作。
- 对刀漂移:机床 Z 向热误差需在开机预热 30 分钟后补偿,换刀后重新对刀可消除 90% 的 Z 向偏差。
FAQ:关于铝合金三轴加工刀具寿命的高频疑问
铝合金加工多久必须换刀一次?
没有固定时间,需按切削长度或件数判定。通常硬质合金刀具后刀面磨损达 0.2–0.3 mm 或每加工 300–500 件(视 Vc 与 fz)应换刀。建议建立寿命表,按 0.8 安全系数排产。
DLC 涂层刀具比普通涂层寿命长多少?
在 6061 精铣工况下,DLC 涂层因摩擦系数低、抗粘附性强,寿命通常比普通 TiN 涂层延长 30%–50%。但价格较高,需结合单件分摊成本决策,而非仅看刀具单价。
换刀频率太高导致交期延误,如何优化?
首先检查是否 Vc/fz 超出刀具推荐范围;其次确认冷却是否有效;最后考虑采用“粗精分刀”策略,将高磨损的粗铣段用廉价高速钢,精铣段用高性能硬质合金,整体节拍更稳。
如何快速判断刀具是否已磨损超限?
最简单方法:测量后刀面磨损 VB(显微镜或磨损仪);较快捷方法:加工 3 件样品,测 Ra 与关键尺寸,若 Ra 恶化超过 0.2 μm 或尺寸超公差 50%,立即换刀。不建议仅凭切削手感判断。
刀具寿命数据如何用于报价与 DFM 建议?
将单件刀具分摊成本(刀具总价 ÷ 寿命件数)纳入报价模型。DFM 阶段建议将刀具寿命短的特征(如深腔、小径内铣)改为易加工结构,或建议客户接受更高 Ra 值,以平衡成本与交期。
结论与行动建议
铝合金三轴加工的刀具寿命管理,本质是“参数 × 刀具 × 工艺 × 数据”的四维协同。把换刀从“凭经验”转向“按数据”,才能在不牺牲外观质量的前提下压缩单件成本、稳定交期。若你正在评估一款新铝件量产方案的刀具成本与外观风险,可将图纸与批量发给我们,我们会基于 72 台 CNC 设备的实际加工数据库,提供针对性的刀具选型建议与寿命预测,并配合 DFM 优化,让批量一致性与外观品质都落在可预期的范围内。欢迎发送 2D/3D 图纸,获取包含刀具分摊成本的详细报价。



