





Inom forskning och utveckling av halvledare och medicinsk diagnostisk utrustning är precisionsbearbetning av mikrofluidchip en kärnsvårighet. Traditionell 3-axlig fräsning är svår att hantera waferkantfas och komplexa krökta ytor.Femaxlig CNC-bearbetningGenom fleraxlig länkning uppnås bearbetningsnoggrannhet på submikron skivanivå. Den här artikeln kommer att ge en djupgående analys av hur man använder ett femaxligt CNC-center för att slutföra kantfasning, kanalfräsning och ytfinishkontroll av mikrofluidchip, som täcker materialval, processparametrar, vanliga felanalyser och acceptanskriterier, och ger praktisk teknisk referens för ingenjörer och inköpare.
Kärnfördelarna med femaxlig CNC-bearbetning av mikrofluidchip
Mikrofluidchips är vanligtvis gjorda av kisel, kvarts, glas eller högpresterande teknisk plast, med små funktioner, tunna strukturer och snäva toleranser. Femaxliga bearbetningscentra (t.ex. utrustade med roterande A-axel/C-axel) gör att verktyget och arbetsstycket alltid kan bibehålla en bättre vinkel, vilket undviker vibrationer och deformationer orsakade av för stort verktygsöverhäng som är vanligt vid 3-axlig bearbetning.
- Komplex ytfräsning: Den kan behandla lutande kanaler eller sfäriska mikrostrukturer på en gång, vilket minskar antalet fastspänningstider och minskar kumulativa fel.
- Kantfasautomation: För 100 mm eller 200 mm skivkanten kan femaxlig länkning uppnå en djupfasning på 0,1 mm till 0,5 mm, och sidoväggens ojämnhet Ra kan kontrolleras inom 0,4 μm.
- Hög styvhet och precision: Med ett höghastighetsmaskinhuvud (maximal hastighet 12000-24000 rpm) stöder det höghastighetsfräsning med verktyg i hårdmetall med mikrodiameter, vilket förbättrar ytfinishen och minskar termiska skador.
För volymproduktion är femaxlig bearbetning mer konsekvent än manuell fasning eller traditionell 3-axlig sidfräsning. Med DFM (Design for Manufacturing) rekommendationer kan verktygsbanor optimeras för att undvika verktygsutbyte i tunnväggiga områden.
Processflöde och parameterinställningar för bearbetning på wafernivå
Kärnan i bearbetning på wafernivå ligger i fastspänningsstabilitet och verktygsbanaplanering. Vanligtvis används en vakuumchuck eller anpassad fixtur för att hålla skivan, och den femaxliga verktygsmaskinen matar verktyget vinkelrätt mot kanten av skivan genom C-axelrotation eller A-axellutning.
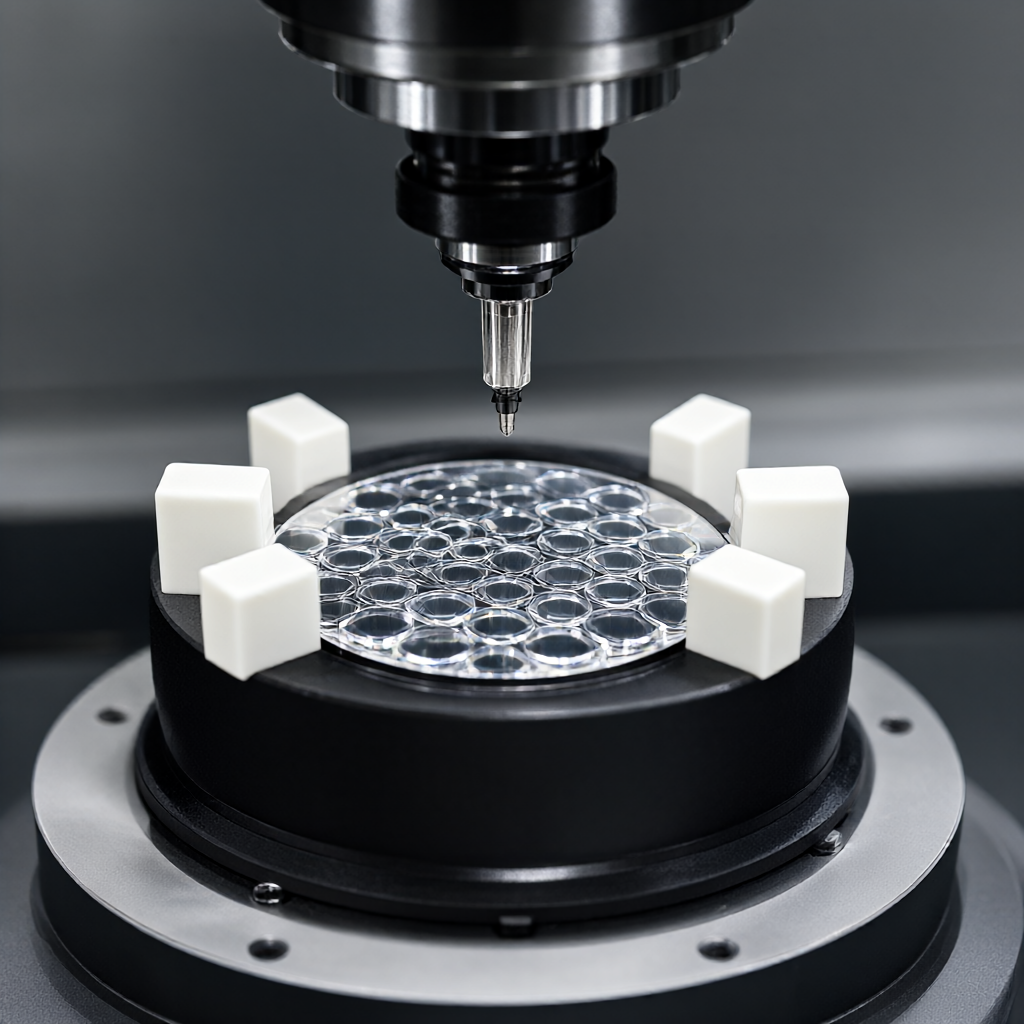
Viktiga processparametrar
- Spindelhastighet: Justerat efter verktygets diameter kräver verktyg med mikrodiameter (som 0,5 mm-2 mm) vanligtvis höghastighetsskärning på 15000-24000 rpm.
- Matningshastighet: Z-axelmatningen är 5-10 mm/min vid grovfräsning och reducerad till 0,1-0,5 mm/varv under kantfasning under finfräsning för att säkerställa jämn finish.
- Verktygsval: Det rekommenderas att använda belagda pinnfräsar av hårdmetall eller mikrokulfräsar med en diameter på 0,5-3 mm och ett bladlängdsförhållande på L/D ≤ 3 för att minska överhängsvibrationerna.
Vid bearbetning av kiselskivor måste särskild uppmärksamhet ägnas åt användningen av kylvätska (MQL minimikvantitetssmörjning) för att undvika överdrivet verktygsslitage orsakat av torrskärning. För glas eller keramiska material, använd diamantmikroborrar eller specialbelagda verktyg och justera matningshastigheten för att anpassas till den höga hårdheten.
- Krav på grovhet
Efter ytbehandling (som plasmarengöring, anodisering eller galvanisering) måste ytintegriteten utvärderas igen. För mikrofluidchip med aluminiumlegeringssubstrat kan anodisering förbättra korrosionsbeständigheten, men man bör vara uppmärksam på risken för igensättning av mikroporerna. Det rekommenderas att använda tunnskiktsoxidation när pordiametern är större än 50 μm.
Materialval och jämförelse av skärprestanda
Olika material har en enorm inverkan på prestandan hos mikrofluidchip. Kisel har utmärkt värmeledningsförmåga och kemisk stabilitet, men har hög hårdhet (Hv 1000+) och höga bearbetningskostnader; aluminiumlegeringar är lätta och lätta att bearbeta, men kräver ytisoleringsbehandling; polymerer såsom polyimid (PI) är lämpliga för flexibla mikrofluidik, men har begränsad temperaturbeständighet.
| Materialkvalitet | Hårdhet (Hv) | Rekommenderade knivar | Huvudsakliga fördelar | Bearbetningssvårigheter och motåtgärder |
|---|---|---|---|---|
| Monokristallint kisel / polykristallint kisel | ||||
| Belagd hårdmetall / snabbstål | Lätt att bearbeta, lätt vikt, anodiserbar | Risk för att kniven fastnar; använd MQL-smörjning, och verktyget är belagt med TiAlN-beläggning för att förhindra fastsättning. | ||
| kvartsglas | 550-650 | Diamant mikroborr | Hög transmittans, korrosionsbeständighet | Hög sprödhet, lätt att knäcka; litet skärdjup, flera pass för att undvika stötbelastningar. |
| PEEK (polyetereterketon) | 200-300 | Hårdmetall/snabbbytesverktyg | Högtemperaturbeständig, självsmörjande, medicinsk kvalitet | Den elastiska deformationen är stor; klämman måste förspännas för att förhindra att rebound påverkar toleransen. |
När du väljer material är det nödvändigt att överväga terminalapplikationsscenariot. Till exempel använder medicinsk in vitro diagnostisk utrustning (POCT) oftast PEEK eller kvarts på grund av dess höga biosäkerhet; medan halvledartestuttag föredrar aluminiumlegering eller stål för att minska kostnaderna och säkerställa elektrisk prestanda.
Vanliga fellägen och undvikande lösningar
Vid faktisk bearbetning lider mikrofluidchip ofta av följande fellägen:
- Verktygsvibration (Chatter): Gör att vågor uppstår på kanalväggen och grovheten överstiger standarden. Undvikande: Minska skärdjupet ap, öka verktygets styvhet och optimera verktygshållarens klämlängd.
- Termisk deformation: Höghastighetsskärning genererar värme, vilket gör att tunnväggiga wafers förvrids. Undvikande: Använd minimal smörjning (MQL) eller dimkylning för att undvika termisk chock orsakad av stora mängder skärvätska.
- Klämspänningsdeformation: Felaktig klämkraft orsakar skivdeformation, och återhämtning efter lossning orsakar dimensionsavvikelse. Undvikande: Använd vakuumadsorption eller flexibla klämmor och förbelastningstester för att bestämma den bästa klämkraften.
- kvarvarande blixt: Metallspån finns kvar vid roten av fasningen, vilket påverkar efterföljande svetsning. Undvikande: Använd verktyg med hög tolerans för finfräsning, öka antalet indragningar eller använd efterbearbetning med kemisk etsning.
Etablera en första artikelbekräftelsemekanism (FAI) för att utföra mätningar i full storlek och ytinspektioner på de första tre proverna före massproduktion för att säkerställa att processparametrarna är stabila innan produktionen kan påbörjas.
Acceptanskriterier och DFM-rekommendationer
För att säkerställa kvaliteten på mikrofluidchips rekommenderas det att fastställa tydliga acceptanskriterier:
- Dimensionell tolerans: Bredden på den kritiska flödeskanalen är ±0,01 mm. När bildförhållandet är ≥ 5:1 måste djupet och bredden överenskommas separat. I allmänhet är ±0,02 mm tillåtet.
- ytkvalitet: Inga synliga repor (under ett 10x mikroskop), inga flisor och släta avfasningar utan grader.
- funktionstestning: Utför lufttäthetstest (läckagehastighet< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Under DFM-stadiet bör konstruktören överväga verktygstillgänglighet. Undvik till exempel att utforma en 90° rätvinklig inre hålighet. Det rekommenderas att använda en bågövergång med en radie R som inte är mindre än verktygsradien. För tjocka skivor (>5 mm) rekommenderas att först fräsa den plana ytan och sedan fasa för att minska fribärande vibrationer.
Vanliga frågor: Vanliga frågor om mikrofluidchipsbehandling
Vilken är den minsta funktionsstorleken för ett femaxligt CNC-bearbetat mikrofluidchip?
Beroende på verktygsdiameter och verktygsmaskinstyvhet kan den minsta kanalbredden vanligtvis bearbetas till 0,1 mm-0,2 mm, och djupare måste kombineras med laserablation eller DRIE-process. En minsta bredd på 0,3 mm eller mer rekommenderas för konventionell femaxlig fräsning för att säkerställa toleransstabilitet.
Kommer avfasning av kiselwaferkanter att påverka waferbindningen?
Korrekt avfasning (0,1-0,3 mm) påverkar vanligtvis inte bindningen, men hjälper till med avspänning och uppriktning. Den avfasade kanten måste dock vara fri från flisning. Det rekommenderas att polera det före limning för att säkerställa ytans planhet Ra< 0.2μm。
Hur styr man verktygsslitage vid femaxlig bearbetning?
Använd ett onlineverktygsövervakningssystem (som en lasersond) för att kompensera för förändringar i verktygslängd och diameter i realtid. Utför verktygsinspektion var 50-100:e bearbetade bit och byt ut slitna blad omedelbart för att undvika dimensionsavdrift.
Vilka ytbehandlingar kan göras på mikrofluidchips av aluminiumlegering?
Kan vara eloxerad (tjocklek 1-25μm), mikrobågeoxidation (MAO) eller hårdanodiserad. Om isolering krävs, rekommenderas att använda sandblästring följt av galvanisering av nickel eller guld. Observera att ytbehandling kan blockera mikroporer, så blinda hål måste reserveras i förväg.
Hur lång är ledtiden för massproduktion av 1 000 mikrofluidchip?
Beror på materialanskaffning och processkomplexitet. Aluminiumlegering eller plastdelar tar vanligtvis 15-25 dagar att slutföra massproduktion; eftersom kiselwafers involverar specialverktyg och tester kan leveranstiden förlängas till 30 dagar. Det rekommenderas att reservera tid för DFM-granskning och första artikelbekräftelse.
Slutsatser och förfrågningsförslag
Femaxlig CNC-bearbetning ger en effektiv och högprecisionslösning för kantfasning av mikrofluidchips på wafernivå. I kombination med rimligt materialval och DFM-optimering kan risken för misslyckanden minskas avsevärt. Om du har behov av mikrofluidchip eller precisionsbearbetning av wafer, vänligen tillhandahåll ritningar och specifikationer. Vi kommer att ge DFM-förslag och snabba offerter baserat på dina material, toleranser och batchstorlekar.



