





Jämnhet och biofilmkontrolllogik för femaxlig CNC-bearbetning av medicinska ledkulor
Ledkulor i medicinska implantat (som höft- och knäledskulhuvuden) har extremt höga krav på ytintegritet. När man bearbetar sådana delar med femaxlig CNC är kärnutmaningen hur man balanserar bearbetningsmärken och efterföljande polerprocesser genom att kontrollera ytjämnheten (Ra 0,2-0,4 μm) samtidigt som man säkerställer geometrisk noggrannhet (±0,01 mm). Grova ytor tenderar att behålla proteiner, bilda stabila biofilmer och orsaka inflammation; medan alltför tunna ytor saknar korrekt struktur, vilket påverkar beninväxten (osseointegration). Den här guiden är baserad på ingenjörspraxis och analyserar hur man uppnår en bättre balans mellan bearbetning och biokompatibilitet genom femaxliga simultana skärstrategier, optimering av verktygsvägar och materialegenskapsanalys för att säkerställa enhetlig massproduktion.
Vanligt använda material för medicinska ledkulor inkluderar kobolt-krom-molybdenlegering (CoCrMo), titanlegering (Ti-6Al-4V) och rostfritt stål med hög kolhalt (som 316LVM). Den skärande värmeledningsförmågan och arbetshärdningstendensen hos olika material påverkar direkt tjockleken på ytskiktets restspänningsskikt.
- CoCrMo: Hög hårdhet, dålig värmeledningsförmåga, benägen att härda. Om skärparametrarna är olämpliga blir den kvarvarande tryckspänningen för stor, vilket minskar utmattningslivslängden. Det rekommenderas att använda vassa verktyg och reducera matningshastigheten till 50-80 mm/min för att kontrollera ytan under ytans skadade lager.
- Ti-6Al-4V: Dålig värmeupptagning och snabbt verktygsslitage. Höghastighetsskärning kan lätt leda till termiskt slitage på verktyget och utseende av uppbyggd kant på ytan. För att upprätthålla konstant kylning rekommenderas det att använda mikrokristallin diamantbeläggning eller hårdmetallskärverktyg, med rotationshastigheten styrd till 3000-4500 rpm.
- 316LVM: Stark seghet, lätt att fästa på kniven. Verktygets spånbrytare måste förstoras för att förhindra att materialet sträcker sig och deformeras. "Washboard" krusningar är benägna att dyka upp på ytan, och svängvinkeln på verktygsaxeln måste optimeras.
Valet av materialkvalitet behöver kombineras med patientens vikt och aktivitetsintensitet. För avancerade proteser är CoCrMo förstahandsvalet eftersom det har bättre slitstyrka än titanlegeringar, men det är också svårare att bearbeta. Ingenjörer bör bekräfta materialkvaliteten och värmebehandlingstillståndet (fast lösning eller åldrande tillstånd) vid ritningsstadiet baserat på DFM (Design for Manufacturability) rekommendationer.
Femaxlig simultan skärstrategi: från grovbearbetning till halvfinbearbetning
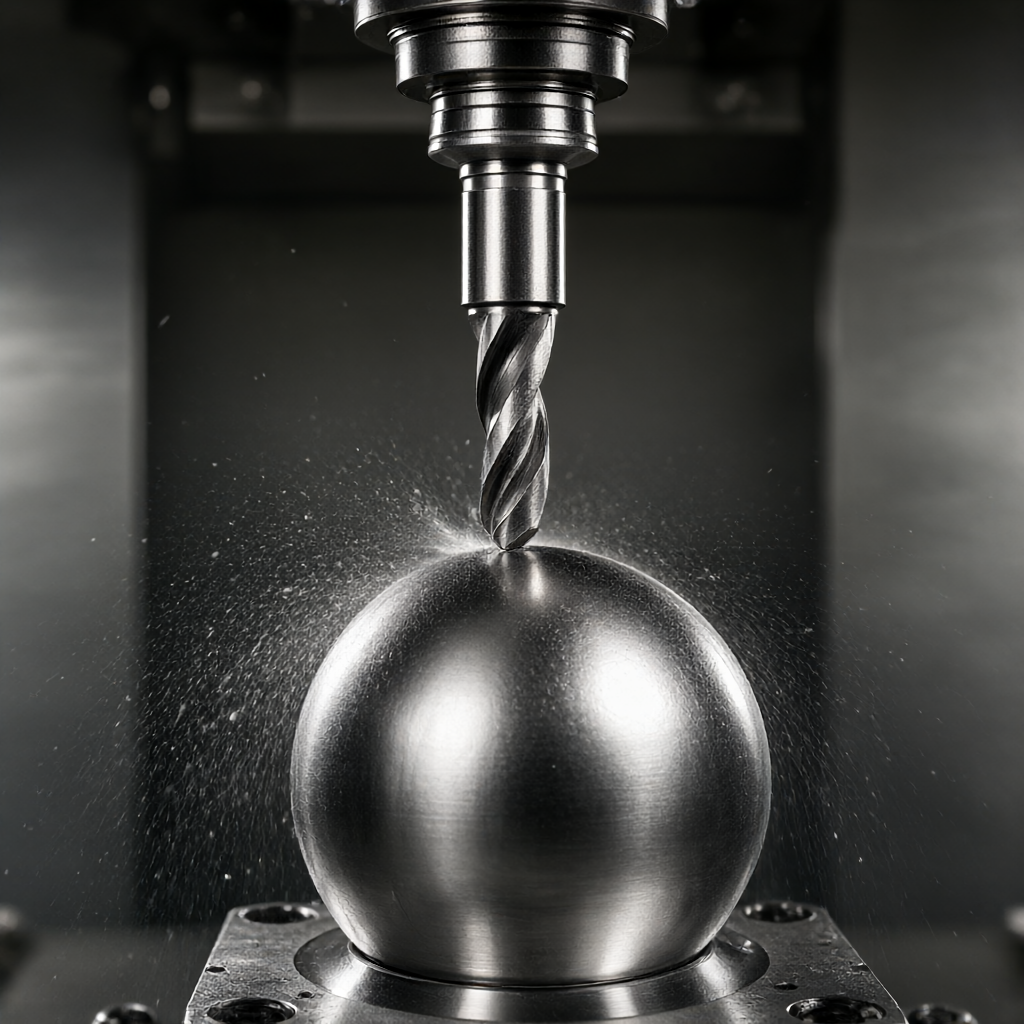
Fördelen med den femaxliga verktygsmaskinen är att den alltid kan upprätthålla den bästa skärvinkeln mellan verktyget och arbetsstyckets yta, och undviker fenomenet "nollsnitt" som orsakas av att verktygsaxeln är vinkelrät mot den krökta ytan. För sfäriska arbetsstycken kan användningen av fyraxlig rotation eller femaxlig länkage avsevärt förbättra ytkontinuiteten.
Nyckelpunkter för optimering av verktygsväg
- Konstant skärande och djup strategi: Vid traditionell treaxlig fräsning ändras skärdjupet drastiskt i det sfäriska polområdet, vilket orsakar fluktuationer i skärkraften. Fem axlar kan bibehålla ett konstant skärdjup (0,1-0,2 mm), stabilisera skärkrafterna och minska ytslitage.
- normal uppriktning: I höghastighetsfräsningssteget bör verktygsaxeln bibehålla en vinkel på 30-45 grader mot sfärens normala linje för att förhindra att ändkanten deltar i skärningen, och använd kantsidokanterna för efterbearbetning för att minska ytvågighet.
- Knivhantering: Knivmärken är benägna att uppträda i leder med flera verktygsbanor. En mjuk övergångsalgoritm måste användas för att säkerställa att kälens radie vid fogen är R ≥ 0,5 mm för att undvika spänningskoncentration.
För standardfogkulor med en diameter på 28-36 mm rekommenderas att lämna 0,3-0,5 mm för grovbearbetning och 0,1-0,2 mm för halvfinish. Femaxligt länkage kan slutföra komplexa krökta ytövergångar på en minut och är mer än 40 % effektivare än treaxliga.
Ytjämnhetskontroll: gränsen mellan bearbetning och polering
Den bearbetade ytan är inte den slutliga användningsytan och måste poleras. Poleringsmålet är att minska ytråheten från Ra 0,8 μm till Ra 0,2 μm eller till och med Ra 0,1 μm. Överdriven polering kan orsaka omarrangemang av ytatomer och öka korrosionsbeständigheten, men det kan också stänga mikroporer och påverka beninväxthastigheten.
Jämförelse av nyckelparametrar
| processstadiet | Typisk grovhet (Ra) | huvudsyfte | Biofilmriskbedömning |
|---|---|---|---|
| CNC-halvfinish | 0,8 - 1,6 μm | Ta bort marginaler, korrigera geometrin | Hög: lätt att behålla blodproppar och proteiner |
| Mekanisk polering (slipning/slipande korn) | 0,2 - 0,4 μm | Eliminera knivmärken och förbättra jämnheten | Medium: Kvarvarande tryckspänning måste kontrolleras |
| Elektrokemisk polering (ECP) | < 0.1 μm | Djup spänningsavlastning och förbättrad korrosionsbeständighet | Låg: Ytpassiveringsfilmen är stabil |
Data visar att när Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Inspektion och felanalys: Hur man verifierar bearbetningskvalitet
Medicinska delar måste passera strikta kvalitetsgrindar. Förutom trekoordinatinspektion (CMM) av geometriska dimensioner är ytintegritetsinspektion lika kritisk.
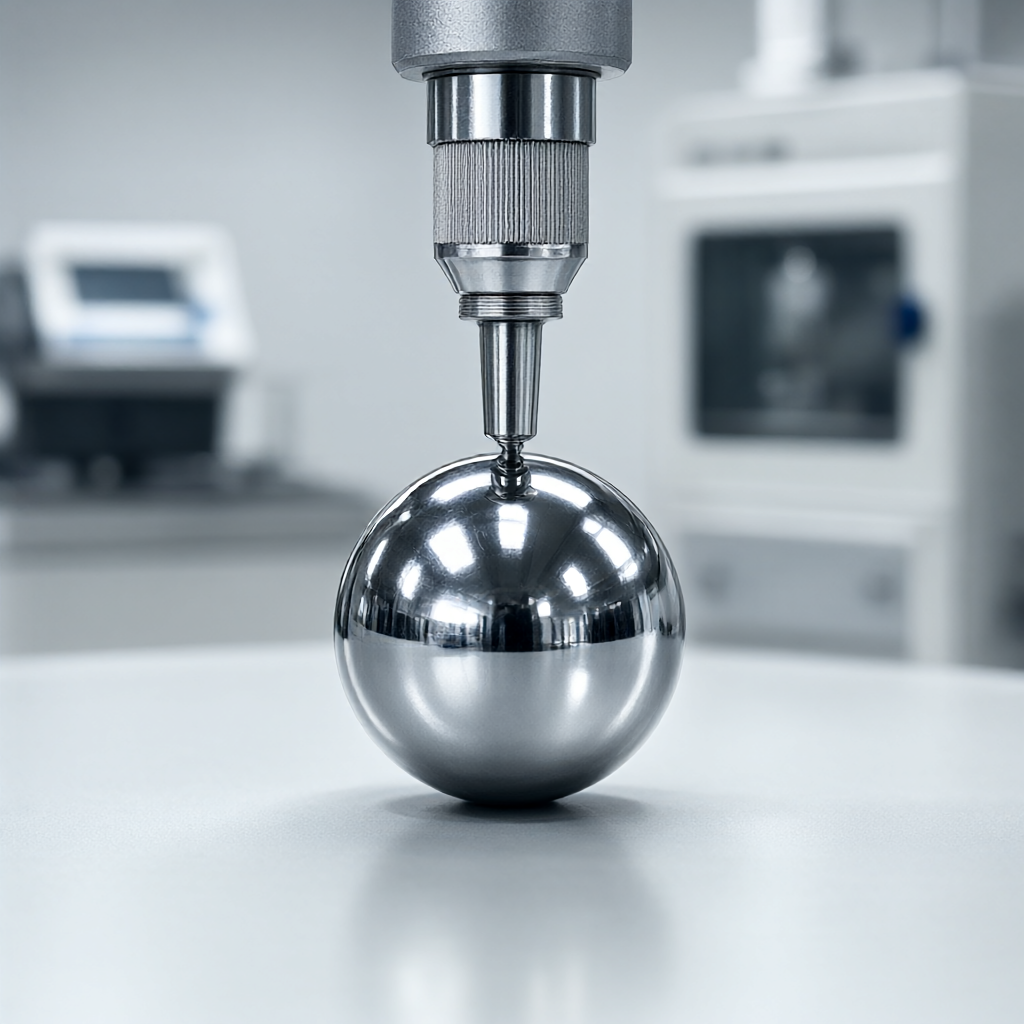
- Grovhetsmätare: Flerpunktsprovtagning för att undvika lokala extremvärden. Fokusera på att detektera den sfäriska toppen och de sfäriska ekvatorialområdena för att säkerställa Ra-likformighet och CV-värde< 15%。
- vitt ljus interferometer: Beröringsfri mätning kan erhålla 3D-yttopografi och identifiera fina repor eller bearbetningsvibrationsmärken. För delar med höga krav på spegelytor är det en bättre detekteringsmetod än den traditionella beröringsråhetsmätaren.
- Metallografisk analys: Inspektera slumpmässigt det underliggande skiktet på ytan för att bekräfta att det inte finns några mikrosprickor och inget avkolningsskikt (för rostfritt stål). Djupet på det härdade lagret kontrolleras inom 10-20 μm.
Vanliga fellägen inkluderar: glansskillnader orsakade av ojämn polering och vattenfläckar orsakade av kylvätskerester. Det rekommenderas att lägga till ultraljudsrengöring och vakuumtorkning före transport för att säkerställa att det inte finns någon förorening på ytan.
Batchkonsistens och ledtidshantering
Medicinska implantat kräver extremt hög batchkonsistens. ShowyMetal har 72 CNC-maskiner, inklusive fleraxliga bearbetningscentra, och stöder snabb leverans av partier på 15-25 dagar. Genom första artikelbekräftelse (FAI) och processinspektion säkerställer vi att finishen och storleken på varje parti med delar är i mitten av toleranszonen.
För storskalig massproduktion används ett automatiserat lastnings- och lossningssystem och en online-lasersond för att kompensera för verktygsslitage i realtid och bibehålla stabiliteten hos Ra-värdet. Det rekommenderas att kunder förtydligar poleringskvalitetsstandarder (såsom SPI-grad eller specifikt Ra-värde) under provtagningsstadiet så att fabriken kan utveckla ett speciellt processkort.
Kan femaxliga CNC-bearbetade medicinska ledkulor poleras direkt till Ra 0,1 μm?
Vanligtvis inte. Den grundläggande grovheten efter femaxlig fräsning är i allmänhet Ra 0,4-0,8 μm, och mekanisk polering eller elektrokemisk polering krävs för att uppnå en spegeleffekt på Ra 0,1 μm. Det är svårt att eliminera mikroskopiska verktygsmärken genom att förlita sig på enbart CNC-skärning.
Hur förhindrar man bildandet av oxidskal vid bearbetning av fogkulor av titanlegering?
Tillräcklig skärvätska med hög renhet eller torr minimumkvantitetssmörjning (MQL) måste användas under hela bearbetningsprocessen för att undvika högtemperaturoxidation av ytan. Betning eller passiveringsbehandling utförs omedelbart efter bearbetning för att avlägsna ytoxidskiktet och bibehålla metallaktivitet.
Jämfört med treaxlig bearbetning, vilka är de specifika fördelarna med femaxlig bearbetning på sfäriska ytor?
Femaxlarna kan bibehålla den bästa normala vinkeln mellan verktyget och den krökta ytan, undvika matningsinterferens och ytvibrationsmönster orsakade av vertikal skärning av verktygsändkanten, göra skärningen mer stabil och förbättra ytfinishen med 20%-30%.
Vad är effekten av kvarvarande tryckspänning efter bearbetning av medicinska ledkulor?
Återstående tryckspänning hjälper till att förbättra utmattningshållfastheten, men överdriven dragspänning (som produceras av felaktig bearbetning) kan inducera mikrosprickexpansion. Femaxliga optimeringsvägar hjälper till att kontrollera ytspänningar inom ett fördelaktigt kompressionsspänningsområde.
Hur vet man om en del är lämplig för biofilmstabilitetstestning?
Se till att ytråheten överensstämmer med standarder (som ISO 13686) och att det inte finns några synliga repor eller grader. Det rekommenderas att biokompatibilitets- och biofilmvidhäftningssimuleringstest utförs efter att CMM har klarat provtagningsinspektionen för full storlek och grovhet.
Avslutning och inbjudan till samarbete
Femaxlig CNC-bearbetning av medicinska ledkulor är ett omfattande projekt med geometrisk noggrannhet, ytintegritet och biokompatibilitet. Genom rimligt materialval, femaxlig banoptimering och strikt poleringskontroll, kan poleringsglans och biofilmstabilitet balanseras. ShowyMetal tillhandahåller en enda service från DFM-förslag till batchleverans, med en noggrannhet på ±0,01 mm, och stöder ytbehandlingar som anodisering och galvanisering. Om du har specifika ritningar, vänligen ange tekniska detaljer. Vi kommer att skräddarsy en bättre processplan för dig baserat på materialkvalitet och batchstorlek och svara på din förfrågan snabbt.



