





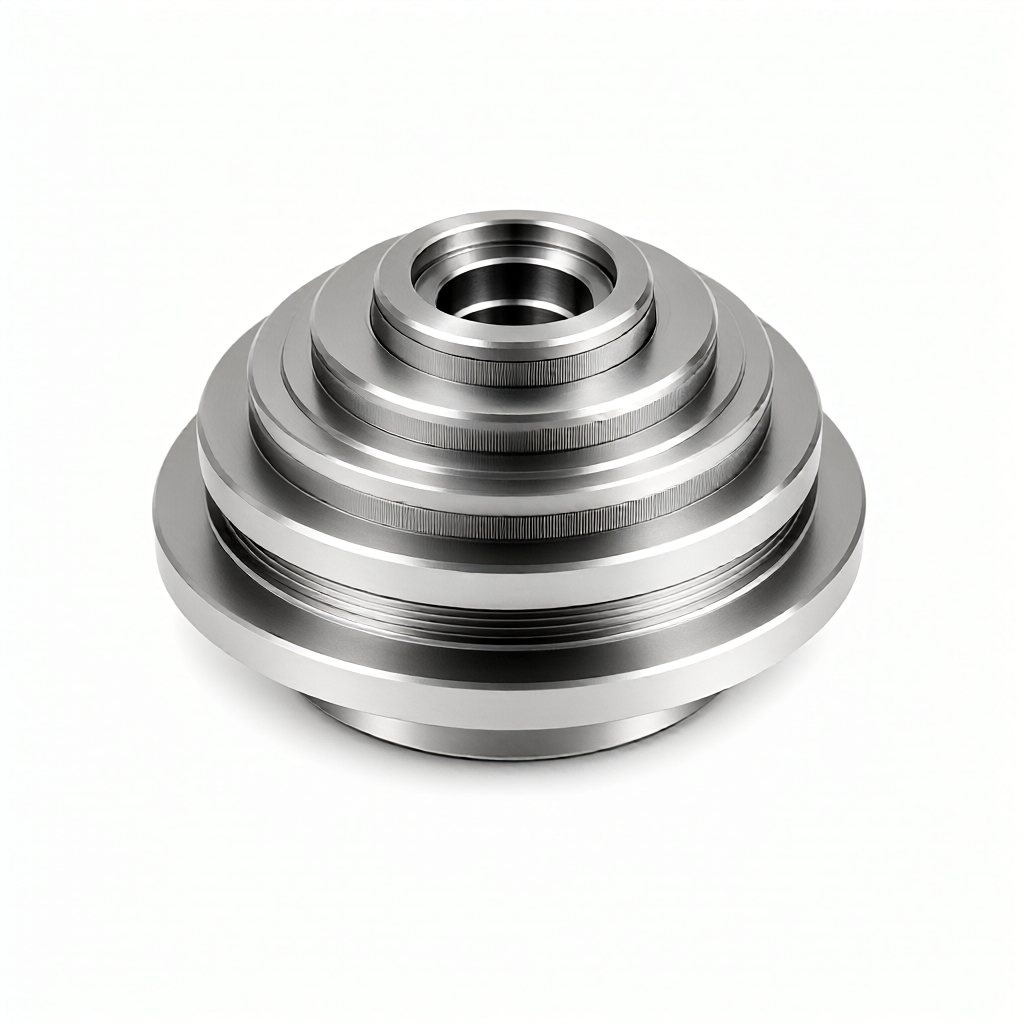
Design av komplexa CNC-tornade delar: Undersökningar av inblandning och deformation. I precisionstillverkning beror många förkastningar på inblandning eller termisk deformation på brister i inledande design. Denna artikel analyserar påverkan av styvhet, verktygsbana och värmeutsläpp på torningsprecisionen, samt presenterar ingenjörsnivåstrategier för undvikande.
Analys av huvudorsaker till inblandning och deformation
Verktygsinblandning syftar på fysisk kontakt mellan verktygets bana och delens bearbetade yta, fixturer eller maskinens struktur under torningsprocessen. Detta förekommer ofta hos långa, smala axeltyper eller komplexa former med djupa kaviteter. Inblandning leder direkt till spruckna verktyg eller maskinalarm, vilket avbryter produktionen.
Termisk deformation och verktygsgivighet
Skärmevärmepåverkan leder till lokal temperaturhöjning hos detaljen, och skillnader i expansionskoefficienter orsakar dimensionell drift. Samtidigt uppkommer elastisk deformation (verktygsgivighet) hos långa, smala detaljer till följd av skärande krafter. Kontraktion efter kylning medför dimensionella fel. Dessa två fysiska fenomen adderas och är huvudorsaken till att högpresa tornade delar svårt styrs.
Designbegränsningar för längd/diameter-förhållande och optimering av styvhet
För CNC-torning avgör delens längd/diameter-förhållande (L/D) direkt bearbetningens stabilitet. Generell princip: 3-axliga torningsmaskiner behandlar L/D under 5; med centerhållning kan detta utökas till 8; centerdrivna maskiner eller tornings-fräsningssamverkansmaskiner når över 10. Om L/D överstiger 8 vid design, krävs stödfixturer (centerhållning/mittstöd) eller strukturombyggnad.
Om detaljen har djupa hål eller blinda kanter, kommer vibrationer och värmebelastningar under skärning att förstärkas märkbart när väggtjocklekan är mindre än 10 % av längd/diameter-förhållandet. Rekommendation: öka väggtjocklekan på icke kritiska sektioner till minst 0.8–1.0 mm, eller reducera spänningar genom utökad grov- och finbearbetning.
Verktygssvägar och programförberedelse utan inblandning
Detaljerade stirningsprogram har Z- och X-axelns samverkansbanor som ska undvika redan tornade precisionstytor. Särskild vikt: vid tornings inre hål eller trappstegsändar måste verktygssvägen ha tillräcklig säkerhetsmarginal (vanligtvis större än verktygssidorna+0.2 mm).
- Radieåtergär för konturningsverktyg: Undvik stöt mot spetsiga hörn; använd avrundning C0.5 eller större; vid tvunget passage genom spetsiga hörn, krävs upprepade ingångar.
- Verktygsbyte: Skilt från delens yta, med säkerhetsavstånd 3–5 mm, för att undvika repor på bearbetade ytor.
- Referens för verktygsjustering: etablera ett enhetligt koordinatursprung för att förhindra kumulativa fel från referensväxling som kan orsaka inblandning.
Väljverktyg, kylning och temperaturkontrollstrategier
Väljverktyg påverkar direkt deformationsmängd. Tunga karbidverktyg (t.ex. YG8/YG6) har hög skärhastighet men dålig värmeledningsförmåga; höghastighetsstål (HSS) har god värmeledningsförmåga men låg hållfasthet. För aluminiumbearbetning väljs ofta diamanterade skärblad för att minska skärmevärmepåverkan.
Kylning: högtryckslåggrepsoljning (MQL) är föredras framför rik skärvätska vid bearbetning av titanlegeringar eller värmebeständiga stål. Rik skärvätska sänker temperaturen snabbt, men den plötsliga temperaturändringen på ytan orsakar kvarstående värmebelastning som deformerar delarna. Att hålla skärande kraft stabil genom att kontrolla matning och axeldjup (ap) är en nyckel för att minska verktygsgivighet.
Jämförelse av turning och turning-milling compound
För komplexa delar kan enstaka 3-axel/4-axel turning icke alltid undvika inblandning; 5-axel turnings-fräsningssamverkansmaskin krävs. Följande tabell jämför skillnader i kontroll av inblandning och deformation:
| Jämförelsefaktor | 3/4-axliga CNC torningsmaskiner | 5-axliga turning-milling compoundmaskiner |
|---|---|---|
| Inblandningsrisk | Hög. Verktygssvägar begränsade, risk för kollision med del/fixtur | Låg. B/C-axelns samverkan möjliggör undvikande av bearbetade ytor i stor vinkel |
| Kontroll av deldeformation | Beroende på fixturdesign (centerhållning), långsam kvarvarande spänningstillvaro | Flerytsanliges på en gång, jämn spänningsfördelning, liten deformation |
| Användningsområden | Trappstegsaxlar, mantlar, enkla icke-regulara former (L/D < 5) | Complexa skal, flygkroppsanslutningar, mångsidiga delar (L/D > 8) |
| Precisionsobergräns | ±0.02 mm (utan tillägsfixtur) | ±0.01 mm (med temperaturkompensation) |
Slutsats: När detaljer innehåller flerriktade kanter, ändavrundningar eller komplexa ytor och 3-axelns inblandningsverifiering misslyckas, bör lösningen uppdateras till turning-milling compound. Även om enskild kostnaden är något högre, sparas kumulativa fel från upprepade fixturbyten.
Praktiska undersökningar: DFM-granskning och första delverifiering
I ingenjörsfas är DFM (design för tillverkning) granskning den sista försvarslinjen för att identifiera risker för inblandning och deformation. Följande parametrar behöver granskas:
- Minsta spetsradien: Intern spets vid snörjning måste ha en radie på minst R0.5, annars kan verktyget inte forma ut geometrin och riskerar att mässla kanten.
- Termiska kanaler/lättviktsspår: Designa symmetriska termiska kanaler på tjockvägga detaljer (>20mm) för att minska vridning efter kylning.
- Reserverad referensyta: Viktiga dimensioneringsytor kräver reserverad arbetsmarginal för slipning/finishsnörjning (0.3-0.5mm) för att undvika att spänningar från grovsnörjningen direkt påverkar slutdimensionerna.
Vid bearbetning av den första detaljen måste proesskontrollinspektion utföras: Utöver mätning av alla dimensioner med koordinatmätare (CMM) måste deformationsskillnaden mellan detaljens fritt tillstånd och klämmande tillstånd (återhärdning efter lossning) undersökas. Om återhärdningen överstiger 0.01mm, måste klämstyrkan ändras eller finishsnörjningens parametrar justeras (t.ex. sänkning av inmatning till 0.05-0.1mm och matning till 0.05mm/varv).
Vanliga frågor (FAQ)
Hur avgör man om en komplex CNC-snörrad detalj behöver ett mittstöd?
En tumregel är att en mittstöd krävs när detaljens fria längd (avstånd mellan de två huvudstöderna) överstiger 5 gånger dess minsta diameter, eller om verktygsvibrationer är märkbara under bearbetningen. Vid kombinerad snörjning och fräsning kan det oftast undelåtas, då rigiditeten kompenseras via fleraxelpositiering.
Snörjning av värmebeständiga legeringar leder till stor deformation. Hur minskar man det?
Läggörmaterial med låg värmeledning, som titan och Inconel, lagrar lätt värme. Det rekommenderas att använda hög matning/låg inmatning för att behålla kontinuerlig skärför, kompletterat med högtrycksdämpat mikromängdskylning riktad mot verktygsspetsen. Under finishsnörjning ska matningen sänkas till 0.02-0.03mm/varv för att kontrollera termiska spänningar i ytan.
Hur undviker man att raka skador på bearbetade precisionytor vid verktygbyte?
Använd snabba positionering (G00) vid byte-vertikal punkten i programmet. Denna punkt måste ligga inom verktygslindens säkra zon och vara minst 5mm från detaljens yta. Ställ även in en säker höjd för att öppna/stänga verktygsmagazinet för att förhindra att verktygsvärmen interfererar.
Är böjning efter snörjning av långa, smala axlar ett tecken på maskinens precision?
Det är inte nödvändigtvis ett maskinpärecisionproblem. 90% av fallen beror på släppande elastic deformation (verktygsskärning) eller termisk deformation. Det kan verifieras genom att förbättra fasthållningen (t.ex. hydraulisk tre-spändning + hög nivå i bakändan), öka finishsnörjningens arbetsmarginal, eller låta detaljen vila i 24 timmar efter bearbetning innan mätning (efter stressutjämning).
Kan man helt undvika interferens och verktygsslip genom att ändra designen?
Ja. Ändra komplexa djupa fåror till stegform, öka verktygets inledande vinkel (t.ex. en 15° guidningsvinkel) eller erskärpa korn på icke-matens ytor med kanter/varpningar. Innan ritningarna distribueras, måste en fullständig kollisionssimulering (Clash Detection) utföras i CAM-mjukvaran.
Slutsats och handlingsrekommendationer
För att undvika snörjningsinterferens och deformation krävs samordning över design, programmering, bearbetning och inspektion. ShowyMetal har 72 st CNC-maskiner med 3/4/5 axlar samt snurraxelmaskiner och kan tillgodose kraven på ±0.01mm precision och högsatinering för massproduktion. Deras tjänster inkluderar DFM-interferensgranskning och jämförelse av bearbetningslösningar. Om ni har ritningar för CNC-snörjning med höga längd-till-diameter-förhållanden, känslighet för termisk deformation eller komplexa rumsliga interferenser, skickan ritningarna och processkraven till vår avdelning för konstruktivt. Vi ger en detaljerad tillverkningsbarhetsbedömning och leveransplan för massproduktion (standard leveranstid 15-25 dagar).



