





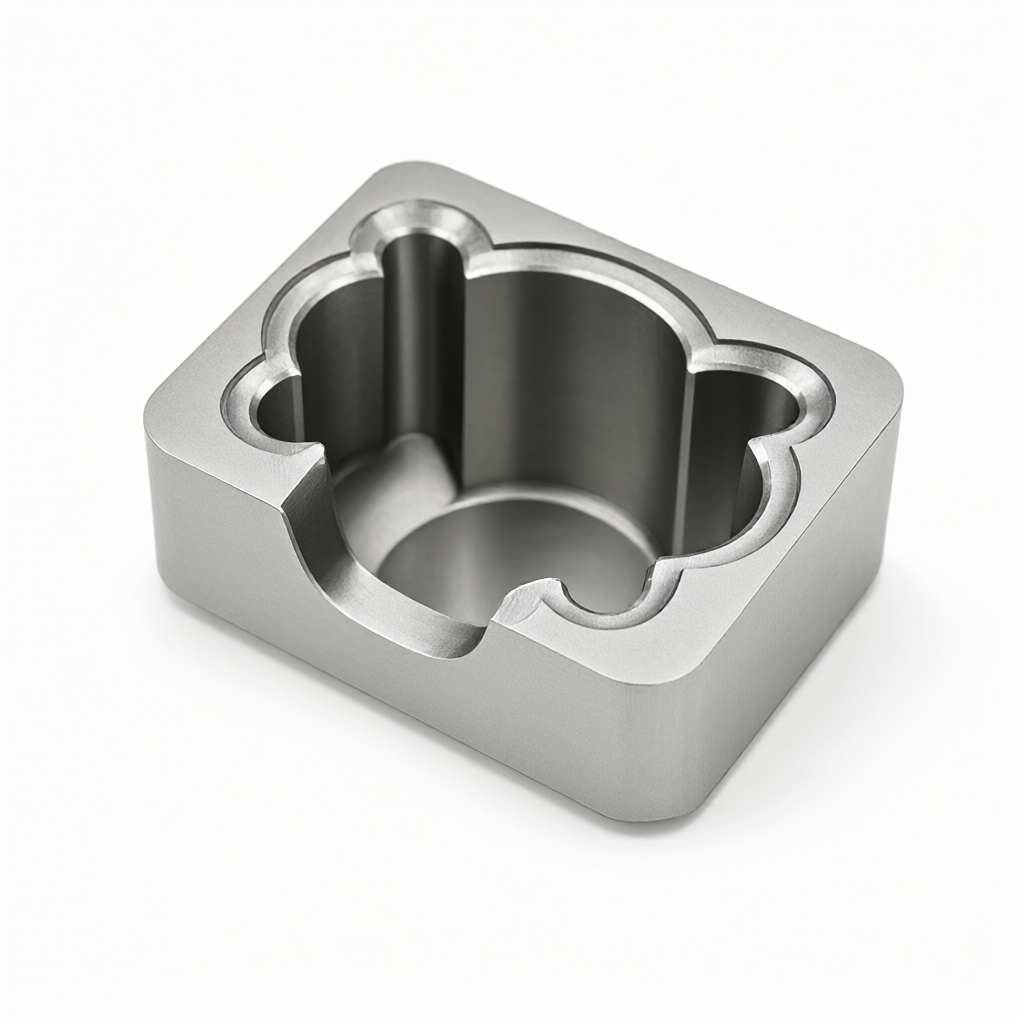
Vid precisions-CNC-fräsning av djupa kaviteter är dålig spånevakuering och verktygsslitage de två kärnpunkterna som begränsar dimensionsstabilitet och ytkvalitet. När bearbetningsdjupet överstiger 50 mm och hålets diameter är mindre än 15 mm, kan spånansamling lätt leda till sekundär skärning och onormalt verktygsslitage. Den här artikeln fokuserar påCNC-fräsning av djupa hålrumDe praktiska svårigheterna analyseras, spånborttagningsstrategin och verktygskompensationslogiken analyseras, och en praktisk processreferens tillhandahålls för ingenjörer och upphandling.
Felmekanism och strategi för spånborttagning av bearbetning med djupa hålrum
Fräsning med djup hålighet är ett bearbetningsscenario med högt bildförhållande. När verktygets längd-till-diameter-förhållande överstiger 6:1, kommer spindelns sidokraft att få verktyget att vibrera våldsamt, och spånen kan inte släppas ut smidigt i det smala hålrummet, vilket bildar en "spånbädd".
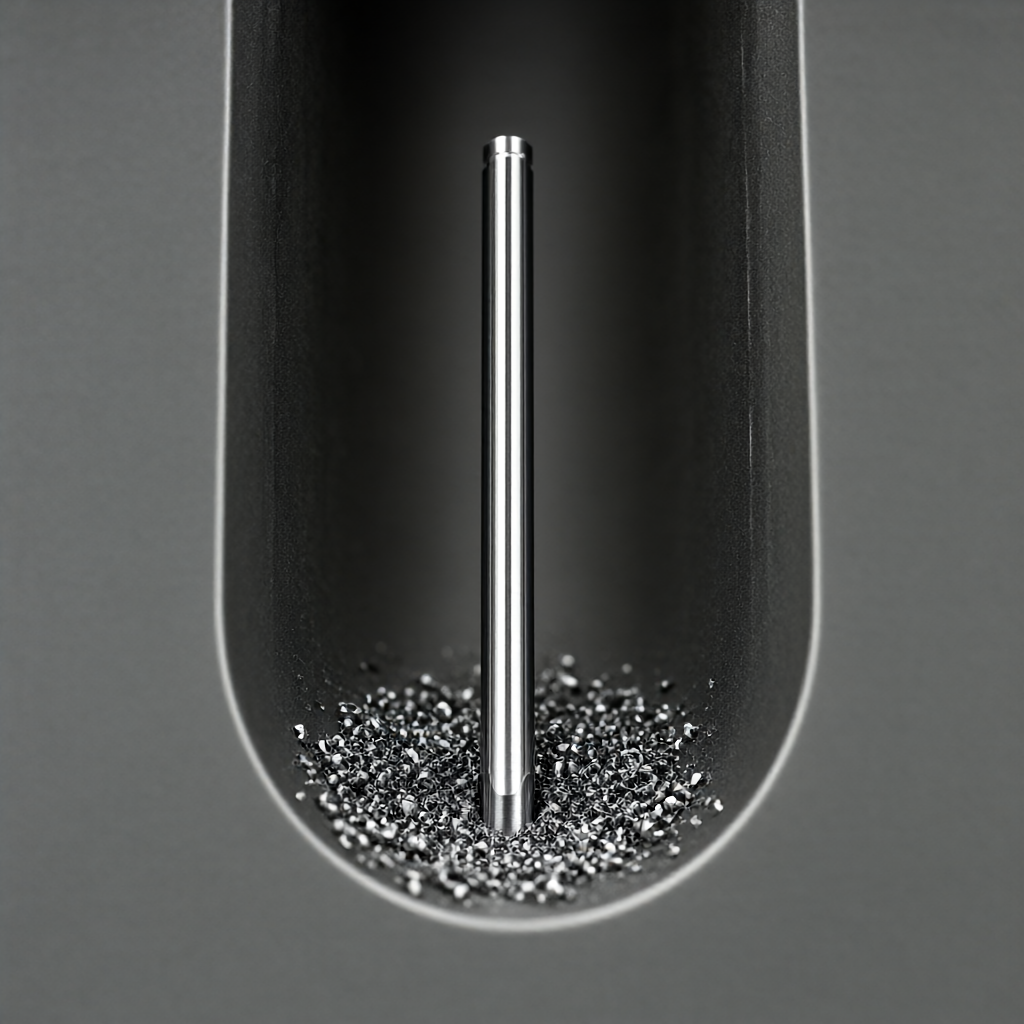
- sekundär skäreffekt: Ej urladdad spån dras in i skärområdet igen, vilket resulterar i verktygsflisning, repor på arbetsstyckets yta och dimensioner utanför toleransen.
- Kylningsfel: Spånansamling hindrar skärvätska från att komma in i skärområdet, och lokal temperaturhöjning orsakar termisk deformation av arbetsstycket, vilket påverkar den slutliga toleransen.
För att ta itu med ovanstående problem måste en strategi för aktiv borttagning av spåner konstrueras. föredrasHögtrycks minsta kvantitet smörjning (MQL)ellerForcerad insprutningskylning, öka skärvätsketrycket till 70-100 bar, riktningsmässigt rusa in i kontaktområdet mellan verktyget och arbetsstycket och använda vätskeflödesenergin för att trycka bort spånen från kaviteten. För material som är lätta att fästa, såsom aluminium och titan, måste oljehaltig skärvätska användas för att förhindra spånvidhäftning.
Verktygskompensationsparametrar och foderplanering
Verktygskompensation är inte en enkel numerisk korrigering, utan en dynamisk justeringsprocess för scenarier med djupa kaviteter. I CAM-programvara måste följande parametrar optimeras:
| Parameterpost | Bearbetning av grunt hålrum (djup<30mm) | Bearbetning av djupa hålrum (djup>50 mm) | Teknisk grund |
|---|---|---|---|
| Spindelhastighet | 12000-16000 rpm | Minska till 8000-12000 rpm | Minska rotationshastigheten för att minska verktygets sidokraft och dämpa vibrationer |
| Matning per varv | 0,1-0,15 mm/varv | Ökade till 0,2-0,35 mm/varv | Öka spåntjockleken, förbättra spånavlägsnandet och förhindra "skrapning" |
| Verktygshållare fastspänning | Standard elastisk chuck | värmekrymphylsa | Öka verktygshållarens styvhet och eliminera deformation orsakad av långa verktygsöverhäng |
| Kylningsmetod | Konventionell spraykylning | Riktad högtrycksinsprutning (>70 bar) | Tvångsspolning av skräp från kaviteten för att förhindra sekundär skärning |
Vid planeringen av foderbanan bör den traditionella spiralskärningen med samma höjd undvikas. För djupa hålrumsbottnar rekommenderas att användaSlät vägellerfiskbensstegstrategi, vilket låter verktyget tömma bottenspånen genom luftskärning (Peck) innan kraftig skärning. Samtidigt är modulen "chipborttagningsoptimering" i CAM-mjukvaran påslagen för att automatiskt öka tillbakadragningen i hörnen av den djupa håligheten för att lämna utrymme för skräp att tömmas.
Effekt av materialegenskaper på spånavskiljning och kompensation
Skäregenskaperna hos olika tekniska material avgör direkt framgången eller misslyckandet med strategin för borttagning av spån. Aluminium (som t.ex. 6061-T6) har god duktilitet och är lätt att fästa vid verktyget för att bilda "tumörer", så det måste kombineras med skärvätskor som innehåller klor eller tillsatser för extremt tryck; titanlegering (TC4) har dålig värmeledningsförmåga och temperaturen i skärzonen är koncentrerad, så matningshastigheten måste minskas och kylningen måste stärkas; rostfritt stål (304/316) har hög hållfasthet och stark klibbighet och spånorna är bandformade och kan lätt lindas runt verktyget, så ett verktyg med stor spånbrytare och högtryckskylning måste sättas på.
För ingenjörsplaster (som PEEK, PEI) är smältvidhäftning benägen att uppstå under skärning. Det är inte lämpligt att använda högtrycksvattenstrålar. Istället bör torrskärning eller gas-vätskeblandad rening användas för att förhindra silverränder på plastytan.
När det gäller val av verktyg är bearbetning med djup hålighet att föredra.Liten kantradieVerktyg, spånvinkeln måste vara mellan 20°-30° för att minska skärkrafterna och främja curling av spån. Om hårdmetallverktyg används, rekommenderas att skäreggarna passiveras (t.ex. 15-20μm) för att förbättra verktygets förmåga att motstå flisning vid intermittent skärning.
Standarder för toleranskontroll och acceptans för bearbetning av djupa hålrum
Dimensionsstabiliteten för bearbetning av djupa hålrum beror inte bara på verktygsmaskinen utan också på processen med sluten slinga. När djupet överstiger 50 mm måste effekten av verktygets styvhet på dimensionen i Z-riktningen beaktas. Det rekommenderas att reservera en marginal på 0,05-0,1 mm vid programmering.HalvfinfräsningEliminera stresskoncentrationen före användningFin fräsning(Skärdjup< 0.1mm)达到最终公差。
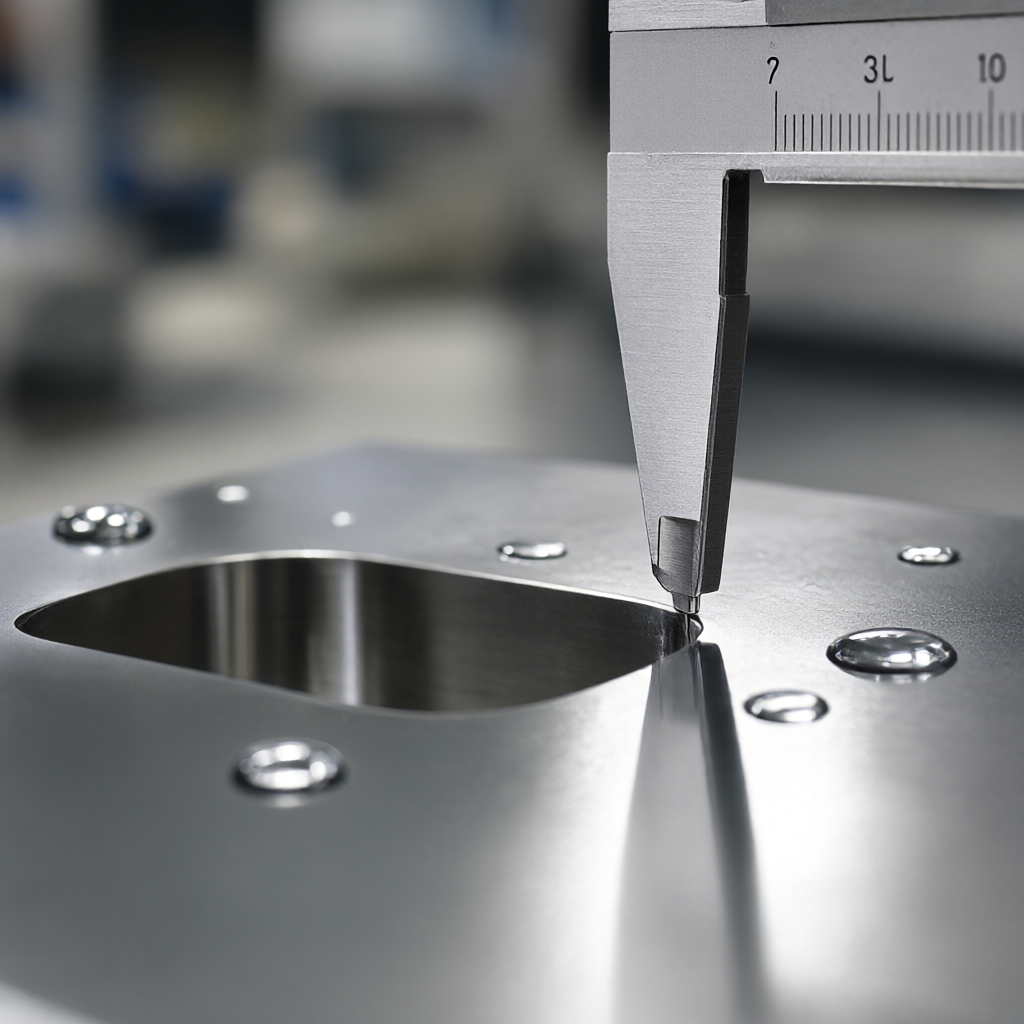
- Dimensionell tolerans: Den djupa håligheten i konventionell aluminiumlegering kan nå ±0,02 mm; det djupa hålrummet i titanlegering och rostfritt stål rekommenderas att kontrolleras till ±0,05 mm. Om ±0,01 mm krävs måste ytterligare bänkreparationer eller slipefterbearbetning användas.
- ytjämnhet: Genom att optimera matchningen av matning och hastighet kan bottenytan efter finmalning nå Ra 0,8-1,6μm; om Ra 0,4μm krävs krävs ytterligare en finslipning eller kemisk polering.
Under acceptansen måste en tredimensionell koordinatmätmaskin (CMM) användas för att utföra fullskalig inspektion av kavitetens djup, hålposition och bottenytans planhet. För blinda hål, kontrollera om det finns en "utvidgningseffekt" eller mikrosprickor i botten. Utseendeinspektionen behöver fokusera på att kontrollera om det finns repor på sidoväggarna för att säkerställa att ytfinishen uppfyller kraven på utseendekvalitet.
Vanliga frågor (FAQ)
Hur undviker man verktygsflisning under CNC-fräsning av djupa hålrum?
Det är nödvändigt att använda verktyg med stor spånvinkel och mikrokanter för att minska spindelhastigheten och öka matningen per varv. I kombination med den värmekrympbara verktygshållaren förbättras styvheten för att säkerställa en jämn utmatning av spån och förhindra stötar orsakade av sekundär skärning.
Vilket högtryckskyltryck krävs för bearbetning av djupa hålrum?
För hålrum med ett djup som är större än 50 mm rekommenderas att skärvätsketrycket ställs in i intervallet 70-100 bar, och att insprutningsmunstycket måste vara i linje med verktygets skärkant, med hjälp av vätskeflödesenergin för att kraftfullt trycka bort spånen från bearbetningsområdet.
Vad ska jag göra om det är svårt att ta bort spån vid bearbetning med djupa hålrum av rostfritt stål?
Välj ett verktyg med en stor spånbrytare och stor spånvinkel och minska skärhastigheten på lämpligt sätt. I kombination med skärvätska som innehåller tillsatser för extremt tryck och högtryckskylning förhindrar det att remsformade spån lindas runt verktygshållaren och säkerställer kontinuerlig och stabil bearbetning.
Hur säkerställer man ±0,01 mm noggrannhet på botten av ett djupt hålrum?
Noggrannheten för konventionell CNC-fräsning av djupa hålrumsbottenytor är mestadels runt ±0,02 mm. Om ±0,01 mm krävs krävs en tvåstegsprocess med semi-precisionsfräsning och finfräsning. Skärdjupet för finfräsning är mindre än 0,05 mm. Verktygsslitagekompensation måste övervägas och en finslipningsprocess måste läggas till vid behov.
Krävs skärvätska för bearbetning av djupa hålrum av teknisk plast?
De flesta tekniska plaster (som PEEK) är inte lämpliga för användning med högtrycksvattenstrålar, vilket lätt kan leda till materialsvällning eller silverränder. Metoder för torrskärning, luftblåsning eller luft-vätskeblandning används vanligtvis för att ta bort spån, och verktyg med stora spånvinklar och hög jämnhet väljs.
Avslutning och dockning med bearbetningskrav
CNC-fräsning av djupa hålrum är ett nyckelscenario för att testa precisionstillverkningsförmåga. Genom vetenskaplig spånborttagningsstrategi, rimlig verktygskompensation och strikt tolerans med sluten slinga kan verktygsförlusten effektivt minskas och batchkonsistensen förbättras. ShowyMetal har 72 CNC-maskiner (inklusive 3/4/5 axlar), som stödjer bearbetning av djupa kaviteter av aluminium, stål, titan, teknisk plast och andra material. Toleransen kan nå ±0,01 mm, ytfinishen är Ra0,4μm och batchordrar kan levereras snabbt på 15-25 dagar. Om du står inför bearbetningsutmaningen med djupa hålrum, tunnväggiga eller högblanka delar är du välkommen att tillhandahålla ritningar och tekniska krav, och vi kommer att ge processoptimeringsförslag och korrekta offerter baserat på DFM-erfarenhet.



