





Ytråheten Ra-värdet vid precisionsbearbetning bestämmer direkt friktionskoefficienten, läckagerisken och livslängden för tätningsgränssnittet. För hydrauliska ventilblock, högtrycksflänsar eller precisionslagersäten kan den till synes lilla skillnaden mellan Ra 0,8μm och Ra 1,6μm leda till ojämn kontaktspänningsfördelning under faktiska arbetsförhållanden, vilket kan orsaka slitage eller tätningsbrott. Baserat på erfarenhet av precisions-CNC-bearbetning analyserar den här artikeln Ra-värdets djupa inverkan på tätningsprestanda och ger förslag på tekniska val.
Definitionen av Ra-värde och den fysiska mekanismen för tätningsgränssnitt
Ytjämnhet Ra (arithmetisk medelavvikelse) är kärnindikatorn för att mäta ytans mikrogeometri. I tätningsgränssnittet är den faktiska kontaktytan mycket mindre än den nominella kontaktytan, och belastningen bärs av ytornas ojämnheter. När Ra-värdet minskar, minskar höjdskillnaden mellan ojämnheterna och trycket per ytenhet är mer enhetligt, vilket bidrar till bildandet av en kontinuerlig och stabil tätningsfilm eller metall-metallkontakt.
- Lågt Ra-värde (Ra 0,2-0,8μm): Den mikrokonvexa kroppen är skonsam och kontaktytan är stor, lämplig för dynamisk tätning (som kolvringar, glidlager) och reducering av friktionsvärme och slitage.
- Medium Ra-värde (Ra 1,6-3,2μm): Den mikrokonvexa kroppen har en viss oljelagringskapacitet och är lämplig för statisk tätning eller glidförsegling med låg hastighet, vilket hjälper till att bibehålla smörjoljefilmen.
- Högt Ra-värde (Ra 6,3μm och högre): Ytan är mycket porös och lätt att absorbera föroreningar. Det rekommenderas vanligtvis inte för tätningsytor med hög precision om det inte är försett med en speciell gänglåsningsstruktur.
Det bör noteras att ju lägre Ra-värdet är, desto bättre. Ett för lågt Ra-värde (som Ra 0,1μm) kan öka risken för kallsvetsning (grillning) i en specifik legeringskombination, vilket kräver en omfattande utvärdering baserad på materialhårdhet och smörjförhållanden.
Styrbar räckvidd och kostnadsanalys av Ra-värde i CNC-process
Olika CNC-processer har strikta gränser för den övre gränsen för ytjämnhet. För tätning av kritiska ytor avgör processval direkt om det slutliga Ra-värdet kan uppfylla designkraven. Följande är de typiska Ra-värdesprestanda och tillämpliga scenarier för vanliga processer på konventionella stålmaterial (som 45 stål och 304 rostfritt stål):
| Bearbetningsteknik | Typiskt Ra-värdeområde (μm) | Tillämplig tätningstyp | kostnadsfaktor (relativ) | Huvudsakliga begränsande faktorer |
|---|---|---|---|---|
| 3-axlig/4-axlig CNC-fräsning | 1,6 - 3,2 | Statisk platt tätning, lågflödesfläns | 1.0 | Effekt av verktygsbanarester och skärdjup |
| CNC-svarvning (slutsvarvning) | 0,8 - 1,6 | Ringtätning, kolvstopp | 1.1 | Verktygsspets bågradie, matningsmängd |
| Fräsning+Spegelslipning/Polering | 0,2 - 0,4 | Hydrauliska högtrycksventiler, medicinska vätskekanaler | 2,5 - 3,0 | Deformation av verktygsfixturer och tidskrävande polering |
| Efterbehandling av centreringsmaskin | 0,8 - 1,6 | Smala axeltätningar | 1.2 | Vibrationskänslighet, hög styvhet fastspänning krävs |
Ur ett kostnadseffektivitetsperspektiv, om tätningskravet endast är statisk O-ringstätning, räcker det med en fräst yta på Ra 3,2μm och det finns ingen anledning att lägga till en poleringsprocess. Men om arbetsförhållanden med högt tryck (>20 MPa) eller höga temperaturskillnader är inblandade, rekommenderas det att kontrollera Ra inom 0,8 μm för att förlänga tätningsringens livslängd och minska läckagehastigheten.
Kopplingseffekt av materialegenskaper och Ra-värde
Tätningsprestanda beror inte bara på Ra, utan beror också starkt på de tribologiska egenskaperna mellan materialen. Vid precisions-CNC-bearbetning påverkar materialval direkt ytbearbetningsprestanda:
- Aluminiumlegering (6061-T6, 7075-T6): Bra skärprestanda, lätt att få Ra 0,8μm yta. Aluminium är dock mjukt. Om slipytan är gjord av hårdmetall behöver Ra kontrolleras till ca 1,6 μm för att behålla mikroutsprången för oljelagring och förhindra torr friktion.
- Rostfritt stål (316L, 17-4PH): Stark seghet, lätt att fästa på kniven, vilket resulterar i högt Ra-värde. Det rekommenderas att använda processen för minsta kvantitetssmörjning (MQL) och designa Ra över 1,6 μm för att undvika mikroskopiskt adhesivt slitage.
- Tekniska plaster (PEEK, POM): Själva ytan är slät, men CNC-bearbetningskanter är benägna att bli grader. När tätningsytan matchas med metalldelar kan plastsidan Ra avslappnas till 1,6-3,2μm, och fokus ligger på kantfasning C0,5-C1,0 för att skydda tätningsläppen.
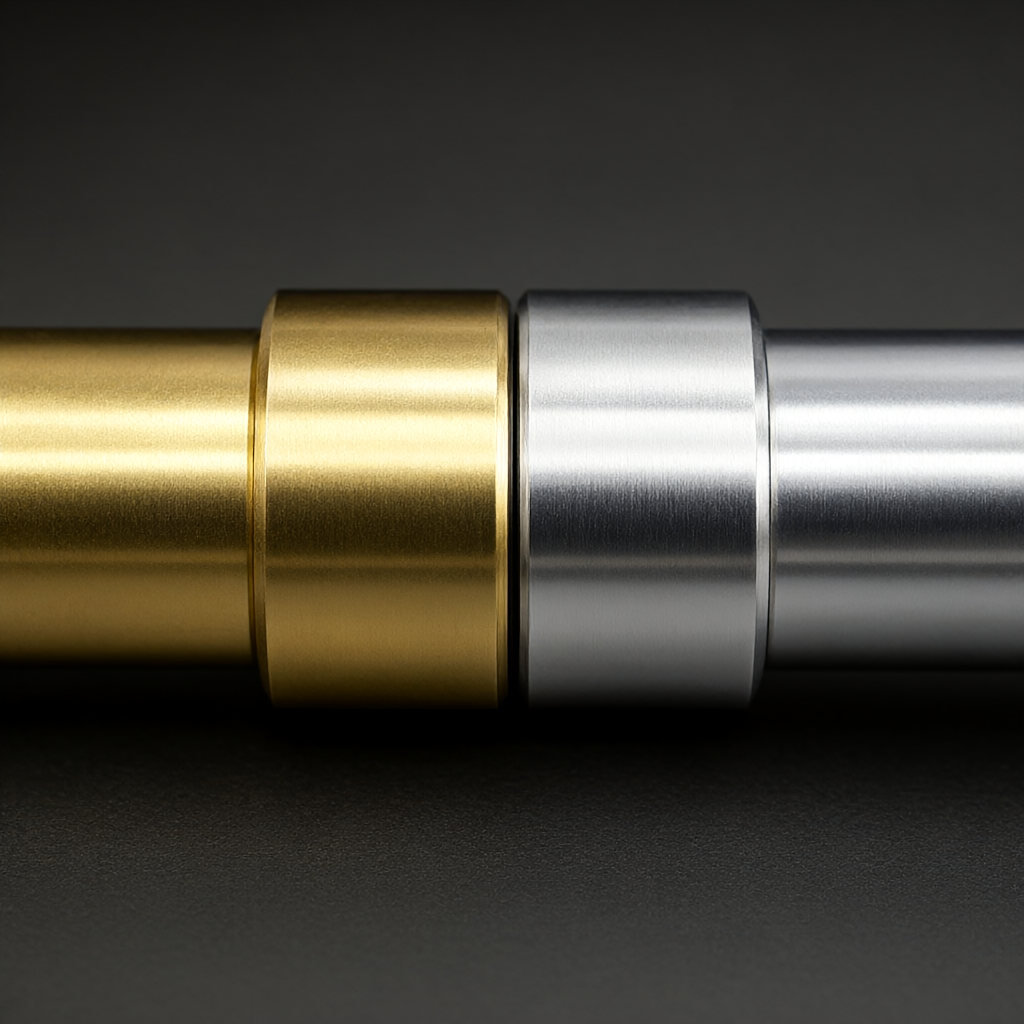
Om inget material specificeras bör ingenjören specificera passande material för tätningsparet så att lämplig grovhetstolerans kan väljas. Till exempel, när stål tätas mot koppar, rekommenderas kopparsidan Ra att vara 0,4-0,8μm högre än stålsidan för att skydda mjukare material.
Skillnader i Ra-val mellan dynamiska tätningar och statiska tätningar
Dynamisk tätning (rörligt par) och statisk tätning (fast skarv) har helt olika krav på Ra. Statisk tätning bygger huvudsakligen på kompressionsdeformation för att fylla luckor, och Ra 3,2μm är vanligtvis acceptabelt; dynamisk tätning kräver att en oljefilm hålls i rörelse, och Ra-värdet måste vara finare.
För glidtätningar (såsom styrhylsor, kolvar) är Ra 0,8μm vanligtvis bättre än Ra 1,6μm eftersom lägre oregelbundenhet hjälper till att bilda en dynamisk trycksmörjfilm. Vid höghastighetsdrift (>10 m/s) kan dock för låg Ra orsaka en olinjär ökning av friktionskoefficienten och värmealstring. För närvarande kan användning av cross-hatch-bearbetning optimera värmeavledning och kvarhållning av oljefilm, men detta ligger utanför definitionen av standardvärdet för Ra, och ytterligare texturdjup och vinkel måste noteras.
När ingenjörer markerar Ra-värdet på ritningen, om dynamisk tätning är involverad, rekommenderas det att även markera "maximal tillåten asperity-höjd" eller använda S-parametrar (ISO 25178-2) för att mer heltäckande kontrollera effekten av yttopografi på läckage.
Källor till bearbetningsfel som påverkar stabiliteten hos Ra-värdet
I massproduktion är det mer utmanande att upprätthålla fluktuationsintervallet (konsistensen) för Ra-värdet än att uppnå ett lågt Ra-värde på en enda gång. De främsta felkällorna inkluderar:
- Verktygsslitage: Efter att fräsen eller svarvverktyget är slitet kommer Ra-värdet att öka linjärt med bearbetningstiden. En mekanism för kompensation för verktygslivslängd måste upprättas, såsom verktygsbyte eller trimning var 50:e bearbetade bit.
- Skärparameterdrift: Ändringar av spindelbelastningen eller fluktuationer i kylvätskeflödet gör att det faktiska skärdjupet/matningen avviker från det inställda värdet. Användningen av mycket styva centreringsmaskiner eller svarv-fräsmaskiner kan minska sådana fel.
- Arbetsstyckets fastspänningsdeformation: Tunnväggiga delar eller smala skaft släpper spänningar efter fastspänning, vilket gör att ytmikrogeometrin förändras. Det rekommenderas att mäta Ra i "halvfärdigt tillstånd" efter bearbetning av tätningsytan, eller på en fixtur.
- Ytbehandlingsstörningar: Om tätningsytan kräver elektroplätering eller anodisering kommer förbehandling (sandblästring) att ändra Ra-värdet. Vanligtvis ökar Ra med 0,5-1,0μm efter sandblästring. Om konstruktionsritningen är Ra 0,8 μm, måste grovheten kontrolleras till Ra 0,4-0,5 μm vid förbearbetning, och ökningen av efterföljande processer ska dras av.
När du frågar leverantören, informera tydligt om ytbehandlingsprocessen ingår och be om en Cpk-rapport (Process Capability Index) för att utvärdera överensstämmelsen mellan Ra-värdet mellan batcherna. För kritiska tätningar anses Cpk ≥ 1,33 i allmänhet vara en godkänd nivå.
Verifieringsmetoder och rekommendationer för felanalys
Lita inte enbart på leverantörens CMM-rapport för att verifiera tätningsprestanda. Ra-värdet måste mätas i ett angivet område (vanligtvis 5 mm × 5 mm) med en profilometer eller grovhetsmätare, och påverkan av bearbetningsriktningen måste uteslutas. För tätningsytan rekommenderas att mäta på 3 olika positioner på tätningsmarken och ta medelvärdet.
Om tätningsfel inträffar är analysvägen som följer:
- Observera läckagevägen: Om det finns ränder längs en specifik riktning kan det vara så att Ra-värdet är för högt, vilket gör att oljefilmen går sönder, eller att bearbetningsstegen är för stor.
- Kontrollera för asperitetsdeformation: Använd SEM (scanning elektronmikroskop) för att observera kontaktytan. Om det finns plöjningsmärken betyder det att Ra är för lågt och det finns otillräcklig smörjning, vilket resulterar i kallsvetsning.
- Kontrollera materialmatchning: Bekräfta om limnötning (skada) uppstår. Vid denna tidpunkt måste skillnaden i materialhårdhet justeras eller så måste Ra-värdet ökas för att förbättra oljelagringen.
Att upprätta en feldatabas inklusive Ra-värde, materialkvalitet, smörjmedelstyp och belastningsspektrum hjälper till med efterföljande DFM-optimering (tillverkningsanalys).
FAQ
Är tätningsytans lägre Ra-värde, desto bättre?
Inte jämförelsevis. Ett för lågt Ra-värde (som Ra 0,1μm) kan öka risken för kallsvetsning under torr friktion eller magra oljeförhållanden. Dynamisk tätning är vanligtvis bättre med Ra 0,4-0,8μm, medan statisk tätning med Ra 1,6-3,2μm kan tillgodose de flesta behov.
Kan CNC-fräsning direkt nå Ra 0,4μm?
Standard 3-axlig/5-axlig fräsning är vanligtvis svår att stabilt uppnå Ra 0,4μm, och denna noggrannhet kräver vanligtvis efterföljande slipning eller superfinishing. Om designen är så här, rekommenderas det att lista poleringsprocessen separat i stycklistan och utvärdera dess inverkan på den totala leveranstiden.
Hur bedömer man om leverantörens Ra-värdedata är tillförlitliga?
Det är nödvändigt att tillhandahålla råhetsmätarens märkesmodell, provtagningslängd (vanligtvis 40 μm) och specifik mätplats. Om leverantören endast tillhandahåller CMM-data utan en ytjämnhetsrapport är risken högre för tätningar.
Hur kommer ytbehandling att förändra det ursprungliga Ra-värdet?
Sandblästring ökar vanligtvis Ra-värdet med 0,5-1,0μm; den anodiserade filmen i sig har liten effekt på Ra, men förbehandlingens sandblästring har en betydande inverkan; elektropläteringsskiktet ärver vanligtvis basmaterialet Ra, men kan passivera mikroutsprången något.
För högtryckstätning, vilket område ska Ra-värdet kontrolleras inom?
Ju högre tryck desto hårdare krav på Ra-värde. Under arbetsförhållanden >10MPa rekommenderas att kontrollera Ra inom 0,8 μm och prioritera svarvningsprocessen för att erhålla en enhetlig axiell textur för att undvika att de tvärgående verktygsmärken som produceras av fräsning blir läckagekanaler.
Slutsatser och rekommendationer till åtgärder
Ytjämnhet Ra-värdet är en nyckelparameter som ofta underskattas vid tätningsdesign. Det är inte bara en morfologisk indikator, utan också en funktionell egenskap som påverkar friktion, slitage och läckagehastighet. I precisions-CNC-bearbetningsprojekt kan den blinda jakten på låga Ra-värden leda till ökade kostnader och förändringar i fellägen. Ingenjörer bör fastställa ett rimligt Ra-målvärde genom att kombinera materialparning, arbetsbelastning och budget under konstruktionsstadiet, och bekräfta processvägen med tillverkaren under DFM-granskningen.
Om ditt projekt involverar kritiska tätningar eller kräver strikt processkapacitetskontroll av Ra-värdet, är du välkommen att tillhandahålla ritningar och arbetstillståndsparametrar. Vi kommer att utvärdera den mest lämpliga processkombinationen och tillhandahålla en kvalitetssäkringsplan baserad på Cpk-rapporten.



