





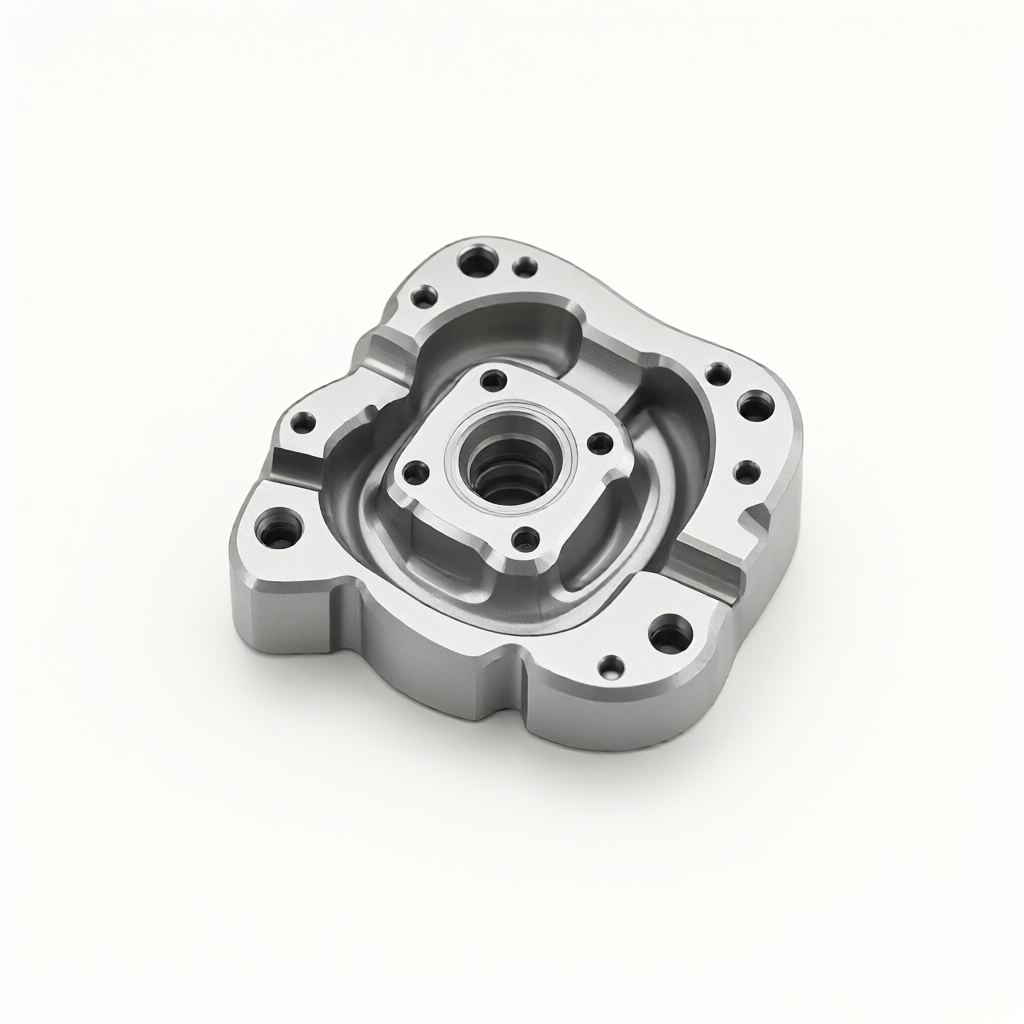
Kärnprocesser och utmaningar vid femaxlig CNC-framgång av medicinska kaviteter
Vid framgång av precisions-CNC-delar är femaxlig CNC-framgång av komplexa medicinska kaviteter ett typiskt krav för att hantera ovanliga ytor och djupa struktur. Medicinska kavitetsdelar kräver vanligtvis anslutning av steril förpackning, yta utan gäss och repor, och dimensionella toleranser hållna inom ±0,01 mm. Ytoråghet krävs på nivå Ra 0,4 μm eller bättre. Eftersom medicinska enheter har höga krav på biokompatibilitet och renhet, har konventionella tre- eller fyraaxliga processer ofta problem med axelinterferens, otillräcklig optimering av verktygsbanor och låg effektivitet vid borttagning av gäss vid behandling av komplexa kaviteter. Femaxlig samverkan av axlar förbättrar verktygets infallsvinkel avsevärt genom att lutnings- och vikaxlar samarbetar, ökar ytglansminskning och minskar stöstrukturen, vilket lämnar processmarginaler för efterföljande sterilisering och rengöring.
Materialval och optimering av fräsparametrar
Vanliga material för medicinska kaviteter inkluderar 316L rostfritt stål, titanlegeringar (t.ex. Ti-6Al-4V) och PEEK teknisk plast. Skillnader i malsegenskap för olika material påverkar direkt verktygslivslängd, ytkvalitet och svårigheten att ta bort gäss.
- 316L rostfritt stål: Hög duktilitet och låg värmeledningsförmåga, benägen för chipbildning. Rekommenderas att använda stor matning och liten barmjälktid, med huvudvarvrevel hållna på 8000–12000 varv/min och matningstakt 300–500 mm/min. Rekommenderade verktyg är cementkarbid med beläggning (t.ex. TiAlN-beläggning) för att öka slittålighet och chiputmatning.
- Titanlegering: Låg elastisitetsmodul, benägen för deformation. Kräver lägre frässteg (500–800 m/min), ökad kylvätskeflöde för att undvika värmeupprättning som leder till termisk deformation. Rekommenderas att använda mikromalseg parametervärden, steg 0,05–0,1 mm, för att säkerställa ytnoggrannhet.
- PEEK teknisk plast: Smältpunkt runt 343 °C, benägen för att fastna i verktyget. Kräver skarpa verktyg (t.ex. monokristallint diamant eller CBN), höghastighet och låg matning (10000–15000 varv/min, matning 200–300 mm/min), samt luftkylning för att förhindra termisk deformation.
Parametervoptimering kräver integrering med femaxlig simuleringsvaruvarumärke för kollisionsskott och justering av verktygsaxelstrategi för att säkerställa att verktyget alltid hålls vid ett optimalt frässteck i djupa kavitetsområden, och undviker vibrationer och verktygsavvikelse.
Verktygsbanor och axelstrategi vid femaxlig samverkan
Vid femaxlig CNC-framgång av komplexa medicinska kaviteter är planeringen av verktygsbanor avgörande för ytkvalitet och effektivitet. Vanliga strategier inkluderar:
- Helixfräsning: Används för fräsning av kaviteter, upprätthåller konstant fräsbelastning, minskar spänningar vid verktygsspetsen, reducerar ytspänningar och underlättar efterföljande sterilrengöring.
- Z-linjig jämlikt fräsning: Används för finishning, uppnår ytoråghet Ra 0,4 μm genom att kontrollera steget (vanligtvis 0,02–0,05 mm). Kräver glatt övergående verktygsbanor för att undvika sambandsspor.
- Glatt femaxlig framgång: Använder kontinuerlig femaxlig rörelse i kurvytor, upprätthåller konstant huvudlutning (t.ex. 45°–60°), förbättrar verktygsspetsstyrkan, minskar utstickningsvibrationer och uppnår mer jämn ytkvalitet.
Optimering av verktygsbanor måste också beakta reservationer för borttagning av gäss. För skarpa kanter eller hörn i djupa kaviteter kan förberedda gässfräsningsspår eller avsättning ritas för att undvika ytskador från manuellt borttagning av gäss. Femaxliga maskiner kräver inte vändning av detaljen vid positionering, vilket minskar fasthållningsspänningar och underlättar upprätthållande av dimensionsstabilitet.
Jämförelse av processer för borttagning av gäss och anslutning av steril förpackning
Borttagning av gäss är en förberedande process för godkännande av medicinska delar. Olika metoder har betydande påverkan på ytskikt, biokompatibilitet och anslutning av steril förpackning. Följande tabell jämför tre vanliga lösningar för borttagning av gäss:
| Metod | Applicerbart scen | Risk för ytskikt | Anslutning av steril förpackning | Kostnad och effektivitet |
|---|---|---|---|---|
| Vibrationsgässing | Mångå, djupa kaviteter, komplexa inre kanaler | Låga, men kräver kontroll av slipmedlets kornstorlek (≤ 325 mesh) för att undvika repor | Hög, lätt att rengöra kvarvarande slipmedel | Medel, god konsistens vid bulk |
| Laserborttagning av gäss | Skarpa kanter, tunnväggar, högtemperaturlegeringar | Väldigt låg, kontaktlösa, inget varmepåverkat område | Väldigt hög, inga kvarvarande förbrukningsmaterial | Hög, lämplig för högprecisions medicinska delar |
| Elektrokemisk borttagning av gäss (ECM) | Djupa hål, smala kanaler, ledande material | Låga, men kräver kontroll av elektrolytets sammansättning och strötdensitet | Medel, kräver grundlig rengöring av kvarvarande elektrolyt | Medel, lämplig för titan/stållegeringar |
När en metod för borttagning av gäss väljs, måste man beakta materialets egenskaper och den efterföljande steriliseringsmetoden (t.ex. etylenoxid eller strålsterilisering). Laserborttagning av gäss har lägst risk för kontaminering av steril förpackning eftersom den är kontaktlös och inte förbrukar material, och är lämplig för höga kräv på renhet. Vibrationsgässing är lämplig för komplexa inre kaviteter, men slipmedlets kornstorlek måste noggrant väljas för att förhindra kvarvarande mikropartiklar som påverkar biokompatibilitetstester. Elektrokemisk borttagning av gäss är effektiv för ledande material, men kvarvarande elektrolyt måste tas bort genom upprepad ultraljudsrengöring och spolning med ren vatten, och det måste testas att jonkvarlämmelse är under gränsvärdet för medicinska standarder.
Ytbehandling och verifiering av kompatibilitet med steril förpackning
Efter borttagning av gäss krävs oftast ytbehandling av medicinska kaviteter för att ytterligare förbättra korrosionsbeständigkeit och biokompatibilitet. Vanliga processer inkluderar:
- Stensliperiet: Används aluminiumoxid eller glasaggregat 150-325 mesh, tryck reguleras till 0,3-0,5 MPa, mål för ytlig hetthet Ra 0,8-1,6 μm. Efter stensliperiet krävs syrarengöring och passivering för att ta bort skadade kontaminationslager.
- Alloxidation (aluminiumlegeringar): Passar för medicinska aluminiumdelar, film tjocklek 5-10 μm, kan färgas eller hårdslutna. Hållfasthetsprocessen måste vara komplett för att förhindra resterande rengöringsvätska i porerna.
- Beläggning: Till exempel Nickelin-beläggning (2-5 μm), förbättrar slitstyrka och korrosionstålighet. Efter beläggning krävs brinteutsläpp (t.ex. 200 ℃/4 timmar) och saltnebeltestning.
Efter att ytbehandlingsprocesserna är klara, kräver det verifiering av steriliseringsförpackningens kompatibilitet. Förpackningsmaterial (t.ex. medicinsk PE-påse eller papper-plast sammansatt) måste säkerställa att det inte tar skada eller förorenas av delens ytlig partiklar, statisk laddning eller resterande ämnen. Rekommenderar transporteningsprovning och täthetstestning, verifiera att delens ytligt strukturer ej förändras efter steriliseringscykeln, och att det inte förekommer utsläpp.
Inspektionsstandarder och undvikande av fel
Som en medicinsk kummätdel, verifieras det slutliga kvalitetskravet enligt strikt inspektionsstandarder. Huvudinspektionspunkter inkluderar:
- Måttmätning: Använd Coordinated Mätningsmaskin (CMM) eller optisk projektor, verifiera nyckelpunktstolerans, mål ±0,01 mm. CMM-penseln väljer rödbortsskivdiameter (R 0,5 mm) för att förbättra mätningen av djupt kummätts.
- Ytlig hetthet: Använder vitljus interferometer eller kontaktlig heterhetsmätare, mål Ra 0,4 μm (precisionsmaskinering) eller Ra 0,8 μm (efter stensliperiet). För att undvika lokalavvikelse, mäts på flera punkter på olika formflaten.
- Beröringsgrad: Uppfylls enligt ISO 16232-1 (partikelmätning) eller VDA 19 (kemisk analys av resterande ämnen). De borttagna och behandlade delarna ska genomgå ultraljuds rengöring för att säkerställa att det inte finns kvar som metallpartiklar, slipmedel eller elektrolytrensterande ämnen.
- Biotolerans: Det slutliga produkten måste uppfylla kraven för ISO 10993-serien (celltetslighet, allergiskitet, irritation etc.), säkerställa att material och behandlingsprocessen inte släpper ut giftiga ämnen.
Vanliga felmönster inkluderar: resterande borttagning i djupt kummäts hörna, beläggningsskador, skador efter borttagning, måttförändringar efter steriliseringscyklarna. Undvikande inkluderar: reservera borttagningsprocessmarginaler under femaxlig maskinering; utför syrarengöring och aktivering innan ytbehandling; byt borttagningen mot laser eller vibrationsmetod, ersätt manuell operation; utför högt måttstabilitetstest innan sterilisering (simulerar steriliseringstemperaturen ±10 ℃).
FAQ: Om femaxlig CNC-maskinering av medicinska kummäts
Kan femaxlig CNC-maskinering uppfylla medicinsk kummäts steriliseringsförpackningens krav?
Ja. Genom att optimera verktygsstigen och minimera spänningsskador och ytskador i maskineringsprocessen, tillsammans med laser- eller vibrationsmetod och strikt rengöringsprocess, säkerställa att delens yta inte har kvar någon förorening, och uppfylla steriliseringsförpackningens täthet och beröringskrav.
vilken borttagningsmetod passar bäst för 316L rostfritt medicinsk kummäts?
Lasermetoden passar bäst för 316L rostfritt stål p.g.a. avsaknad av kontakt, inga slippmedelsrester, mindre termisk påverkningszon. Om den inre strukturen är komplicerad, kan vibrationmetoden kombineras, men slippmedlets storlek ska kontrolleras och genomföras rigoröst.
Hur uppnås Ra 0,4 μm ytlig hetthet under femaxlig maskinering?
Det kräver att välja parameters för precision (0,02-0,05 mm steghastighet, måttlig hastighet), kombinera femaxlig maskineringsstrategi, samtidigt som verktygets hårdhet och maskinens termiska stabilitet ska upprätthållas. Efter precisionstället ska man undvika omläggning för att minska risken för ytskador.



