





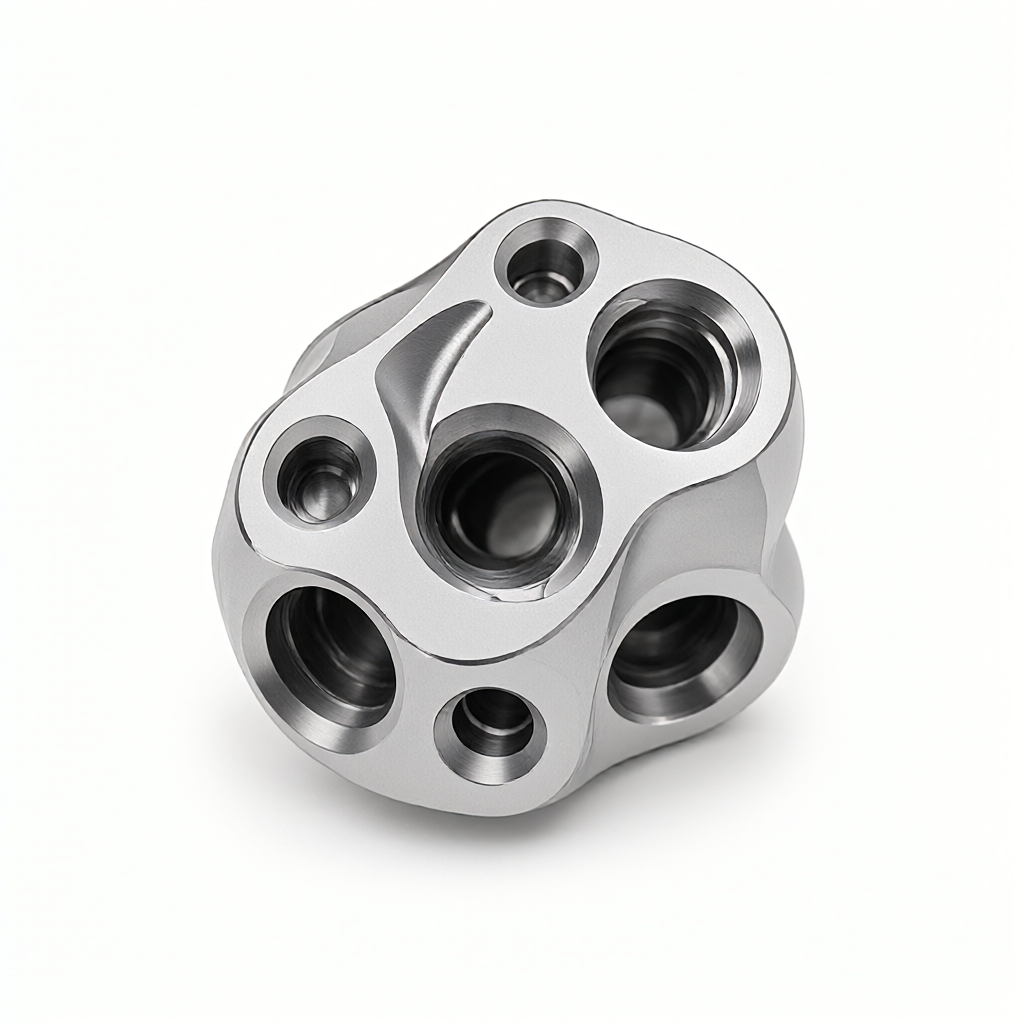
Utmaningar med förhållandet mellan djup och diameter av det inre hålet och förhållandet mellan verktygets slankhet för femaxlig CNC-bearbetning av precisionsventilkärnor
I pneumatiska, hydrauliska och halvledargaskretssystem,PrecisionsventilkärnaDet är den centrala komponenten för att styra vätskans på-av och flödesreglering. Dess bearbetningssvårigheter är koncentrerade tillFemaxlig CNC-bearbetningSpeciellt när det gäller djupa håligheter och specialformade lutande hål.Förhållande mellan inre håldjup och diameter (L/D)ochVerktygets slankhetsförhållandeDe resulterande problemen inkluderar otillräcklig styvhet, skärvibrationer och svårigheter att ta bort spån. För inköps- och FoU-ingenjörer är det viktigt att förstå dessa två parametrarToleransstabilitetochytfinishEffekten är en nyckelindikator för att utvärdera leverantörens verkliga processkapacitet. Om du bara förlitar dig på ritningar för anförtroende och ignorerar verktygsvägskompensationsstrategin i processbanan, kommer det ofta att leda till satskonsistensfel eller leveransförsening.
Fysiska begränsningar av förhållandet mellan inre håls djup och diameter på ventilkärnas noggrannhet
Ventilkärnor kräver vanligtvis ett förhållande mellan håldjup och diameter (L/D) på 3:1 eller till och med 5:1 eller mer. När L/D överstiger 3,Femaxlig CNC-bearbetningBorrnings- och brotschningsprocesserna i CNC står inför betydande utmaningar:
- Verktygsavböjning och verktygskapacitet:När slankhetsförhållandet ökar, ökar den elastiska deformationen av verktyget under tryck exponentiellt. Vid L/D=4, med användning av konventionella styva stöd, kan dimensionsavvikelser i diameterriktningen överskrida toleransfönstret på ±0,01 mm.
- Värmeackumulering och termisk deformation:Vid bearbetning med djupa hål är skärvärme svår att leda genom skaftet, vilket resulterar i lokal temperaturökning, vilket i sin tur orsakar kvarvarande spänningar i arbetsstycket och krympningsdeformation efter kylning.
- Risk för spånblockering:Speciellt vid bearbetning av rostfritt stål eller titanlegeringsmaterial kan spånkrusar lätt ansamlas i botten av hålet, vilket gör att verktyget spricker eller till och med går sönder.
Därför måste ingenjörer under DFM-stadiet (Design for Manufacturability) klargöra den övre gränsen för L/D. Till exempel, för ett Ø6 mm ventilkärnhål, om djupet överstiger 24 mm (L/D=4), rekommenderas det att bearbeta det i sektioner eller använda en borrprocess istället för en enkel borrning för att kontrollera det ackumulerade felet.
Verktygets slankhetsförhållande och strategi för matchning av skärparameter
Verktygets smalhetsförhållande (S/L) påverkar direkt prestandan vid fräsning och borrning.ytjämnhetochDimensionell stabilitet. existeraFemaxlig CNC-bearbetningVid bearbetning används vanligtvis en kulskärare eller en rundskärare för att fasa böjda ytor och öppningar, och dess S/L är vanligtvis 5:1 till 8:1.
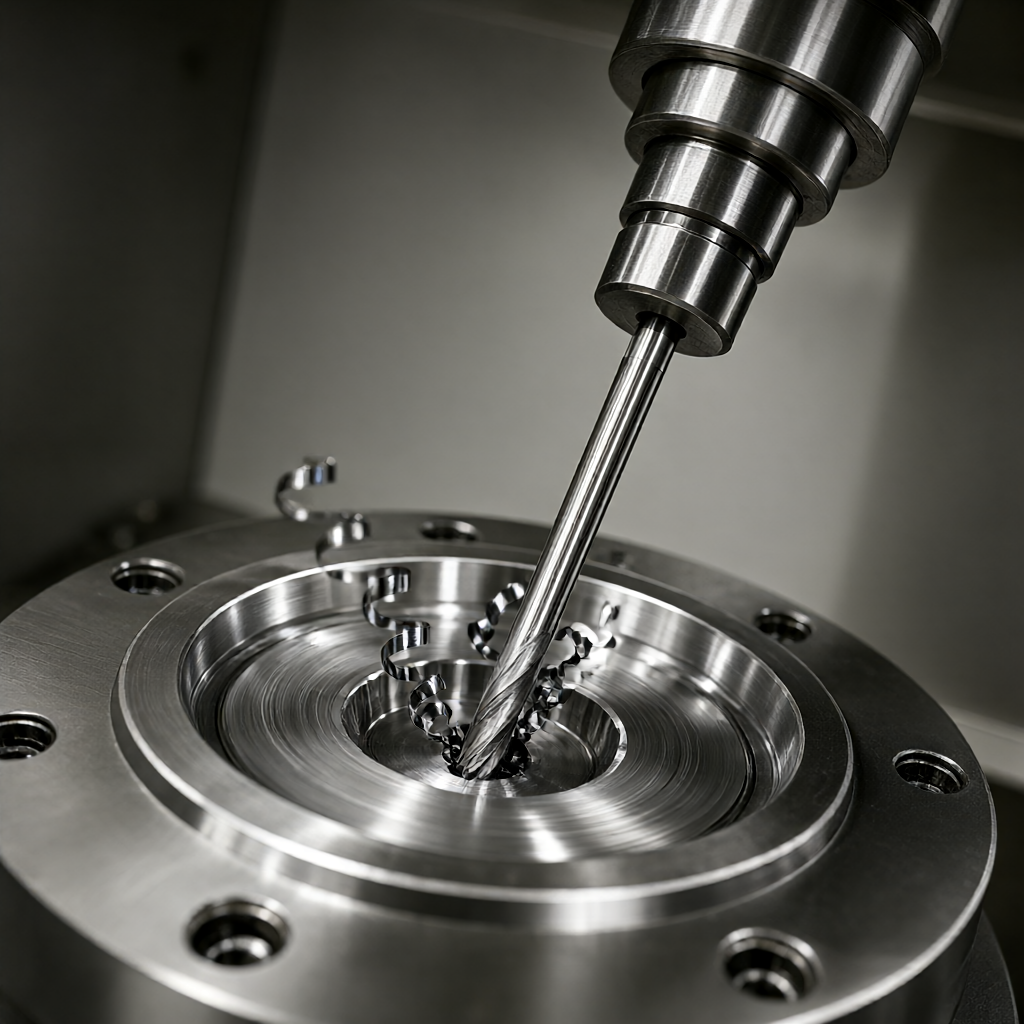
- Hastighets- och flödesoptimering:Höga S/L-verktyg måste minska skärhastigheten (Vc) och matningen (Fz) för att undertrycka tjatter. Till exempel, vid bearbetning av aluminiumlegering 6061 med en Ø4 mm kulskärare (S/L=6), rekommenderas att Vc styrs till 60–80 m/min istället för de konventionella 200 m/min.
- Verktygsbeläggningar och geometri:Att välja PCD (polykristallin diamant) eller CBN (kubisk bornitrid) belagda verktyg kan förbättra styvhetens livslängd, men det måste matcha spindelns termiska felkompensationsstrategi.
- Val av spindelkona:För bearbetning av djupa hål är HSK eller BT50 konisk spindel med hög styvhet att föredra för att minska inverkan av gränssnittets termiska drift på hålpositionens noggrannhet.
Femaxlig länkvägsplanering och verktygsaxelstyrning
Ventilkärnor innehåller ofta sneda hål, blinda hål och mångfacetterade positioneringsfunktioner.Femaxlig CNC-bearbetningFördelen är att den kan bibehålla verktygets bästa arbetsvinkel genom länkad rotation och undvika hängande skärning på bottenytan. Nyckeln ligger i strategin för verktygsaxelstyrning (Tilt & Lead):
- Fast golvmetod (golvnormal):Verktyget är alltid vinkelrätt mot bearbetningsytan och är lämpligt för plana och raka väggytor, men hålet är utsatt för skärmärken.
- Fast sidometod (Sidnormal):Verktyget lutas 5°–10°, vilket kan förbättra hålets rundhet och ytfinish, men S/L-kraven för verktyget är strängare.
- Dynamisk lutning:Justera automatiskt lutningsvinkeln efter krökningen av verktygspositionen, vilket är lämpligt för komplexa krökta ytventilkärnor. CAM-programvara kräver G5-axelns kontinuerlig interpolationsförmåga.
För djupa hål med L/D > 3 rekommenderas det att ställa in det i det femaxliga programmetSkärning i lagerochBorrning och spånborttagningaction, varje gång den skär 2–3 mm lyfts den upp 1 mm för att förhindra att spån trasslar in sig. Samtidigt används skärvätska med konstant temperatur (tryck 40–60 bar) för att direkt spola botten av hålet för att minska risken för termisk deformation.
Effekter av materialval och ytbehandling på djuphålsstabilitet
Vanligt använda material för ventilkärnor inkluderar SUS316L rostfritt stål, Inconel 718 och lagerstål GCr15. av olika materialvärmeledningsförmågaochstyrkadirekt påverkanFemaxlig CNC-bearbetningVerktygsslitage och arbetsstyckesdeformation i:
| Materialkvalitet | Typisk L/D-gräns | Huvudsakliga svårigheter | Rekommenderad efterbehandling |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Hög seghet, lätt att fästa på kniven | Sandblästring + passivering |
| Inconel 718 | 2,5–3,0 | Hög hårdhet och låg värmeledningsförmåga | Vakuumvärmebehandling + elektrolytisk polering |
| GCr15 | 3,0–3,5 | Stor värmebehandlingsdeformation | slipning + slipning |
Särskild anmärkning: Efter djuphålsbearbetning av den rostfria ventilkärnan kan restspänningen lätt få hålformen att glida. Det rekommenderas att lägga till efter grovfräsningTidseffektiv stressavlastningProcess (480 ℃/2h), sedan efterbehandling och slutlig inspektion. Vad gäller ytbehandling är anodisering lämplig för ventilkärnor i aluminium, men är inte effektiv för rostfritt stål; om en hög finish krävs kan elektrolytisk polering minska Ra till under 0,2 μm, men kommer att göra indrag i storleken med 0,02–0,05 mm, och ett kompensationsbelopp måste reserveras i CAM-programmet.
Testmetoder och acceptanskriterier
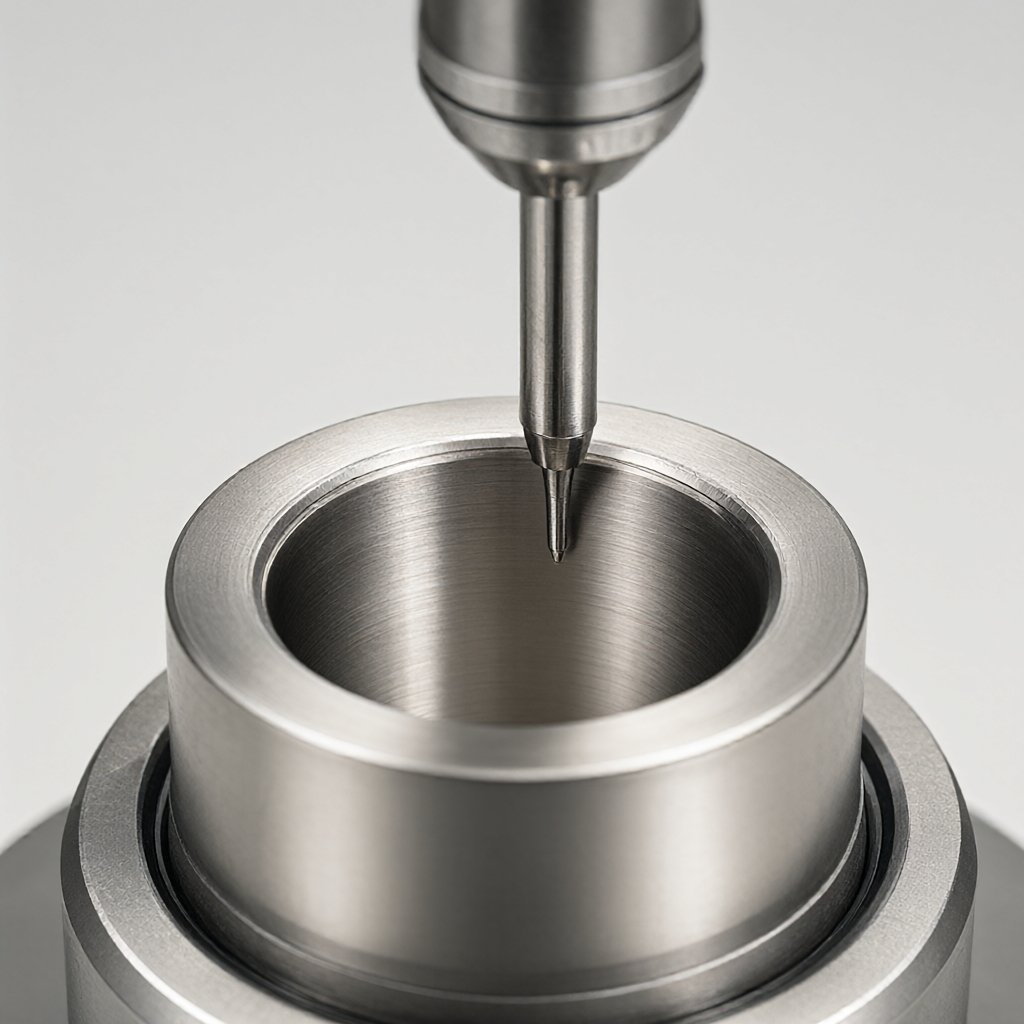
Noggrannhetsverifieringen av djupa hål och lutande hål kan inte förlita sig enbart på trekoordinatpunktsdetektering (CMM), utan måste kombineras medPneumatiskt mätinstrumentochOptisk jämförelse:
- Håldjup och position:Använd Rays eller Keyence pneumatiska prober för att mäta L/D-förhållande och koaxialitet i realtid, med en rekommenderad tolerans på ±0,005 mm.
- Ytjämnhet:Med SJ-2100-seriens grovhetsmätare är provtagningslängden 1,25 mm, ventilkärnans tätningsyta Ra måste vara ≤0,4 μm och den icke-tätande ytan måste vara ≤0,8 μm.
- Geometrisk tolerans:Det sneda hålets rundhet och cylindricitet skannas med en laserprofilerare för att generera ett punktmoln, och avvikelsen jämförs med CAD-modellen.<0.01 mm 判定合格。
100 % fullskalig inspektion utförs före leverans, med CMM-rapport och grovhetskarta bifogad. För batchbeställningar rekommenderas det att efter att den första biten har bekräftats av kunden, nyckelhålsplatser bör inspekteras slumpmässigt var 50:e bit, och ett SPC-kontrollschema bör upprättas för att övervaka verktygsslitagetrender.
Vanliga frågor och förslag på hur man undviker processer
F1: Hur säkerställer man konsistensen hos det djupa hålet i ventilkärnan L/D=4 i massproduktion?
användaFemaxlig CNC-bearbetningDen skiktade borr- och brotschningsstrategin i , borttagning av spån varannan mm, och koaxialitetsfixturbegränsningar. Borrkronan byts ut var 200:e bit i satsen för att undvika spetsslitage och gradvis expansion av håldiametern.
F2: Vad ska jag göra om det smala verktyget med S/L=8 vibrerar under höghastighetsfräsning?
Minska spindelhastigheten till ett stabilt lobområde (sök genom verktygsdynamikdatabasen), eller växla till ett kortspetsverktyg för tvåstegsbearbetning. Om ett långt verktyg måste användas är det nödvändigt att lägga till ett mellanstöd eller minska skärtjockleken (ap) till mindre än 0,5 mm.
F3: Efter bearbetning av den rostfria ventilkärnan uppstår grader och spänningskoncentrationer i öppningen. Hur tar man bort dem?
Utförs med 0,5 mm kulnässkärareGradning och fasning, vinkel 15°–30°, matning Fz=0,02 mm/varv. Undvik att använda filar och annan manuell trimning för att undvika att skada ytfinishen och dimensionsnoggrannheten.
F4: Vilka är huvudkällorna till det sneda hålets positioneringsfel i femaxligt länkage?
Främst på grund av den termiska driften av verktygsmaskinens C-axel, arbetsstyckets fastspänningsdeformation och verktygsaxelkompensationsavvikelse. Det rekommenderas att förvärma spindeln i 30 minuter före bearbetning, använda en hydraulisk expansionsklämma istället för en fjäderklämma och aktivera verktygsnosradiekompensationens dynamiska uppdateringsfunktion i CAM.
F5: Hur utvärderar man om en leverantör har verkliga femaxliga djuphålsbehandlingsmöjligheter?
Det krävs att samma material och L/D-parametrar tillhandahålls.Första artikelinspektionsrapport, inklusive CMM-punktmolndata och grovhetskarta. Observera om den har en konstant temperaturverkstad, pneumatiskt mätinstrument och verktygsslitagehanteringsprocess. Du kan hänvisa till våra processinstruktioner för ytbehandling för att bekräfta om avspännings- och poleringsprocessen är klar.
Slutsatser och rekommendationer till åtgärder
PrecisionsventilkärnaFemaxlig CNC-bearbetningFramgång beror påFörhållande mellan inre håldjup och diameterochVerktygets slankhetsförhållandeFin kontroll snarare än att bara lita på antalet enheter. Att klargöra L/D-gränser, verktygsval och kompensationsstrategier i DFM-stadiet kan avsevärt minska batchrisker. Om din ventilkärna innehåller djupa hål och smala detaljer med L/D > 3 eller S/L > 6, rekommenderas att skicka 3D-ritningar och materialkvaliteter. Baserat på ett kluster av 72 CNC-utrustningar och ±0,01 mm noggrannhetskapacitet, kan vi tillhandahålla processvägsutvärdering och snabb offert för att säkerställa stabil leverans och kvalitet.



