





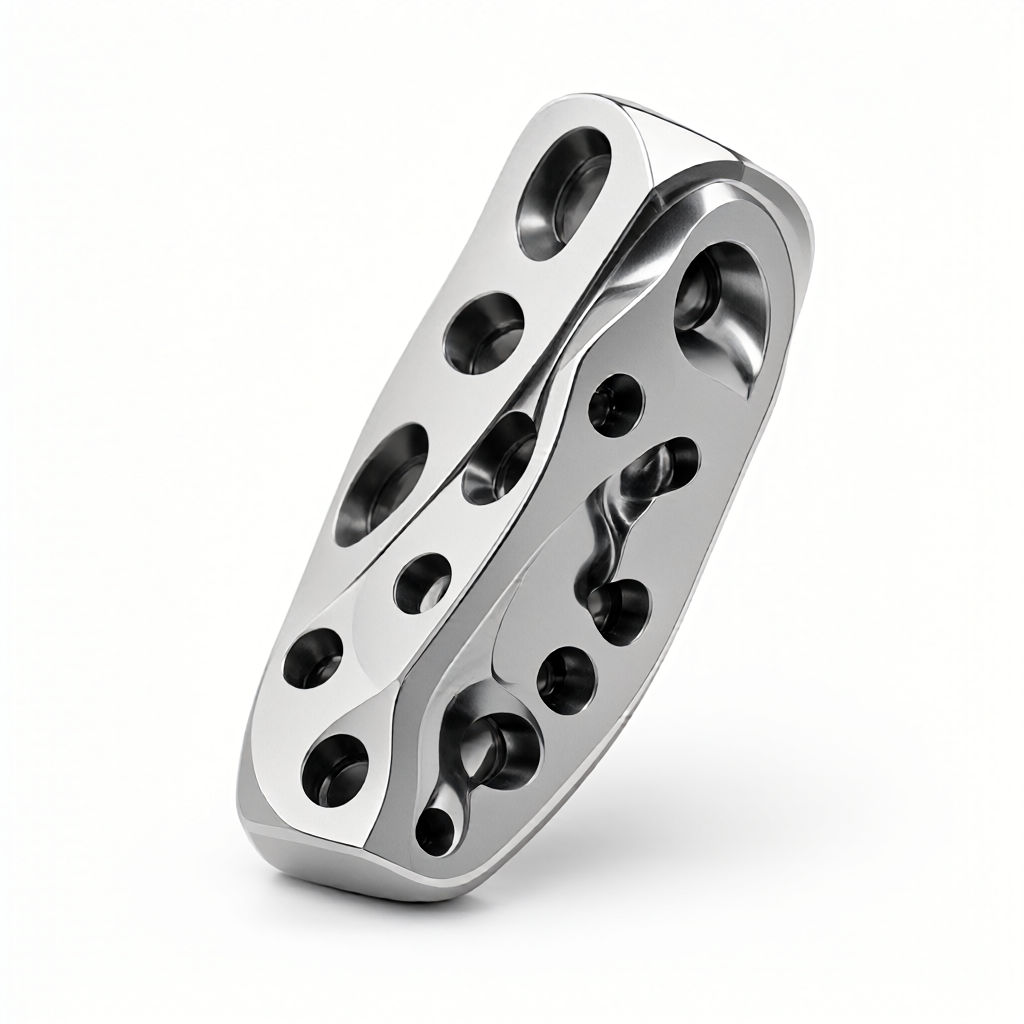
Fleraxlig simultan bearbetning av specialformade delar är en kärnprocess som bryter igenom begränsningarna för traditionell 3-axlig rörelse och realiserar komplexa krökta ytor och flervinklar i en klämgjutning. För FoU-ingenjörer och teknisk upphandling, förståelse av kapacitetsgränserna för 3-axlig, 4-axlig och 5-axlig bearbetning vid tillverkning av specialformade delar bestämmer direkt konstruktionsmarginalreservationen, processvägval och slutlig kostnadsredovisning i DFM-stadiet (Design for Manufacturability). Fel fleraxliga strategier kan leda till ökad risk för verktygsinterferens, lågt verktygsutnyttjande eller dimensionell utomtolerans på grund av klämdeformation under massproduktion. Den här artikeln kommer att ge en djupgående analys av den tekniska logiken för fleraxlig simultan bearbetning av specialformade delar, jämföra fördelarna och nackdelarna med olika axelnummerlösningar och tillhandahålla tekniska utförandepunkter för att hjälpa dig undvika tillverkningsrisker under ritningsgranskningsstadiet.
Kapacitetsgräns och kinematisk grund för fleraxlig länkad bearbetning av specialformade delar
Friformsdelar avser vanligtvis delar med komplexa krökta ytor, djupa hålrum, lutande hål eller delar med extremt höga krav på styvhet. Traditionell 3-axlig CNC-bearbetning bygger på tre linjära axlar, XYZ, och verktyget kan endast matas i normal eller radiell riktning. För funktioner med lutningsvinklar större än 90 grader kräver 3-axlig bearbetning ofta flera fastspänningar, ackumulerande positioneringsfel och riskerar att "underskära" (dvs. verktyget kan inte nå botten av ytan).
4-axlig bearbetning introducerar A-axelrotation runt X- eller Y-axeln och används huvudsakligen för kontinuerlig fräsning av cylindriska specialformade delar (som flyghjul, rattstång för bilar). Genom att rotera arbetsstycket istället för att flytta verktyget, möjliggör 4-axlar kontinuerlig sidoväggsbearbetning, vilket minskar antalet spänntider och förbättrar ytkontinuiteten. 5-axlig bearbetning lägger till en B-axel eller C-axel, vilket gör att verktyget kan matas i vilken riktning som helst, uppnår sann "en fastspänning för att slutföra all bearbetning" och helt löser störningsproblemet som orsakas av otillräcklig styvhet.
- 3-axligt länkage: Lämplig för plana plattor och enkla stegade delar. Verktygsaxeln är alltid vinkelrät mot nollpunktsplanet.
- 4-axligt länkage: Lämplig för roterande kroppar och axlar med lutande hål, vilket eliminerar laterala matningsbegränsningar genom A-axelrotation.
- 5-axligt länkage: Lämplig för komplexa skulpturytor, strukturella delar för flygindustrin och medicinska implantat. Verktygets ställning kan justeras godtyckligt för att undvika störningar.
Val av formdelmaterial och DFM-rekommendationer: varför strategierna för 7075 aluminium och 304 rostfritt stål är olika
Materialets värmeledningsförmåga och arbetshärdningsegenskaper påverkar direkt skärparametrarna för fleraxligt länksystem. Vid bearbetning av 7075-T6 aluminiumlegering av flyg- och rymdkvalitet tillåter dess höga värmeledningsförmåga användning av högre skärhastigheter (Vc upp till 300-500 m/min), men försiktighet måste iakttas för att avleda verktygsvärme. Om 5-axlig bearbetning används för att bearbeta dess komplexa tunnväggiga struktur, måste inverkan av verktygets överhängslängd (Overhang) på styvheten beaktas. Det rekommenderas att kontrollera verktygsöverhänget inom 1,5-2 gånger stångdiametern för att undvika vibrationsvågor under skärprocessen.
För 304 rostfritt stål har det en allvarlig tendens att härda och dess värmeledningsförmåga är bara 1/3 av aluminiumlegeringens. Vid fleraxlig samtidig fräsning av djupa hålrum kan det begränsade spånavloppsutrymmet lätt leda till bildandet av "uppbyggd kant", vilket kan skada verktyget och minska ytfinishen. Vid denna tidpunkt bör DFM-steget rekommendera att lägga till räfflor eller optimera verktygsbanor för att undvika att stänga hålrum. Om detaljen har både höga krav på utseende och komplex struktur kan du överväga att använda ett 4-axligt svarv- och fräscentrum i komposit. Svarvänden används för att fullborda huvudkonturen, och fräsänden används för att komplettera flerhålslayouten, vilket inte bara säkerställer koaxialiteten utan också optimerar verktygets livslängd.
3-axlig vs 4-axlig vs 5-axlig: Jämförande analys av bearbetningslösningar för specialformade delar
Innan beslut fattas om en processväg måste avvägningar göras baserat på delens geometriska komplexitet, batchstorlek och budget. Följande tabell jämför prestandan för de tre lösningarna i typiska scenarier med specialformade delar. Uppgifterna är baserade på driftsparametrarna för konventionell CNC-utrustning av industriell kvalitet.
| Kontrastmått | 3-axlig fräsning | 4-axlig svarvning/fräsning | 5-axlig simultanfräsning |
|---|---|---|---|
| Tillämpliga geometriska egenskaper | Plan, enkelt lutande hål, grunt hålrum | Roterande kropp, kontinuerlig cylinder, sidoväggar | Alla komplexa krökta ytor, djup hålighet, stela känsliga delar |
| Antal fastspänningar | 2-4 gånger (måste vända) | 1-2 gånger (rotera istället för att vända) | 1 gång (en klämning och gjutning) |
| Kumulativt positioneringsfel | Högre (kumulativ för många verktygskalibreringar) | medium | Mycket låg (baslinjen ändras inte) |
| Verktygsanvändning | Lägre (kort verktygsdiameter är begränsad) | medium | Hög (kan bibehålla bättre infallsvinkel) |
| Utrustningsanvändning och kostnad | Låg (lång behandlingstid, fler stationer krävs) | medium | Hög (enkel programmering är komplex och utrustningsinvesteringarna är stora) |
| satsens konsistens | Beror på fixturnoggrannhet, stora fluktuationer | Bättre, speciellt lämplig för axlar | Extremt hög, speciellt lämplig för precision och komplexa detaljer |
Det kan ses från tabellen att om huvuddraget hos de specialformade delarna är en roterande kropp (som en pumpkropp, en turbin), är 4-axlig svarvning och fräsning en kostnadseffektiv lösning. För friformsytor (som robotleder och medicinska guider) kan 5-axlig länkage avsevärt minska risken för störningar och förbättra ytkvaliteten. För massproduktion, även om den initiala utrustningsinvesteringen är hög, är den totala kostnaden för 5-axlar ofta lägre än för 3-axliga multiverktygslösningar genom att minska processens sammanslagning och kvalitetsinspektionstid.
Skärparametrar och verktygsbanaoptimering: undvik störningar och vibrationer
Kärnsvårigheten med fleraxlig länkning ligger i "kollisionsdetektering" och "dynamiska begränsningar". Under CAM-programmeringsstadiet måste verktygsaxelstyrningsstrategin (Tool Axis Control) vara aktiverad. Vanligt använda strategier inkluderar "Down Projection" och "Ray Project".
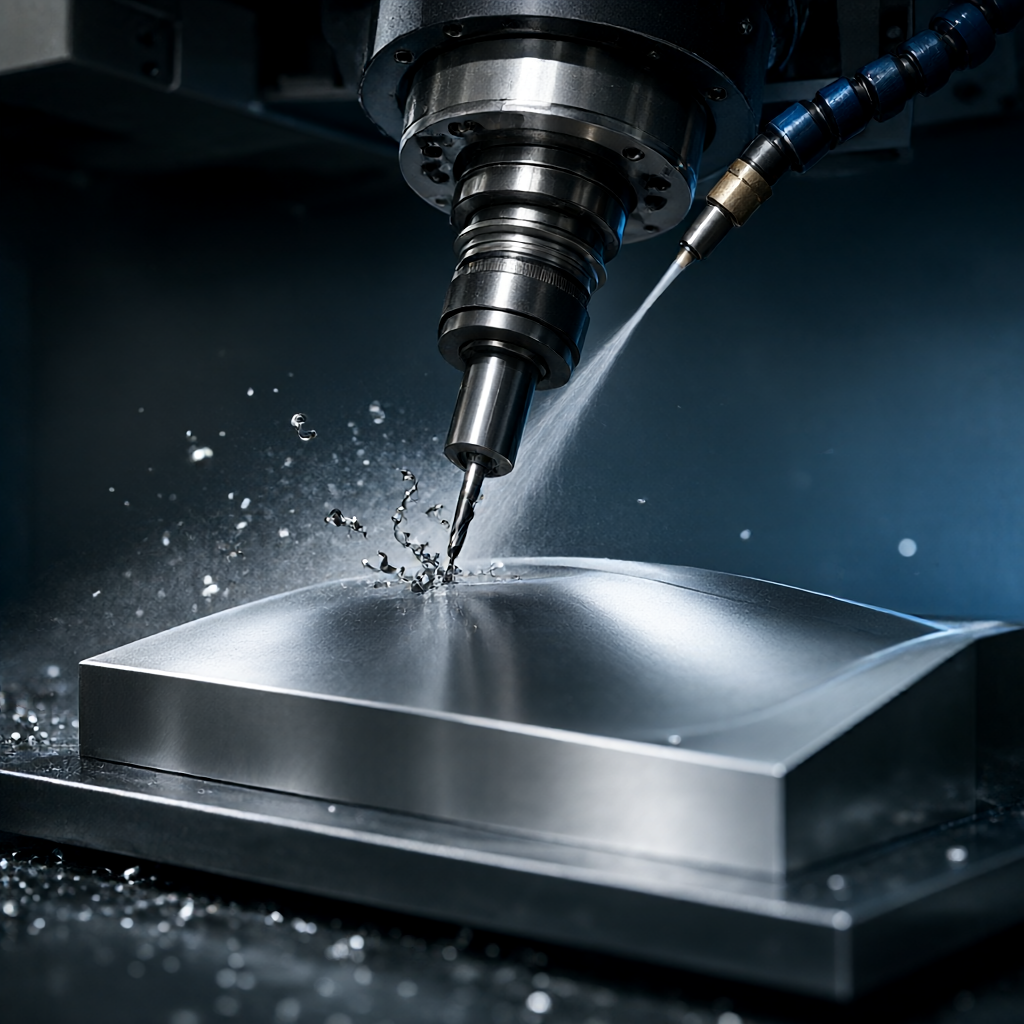
- Projektera nedåt: Lämplig för de flesta frässcenarier. Verktyget är riktat mot arbetsstyckets normala riktning, men det är nödvändigt att kontrollera om den nedre verktygshållaren stör fixturen.
- Strålkastning: Låter dig ange en fast riktning (som vinkelrätt mot ett visst plan), lämplig för att bearbeta särdrag parallellt med en specifik datum, för att hålla ytans texturriktning konsekvent.
För specialformade delar av aluminiumlegering 7075 rekommenderas att använda strategin "adaptiv fräsning" (Adaptiv bearbetning) för att upprätthålla en konstant obearbetad tillsats (vanligtvis 0,5-1,0 mm), vilket kan stabilisera skärbelastningen vid 70-80% av verktygets deltagandegrad och avsevärt minska vibrationerna. Matningshastigheten (F) är vanligtvis inställd på 3000-6000 mm/min, beroende på verktygets diameter (D): f = 10-20 D × Z (antal tänder) × RPM. För 5-axlig finfräsning rekommenderas att minska matningen till 15-20 D och använda kulfräsänden för ytutjämning för att uppnå en ytfinish under Ra0,8μm.
Ytbehandling och precisionsinspektion: se till att både utseende och storlek är upp till standard
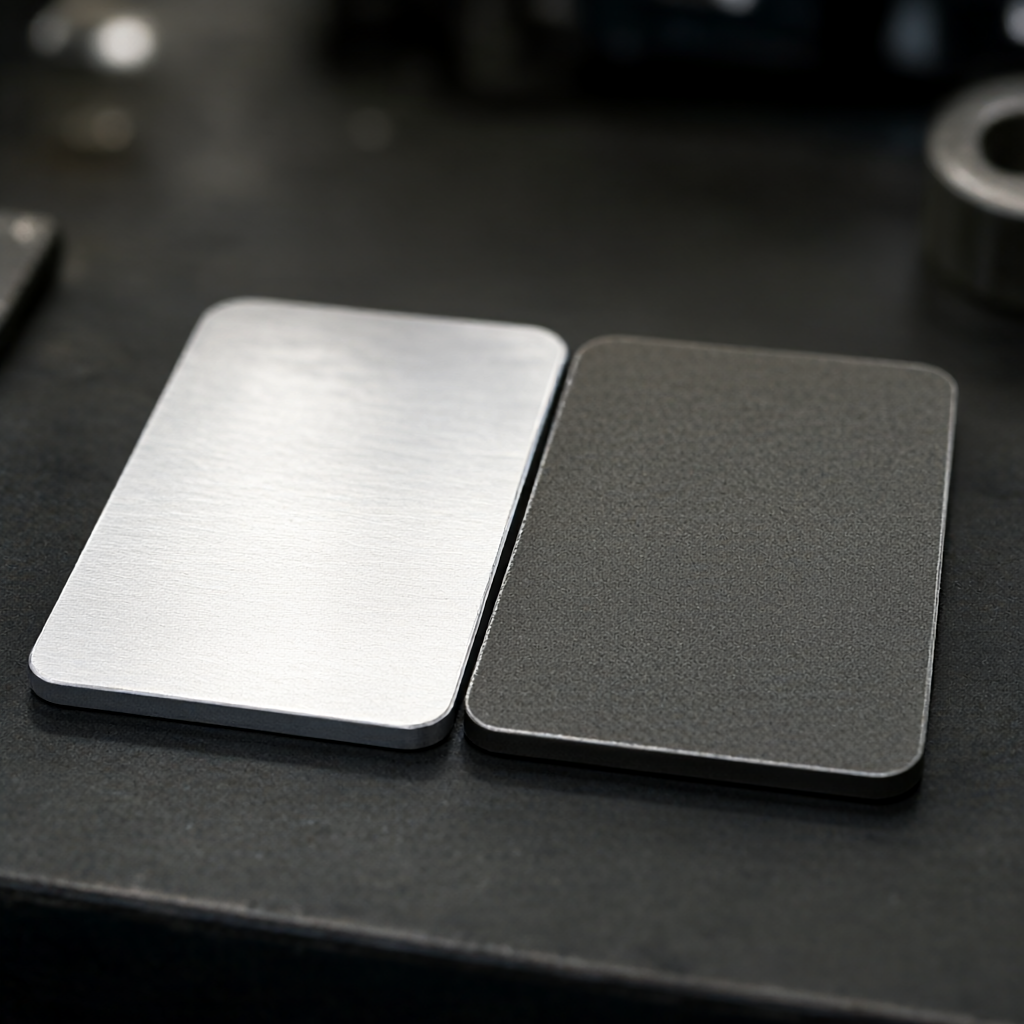
Specialformade delar har ofta krav på både funktionalitet och utseende. Om man tar hemelektronik eller ljudhöljen som exempel, har nakna delar efter CNC-bearbetning vanligtvis fräslinjer. Om en högblank yta eller spegeleffekt krävs måste ytbehandlingsprocessen bekräftas i DFM-stadiet: anodisering kan förbättra korrosionsbeständigheten och färgen; sandblästring kan eliminera fräsning och få en matt textur; plätering kan förbättra ledningsförmågan och ge metallisk lyster.
Inspektionsstrategin måste vara förinstallerad. För 5-axliga bearbetade delar är kritiska dimensioner ofta placerade i djupa kaviteter eller lutande ytor, vilket gör det svårt att använda traditionell tredimensionell koordinatbearbetning (CMM). För närvarande är det nödvändigt att kombinera den optiska skannern (laserskanning) för jämförelse i full storlek, med fokus på att övervaka formuläravvikelsen (formavvikelse). Om toleranskravet når ±0,01 mm måste en termisk kompensationsmodul läggas till CNC-programmet, eftersom långa skärslag kommer att orsaka termisk drift av spindeln. Före leverans bör 100 % inspektion av kritiska dimensioner utföras och CMM-inspektionsrapporter bör sparas för att säkerställa batchkonsistens.
Vanliga fellägen och lösningar för att undvika tekniska lösningar
I den faktiska praktiken av fleraxlig kopplingsbearbetning av specialformade delar är följande tre typer av fel de vanligaste, och upphandling och ingenjörer måste undvika dem i förväg:
- Verktygsinterferensbrott: Verktygshållaren eller chucken kolliderar med arbetsstycket vid bearbetning av trånga utrymmen i 5-axlig. Lösning: Ställ in "Tool Lateral Allowance" och "Sed Knife Lateral Allowance" i CAM och kör en tomgångssimulering utan verktyg innan du provskär den första biten.
- Spänndeformation: Mjuka material (som aluminiumlegering) eller tunnväggiga delar förlorar sin rundhet vid kraftig fastklämning. Lösning: Använd vakuumadsorption eller flexibla fixturer (Sof-klämmor) eller använd en 4-axlig svarvände för stödsvarvning (livsvarvning), med verktygshållaren på spindelsidan som ger stöd under bearbetningsprocessen.
- Ytprat (Chatter): Ändringar i verktygsinställning under fleraxlig länkning leder till fluktuationer i skärdjupet. Undvikelseplan: Använd hårdmetallskär, optimera matningshastigheten för att undvika resonanszonen och använd dämpande och vibrationsreducerande skärvätska vid behov.
Hur balanserar man leveranstiden och minsta beställningskvantitet för batchbearbetning av specialformade delar?
Vanligtvis är provtagningscykeln för 1 stycke cirka 3-5 arbetsdagar (exklusive programmering och DFM-analys). För massproduktion (500-5000 stycken), om 5-axlig automatisk lastning och lossning används, kan leveranstiden komprimeras till 15-25 dagar. När det gäller minsta beställningskvantitet har CNC ingen hård minimigräns. Ett stycke kan tillverkas, men priset för ett stycke är högre. Om du eftersträvar kostnadseffektivitet, rekommenderas det att beställa en sats på minst 100 stycken för att späda ut kostnaderna för formen/jiggarnas utveckling.
Är 5-axlig bearbetning mer exakt än 3-axlig?
Inte jämförelsevis. Noggrannheten beror på utrustningens noggrannhet, termisk kontrollkapacitet och fastspänningsstabilitet. Fördelen med 5-axlar är "en klämning", vilket eliminerar de ackumulerade felen vid flera positioner. För delar med stark styvhet och komplexa egenskaper kan 5-axlar bibehålla högre geometrisk konsistens; för enkla platta delar kan högprecisions 3-axliga med precisionsfixturer också uppnå en tolerans på ±0,01 mm.
Hur utvärderar man leverantörens multiaxliga simultana bearbetningsförmåga?
Titta inte bara på antalet utrustningsaxlar, titta på den "effektiva utnyttjandegraden". Fråga leverantören om den har kapacitet för 5-axlig synkron interpolation (inte bara inter-axlig interpolation), antalet utrustning (t.ex. om den har fler än 72 CNC-kluster) och om den har fullständiga inspektionsmetoder som tredimensionella koordinater och grovhetsmätare. Bekräfta dessutom om det ger DFM-rekommendationer och en process för bekräftelse av första artiklar (FAI), vilket är en nyckelgaranti för satskonsistens.
Hur mycket designmarginal behöver reserveras innan man bearbetar specialformade delar?
För anodiserade eller pläterade delar, tillåt en tillåten pläteringstjocklek på 0,05-0,1 mm; för sandblästrade delar, överväg 0,02-0,03 mm materialborttagning. Vid utformning av väggtjockleken, om 5-axlig bearbetning av djupa hålrum krävs, rekommenderas den minsta väggtjockleken att vara minst 1,0 mm. Annars är det lätt att orsaka bearbetningsdeformation på grund av otillräcklig styvhet eller skada på ytan efter efterföljande ytbehandling.
Kan specialformade tekniska plastdelar bearbetas med fleraxlig bearbetning?
Burk. Det är dock nödvändigt att byta verktygsmaterial (det rekommenderas att använda högvass hårdmetall eller höghastighetsstål) och avsevärt öka rotationshastigheten (upp till 10000-15000 RPM) för att minska skärkraften och förhindra att plasten smälter och fastnar på verktyget. När du bearbetar högtemperaturplaster som PEEK eller PEI i 5-axlig, måste du vara uppmärksam på kylmetoden. Torrskärning eller minimal kvantitetssmörjning (MQL) används vanligtvis för att undvika kontaminering av ytan med vattenlöslig skärvätska.
Avslutnings- och handlingsguide
Fleraxlig kopplingsbearbetning av specialformade delar är inte en enkel bunt utrustning, utan en uppsättning systematisk konstruktion som täcker material, geometri, verktyg, vägar och inspektioner. För ingenjörer rekommenderas att förtydliga arbetsfördelningen på 3/4/5 axeln på DFM-stadiet; vid upphandling bör uppmärksamhet ägnas åt leverantörens processdetaljer och kapacitetskontroll för batchkonsistens, snarare än att bara jämföra antalet utrustningar. Om du har ritningar eller 3D-modeller (STEP/IGS-format) av komplexa specialformade delar, rekommenderas att starta en förfrågan omedelbart för att få skärparametersimulering och DFM-optimeringsförslag för ditt specifika material för att säkerställa att både projektnoder och kvalitetsmål uppnås.



