Vid CNC-bearbetning av plåtdelar är planhet kärnkvalitetsindikatorn, vilket direkt påverkar monteringsgapet, tätningsprestanda och visuella utseende. För ingenjörer och teknisk upphandling analyserar denna artikel systematiskt källorna till planhetsfel, processskillnaderna mellan 5-axlig fräsning och 3-axlig fräsning och inverkan av materialval på deformation. Det ger också praktiska nyckelpunkter från processdesign till fraktinspektion för att hjälpa dig undvika risken för utom tolerans och uppnå hög precision på batchkonsistens.
Flathetstoleranskrav och vanliga fellägen
I precisionsplåtdelar styrs planhetstoleransen vanligtvis i intervallet 0,01–0,05 mm, beroende på applikationsscenariot. Till exempel är baskravet i halvledarutrustning ≤0,02 mm, medan 3C-husets dekorativa platta kan släppas av till 0,05 mm. Vanliga fel inkluderar: lokal skevhet (orsakad av frigörande av inre spänningar), kantlyftning (resterande klämspänning) och vågighet (felaktig verktygsbana eller spindelavbrott). Dessa defekter förebådas ofta efter grovbearbetning och före efterbearbetning. Om det inte görs några ingrepp i processskedet kommer efterföljande polering eller ytbehandling att förstärka de visuella defekterna.
Inverkan av materialegenskaper på planet för CNC-paneler
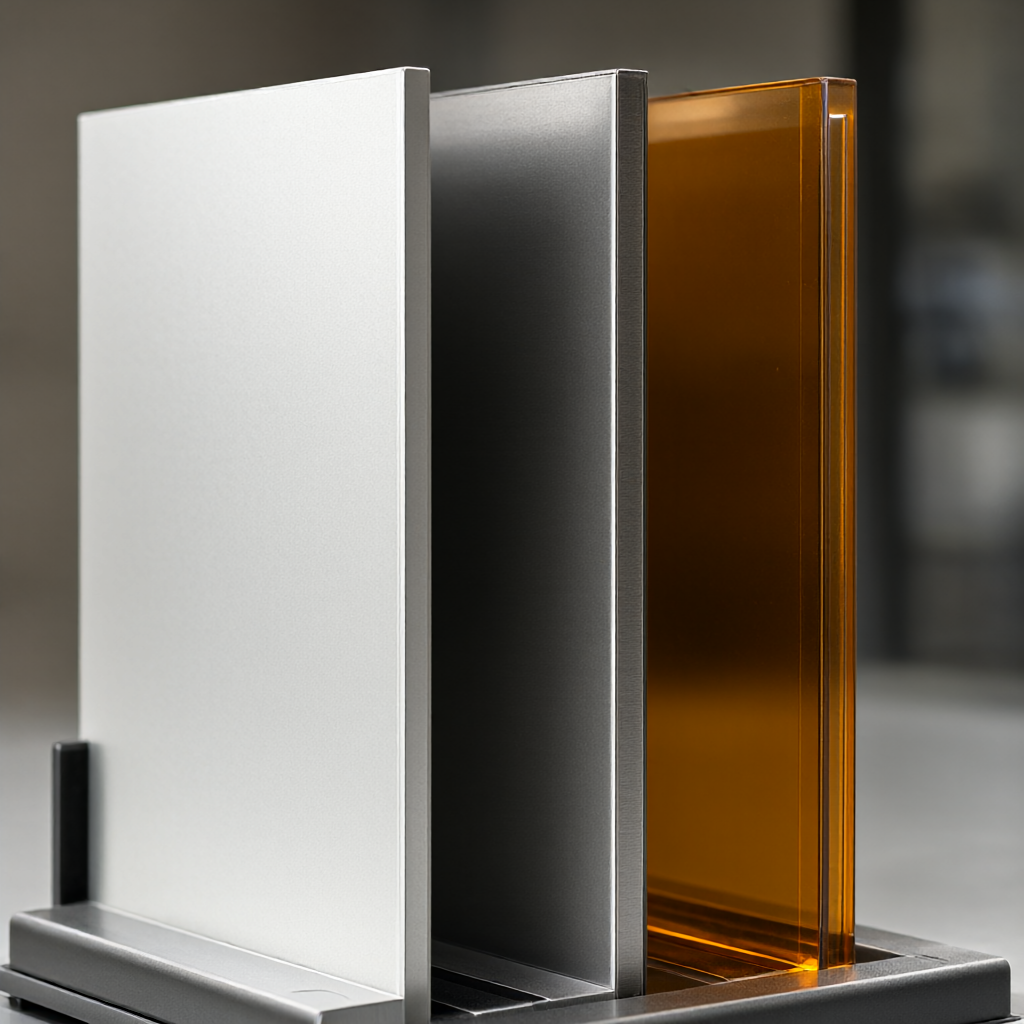
De linjära expansionskoefficienterna, elasticitetsmodulen och skärvärmekänsligheten hos olika metaller och tekniska plaster påverkar avsevärt planhetsstabiliteten. Aluminium (som 6061-T6) har god värmeledningsförmåga och är lätt vid skärning, men det är benäget att återhämta sig elastiskt och kan återhämta sig efter lossning; rostfritt stål (som 303) har hög hårdhet och seghet, och skärvärmen kan lätt orsaka termisk deformation; mässing (som C360) är lätt att fästa på kniven, så kylningen behöver optimeras; teknisk plast (som POM, PEEK) har stor termisk krympning och måste förkompenseras. Vid val måste tjocklek, formkomplexitet och värmebehandlingsstatus kombineras för att utvärdera dimensionsdriften efter bearbetning.Jämförelse av vanliga CNC-plåtmaterial
Processjämförelse mellan 3-axlig och 5-axlig fräsning vid planhetskontroll
5-axlig samtidig bearbetning kan optimera verktygsaxelns hållning så att verktyget alltid är vinkelrätt mot arbetsstyckets yta, vilket minskar sidokraftskomponenter och avsevärt förbättrar planheten hos tunnväggiga eller sluttande plåtar (≤15°). 3-axlig fräsning är effektivt för stora plan, men i djupa håligheter eller kantområden är det lätt att orsaka "skärning" på grund av verktygsböjning, vilket resulterar i konvexitet eller konkavitet. Följande tabell jämför prestandan för de två lösningarna i typiska scenarier:
Viktiga skillnader i kontroll av panelplanhet i 3-axlig vs 5-axlig fräsning
Mått
3-axlig vertikal fräsning
5-axlig simultanfräsning
Tillämplig plåttjocklek
≥5 mm (bättre styvhet)
≥3 mm (stöd tunn vägg)
Maximal planhet kan uppnås
±0,03 mm (stor platta) / ±0,02 mm (liten platta)
±0,01 mm (konsekvent över hela domänen)
Verktygsinställning
Fast Z-axel vertikal
Dynamisk lutning, bibehåll normal inskärning
Kant-/faskontroll
Lätt att ha trappsteg eller överskärningar
Smidig övergång, ingen känsla för steg
Spännande komplexitet
Låg, lämplig för batcher
Hög, behöver fixtur för att koordinera positionering
Typisk felrisk
Konvex/konkav, korrugerad mönster
Verktygsfältstörningar och vägkollision (CAM-verifiering krävs)
Praktiska punkter för fastspänning och restspänningsavlastning
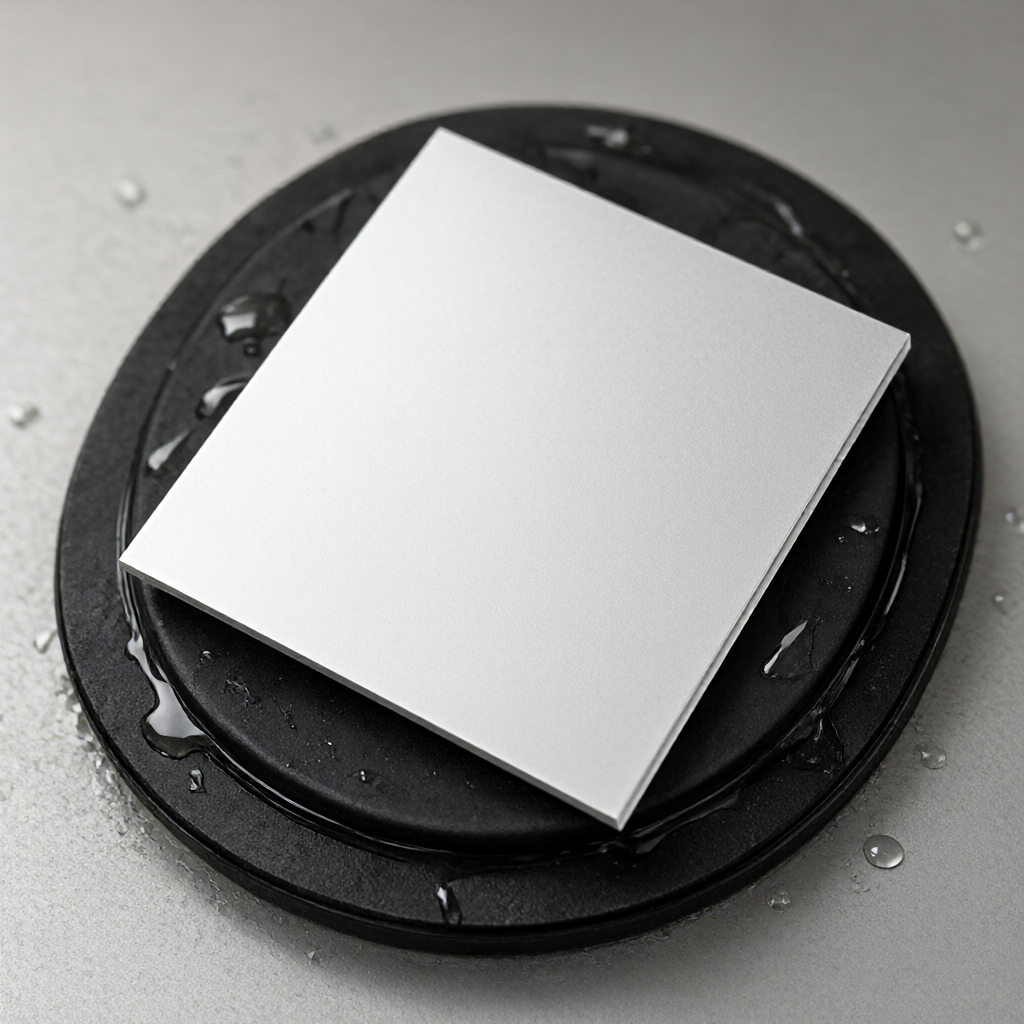
Spännmetoden bestämmer direkt deformationen av arbetsstycket under skärningsprocessen. Det rekommenderas att använda vakuumadsorption eller flexibla klämdynor för att undvika elastisk deformation orsakad av lokal kompression. För aluminiumplåtar rekommenderas att släppa fast klämkraften efter grovbearbetning och vänta i mer än 30 minuter på att spänningen stabiliseras innan efterbearbetning. Termisk expansionskompensation kan användas för delar av rostfritt stål: verktygsradiekompensationsvärdet är förinställt baserat på materialets linjära expansionskoefficient (till exempel är 304 17,3×10⁻⁶/°C). Vid bearbetning av maskiner och svarv-fräsning av sammansatta processpaneler med axelstrukturer, bör prioritet ges till att säkerställa att huvudkontaktytan är ≥80 % för att undertrycka skevhet.Schematiskt diagram över vakuumadsorptionsfastspänningsmetod
Samordnad kontroll av ytfinish och planhet
Hög planhet åtföljs ofta av höga finishkrav (som Ra≤0,4 μm). En marginal på 0,1–0,2 mm måste reserveras för grovbearbetning, och en strategi med litet skärdjup (ap≤0,2 mm), hög hastighet (8000–12000 rpm för aluminium) och stort matningsförhållande (f/z 0,1–0,15 mm) för finbearbetning används för att undvika värmeackumulering. När det gäller val av verktyg är pinnfräsar av belagd hårdmetall (som AlTiN) lämpliga för ståldetaljer och vitkantade fräsar av rena aluminium är lämpliga för aluminiumdetaljer för att förhindra fastsättning. Fullskalig inspektion måste utföras efter varje målpassage, med särskild uppmärksamhet på höjdskillnaden mellan de fyra hörnen och mitten, inte bara planheten hos en enda punkt.
Leveransinspektionsstandarder och gemensamma acceptansfällor
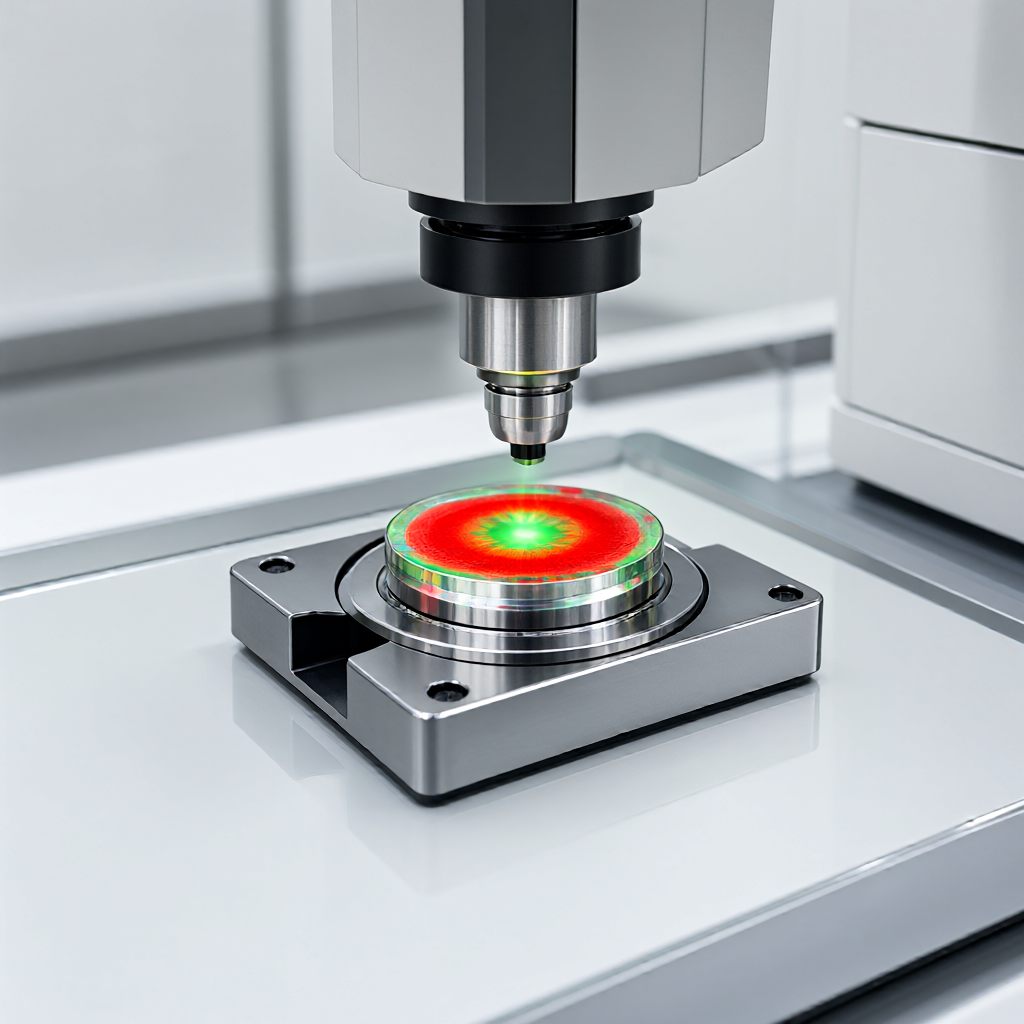
Godkännandet bör baseras på planhetssymbolerna (som ∧0,02) och testmetoder som anges i kundens ritningar. Det rekommenderas att använda en koordinatmätmaskin (CMM) eller optisk planinterferometer istället för bara en platt platta + känselmätare. Kännemätarmetoden är benägen att felbedöma på grund av konstgjort tryck, speciellt för RaHögprecisionsscen för optisk planhetsdetektering
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.