





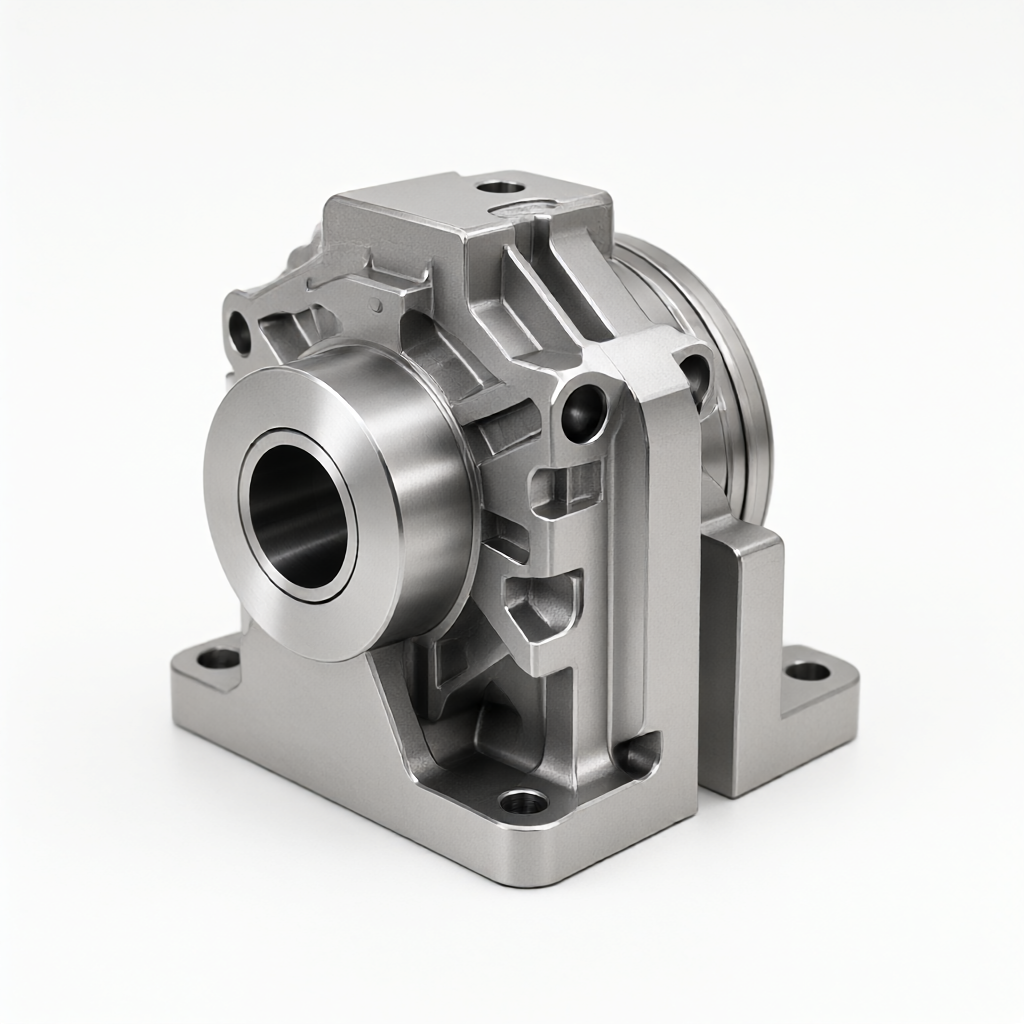
Kärnprinciper för verktygsdesign i CNC-bearbetning av stora delar
I precisionsanpassning av CNC-delar,Stor CNC-bearbetningDen största utmaningen är inte själva skärningen, utan hur man säkerställer att det stora arbetsstycket förblir konsekvent under fastspänning, svarvning och efterföljande processer. För konstruktionsdelar av aluminiumlegering eller stål vars längd överstiger 500 mm eller vikt överstiger 50 kg, orsakar traditionella trekäftiga chuckar eller enkla tryckplattor ofta spänningsdeformation, vilket påverkar den slutliga dimensionstoleransen (vanligtvis kräver ett område på ±0,01 mm till ±0,05 mm).
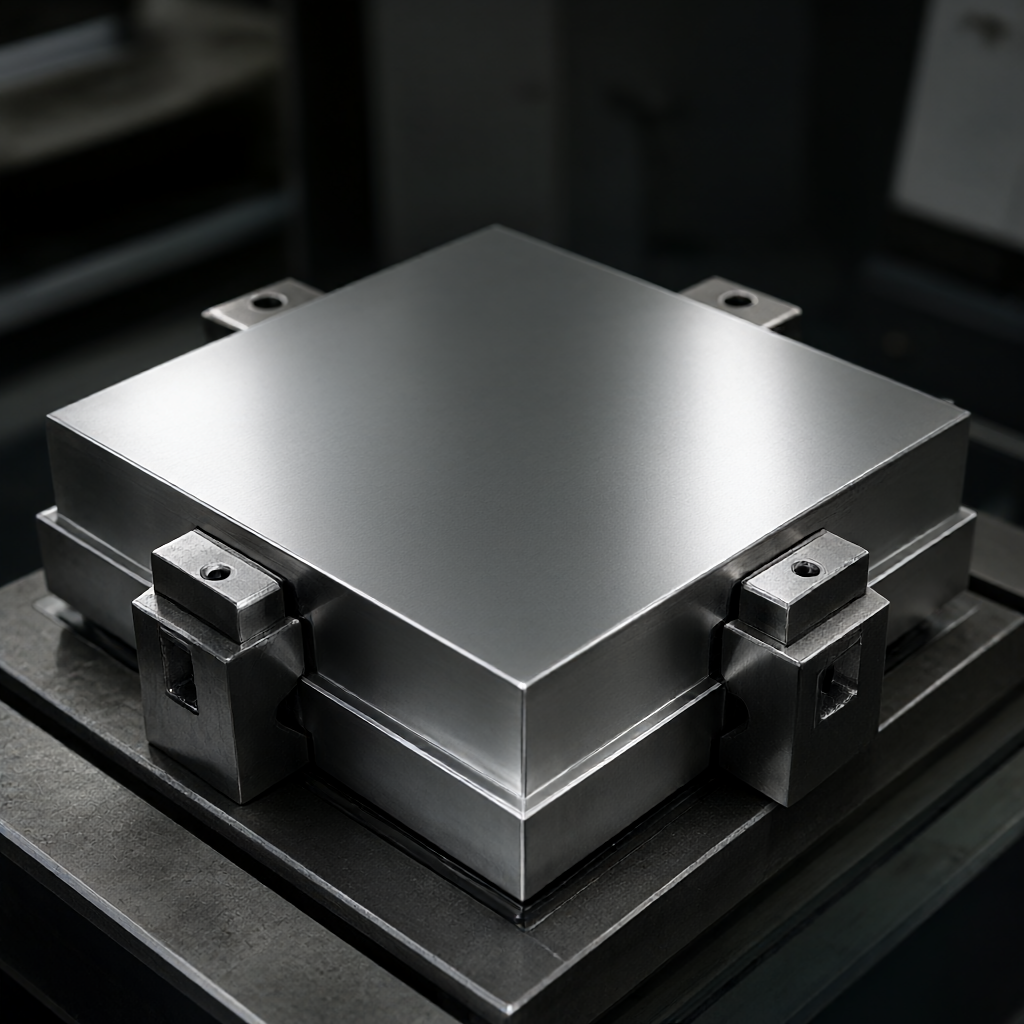
Kärnan i design av arbetskläder ligger i balansen mellan "stöd och ge vika". För tunnväggiga stora delar rekommenderas att använda punktkontaktstöd istället för ytkontakter för att minska skevhet orsakad av adsorptionskrafter. Värmeutvidgningskoefficienten måste simuleras under konstruktionen (aluminium är cirka 23 μm/m·K, stål är cirka 12 μm/m·K), och ett monteringsgap på 0,1 mm-0,2 mm är reserverat för att förhindra att delarna inte kan tas bort eller att dimensionerna inte är toleranta på grund av värmeackumuleringen. Dessutom måste själva verktyget ha tillräcklig styvhet, och dess naturliga frekvens bör undvika spindelns skärfrekvens. Det rekommenderas vanligtvis att bearbetningens naturliga frekvens är mer än 30 % högre än exciteringsfrekvensen för skärning för att undvika ytslam som orsakas av resonans.
Referenskonvertering och sekundär klämstrategi
Bearbetningen av stora delar kräver ofta flera processer, såsom fräsning av bottenytan först och sedan vändning och bearbetning av sidoväggarna och överytan. vid denna tid,Benchmark repeterbarhetbli en nyckelindikator. Istället för en enda cylindrisk tapp rekommenderas anpassade splinede lokaliseringsstift eller fyrsidiga lokaliseringsblock för att begränsa de kritiska fem av de sex frihetsgraderna. För stora skal med inre hålrum, rekommenderas att först bearbeta de yttre yttermåtten, lämna en 0,2 mm marginal, sedan vända och avsluta inredningen och slutligen polera eller grada dem jämnt.
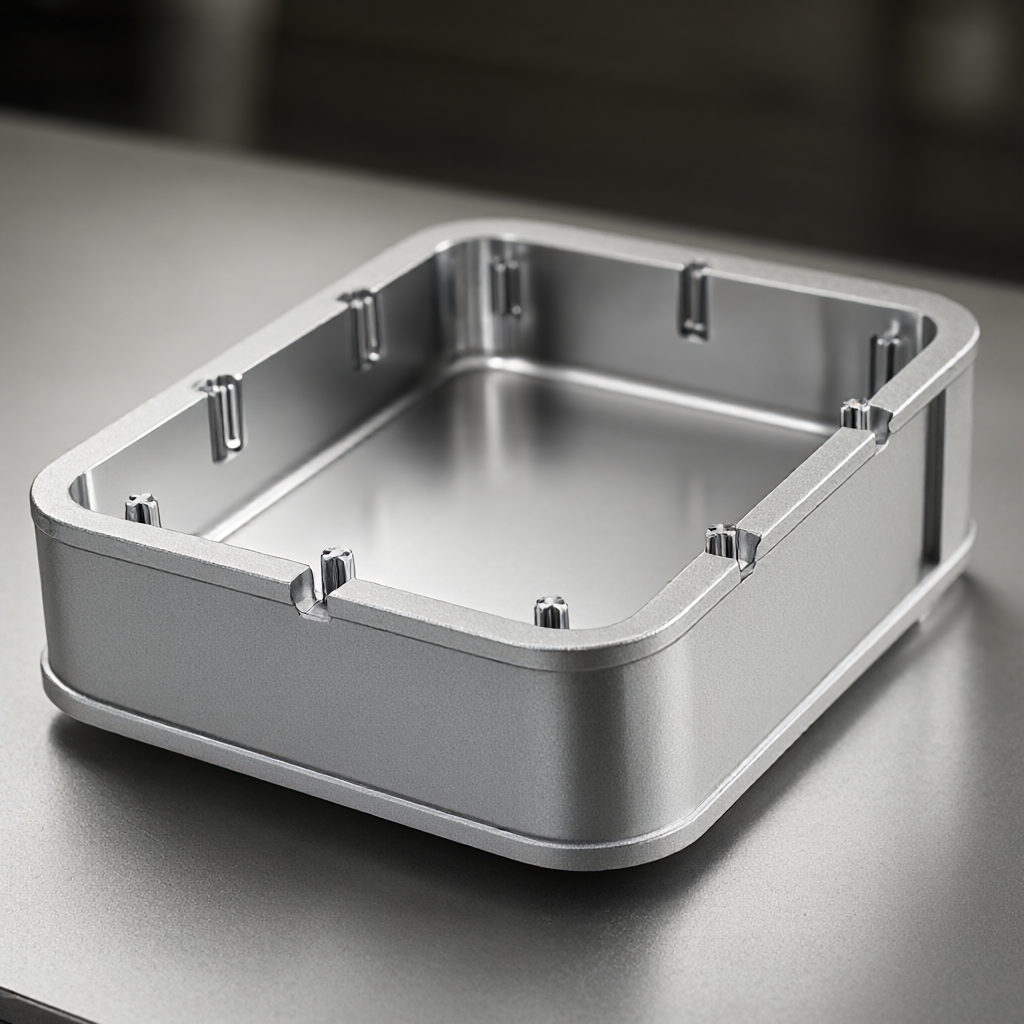
Om fyraxlig eller femaxlig simultan bearbetning används för att bearbeta komplexa krökta ytor, måste verktyg undvikas i verktygsdesignen. För det femaxliga bearbetningscentret som tillhandahålls av ShowyMetal rekommenderar vi att du kommunicerar med ingenjören under ritningsgranskningsstadiet (DFM) för att markera verktygsinterferensområdet. För tunna revben (



