





Termisk rusning och grundorsaker till deformation av delar i Ti6Al4V titanlegeringsskärning
Inom flygkonstruktionsdelar används Ti6Al4V (titaniumlegering TC4) flitigt på grund av dess höga specifika styrka och låga densitet. Dess värmeledningsförmåga är dock endast 26,9 W/(m·K), vilket är ungefär 1/4 av aluminium och 1/5 av stål. Detta innebär att vid höghastighetsfräsning eller svarvning omvandlas mer än 90 % av skärenergin till värmeenergi, och det mesta koncentreras till kontaktytan mellan verktygskanten och spånan, vilket gör att den lokala temperaturen lätt överstiger 800°C. Vid denna tidpunkt sjunker verktygets hårdhet kraftigt, vilket accelererar slitaget; samtidigt genererar arbetsstyckets yta kvarvarande dragspänning på grund av omedelbar termisk chock, och tunnväggiga delar är benägna att deformeras deformeras orsakade av inkonsekvent termisk expansion och kall kontraktion. För partianpassning av flyg- och rymddelar, om skärvärmen inte kan hanteras effektivt, kommer det direkt att leda till att toleransen glider över ±0,05 mm och att ytjämnheten försämras till mer än Ra1,6μm, vilket utlöser risken för att hela partiet skrotas.
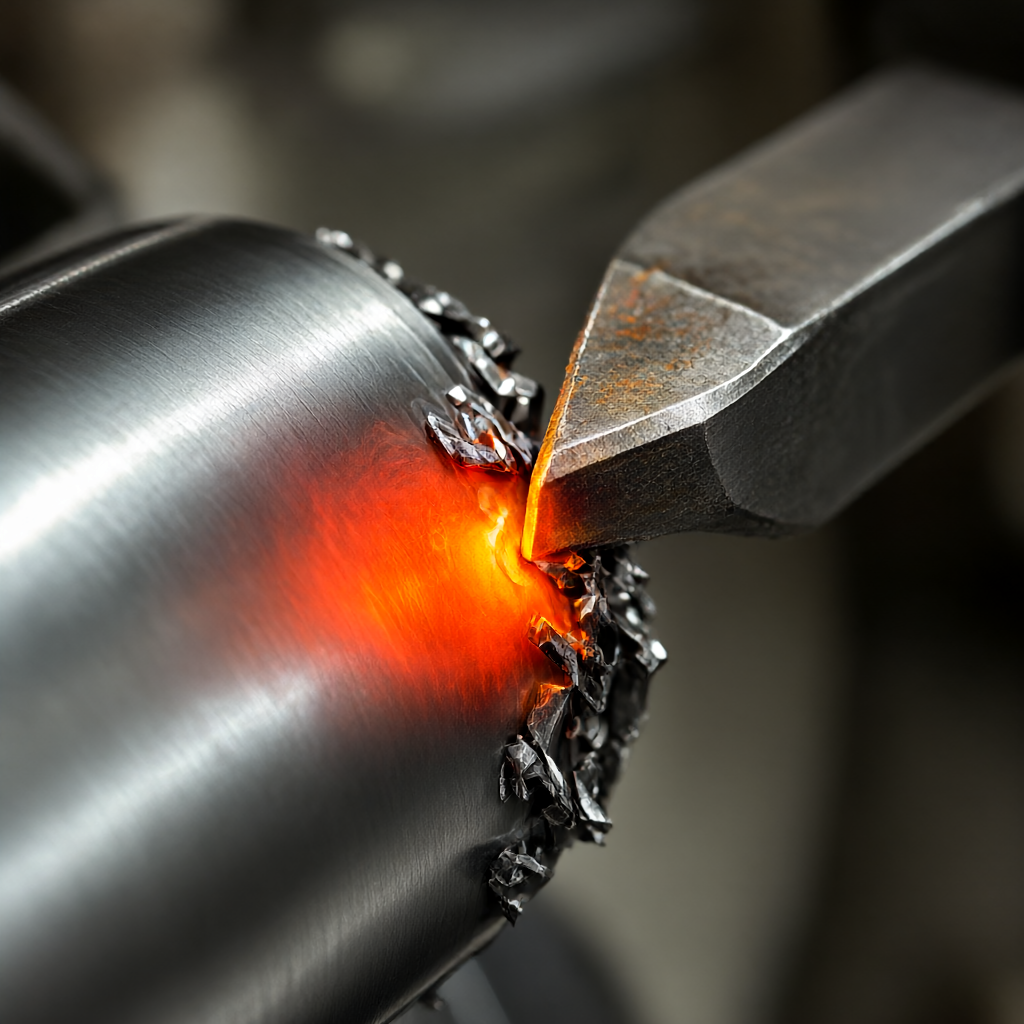
Korrelationsmekanismen mellan skärvärmeöverföringsbanan och verktygets livslängd
För att förstå termisk hantering krävs att värmeflödet klargörs. Vid skärning av titanlegering överförs värme huvudsakligen i tre riktningar: spån, verktyg och arbetsstycken. På grund av titanlegeringens låga plasticitet och höga arbetshärdningshastighet har spånen formen av korta remsor, vilket tar bort cirka 70 % av värmen; verktyget absorberar cirka 20 %, vilket är huvudorsaken till verktygsfel; arbetsstycket absorberar endast 10%, men på grund av sin lilla värmekapacitet och tunna vägg är det lätt att ackumulera temperaturstegring. När spånytans temperatur överstiger 600°C uppstår diffusionsnötning i TiC-beläggningen; när den överstiger 800°C faller kobolt ut vid den kristallografiska gränsen för den oädla metallen av hårdmetall, vilket orsakar spjälkning. Därför är kärnmålet med termisk hantering att minska verktygets gränssnittstemperatur, snarare än att bara minska den totala temperaturökningen för arbetsstycket. Detta kräver att kylmediet måste appliceras noggrant på skärområdet istället för att översvämmas. Annars kommer termiska chocksprickor att uppstå när lågtemperaturmediet kommer i kontakt med ytan på högtemperaturarbetsstycket, vilket är särskilt skadligt för flyg- och rymdkonstruktionsdelar som kräver efterföljande lågtemperaturlösningsbehandling.
Jämförelse och urvalslogik för tre vanliga kyl- och smörjlösningar
För Ti6Al4V flygdelar antar industrin huvudsakligen tre strategier: torrskärning, minsta kvantitetssmörjning (MQL) och högtryckskylning (HPC). Var och en av de tre har sina tillämpliga gränser, och omfattande beslut måste fattas baserat på delens egenskaper, utrustningskonfiguration och kostnadsbegränsningar.
| Plantyp | Medium form | Typiska parametrar/tryck | Tillämpliga scenarier | Kärnfördelar | Huvudbegränsningar |
|---|---|---|---|---|---|
| torrt snitt | Ingen media | Normal temperaturmiljö | Grov bearbetning, stort utrymme, tjocka väggdelar | Låg kostnad, ingen rengöringsprocess, lämplig för höghastighetsfräsning | Kort livslängd, hög risk för ytbränning, ej lämplig för efterbehandling |
| Minsta mängd smörjning MQL | Tryckluft + oljedimma | 3-6 bar, 10-50 g/h | Efterbehandling, tunnväggiga delar, komplexa profiler | Exakt inriktning, bra kyleffekt, utmärkt ytkvalitet, miljöskydd | Beror på noggrannheten i munstyckets placering och behöver rensa upp oljedimman senare. |
| Högtryckskylning HPC | Emulsion/syntetisk vätska | 30-60 bar | Slutna spår, djupa hål och svåra skärprocesser | Stark skurförmåga, smidig borttagning av spån och avsevärt förlängd livslängd | Höga kostnader för modifiering av utrustning, hög felfrekvens i hydraulsystemet och föroreningsrisker |
För komplexa krökta ytor och tunnväggiga stag som är vanliga i flyg- och rymddelar är MQL vanligtvis förstahandsvalet för att balansera noggrannhet, livslängd och renhet. Den finfördelar skärolja genom tryckluft och sprutar oljedimman noggrant till skäreggen, vilket inte bara undertrycker verktygets höga temperatur, utan också förhindrar att en stor mängd vätska strömmar in i arbetsstyckets hålighet och orsakar termisk chock. Om delen har ett djupt kilspår eller ett slutet hålrum och skärvärmen inte kan tas bort genom luftkonvektion, måste HPC användas för att tvinga spånen att tömmas med hjälp av högtrycksvätskeflöde och ta bort den ackumulerade värmen för att förhindra att spånen trasslar in sig och repar den bearbetade ytan.
Nyckelpunkter för implementering av MQL högtryckskylning och utrustningskonfiguration
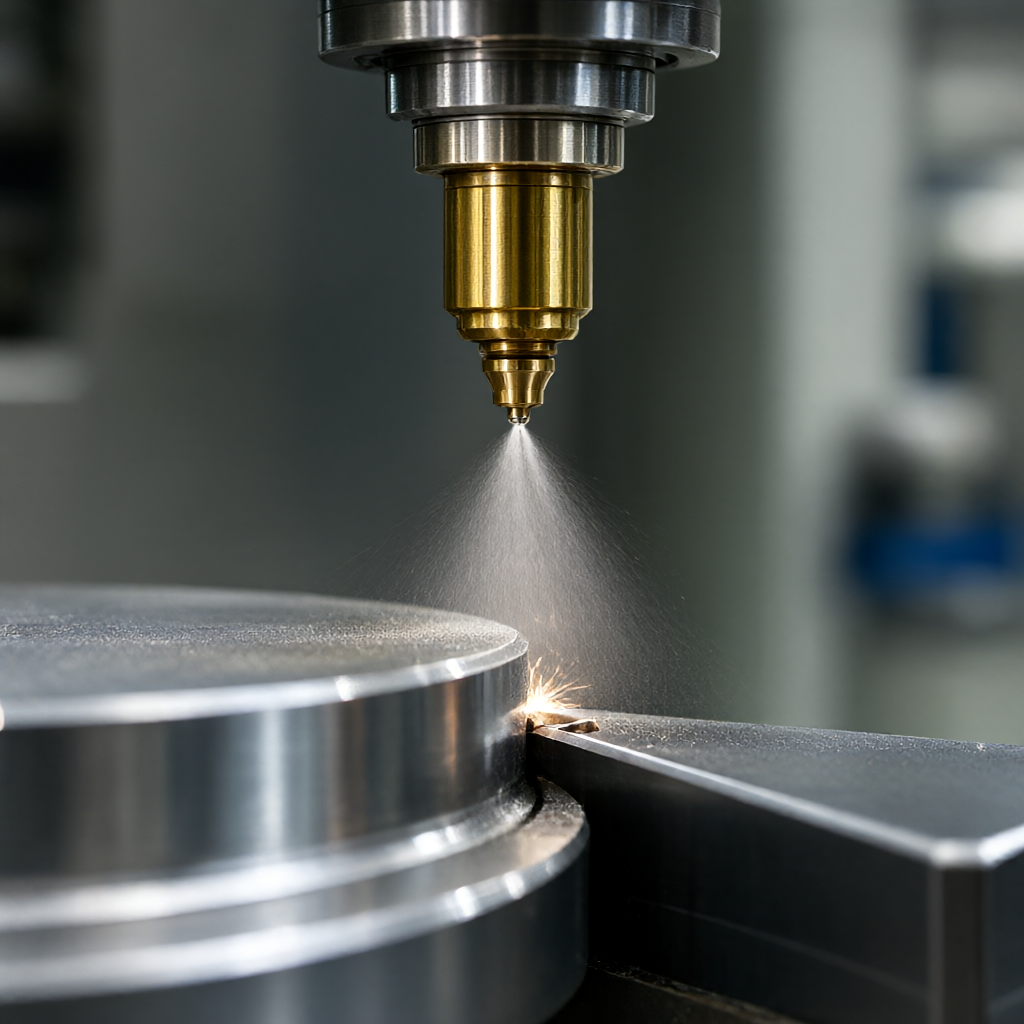
Nyckeln till att implementera MQL termisk hantering ligger i munstycksposition och flödeskontroll. Munstycket bör vara 3-5 mm bort från skärpunkten och den medföljande vinkeln bör vara ca 45 grader för att säkerställa att oljedimman täcker hela spånytan. Flödeshastigheten justeras enligt skärhastigheten: när Vc=200m/min rekommenderas det att vara 15-20g/h; när Vc>400m/min ökas den till 30-40g/h. När det gäller val av olja måste den ha en hög flampunkt (>200°C), låg viskositet och högtryckstillsatser för att bilda en skyddande film på högtemperaturgränsytan hos titanlegeringar. För flyg- och rymdfogdelar som bearbetas av ett 5-axligt bearbetningscenter måste munstycket kompenseras dynamiskt tillsammans med verktygsbanan under fleraxlig länkning, annars kommer det att uppstå en kylande dödzon. HPC-systemet kräver att verktygsmaskinens spindel har en inbyggd oljekammare eller ett sidomonterat högtrycksmunstycke, trycket är stabilt över 40bar och flödeshastigheten är större än 5L/min, för att effektivt penetrera spånskiktet. Båda lösningarna kräver online temperaturövervakning. När temperaturen i skärzonen fortsätter att vara högre än 650°C kommer flödeshastigheten att ökas automatiskt eller så utlöses ett larm för att undvika ansamling av termisk rusning.
Effekter av skärparametrar och verktygsstrategier på värmeackumulering
Termisk hantering förlitar sig inte enbart på kylmedier. Skärparametrar och verktygsgeometri är källkontrollmetoder. Ti6Al4V rekommenderar att man använder pinnfräsar av solid hårdmetall med stora ingångsvinklar (60°-75°) för att minska det axiella skärdjupet och skärkraften per längdenhet, och därigenom minska värmeutvecklingen. Matningshastigheten bör vara måttligt låg, Vf=0,1-0,2 mm/varv, för att undvika överdriven skärtjocklek som orsakar stötuppvärmning av verktyget. Spindelhastigheten bör inte vara för hög. Det rekommenderas att hålla den i intervallet 2000-4000 rpm för att balansera spindelns styvhet och skäreffektivitet. Verktygsbeläggningen är gjord av AlCrN eller TiAlN, som har en antioxidationstemperatur på över 800°C och kan bibehålla längre rödhårdhet i MQL-miljön. Dessutom kan modifiering av verktygskanten (D-form) sprida skärvärme och minska spänningskoncentrationen. Vid massproduktion bör en livslängdsmodell upprättas för att tvinga fram byte eller omslipning var 50:e bit för att undvika lokal överhettning orsakad av flisning.
Termisk deformationsförebyggande och precisionsgodtagande inspektionsstandarder
Förebyggandet av termisk deformation måste utföras under hela processen med fastspänning och bearbetning. Klämning bör minimera klämpunkter och använda vakuumsugkoppar eller mjuka klor för att undvika lokala fördjupningar och kvarvarande spänningar. Planeringen av bearbetningsbanan följer principen om att "grovbearbeta först, sedan fin, utvändigt först, sedan inuti, och symmetriskt ta bort utsläppsrätter." Varje lager lämnar en 0,1-0,2 mm efterbehandlingsmån. Det slutliga skäret avslutas i en miljö med konstant temperatur för att eliminera deformation orsakad av frigöring av inre spänningar. I godkännandeprocessen måste, förutom den konventionella dimensionstoleransen för CMM-detektering med tre koordinater (±0,01 mm), ytrestmagnetism och analys av värmepåverkad zonmikrostruktur läggas till. Använd en grovhetsmätare för att detektera Ra-värdet, och den färdiga ytan bör vara under Ra0,4μm; kontrollera genom optisk skanning att det inte finns några spår av brännskador eller blånande. För viktiga flygdelar krävs också fluorescerande penetranttest för att eliminera dolda defekter som termiska sprickor. Om satsstorleken ligger utanför toleransen, kontrollera först kylinriktningen och verktygsstatus, istället för att bara skylla det på verktygsmaskinens noggrannhet.
Varför måste vi vara uppmärksamma på att minska värmehanteringen i Ti6Al4V titanlegeringsbearbetning?
Eftersom värmeledningsförmågan hos Ti6Al4V är låg (26,9 W/(m·K)), kan skärzonen lätt nå över 800°C, vilket resulterar i snabbt verktygsslitage, överdriven termisk deformation av arbetsstycket och ytbrännskador. Att ignorera termisk hantering kommer att göra det svårt att uppnå en stabil tolerans på ±0,01 mm.
Vilka är fördelarna med minimal kvantitetssmörjning (MQL) jämfört med traditionell våtkapning i titanlegeringsbearbetning?
MQL förbrukar endast 10-50 g/h skärolja, har målinriktad kylning och inga vätskerester, vilket undviker termisk deformation av tunnväggiga delar; den uppfyller också de höga renhetskraven för flyg- och rymddelar utan behov av efterföljande rengöring, vilket förbättrar produktionslinjens rytm och överensstämmer med miljön.
Vilka typer av flyg- och rymddelar är lämpliga för högtryckskylning HPC?
Den är lämplig för komplexa strukturer som djupa kilspår, slutna hålrum och kylflänsar som är svåra att avleda värme eller ta bort spån. Tryck över 40 bar kan tvinga bort spånavlägsnande och penetrera spånskiktet för att förhindra sekundärskärning från att repa ytan och säkerställa noggrannheten hos interna funktioner.
Hur justerar man skärparametrar för att minska värmeackumuleringen i Ti6Al4V?
Det rekommenderas att använda verktyg med stor ingångsvinkel, låg matning (0,1-0,2 mm/varv), medelhastighet (2000-4000 rpm) och använda AlCrN-belagda verktyg. Den är uppdelad i grov- och finbearbetning med reserverad finbearbetning, och den slutliga bearbetningen utförs i en miljö med konstant temperatur för att avlasta.
Hur accepterar man den termiska bearbetningskvaliteten hos titanlegeringsdelar?
Utöver den tredimensionella koordinatinspektionen av dimensionstolerans (±0,01 mm) och grovhet (Ra0,4μm), krävs visuell inspektion eller optisk skanning för att bekräfta att det inte finns någon blånande brännskada, och fluorescerande penetrantinspektion krävs för att utesluta termiska sprickor. Batchdelar måste kombineras med första delbekräftelse och processinspektion för att övervaka verktygets livslängd och status för kylinriktning.
Slutsatser och förfrågningsförslag
Termisk hantering av Ti6Al4V flygkomponentbearbetning är i huvudsak en systematisk konstruktion av skärparametrar, verktygsval och kylningsstrategi. Torrskärning, MQL och HPC är inte bra eller dåliga, utan en fråga om scenmatchning. MQL är att föredra för tunnväggsbearbetning, HPC används för slutna funktioner och torrskärning kan prövas för grov bearbetning för att minska kostnaderna. Att integrera termisk kontroll i DFM-steget kan bidra till att avsevärt förbättra batchkonsistensen och verktygsekonomin. Om ditt projekt involverar komplexa strukturella delar av titanlegering, kan du skicka ritningarna till ShowyMetals tekniska team, och vi kommer att tillhandahålla en processutvärdering och offert inklusive kylschema, verktygskonfiguration och toleranskontroll inom 24 timmar för att säkerställa att delarna godkänns vid första gången.



