





Vid tillverkning av flyg- och rymddelar står CNC-fräsning av komplexa kaviteter inför de dubbla utmaningarna med optimering av verktygsbanor och materialavlägsningshastighet. Vetenskaplig tilldelning av grovbearbetnings- och finbearbetningstillägg är ett centralt tekniskt beslut för att balansera produktionseffektivitet, dimensionsnoggrannhet och ytintegritet. Baserat på den faktiska bearbetningserfarenheten av 5-axlig simultanfräsning och 3-axlig höghastighetsfräsning, kommer den här artikeln att analysera marginalallokeringsstrategin för flygaluminium (såsom 7075-T6) och titanlegering (såsom Ti-6Al-4V) delar, med fokus på återstående mängdkontroll, verktygsvals- och deformationslogik, kompensation för verktyg, återanvändbara processplaneringslösningar.
Teknisk logik för tilldelning av utsläppsrätter för grovbearbetning och finbearbetning av komplexa kaviteter
Marginalallokering är inte en enkel fast värdeinställning, utan en systemteknik som bygger på principen att "ta bort det tunga och behålla det lätta". Grovbearbetningssteget syftar till att ta bort det mesta av materialet, minska belastningen på verktygsmaskinens spindel och undvika verktygshållarens interferens; efterbearbetningssteget fokuserar på den slutliga storleken och ytkvaliteten, vilket kräver extremt låga skärkrafter för att undertrycka fenomenet med verktygsavkastning.
- Tillåten grovbearbetning:Vanligtvis inställd på 0,5 mm till 1,5 mm. För djupa kavitetsstrukturer är det nödvändigt att överväga verktygets längd-till-diameter-förhållande och reservera en större lateral marginal för att förhindra tjat som orsakas av otillräcklig styvhet.
- Halvbearbetningsersättning:Om förhållandet mellan hålrumsdjup och diameter är större än 5:1, rekommenderas det att lägga till denna process och ställa in marginalen till 0,2 mm till 0,4 mm för att eliminera deformation av spänningsavlastning efter grovbearbetning.
- Efterbehandlingsersättning:Vanligtvis styrs till 0,05 mm till 0,2 mm, beroende på verktygets diameter. För pinnfräsar med liten diameter (som mindre än 3 mm) rekommenderas att marginalen inte överstiger 0,1 mm för att förhindra att verktyget böjs.
I flyg- och rymddelar deformeras tunnväggiga detaljer lätt på grund av klämspänningsavlastning. Därför måste marginalstrategin kombineras med deformationen som förutsägs av finita elementanalys (FEA) för omvänd kompensation för att säkerställa att spänningen släpps efter slutbehandling och att dimensionerna fortfarande är inom toleranszonen.
Jämförelse av rekommenderade värden för vanliga materialmarginaler och processparametrar
Skäregenskaperna för olika material varierar mycket. Aluminiumlegering har låg skärkraft och är lämplig för grovbearbetning av stora foder; titanlegering har dålig värmeledningsförmåga och är lätt att fästa på verktyget, så skärhastigheten måste minskas avsevärt och marginalen måste ökas. Följande tabell jämför parameterriktmärkena för 7075-T6 aluminiumlegering och Ti-6Al-4V titanlegering i typisk komplex bearbetning av hålrum.
| processstadiet | Materialkvalitet | Rekommenderad mängd (mm) | Spindelhastighet (rpm) | Matning per tand (mm/z) | Anmärkning |
|---|---|---|---|---|---|
| grovbearbetning | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Använd grovtandade verktyg för att betona hög effektivitet |
| efterbehandling | 7075-T6 Al | 0,05 - 0,15 | 12 000 - 15 000 | 0,02 - 0,05 | Högblank yta, Ra kan nå 0,4μm |
| grovbearbetning | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Låg hastighet och stort skärdjup som kräver kraftig kylning |
| efterbehandling | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Förhindra överhettning och strikt kontrollera Ra |
Det är värt att notera att efterbehandlingsmånen för titanlegeringar måste förstoras på lämpligt sätt, eftersom en mycket liten marginal lätt kan orsaka friktion mellan verktyget och arbetsstycket istället för att skära, vilket kommer att skada ytkvaliteten. Det rekommenderas att använda en tredimensionell koordinatmätmaskin (CMM) för att verifiera dimensionstrenden omedelbart efter slutbehandling och dynamiskt justera den efterföljande batchmarginalen.
Dynamisk inställningsstrategi för tillägg vid 5-axlig simultanbearbetning
För flyg- och rymddelar med friformsytor eller djupa hålhål, kommer förändringar i verktygsaxelvektorn för den 5-axliga verktygsmaskinen att leda till skillnader i faktiska skärförhållanden i olika områden. Fasta marginalinställningar misslyckas ofta vid 5-axlig bearbetning, och en strategi för "ekvidistansmarginal" eller "marginal baserad på verktygsradiekompensation" måste antas.
- Verktygsaxelvektorpåverkan:På sidoväggen av den djupa kaviteten, om lutningsvinkeln för verktygsaxeln är för stor, kommer skärtjockleken att minska kraftigt och till och med närma sig noll. Vid denna tidpunkt kommer det nominella tillägget att omvandlas till otillräcklig verklig skärtjocklek, vilket resulterar i ytsprickor. Det rekommenderas att aktivera begränsningen för "minsta skärtjocklek" i CAM-programvaran och automatiskt justera tillägget.
- Kall vs varm kompensation:Under bearbetningsprocessen genererar friktionen mellan verktyget och arbetsstycket värme, vilket resulterar i lokal termisk expansion. För precisionsdetaljer rekommenderas det att vänta tills arbetsstycket återgår till omgivningstemperatur (inom ±2°C) efter grovbearbetning innan efterbearbetning, eller att förinställa det termiska deformationskompensationsvärdet i CAM (vanligtvis 0,02-0,05 mm längs Z-axelns framåtkompensation).
Dessutom, för tunnväggiga konsoldelar, rekommenderas det att anta en "delad bearbetning"-strategi: bearbeta huvuddelen först, lämna en 0,1 mm marginal; lossa klämningen, flytta referenspunkten och bearbeta den andra sidan; och ta slutligen bort den mittersta förbindande tunna väggen på en gång. Denna metod kan effektivt kompensera deformationen som orsakas av klämkraften och göra kvotfördelningen mer målinriktad.
Verktygsval och marginalavvägningar med risk för verktygsbrott
Storleken på ersättningen är direkt relaterad till verktygets livslängd och risk för verktygsbrott. Stor marginal betyder stort skärdjup och verktyget kommer att bära ett ökat vridmoment, vilket är ett dödligt hot mot pinnfräsar med liten diameter. Vid bearbetning av titanlegeringar med verktyg med liten diameter (D≤6 mm) rekommenderas det att begränsa ytbearbetningen till 5 %-8 % av verktygsdiametern för att undvika verktygsavböjning på grund av otillräcklig styvhet.
En annan strategi är kombinationen "kulkniv + platt kniv":Alternativ A:Använd en kulskärare genomgående. Fördelen är att övergången är smidig och stegfri. Nackdelen är att kulskärarens avancerade skärhastighet är låg, det är lätt att samla skäreggar, marginalen måste kontrolleras till en mycket liten nivå (0,02-0,05 mm), och effektiviteten är låg.Alternativ B:Kulkniv grovbearbetning/halvfinishing, flatknivfinishing. Fördelen är att den plattbottnade kniven är mycket effektiv och kan rengöra de sfäriska spåren efter kulkniven; nackdelen är att den kräver två fastspänningar eller komplicerad verktygsväxling, och marginalfördelningen måste säkerställa att den flatbottnade kniven kan komma in helt utan störningar.
För intagskanaler eller förbränningskammarväggar med höga krav på jämnhet är alternativ B vanligtvis bättre, men den flatbottnade knivens axiella tillstånd måste beräknas noggrant för att säkerställa att den helt kan skära av den 0,05 mm eller så utbuktning som kulkniven lämnar utan att repa bottenskiktet.
Ytintegritetsinspektion och undvikande av felläge
Den direkta konsekvensen av felaktig utsläppsrättsfördelning är ytintegritetsdefekter. Vanliga fellägen inkluderar: Chatter, Scalloping, mikrosprickor och alltför djupa arbetshärdade lager. Acceptans beror inte bara på storlek utan också på ytkvalitet.
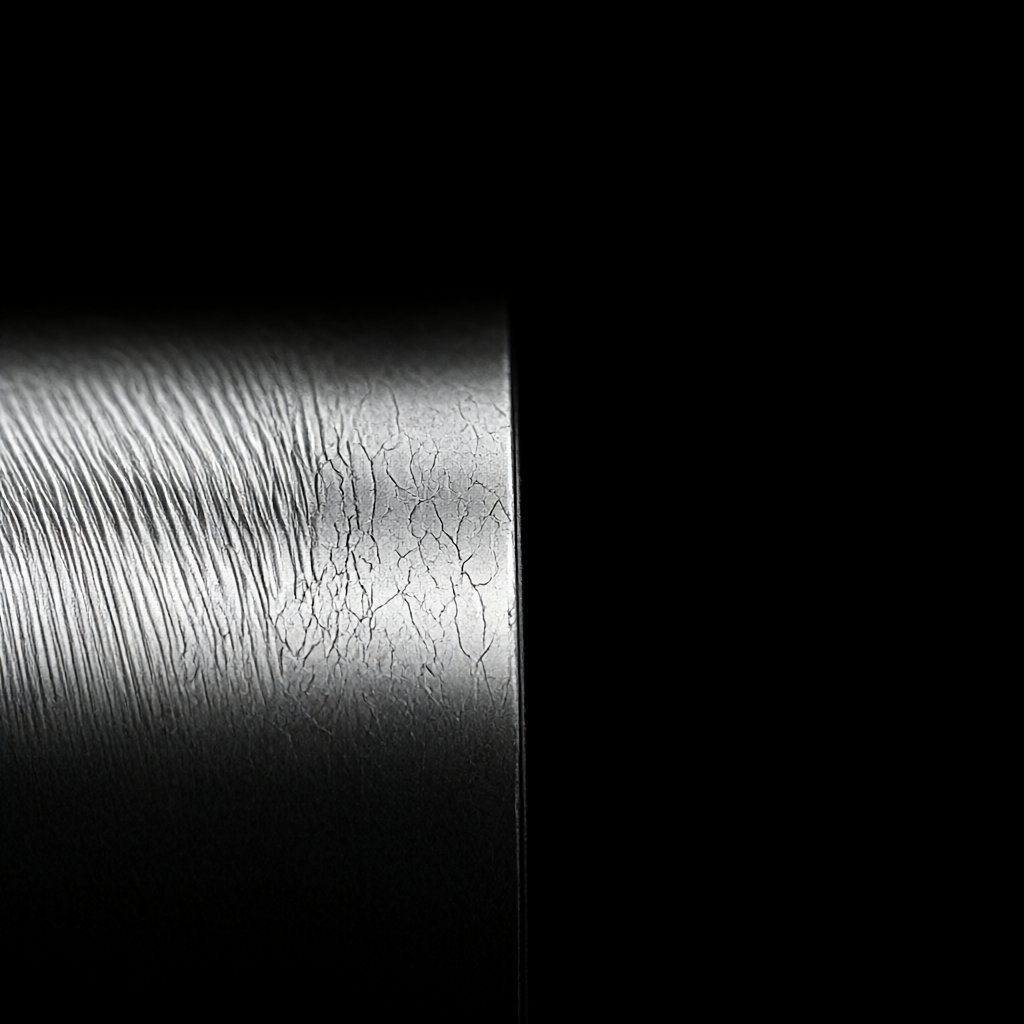
- Detektering av vibrationsmärken:Använd en grovhetsmätare för att mäta Ra-värdet. För flygaluminiumdelar bör Ra vara ≤0,8μm; högblank yta kräver Ra≤0,4μm. Om periodiska skrammelmärken upptäcks, kontrollera om marginalen är för stor, orsakar instabil skärning eller om spindellagret är slitet.
- Kontroll av knivmärken:Genom att justera finbearbetningsmånen till mindre än 0,05 mm och öka rotationshastigheten kan de sfäriska skärmärkena som lämnas av kulskäraren minimeras. För viktiga passande ytor, rekommenderas det att lägga till en "utjämnande" process och använda en precisionsslipkniv eller en diamantpennkniv för att ta bort en liten mängd (0,01-0,02 mm).
- Hårdhetsverifiering:Arbetshärdning kommer att förändra materialets ythårdhet och påverka utmattningslivslängden. Mikrohårdhetstestning krävs på den färdiga ytan för att säkerställa att djupet på det härdade lagret kontrolleras inom 0,1 mm och att hårdhetsökningen inte överstiger 10 % av materialkroppen.
Vid massproduktion rekommenderas det att utföra CMM-inspektion i full storlek och ytjämnhetsskanning på det första stycket för att fastställa en marginaldimensionell avvikelsemodell. Till exempel, om det visar sig att när en sats har en marginal på 0,1 mm, är den faktiska storleken 0,02 mm lägre, bör marginalen justeras till 0,12 mm för efterföljande satser för att uppnå kontroll med sluten slinga.
Vanliga frågor om marginaltilldelning och vanliga frågor om teknisk praxis
Varför behöver finbearbetningstillägget ibland vara mycket mindre än grovbearbetningstillägget?
Syftet med efterbearbetningen är att säkerställa måttnoggrannhet och ytkvalitet, och skärkraften måste vara minimal för att minska verktygsnedböjning och termiska effekter. Om utrymmet är för stort (till exempel mer än 0,2 mm), kommer verktyget med liten diameter att böjas på grund av överdriven skärbelastning, vilket resulterar i dimensionsavvikelser och ytslamrar. Därför är tillägget för finbearbetning vanligtvis bara 1/10 till 1/20 av tillåten grovbearbetning.
Hur bedömer man om ytterligare halvbearbetningsprocess behövs vid 5-axlig bearbetning?
När förhållandet mellan kavitets djup och diameter överstiger 4:1, eller verktygets längd-till-diameter-förhållande (L/D) överstiger 4:1, minskar styvheten avsevärt. För närvarande kan spänningsdeformationen inte elimineras genom bara två processer från grov till fin, halvfinish måste läggas till, och marginalen är inställd på 0,2-0,3 mm för att frigöra det mesta av den inre spänningen och säkerställa dimensionsstabilitet under efterbehandling.
Vid bearbetning av titanlegeringar, är effekten av fördelningen av utsläppsrätter på verktygets livslängd känsligare än för aluminiumlegeringar?
Ja. Den termiska ledningsförmågan hos titanlegeringen är låg och skärvärmen koncentreras till verktygsspetsen, vilket lätt kan orsaka diffusionsslitage. Om tillägget är för stort kommer matningen att begränsas, verktygsfriktionen ökar och verktygets livslängd minskar kraftigt. Det rekommenderas att ytbehandlingen av titanlegeringar strikt kontrolleras inom 0,15 mm, och att mikrokvantitetssmörjningsteknik (MQL) används för att balansera verktygets livslängd och ytkvalitet.
Återfjädring sker efter att tunnväggiga delar bearbetats. Hur korrigerar man det genom marginalstrategi?
Deformationskompensationsbeloppet måste reserveras innan efterbehandling. Till exempel, om delen förutsägs krympa med 0,03 mm efter att spänningen har släppts, bör en marginal på +0,03 mm reserveras för storleken under efterbehandling (det vill säga målstorleken ska ökas med 0,03 mm). Detta värde måste bestämmas genom testning i första delen och ställas in som "kompensationsmarginal" i CAM snarare än en enkel "processmarginal".
Hur säkerställer man konsekvent marginalfördelning i massproduktion?
Upprätta standardiserade processdokument för att klargöra verktygsnummer, tilläggsvärde och kompensationsparametrar för varje process. Använd CAM-programvarans mallar med "fast marginal" för att undvika manuella ändringar. Samtidigt implementeras det första artikelbekräftelsesystemet (FAI) och de första tre delarna av varje produkt inspekteras fullständigt för att verifiera effektiviteten av marginalstrategin. Om avvikelser upptäcks kommer maskinen att stängas av och justeras omedelbart.
Slutsatser och rekommendationer till åtgärder
CNC-bearbetningstilldelning för komplexa kaviteter är i huvudsak en dynamisk balans mellan effektivitet, noggrannhet och ytkvalitet. Det finns inga fasta värden som är universellt tillämpliga, bara individuella strategier baserade på materialegenskaper, verktygsstyvhet och verktygsmaskinens skick. Ingenjörer bör ingripa i DFM (Design for Manufacturability) under designstadiet för att utvärdera genomförbarheten av marginalen; under bearbetningsstadiet, använd CMM-data för att korrigera marginalen i en sluten slinga för att säkerställa batchkonsistens.
Om ditt projekt involverar komplexa delar av aluminiumlegering för flygindustrin eller titanlegering och har strikta krav på ytintegritet och dimensionsstabilitet, är du välkommen att skicka ritningar och tekniska specifikationer. Vi kommer att kombinera resurserna från 72 CNC-utrustning och bearbetningsdatabasen för 7075/Ti-6Al-4V-material för att ge dig en snabb offertplan inklusive marginalsimulering och DFM-förslag.



