





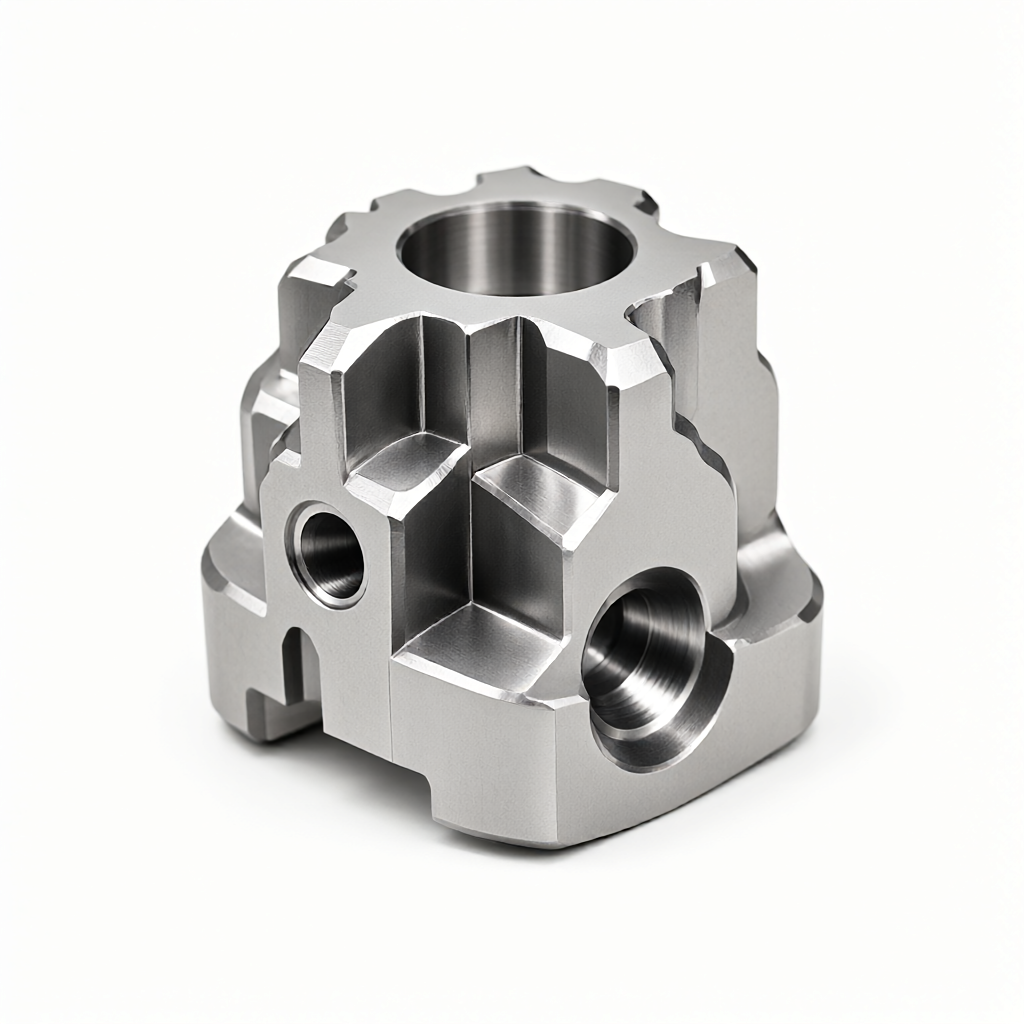
Torrskärning och minsta mängd smörjning teknisk guide för CNC-bearbetning av höghårda ståldelar för flyg- och rymddelar
Inom flyg- och rymdområdet används titanlegeringar och ultrahöghållfasta ståldelar i stor utsträckning i viktiga strukturella delar som landningsställ och motorfästen på grund av deras utmärkta specifika styrka och utmattningsegenskaper. Denna typ av material har dock hög hårdhet och dålig värmeledningsförmåga. Traditionell våtskärning har successivt ersatts av torrbearbetning och processer med minimal kvantitetssmörjning (MQL) på grund av dålig spånutsläpp och risker för kvarstående temperaturer. Som en anpassad tillverkare av precisions CNC-delar formulerar vi skärparametrar strikt baserade på materialkvaliteter och toleranskrav i massproduktion för att säkerställa hög finish och satskonsistens samtidigt som vi säkerställer ±0,01 mm dimensionsnoggrannhet.
Skärutmaningar och fellägen för mycket hårda ståldelar
Hårdheten hos flyg- och rymdkvalitet ultrahöghållfast stål (som 4340, 1540, etc.) är vanligtvis i HRC40-HRC60-intervallet, och spånhärdningstendensen är uppenbar. Om skärparametrarna är felaktiga kan följande fellägen uppstå:
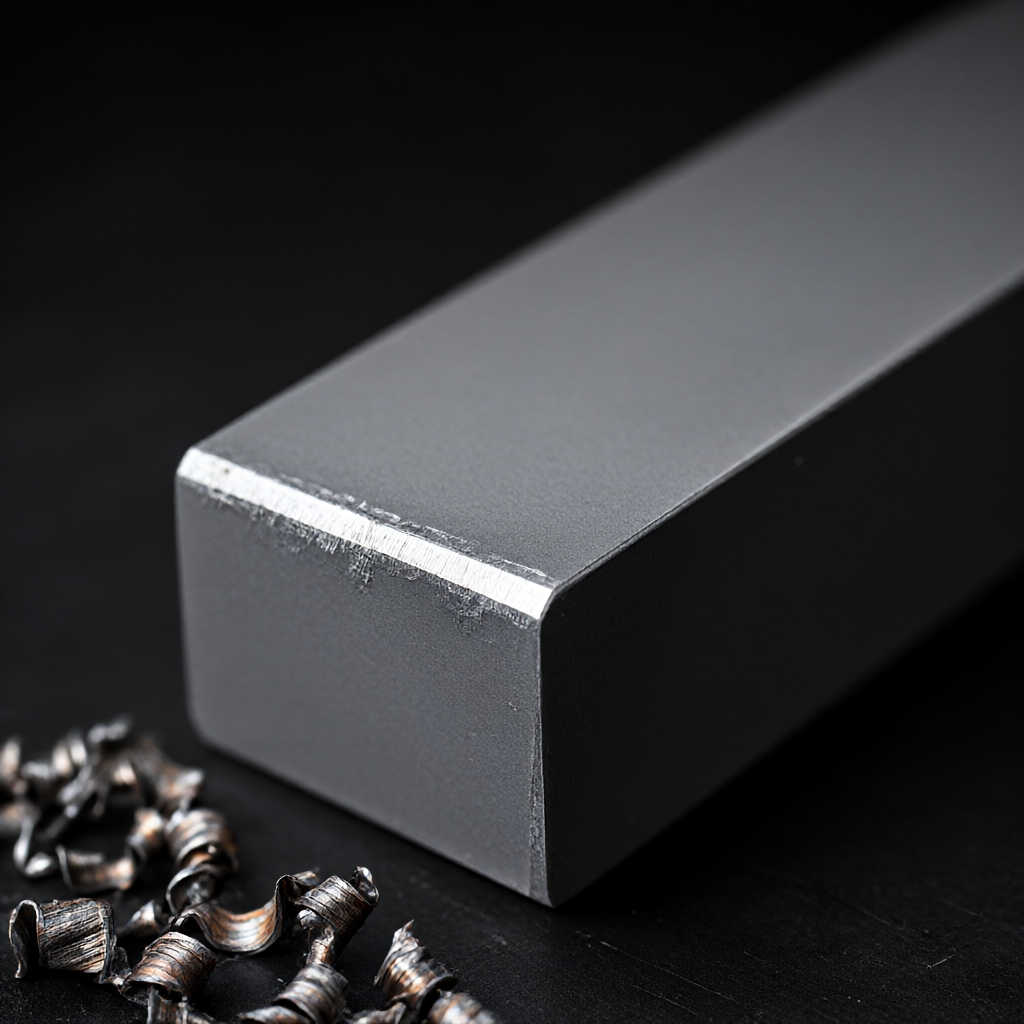
- Knivflisor och halvmånemärken:Värmeavledningsvägen är enkel vid torrskärning, och temperaturen i skärzonen stiger kraftigt, vilket gör att verktygets slitstarka legeringsbeläggning lossnar eller matrisen mjuknar.
- Termisk deformation av arbetsstycket:Den kvarvarande spänningen är ojämnt fördelad, och dimensionell drift uppstår efter att ha lämnats under en tidsperiod efter bearbetning och överskrider toleranszonen på ±0,01 mm.
- Mikrosprickor på ytan:Spånfriktion repar upprepade gånger den bearbetade ytan och påverkar utmattningslivslängden, vilket är ett allvarligt fel, särskilt vid flygacceptans.
Jämförelse av principerna för torrskärning och minimikvantitetssmörjning (MQL)
Torrkapning: en balans mellan effektivitet och miljöskydd
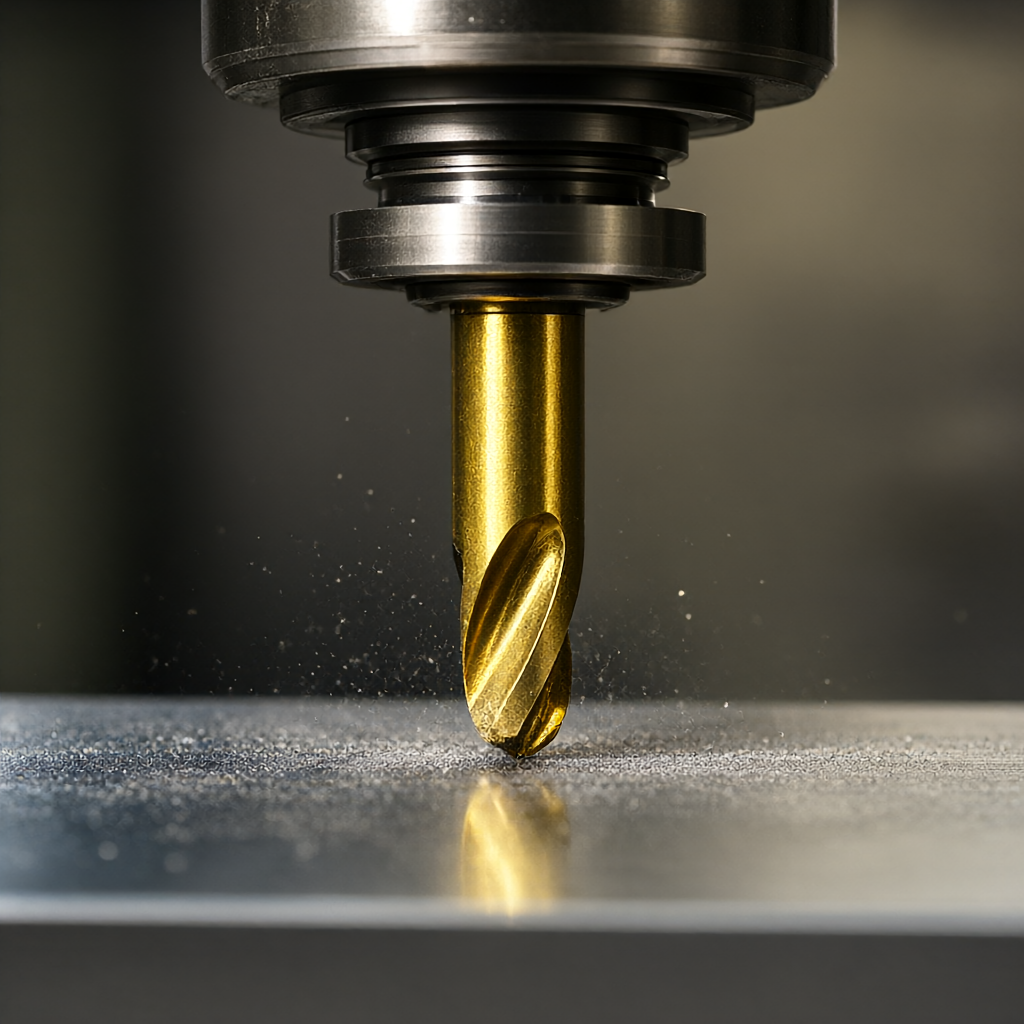
Torrskärning introducerar inte något kylmedium, och förlitar sig huvudsakligen på värmeisoleringsegenskaperna hos verktygsbeläggningar (som PVD-titan-aluminiumkväve) och den "termiska härdningseffekten" som åstadkoms av höghastighetsskärning, så att spån snabbt kan fly från den värmepåverkade zonen. Denna metod är lämplig för högeffektiv grovbearbetning av aluminiumlegeringar och ståldelar med medelhård och låg hårdhet. Vid finbearbetning av stål med hög hårdhet är verktygslivslängden dock begränsad eftersom friktionskoefficienten inte kan reduceras.
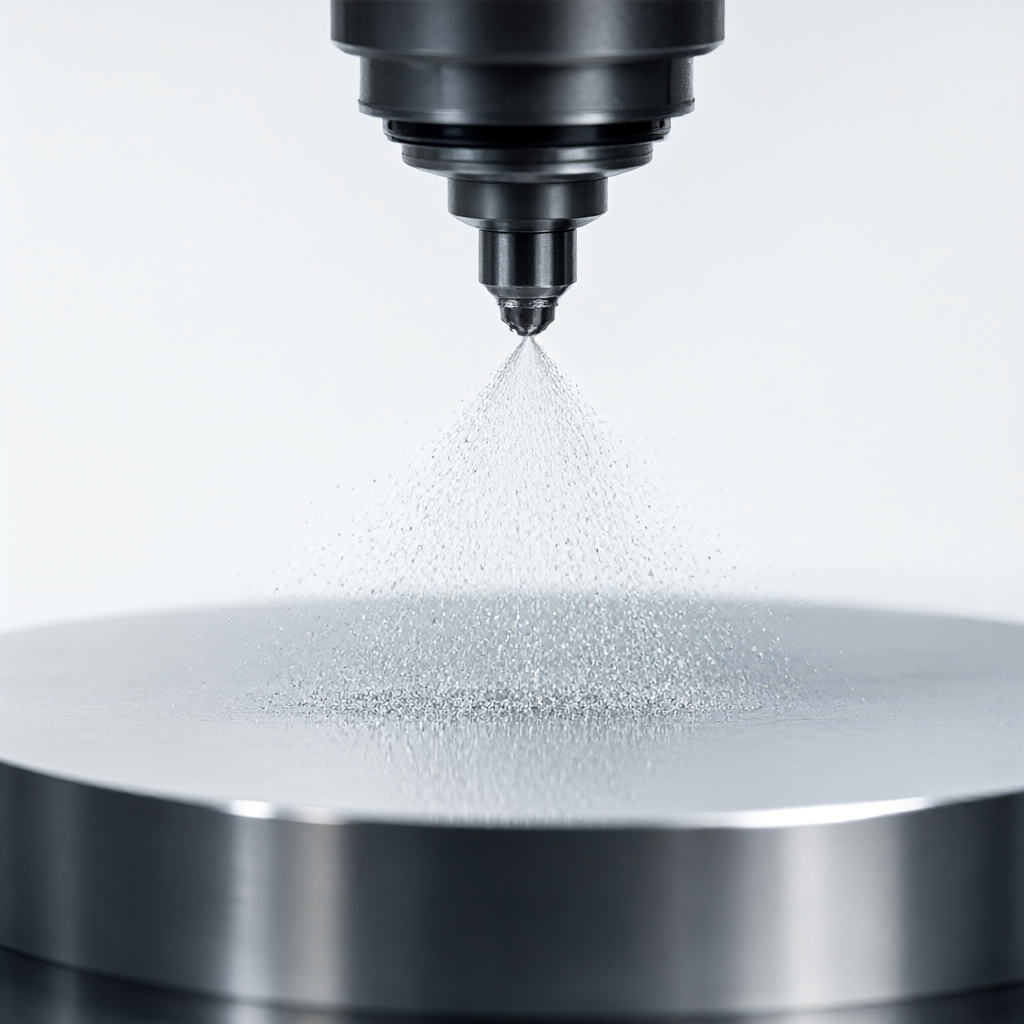
Minsta smörjmängd (MQL): exakt temperaturkontroll och smörjning
Smörjteknik för minimal kvantitet använder ultraljudsförstoftning för att injicera smörjmedel (vanligtvis vegetabilisk olja eller syntetisk ester) i skärzonen i en dos på några kubikcentimeter per sekund. Det upprätthåller inte bara miljöskyddet och höghastighetsfördelarna med torrskärning, utan minskar också friktionen mellan verktyg och arbetsstycke genom oljefilmen, vilket avsevärt minskar skärkraften och skärtemperaturen. För precisionsfräsning och inre hålbearbetning av flyg- och rymddelar är MQL nyckelmedlet för att kontrollera ytjämnheten (Ra 0,4μm-0,8μm).
Jämförelse av skärparametrar och processplaner
För axeldelar tillverkade av 4340 stål (HRC50), med ett 4-axligt fräscentrum, är följande rekommenderade parameterintervall för de två processerna:
| Processparametrar | Helt torr skärning (torr) | Minsta smörjmängd (MQL) | Tillämpligt stadium |
|---|---|---|---|
| Spindelhastighet | 1500-1800 rpm | 2000-2500 rpm | efterbehandling |
| Matningshastighet | 80-120 mm/min | 150-200 mm/min | efterbehandling | skärdjup (ap) | ≤0,5 mm | ≤1,0 mm | Halvfinish/finishing | Verktygstyp | PVD TiAlN-belagd hårdmetall | CBN (kubisk bornitrid) eller PVD TiAlN | efterbehandling | ytjämnhet | Ra ca 1,6μm | Ra 0,4μm-0,8μm | Acceptanskriterier |
| Verktygsliv | Kortare (ca 20-30 stycken) | Längre (ca 40-60 stycken) | batchekonomi |
Nyckelpunkter för dockning av DFA-rekommendationer med teknik
När ritningar tas emot genomför vi en DFM-granskning (Design for Manufacturability) med fokus på:
- Minsta väggtjocklek:Stål med hög hårdhet är benäget att skratta under efterbehandling. Det rekommenderas att väggtjockleken på nyckelpositioneringsytor inte är mindre än 0,8 mm, eller att förstärkningsribbor läggs till.
- Gradningskrav:Flygdelar kräver vanligtvis inga blixtgrader och skarpa spån under torrkapning. Det är nödvändigt att lägga till en hörnrengöringsprocess eller reservera en gradningstillägg i programmeringen.
- Geometrisk tolerans:För kravet på koaxialitet på 0,02 mm, rekommenderas det att använda svarvnings- och fräskompositprocessen med "slutför all ytbearbetning i en fastspänning" för att undvika sekundära positioneringsfel.
Kvalitetskontroll och batchkonsistenskontroll
För att säkerställa tillförlitligheten hos flygdelar implementerar vi strikt kvalitetskontroll:
- Inkommande materialinspektion:Kontrollera materiallistan för stålspolar/stång, utför hårdhetstest (Rockwell HRC) och spektrumanalys på prover för att bekräfta att materialkvaliteten uppfyller navigeringsmärket.
- Första artikelbekräftelse (FAI):De första tre bitarna mättes i full storlek med hjälp av en tredimensionell koordinatmätmaskin (CMM) för att kontrollera nyckelpositioner och konturer och registrera baslinjedata.
- Processinspektion:Inspektera slumpmässigt nyckeldimensioner var 50:e bit för att övervaka trender för verktygsslitage; när dimensionsavvikelsen närmar sig den nedre gränsen för toleransen, byt omedelbart ut verktyget eller justera kompensationsvärdet.
- Fullständig inspektion av försändelsen:För ytkvalitet, använd en grovhetsmätare för att detektera Ra-värdet och bekräfta genom visuell inspektion att det inte finns några repor och inga oljerester (torrskärande delar kräver ultraljudsrengöring).
Slutsatser och rekommendationer till åtgärder
Vid bearbetning av höghårda flygståldelar kan valet av MQL med CBN-verktyg bättre balansera effektivitet, ytkvalitet och kostnad. Vårt kluster av 72 CNC-maskiner stöder 3/4/5-axlig simultan bearbetning, har en 15-25 dagars batchleveranskapacitet och är bra på att hantera krav på högblankt utseende.
Om du har behov av flyg- och rymddelar med ultrahöghållfast stål, titanlegeringar eller högtemperaturlegeringar, skicka 2D-ritningar eller 3D-modeller till vårt ingenjörsteam. Vi kommer att tillhandahålla gratis DFM-analys och offert för att hjälpa dig att optimera designen och låsa in leveransnoden.
Frequently Asked Questions (FAQ) om CNC-bearbetning av flyg- och rymddelar
Hur förhindrar man överhettning och deformation av arbetsstycket vid torrskärning av höghårda ståldelar?
Det rekommenderas att använda en intermittent skärstrategi med "litet skärdjup, hög hastighet och stor skärbredd" för att använda spån för att ta bort värme; eller lägg till en väntetid för "härdningsstabilisering" mellan kritiska dimensionsprocesser, och vänta tills arbetsstycket är helt kylt till rumstemperatur innan slutbehandling.
Kommer smörjmedlet som används i minsta kvantitetssmörjning (MQL) att finnas kvar på delens yta?
Kvalificerade MQL-oljor är vanligtvis biologiskt nedbrytbara vegetabiliska oljor eller syntetiska estrar och används i mycket små mängder (0,1-0,5 ml per minut). Efter bearbetning krävs ultraljudsrengöring eller rengöring av flyktiga lösningsmedel för att ta bort oljefilmen och uppfylla renhetskraven för flygmontering.
För axeldelar med hög hårdhet i satser om 500 stycken, är MQL eller traditionell skärvätska mer ekonomisk?
Vanligtvis är MQL mer ekonomiskt. Även om skärvätskans livslängd är något längre, eliminerar MQL kostnaden för kylvätskebyte, filtrering och miljöbehandling och kan stödja högre matningshastigheter och kortare totala arbetstimmar. Den är särskilt lämplig för batchorder med snabb leverans på 15-25 dagar.
Kan du bearbeta flyg- och rymdstål med en hårdhet som överstiger HRC55?
Burk. Vi är utrustade med CBN-verktyg och ett 4/5-axligt bearbetningscenter med minsta kvantitetssmörjfunktion, som kan bearbeta delar upp till cirka HRC60. Detaljerna måste utvärderas utifrån detaljens geometri och toleransnivå. Det rekommenderas att tillhandahålla ritningar för DFM-analys.
Hur säkerställer man att koaxialitetstoleransen är inom 0,02 mm under bearbetning?
Använd en fräsmaskin för att slutföra svarvning och fräsning i en uppsättning, eller använd hydraulisk fixturpositionering med hög precision i ett 5-axligt bearbetningscenter. Före bearbetning mäts klämbackens datum genom CMM, och fixturfelet kompenseras i CAM-efterbearbetning för att säkerställa att den geometriska toleransen är upp till standard.



