





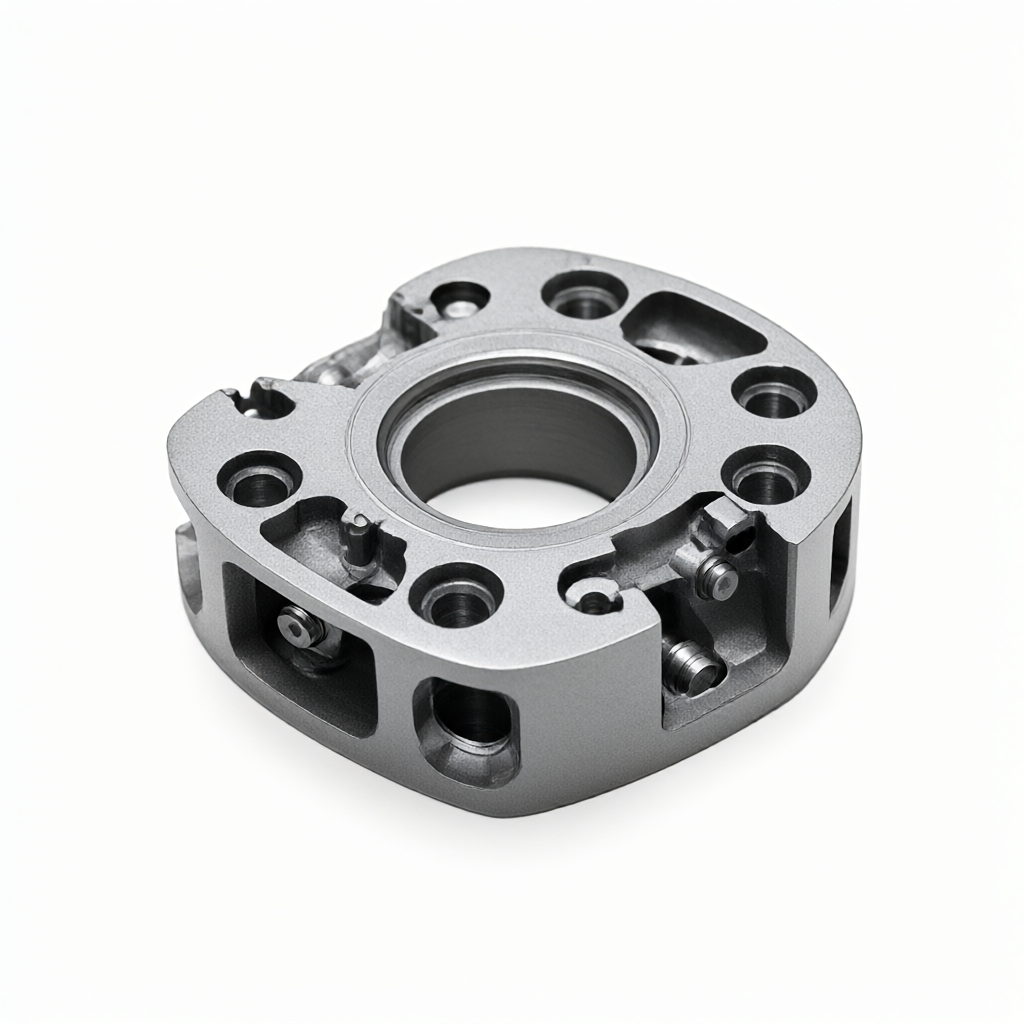
Om anodisk oxidation, avlägsnande av elektrolytisk film och sekundär färgning krävs efter att flyg- och rymddelar har bearbetats, är nyckeln att kontrollera oxidfilmens integritet och filmskiktets bindningsstyrka. Under CNC-bearbetningssteget måste rimlig gradning och avspänningstid reserveras för att undvika kvarvarande spänningar som orsakar sprickbildning eller flagning av filmskiktet under den efterföljande elektrolysprocessen. Den rimliga processvägen är: CNC-grovbearbetning och finbearbetning → gradning/avspänning → anodisering (konventionellt svavelsyrasystem) → elektrolytisk filmavdrivning (delvis eller hel beroende på behov) → sekundär färgning (destillation eller AC-färgning) → tätning och stelning. I hela kedjan bestämmer elektrolysparametrarna, strömtätheten och tidsfönstret för varje länk direkt den slutliga utseendekonsistensen och batchstabiliteten.
Strukturell påverkan av bearbetning av flyg- och rymddelar på efterföljande ytbehandling
Precisionskonstruktionsdelar för flyg innehåller ofta komplexa inre hålrum, grunda hål och specialformade ytor. Även om CNC fleraxlig bearbetning kan uppnå hög geometrisk noggrannhet, kommer skärande restspänning och mikromorfologi att direkt påverka kvaliteten på anodfilmen. Om spänningen inte helt avlastas efter grovbearbetning, kommer filmskiktet lätt att expandera ojämnt längs korngränserna under anodiseringssteget, och filmtjockleksfördelningen kommer att fluktuera kraftigt under efterföljande elektrolytisk filmborttagning. Det rekommenderas att reservera en 0,3~0,5 mm marginal efter finfräsning, och använda lågtemperatur elektrolytisk polering eller kemisk avgradning under avgradningsprocessen för att kontrollera ytans kvarvarande tryckspänning inom 20 MPa för att ge en grund för stabil filmtjocklek.
För titanlegerings- och aluminiumlegeringshybridenheter måste särskild uppmärksamhet ägnas åt kontaktpotentialskillnaden mellan olika metaller. Innan elektrolytisk film avlägsnas bör kontaktytorna på olika material isoleras eller så bör ledande isolerande packningar användas för att undvika ojämn färgning orsakad av lokala mikrobatterieffekter. Ingenjörer bör tydligt markera gränserna mellan elektrolysområdet och icke-elektrolysområdet under DFM-stadiet för att underlätta utförandet av efterföljande processer.
Anodiseringsprocessparametrar och filmskiktsegenskaper kontroll
Flygdelar använder vanligtvis 5083 eller 7075 aluminiumlegering, med svavelsyra-oxalsyrakompositelektrolyt (koncentration 180~220 g/L, temperatur 20~25°C, spänning 12~18 V DC). Konventionell anodfilmtjocklek styrs till 20~40 μm, vilket kan uppfylla slitstyrka och isoleringskrav. Den strukturella integriteten hos filmens enhetscell kan verifieras genom XRD semikvantitativ analys. Ju högre kornorientering, desto lättare är det för filmen att lossna jämnt under efterföljande elektrolytisk filmborttagning.
Om delen behöver behålla filmskiktet i ett specifikt område (såsom gängsektion, tätningsyta), bör en isolerande anodfilm appliceras på det reserverade området innan anodisering eller en partitionerad maskeringsprocess bör användas. Undvik att endast delvis ta bort filmen efter att hela delen har oxiderats. Detta orsakar lätt spänningskoncentration vid kanten av filmskiktet och minskar utmattningslivslängden.
Parameterfönster och riskundvikande för avlägsnande av elektrolytisk film
Elektrolytisk filmborttagning använder vanligtvis 2~5% NaOH-lösning, temperatur 60~80°C, strömtäthet 2~4 A/dm², tid 30~90 sekunder. Djupet på filmens utdragning bestäms av filmtjockleken och strömtätheten. Överdriven elektrolystid gör att matrisaluminiumet löses upp och nålliknande gropar uppstår på ytan, vilket påverkar den sekundära färgvidhäftningen.
Viktiga riskkontrollpunkter inkluderar: skölj omedelbart med rent vatten (≥30 sekunder) efter att du tagit bort filmen och överför sedan till en syrapassiveringstank (utspädd salpetersyra eller fosforsyrasystem) för att neutralisera alkaliska rester på ytan. Om sköljningen är otillräcklig kommer den alkaliska återstoden att orsaka lokal filmpudring under sekundär färgning. Det rekommenderas att utföra ett 96-timmars saltsprayförtest på provet efter att filmen har tagits bort för att verifiera att ytans renhet når standarden före batchdrift.
Val av sekundär färgningsprocess och verifiering av filmskiktets bindningsstyrka
Sekundär färgning kan delas in i doppfärgning (organiska färgämnen) och AC-färgning (metalljonavsättning). Dipfärgningsmetoden är lämplig för komplexa flerfärgsscener, men har dålig UV-beständighet och temperaturbeständighet; AC-färgningsmetoden (AC-spänning 6~10 V, frekvens 150~200 Hz, temperatur 80~95°C, tid 5~15 minuter) har en starkare bindningskraft mellan filmskiktet och substratet och är lämplig för flygscenarier med hög tillförlitlighet. Vilken metod man ska välja beror på servicemiljöns temperatur och exponeringsintensiteten för ultraviolett ljus.
Oavsett vilken färgningsmetod som används måste den förseglas efter färgning: värmeförsegling (kokande vatten i 40~60 minuter) eller kemisk försegling (nickelsaltlösning 70~80°C, 10~20 minuter). Efter försegling minskar filmskiktets vattenabsorptionshastighet med 60% till 80%, och väderbeständigheten förbättras avsevärt. Vidhäftningshållfastheten kan verifieras med 3M 610-tejphundragittertestet, och kvalificeringsstandarden är avskalningsgraden ≤ 5 %; strängare flygkunder kan använda ASTM D3359 cross-hatch-metoden, och betyget måste vara ≥ 4B före leverans.
Jämförelse av lösning: Dip-färgning vs. utbytesfärgning
| Mått | Doppfärgning (organiska färgämnen) | AC-färgning (metalljoner) |
|---|---|---|
| Bindemekanism för filmskikt | Färgämnesmolekyler tränger in i membranporerna och adsorberar fysiskt | Elektrodeposition och kristallisation av joner vid membranets porgränssnitt |
| UV-beständighet (xenonlampa åldras i 500 timmar) | ΔEUpp till 3,5~5,0 | ΔEVanligtvis ≤1,5 | Temperaturmotståndsgräns | ≤120 °C långtidsanvändning | ≤200 °C kortvarig uthållighet | Flexibilitet för gemensam bräda i flera färger | Hög, kan delas in i områden | Låg, måste maskeras och isoleras | Typiska applikationer | Dekorativa delar, lågspänningskonstruktionsdelar | Luftfartsbärande struktur, komponenter med hög tillförlitlighet |
Batchkonsistenskontroll och detektionsmetoder
Vid massproduktion är fluktuationer i filmtjocklek den främsta orsaken till inkonsekvent utseende. Det rekommenderas att sätta upp filmtjockleksövervakning online (röntgenfluorescensmetoden) i både anodiseringstanken och den elektrolytiska filmborttagningstanken. De första tre delarna av varje batch bör inspekteras fullständigt för filmtjocklek och Cp/Cpk bör registreras. Om Cpk



