





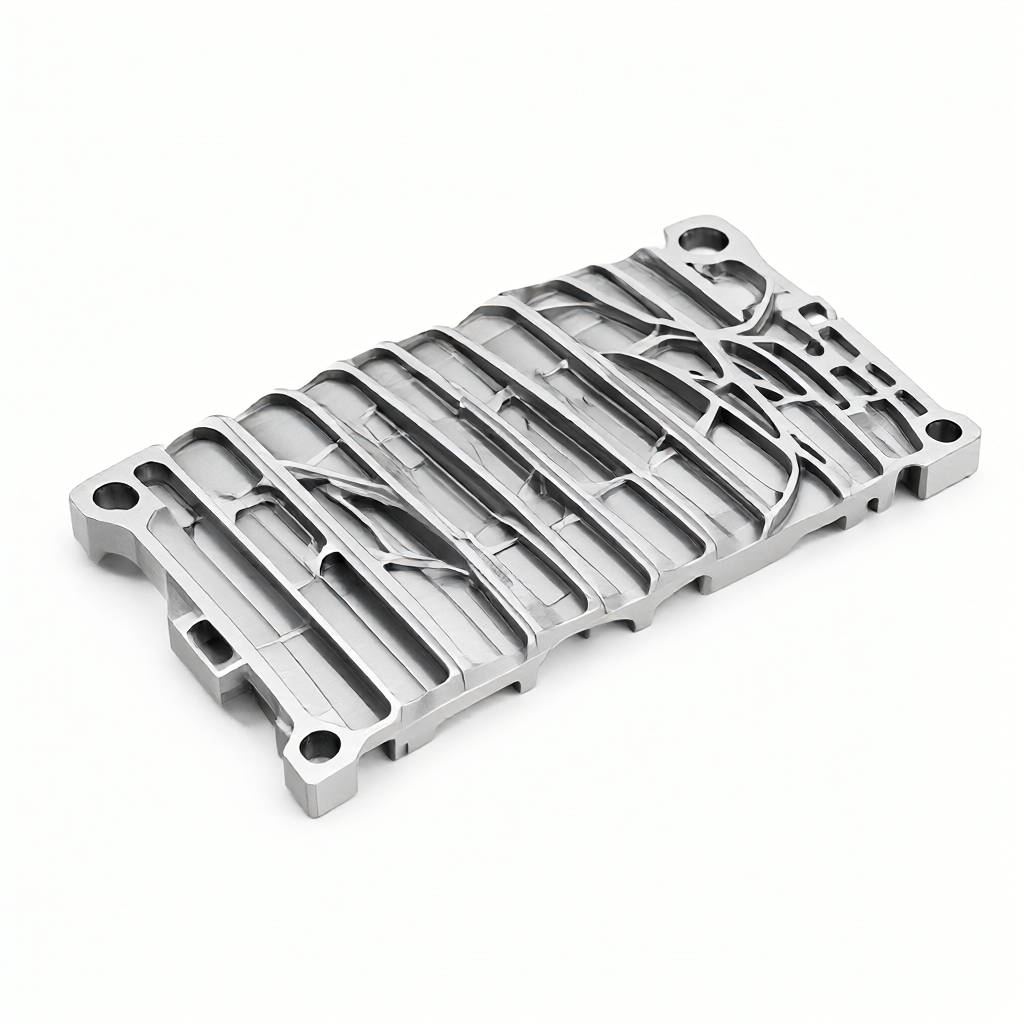
Svårigheter med deformationskontroll under bearbetning av tunna ribbor för flyg- och rymddelar
Inom flyg- och rymdområdet använder komponenter som motorfästen och landningsställskopplingar ofta tunnväggiga ribbor med höga rib-till-mellanrumsförhållanden. Sådana delar skärs vanligtvis från aluminium- eller titanlegeringsplattor. Tjockleken på revbenen är vanligtvis mellan 1,5 mm och 3 mm, och höjden på revbenen kan nå mer än 80 mm. Vid bearbetning av sådana delar kan skärkrafterna och restspänningsavlastningen som genereras av CNC-fräsning lätt få tunna väggar att skeva eller vrida sig, vilket resulterar i slutliga dimensioner som är utanför tolerans. Många tillverkningslänkar ignorerar processkedjans kumulativa inverkan på deformation, vilket resulterar i dålig konsistens i massproduktion.
Kärnan i att lösa denna smärtpunkt ligger i att förstå det materiella svaret under kopplingseffekten av "kraft-värme-stress". Deformation kan inte helt undvikas genom att enbart förlita sig på verktygsval. Hela processen från fastspänningsmetoder, skärdjupsstrategier till bearbetningsprocessparametrar måste systematiskt optimeras. Den här artikeln syftar till att utforska hur man kontrollerar bearbetningsdeformationen av tunna ribbor genom tekniska medel, och ger praktisk parameterreferens för teknisk upphandling och ingenjörer.
Restspänningsavlastning och tekniska principer för materialval
Materialkvalitet och spänningstillstånd
Vanligt använda material för flyg tunnväggiga delar inkluderar 7075-T651, 6061-T6 och Ti-6Al-4V. Bland dem har 7075 aluminiumlegering hög hårdhet men stor inre spänning. T651-tillståndet har en lägre restspänningsnivå än T6-tillståndet och är mer lämpligt för tunnväggsbearbetning. Om du använder 7075-T6, rekommenderas det att ordna åldringsbehandling innan du avslutar för att stabilisera stresstillståndet. För tunna plattor av titanlegering, på grund av deras låga värmeledningsförmåga (cirka 6,7 W/m·K), ackumuleras skärvärme allvarligt och kan lätt orsaka termisk deformation. Matningshastigheten behöver reduceras avsevärt och kylningen behöver förstärkas.
Materialvalet kräver en kombination av styrka och bearbetbarhet. Om ribbans tjocklek är mindre än 2 mm, rekommenderas att prioritera 6061-T6 för att få bättre skärprestanda. Även om dess styrka är något lägre än 7075, i icke-huvudbärande konstruktionsdelar, är dess fördelar med bearbetningsstabilitet betydande och kan minska skrothastigheten.
Spännstrategi: undvik spänndeformation
Klämningen av tunna ribbor är det första steget i deformationskontroll. Direkt fastklämning av tunna plattor med traditionella plattånger kommer att orsaka lokala bucklor, och återhämtning efter lossning kommer att orsaka planhetsavvikelser. I ingenjörspraktik rekommenderas det att använda vakuumadsorptionsverktyg eller skräddarsydda pneumatiska klämmor.
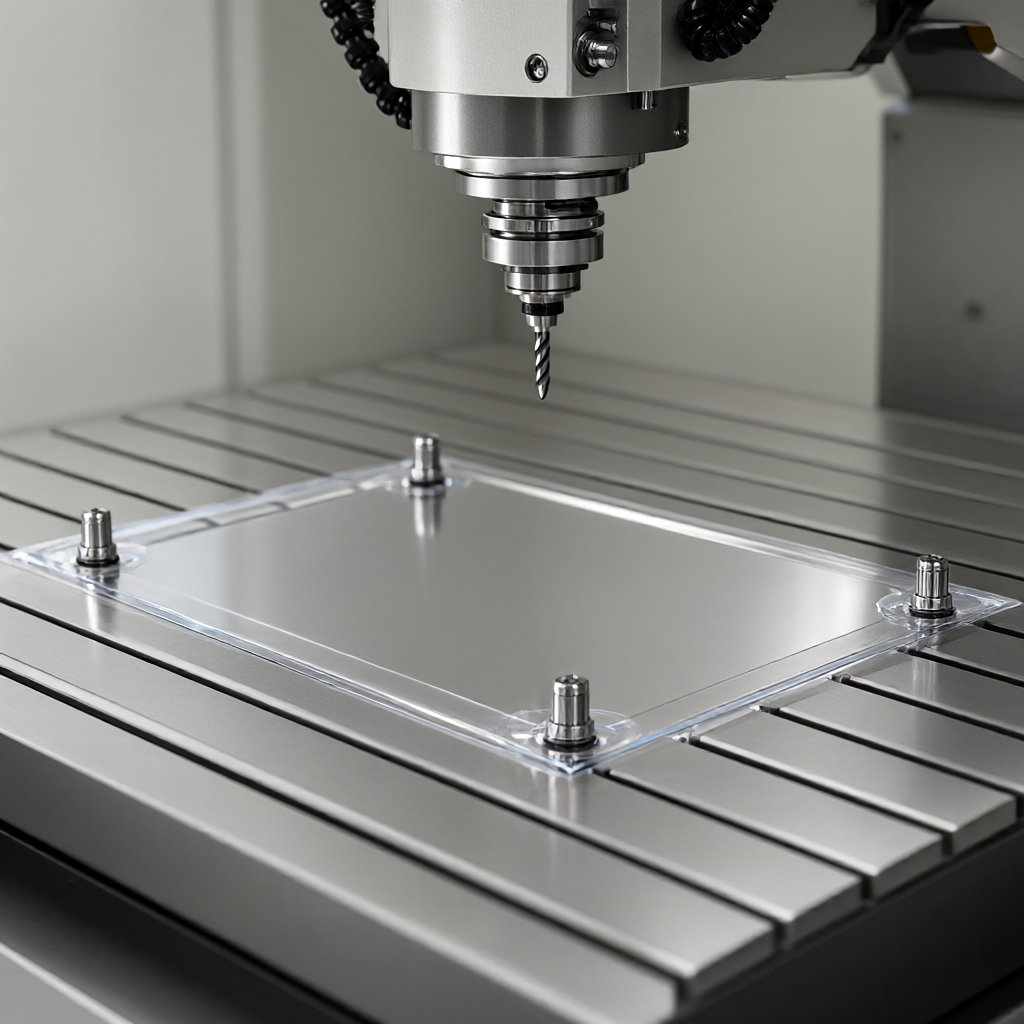
- Vakuumadsorption:Den är lämplig för plattor med plan yta och jämn tjocklek. Adsorptionskraften är jämnt fördelad och kan effektivt eliminera nyppunktsdeformation. Det är nödvändigt att säkerställa att arbetsstyckets bottenyta är förseglad för att förhindra luftläckage och otillräcklig adsorptionskraft.
- Pneumatisk klämma:Luft som blåser genom flerpunktsmikroporer balanserar trycket för att undvika koncentrerad stress vid en enda punkt. Pordensiteten och pordiametern måste beräknas noggrant för att förhindra tunnväggiga vibrationer orsakade av luftflödespåverkan.
- Hjälpstöd:Lägg till positioneringsstift eller V-blockstöd på baksidan av ribborna för att omvandla klämkraften till fördelade belastningar. Stödpunktens position bör undvika bearbetningsområdet och säkerställa att stödhöjden är konsekvent och att felet kontrolleras inom ±0,02 mm.
Ett spänningstest måste utföras före klämning: mät planheten på den obearbetade ytan efter klämprovet. Om skevheten överstiger 0,05 mm/100 mm måste stödstrukturen justeras eller buffertkuddar läggas till.
Skärparameteroptimering: minskar skärvärme och kraft
Nyckeln till att bearbeta tunna ribbor med högt ribbadeståndsförhållande är litet skärdjup, hög hastighet och låg matning. Genom att minska den enstaka skärtjockleken (Z-axelns skärdjup ap styrs till 0,5-1,0 mm) reduceras den radiella skärkraften, vilket minskar den laterala deformationen av den tunna väggen.
Rekommenderat parameterområde (med 7075 aluminiumlegering som ett exempel)
För bearbetning av 2 mm tjock ribbad med Φ8 mm trekants pinnfräs:
- Spindelhastighet: 8000-10000 rpm för att bibehålla jämn utmatning av ändspån.
- Matningshastighet: 150-250 mm/min, vilket säkerställer att matningen per tand f/z är mellan 0,03-0,06 mm.
- Axialt skärdjup: skiktad fräsning, varje lager är 0,5 mm, för att undvika omedelbar spänningsutlösning orsakad av engångsskärning.
- Kylmetod: Använd högtryckssmörjning (MQL) eller intern högtryckskylning för att kontrollera skärvätsketemperaturen under 40°C för att förhindra termisk deformation.
För tunna plåtar av titanlegering måste rotationshastigheten minskas till 3000-4000 rpm, matningshastigheten minskas med 50 %, och högtemperaturstabil skärvätska används genomgående för att bibehålla verktygets livslängd och kontrollera värmetillförseln.
Processvägsdesign: multiaxligt samarbete och stressavlastning
En enda process kan inte eliminera ackumulerad deformation, och en processkedja av "grov-spänningsavlastning-finishing" måste utformas. För komplexa ribbor rekommenderas det att använda ett 5-axligt bearbetningscenter för att optimera verktygsställningen genom att justera spindellutningen för att undvika störningar på verktygsskaftet och förbättra spånavgången. Vid fleraxlig bearbetning kan en bättre kontaktvinkel mellan verktyget och skärytan (ca 15°-30°) förbättra ytfinishen till under Ra0,8μm.
Efter grov bearbetning, ordna naturlig åldring (vila i 24-48 timmar) eller lågtemperaturavspänningsglödgning (aluminium 200-250 ℃/4 timmar) för att frigöra inre restspänningar. Detta följs av efterbehandling för att säkerställa dimensionsstabilitet. Denna processkedja minskar dimensionsfluktuationer i serieproduktion med mer än 30 %.
Jämförelse av lösningar: 5-axlig övergripande bearbetning vs multi-process skarvning
| Kontrastmått | 5-axlig övergripande bearbetning | Flerprocessskarvning (3 axlar + vändning) |
|---|---|---|
| Antal fastspänningar | 1 gång (övergripande positionering) | 2-3 gånger (vänd positionering) |
| kumulativt fel | Låg, inget behov av sekundär positionering | Högre, beror på positioneringsstiftets noggrannhet |
| Bearbetningseffektivitet | Hög, kort omställningstid | Medium, det tar lång tid att byta kläder |
| Utrustningskrav | Kräver 5-axlig länkfunktion | En vanlig 3-axlig maskin räcker |
| Risk för deformation | Låg, en positionering och en bearbetning | Medium, multipel fastspänning ökar spänningsstörningen |
För komplexa delar med högt rib-till-avståndsförhållande har 5-axlig integralbearbetning betydande fördelar vid deformationskontroll och är särskilt lämplig för scenarier med höga krav på satskonsistens.
Kvalitetsinspektion och felanalys
Den slutliga kontrollen av att förhindra deformation ligger i inspektion. Det rekommenderas att använda en tredimensionell koordinatmätmaskin (CMM) för att samla in data i full storlek vid nyckelnoder, med fokus på höjden på ribborna, hålets planhet och konturer. För mycket reflekterande ytor kan laserskanning eller strukturerad ljusmätning användas för att undvika att kontaktprober punkterar tunna väggar.
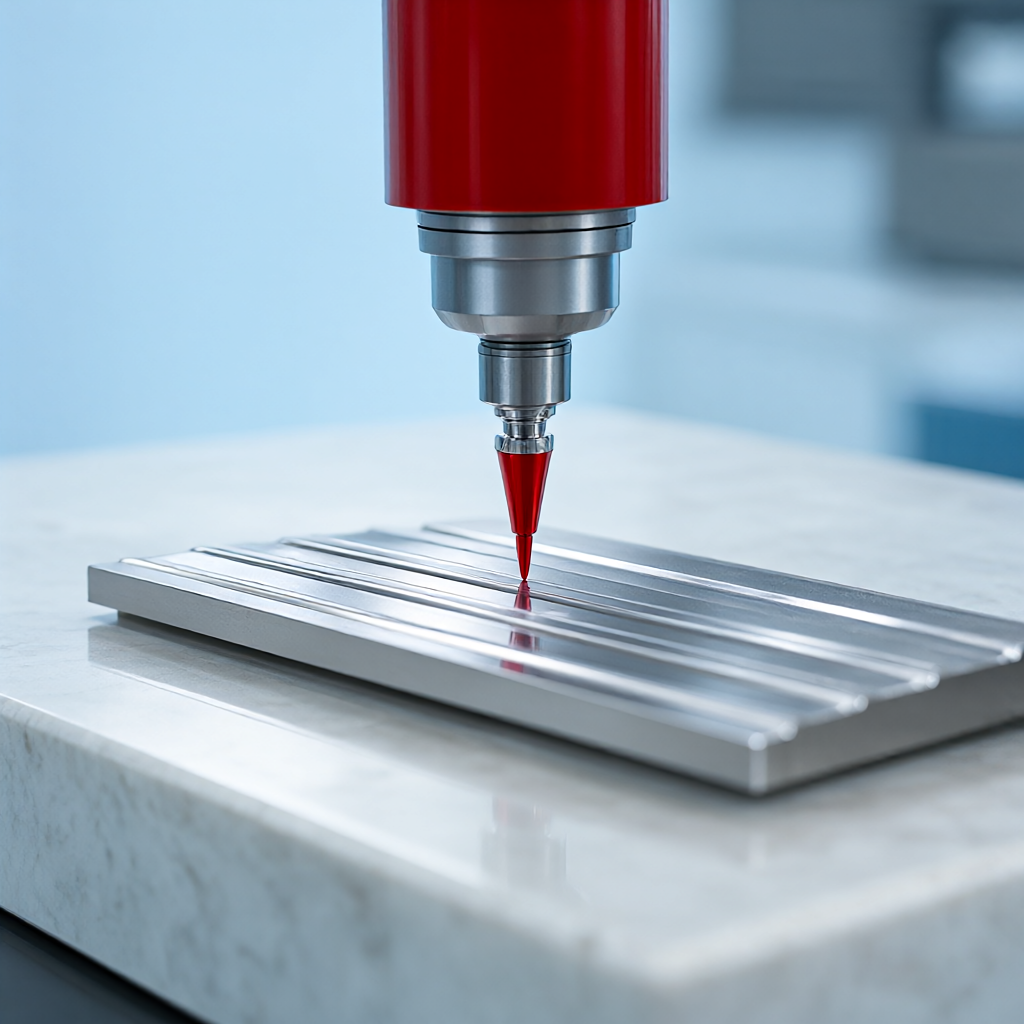
Om varpfel uppstår måste programvara för termisk analys användas för att spåra skärprocessen och identifiera områden med värmeackumulering. Vanliga fellägen inkluderar: bågdeformation i mitten av golvplattan (ojämn uppvärmning) och ändskevning (ojämn klämspänningsfrigöring). Registrera verktygsslitagebanan för varje batch för att ge underlag för parameterjustering av nästa batch.
FAQ
Hur balanserar man effektivitet och deformationskontroll vid bearbetning av flygets tunna revben?
Det rekommenderas att anta strategin med "halvbearbetningsmån 0,1 mm + spänningsavlastning + efterbehandling" för att offra en liten tid i utbyte mot dimensionsstabilitet och undvika upprepad slipning.
Kräver bearbetning av 7075 aluminiumplåt speciell kylning?
ja. Det rekommenderas att använda högtryckskylning för att hålla skärvätskeflödet över 20L/min för att förhindra termisk deformation orsakad av temperaturen i skärområdet som överstiger 150°C.
Vilken påverkan har 5-axlig bearbetning på ytråheten hos tunnväggiga delar?
En rimlig attitydvinkel kan stabilisera grovheten inom Ra0,8μm, vilket är bättre än Ra1,6μm för traditionell 3-axlig bearbetning, vilket minskar efterföljande slipprocesser.
Hur avgör man om stressavslappningsdeformation har inträffat i en del?
Efter avslutad låt den stå i 48 timmar och mät måtten igen. Om måtten ändras med mer än ±0,02 mm måste du lägga till ett avspänningssteg eller justera processtillägget.
Hur säkerställer man konsistensen av 72 enheter i massproduktion?
Upprätta ett standardpaket för processparameter, kalibrera regelbundet verktygsdiameterns utlopp (≤5 μm) och spindelns utlopp, och använd samma sats verktyg för att säkerställa konsekvent skärstatus.
Slutsatser och förslag på samarbete
För att kontrollera bearbetningsdeformationen av tunna flyg- och rymdribbor med högt ribmellavståndsförhållande kräver omfattande användning av materialförbehandling, flexibel fastspänning, liten skärdjup multiaxlig bearbetning och segmenterad spänningsavlastningsteknik. Genom ovanstående tekniska åtgärder kan dimensionsnoggrannheten hos tunnväggiga delar stabiliseras till ±0,01 mm, och ytjämnheten kan nå Ra0,4μm, vilket uppfyller de stränga kraven för strukturella delar för flyg- och rymdindustrin. Inom området för precisionsanpassning av CNC-delar har vi ett kluster av 72 3/4/5-axliga utrustningar, som tillhandahåller one-stop-tjänster från DFM-förslag, processimulering till batchkonsistenskontroll. Om du står inför problemet med att bearbeta deformation av tunnväggiga delar är du välkommen att tillhandahålla ritningar eller prover. Vi kommer att utveckla en exklusiv processplan för dig baserad på faktiska arbetsförhållanden och stödja snabb batchleverans inom 15-25 dagar.



