





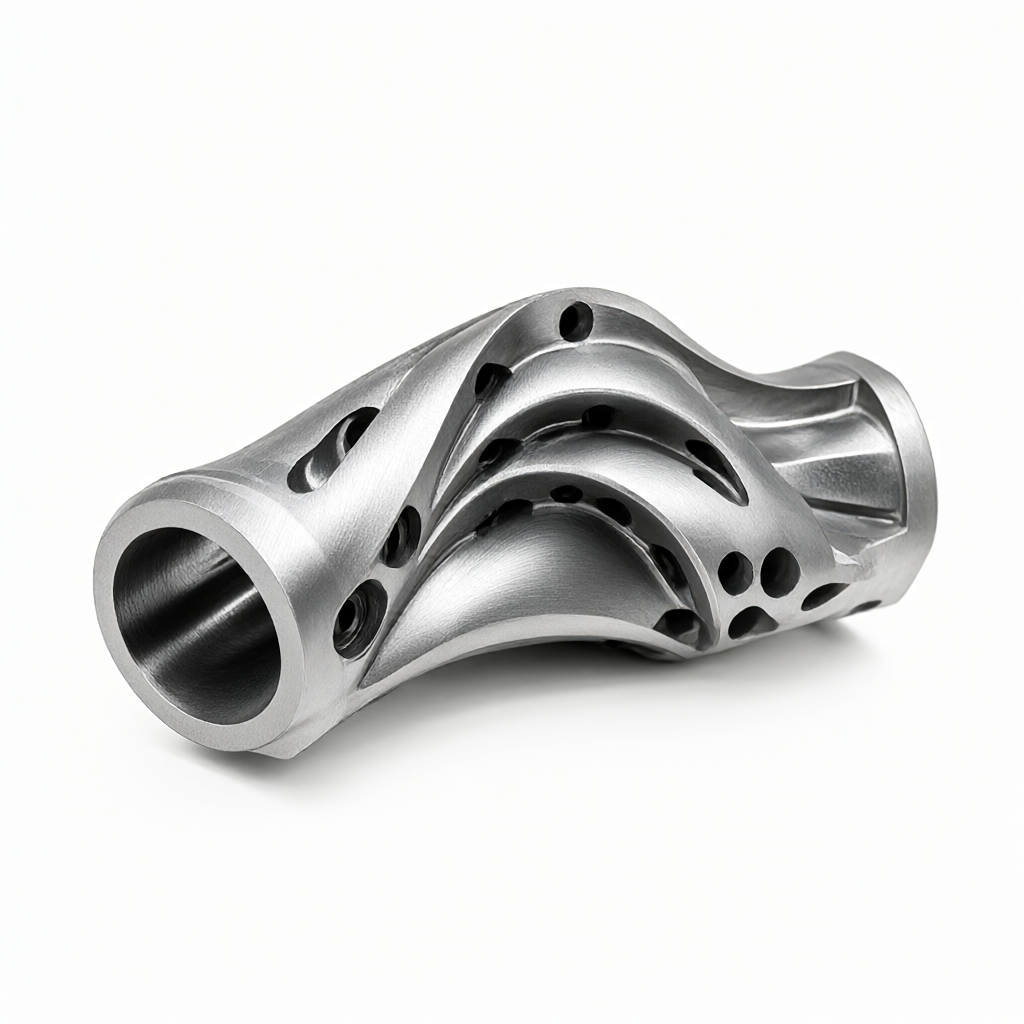
När det gäller efterbehandlingsstrategin för komplexa böjda impellerblad i CNC-bearbetning av flyg- och rymddelar, ligger kärnsvårigheterna i vibrationsdämpningen av verktygshandtaget i den tunnväggiga strukturen, optimeringen av verktygsbanan i flödeskanalen med variabel tjocklek och elimineringen av kvarvarande spänning på den högsläta ytan. I de flesta fall kommer användning av en finbearbetningslösning direkt efter grovbearbetning att orsaka spänningskoncentration vid roten av bladet, men en rimlig fleraxlig bearbetningsstrategi kan kontrollera dimensionstoleransen inom ±0,01 mm. Den här artikeln kommer att kombinera 5-axlig frästeknik, planering av verktygsvägar och materialegenskaper för att tillhandahålla en uppsättning praktiska lösningar för förfining av teknik för att hjälpa ingenjörer att undvika vanliga fellägen och säkerställa batchkonsistens.
Analys av strukturella egenskaper och bearbetningssvårigheter för komplexa böjda fläkthjul
Flyghjulsblad är vanligtvis gjorda av titanlegeringar (som TC4/Ti-6Al-4V) eller högtemperaturlegeringar (som Inconel 718), och deras aerodynamiska ytor kräver strikt geometrisk noggrannhet. Sådana delar står inför tre stora utmaningar i CNC-bearbetning: För det första är styvheten i det tunnväggiga området (väggtjockleken är ofta mindre än 2 mm) otillräcklig, vilket lätt kan orsaka pladder; för det andra är tillgängligheten för verktyget i flödeskanalen med variabel tjocklek begränsad, och enaxlig eller treaxlig bearbetning kräver frekventa vinkeljusteringar; för det tredje, koordinering av höga finishkrav (Ra≤0,4μm) och gradnings- och avspänningsprocesser. Om man bara förlitar sig på standard treaxlig utrustning kräver det ofta flera fastspänningar mellan olika processer, och det kumulativa felet är svårt att kontrollera. Därför har multiaxlig simultan bearbetning blivit det vanliga valet.
De tekniska fördelarna med 5-axlig simultanfräsning vid impellerfinbearbetning
Jämfört med treaxlig bearbetning använder den 5-axliga bearbetningscentret A/C-axel eller B/C-axellänkning för att göra det möjligt för verktyget att alltid bibehålla en bättre skärvinkel och avsevärt minska störningen av skärkrafter på tunna väggar. I efterbehandlingsstrategin rekommenderas det att använda "spiral nedåt" eller "konstant radiell skärning" för att undvika stötar orsakade av avbruten skärning. För titanlegeringsmaterial, på grund av den låga värmeledningsförmågan (ca 6,7 W/m·K), koncentreras skärvärmen lätt vid verktygsspetsen. Det är nödvändigt att använda belagda verktyg med hög hårdhet (som TiAlN-belagda pinnfräsar av solid hårdmetall). Det rekommenderas att rotationshastigheten styrs till 8000-12000 rpm. Matningshastigheten justeras efter skärdjupet. Vanligtvis är 0,1-0,2 mm/varv mer lämpligt. Denna processkombination kan effektivt dämpa ytvibrationsmönster och lägga grunden för efterföljande finslipning.
Verktygsval och parametermatchning: balanserande effektivitet och ytkvalitet
Verktygets geometriska parametrar påverkar direkt den slutliga formningsnoggrannheten för pumphjulsbladet. I slutskedet rekommenderas att använda en fräs med liten diameter och mikrodiameter (diameter D≤6 mm) med 2-3 räfflor och en bred spånränna för att förbättra värmeavledningen. Följande tabell jämför prestandan hos två vanliga verktygslösningar för ytbehandling av impeller av titanlegering:
| Kontrastmått | Alternativ A: TiAlN-belagd pinnfräs med mikrodiameter | Alternativ B: Diamantbelagda skärverktyg i höghastighetstål (tillgängligt för begränsade material) |
|---|---|---|
| Tillämpliga material | Titanlegering, högtemperaturlegering, aluminiumlegering | Endast icke-ferromagnetiska material, ej tillämpligt på titanlegeringar för flyg- och rymdindustrin |
| Rekommenderade skärparametrar | Hastighet 10 000 rpm, matning 150 mm/min, ap=0,05 mm | Rotationshastighet 5 000 rpm, matning 300 mm/min (endast i hårdmetallscenario) |
| ytjämnhet | Upp till Ra 0,4μm, kräver finslipning | Den teoretiska jämnheten är hög, men den är förbjuden för flygdelar och används endast för jämförelse. |
| Verktygsliv | Ca 2-3 timmar, behöver slipas igen efter slitage | Flygstandarder är inte tillämpliga, detta är endast för processlogikjämförelse. |
Obs: Det är strängt förbjudet att använda höghastighetstål för efterbehandling av flyg- och rymddelar. Schema B används endast för att illustrera logiken i beläggningens inverkan på termisk hårdhet. Vid faktisk produktion bör schema A eller solid hårdmetall plus TiAlN-beläggning användas. Nyckelpunkten är att under efterbearbetningsprocessen bör ap (axiellt skärdjup) kontrolleras till 0,02-0,05 mm, och ae (skärdjup i sidled) bör inte överstiga 10 % av radien för att minimera verktygets laterala komponent och förhindra att bladet vrids.
Spännverktygsdesign och strategi för restspänningsavlastning
Spännmetoden bestämmer direkt impellerns positioneringsnoggrannhet. Det rekommenderas att använda vakuumadsorptionsverktyg eller skräddarsydda mjuka klor för att undvika att hårda klor lämnar klämmärken vid rötterna av tunnväggiga löv. För pumphjul med stor diameter kan processhål utformas på baksidan av bladen och positioneringsstift kan användas för att underlätta centreringen. Efter att bearbetningen är klar är frigörandet av inre restspänning den huvudsakliga källan till formfel. Det rekommenderas att ordna en avspänningsprocess efter finfräsning och före gradning: håll delarna vid 150-200°C i 2-4 timmar (titaniumlegering) eller 400-500°C (aluminiumlegering), och kyl sedan långsamt. Detta steg kan förbättra dimensionsstabiliteten med mer än 30 % och undvika långsam deformation av delar efter leverans.
Ytbehandling och kvalitetskontroll: från Ra0,4μm till fullskalig kontroll
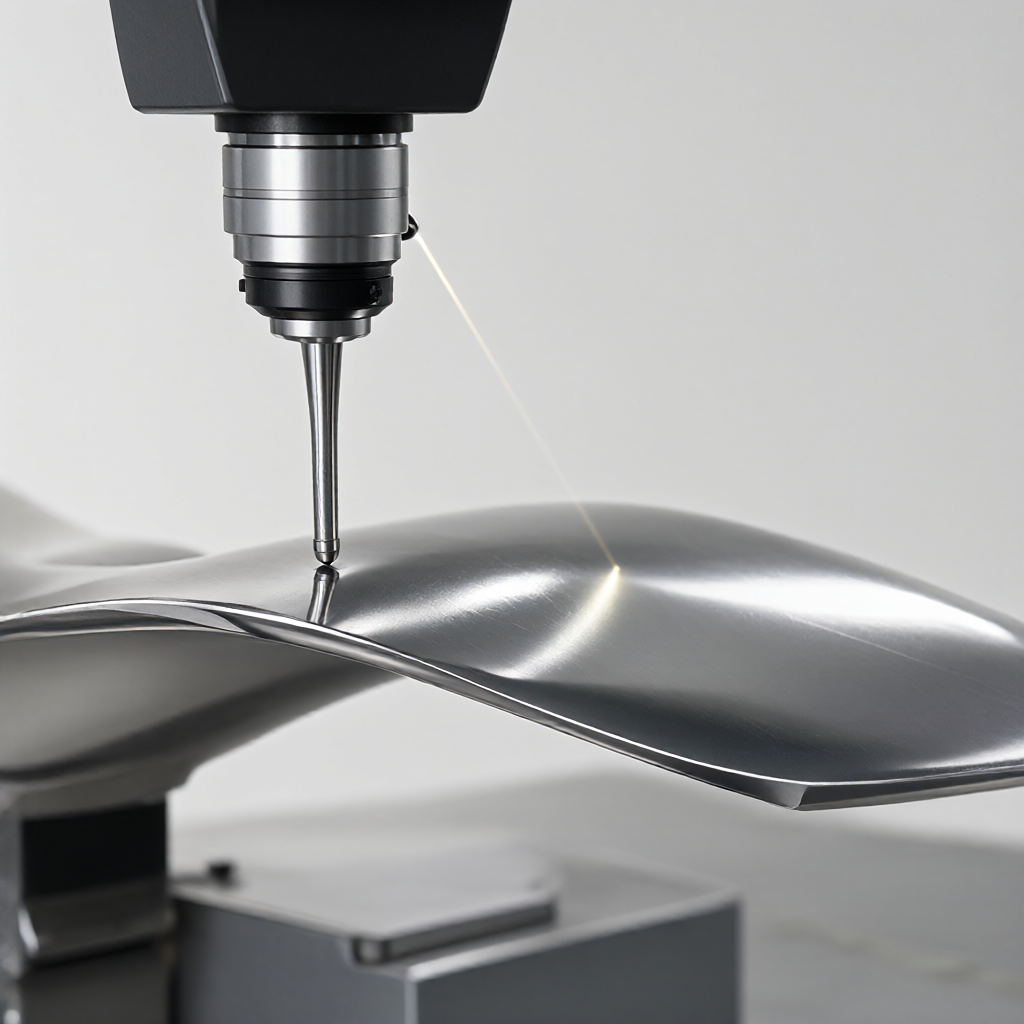
Det sista steget i förfiningsstrategin är ytintegritetssäkring. För flyghjul krävs vanligtvis att ytråheten är Ra≤0,4μm, och knivmärken och vibrationsmärken är inte tillåtna. Om standarden inte uppnås efter fräsning, kan en flytande polerskiva användas med en pastaslipmedel (aluminiumoxid mikron kvalitet) för lokal finslipning, varvid noga med att undvika överdriven materialborttagning. Inspektionsprocessen kräver fullskalig mätning: CMM (tre-koordinater) nyckelpunktsskanning används och en optisk profilerare används för att detektera bladprofilen. Vanliga fellägen inkluderar: spetssvep (inte tillräckligt med bearbetningsmån kvar), rotöverskärning (verktygsbanan kompenserar inte för materialåterkastning). Lösningen är att reservera en 0,1-0,2 mm finslipningstillägg i CAM-programvaran och utföra en första verifiering innan du avslutar för att bekräfta att verktygsslitaget ligger inom det tillåtna intervallet.
Batchkonsistenskontroll och DFM-teknikdockning
I batchproduktion (som 50-500 stycken) är det viktigt att bibehålla överensstämmelse mellan enskilda stycken och satser. Det rekommenderas att upprätta en databas för verktygets livslängd, kontrollera verktygsstorleken var 20:e timme och byta ut eller slipa om verktyget omedelbart när slitaget överskrider gränsen. Samtidigt används SPC (statistisk processkontroll) för att övervaka nyckeldimensioner (såsom bladtjocklek, luftfilmsgap), och processen anses vara under kontroll när Cpk ≥ 1,33. I DFM-stadiet (Design for Manufacturability) bör ingenjörer bekräfta med konstruktören minsta väggtjocklek, kälradie och tolerans för bladet för att undvika att konstruktionen överskrider CNC-bearbetbarhetsgränsen (som att minimiradien är mindre än verktygsradien). ShowyMetal tillhandahåller one-stop-tjänster från designgranskning till CNC-bearbetning, ytbehandling, inspektion och transport. 72 CNC-utrustningen inkluderar 5-axliga bearbetningscentra och svarv- och fräsmaskiner, vilket stöder satsleverans inom 15-25 dagar. Noggrannheten når ±0,01 mm och ytfinishen är Ra0,4μm, vilket kan uppfylla de stränga kraven i flygets leveranskedja.
Hur undviker man mikrosprickor i tunnväggiga delar vid raffinering av komplexa böjda impellerblad?
Nyckeln är att kontrollera skärvärme och restspänning. Genom att använda tillräcklig kylning (mikrodropp eller minsta smörjmängd MQL), minska matningshastigheten till mindre än 0,1 mm/varv och lägga till en lågtemperaturprocess för åldringsspänningsavlastning efter slutbehandling kan effektivt hämma initieringen av mikrosprickor i aktiva metaller som titanlegeringar.
Vid bearbetning av pumphjul med 5-axlar, hur planerar man verktygsbanan för att säkerställa en jämn finish?
Det rekommenderas att använda "konstant normal" verktygsbanastrategi för att göra verktygsaxeln alltid vinkelrät mot bladets yta för att undvika ytstruktur orsakad av fasskärning. Om du ställer in övergången i CAM-mjukvaran till mindre än 5 % av diametern och använder dynamisk vektorskärning kan verktygsmärken och vibrationsmärken förbättras avsevärt, vilket hjälper till att uppfylla Ra0,4μm-kravet.
Storleken på impellern av titanlegering är instabil efter slutbehandling. Vad är huvudorsaken?
Det är huvudsakligen långsam deformation som orsakas av frigörande av kvarvarande spänningar. Om spänningsavlastning inte utförs efter slutbearbetning, eller den inre spänningsfördelningen är ojämn på grund av asymmetrisk fastspänning, kommer måtten att glida efter leverans. Det rekommenderas att infoga en värmebehandlingsspänningsavlastningslänk mellan finfräsning och slipning, och optimera fastspänningsschemat för att minska begränsningsdeformation.
När man massproducerar pumphjul, hur säkerställer man konsekvent ytkvalitet för varje batch?
Upprätta verktygets livscykelhantering, utlösa omslipning eller utbyte enligt skärtid; implementera SPC för att övervaka viktiga geometriska toleranser; utföra 100 % fullstor inspektion och provtagning av grovhet före leverans. Låsning av parametrar genom standardiserade bruksanvisningar (SOP) kan minska skillnader i manuell drift och förbättra batchkonsistensen.
Vilka är de speciella kraven för ytbehandling vid CNC-bearbetning av flyg- och rymddelar?
Flyghjul kräver vanligtvis anodisering (aluminium) eller passivering (titan/stål) behandling, och ytan får inte ha oxidfilmsprickor eller repor. Det är nödvändigt att noggrant ta bort olja och föroreningar före behandling, och utföra tester av filmtjocklek och bindningsstyrka efter behandlingen. Samtidigt måste ytan bibehålla finishens höga finish för att undvika att mekaniska behandlingar som sandblästring skadar formningsnoggrannheten.
Slutsats och uppmaning till handling
Kärnan i förfiningsstrategin för komplexa böjda impellerblad är en systematisk konstruktion av materialegenskaper, fleraxlig teknologi och processkontroll. Genom rimlig 5-axlig verktygsvägplanering, strikt parametermatchning och stressavlastningsprocesser kan kvalificeringsgraden och dimensionsstabiliteten för flyg- och rymddelar förbättras avsevärt. Om du står inför utmaningen att bearbeta precisionsdelar för flyg- och rymdindustrin, såsom pumphjul och turbinblad, rekommenderas det att skicka ritningar och tekniska krav till vårt ingenjörsteam. Vi kommer att tillhandahålla processplaner och offerter baserade på DFM-principer för att hjälpa dig att verifiera tillverkningsbarhet och låsa in batchleverans.



