





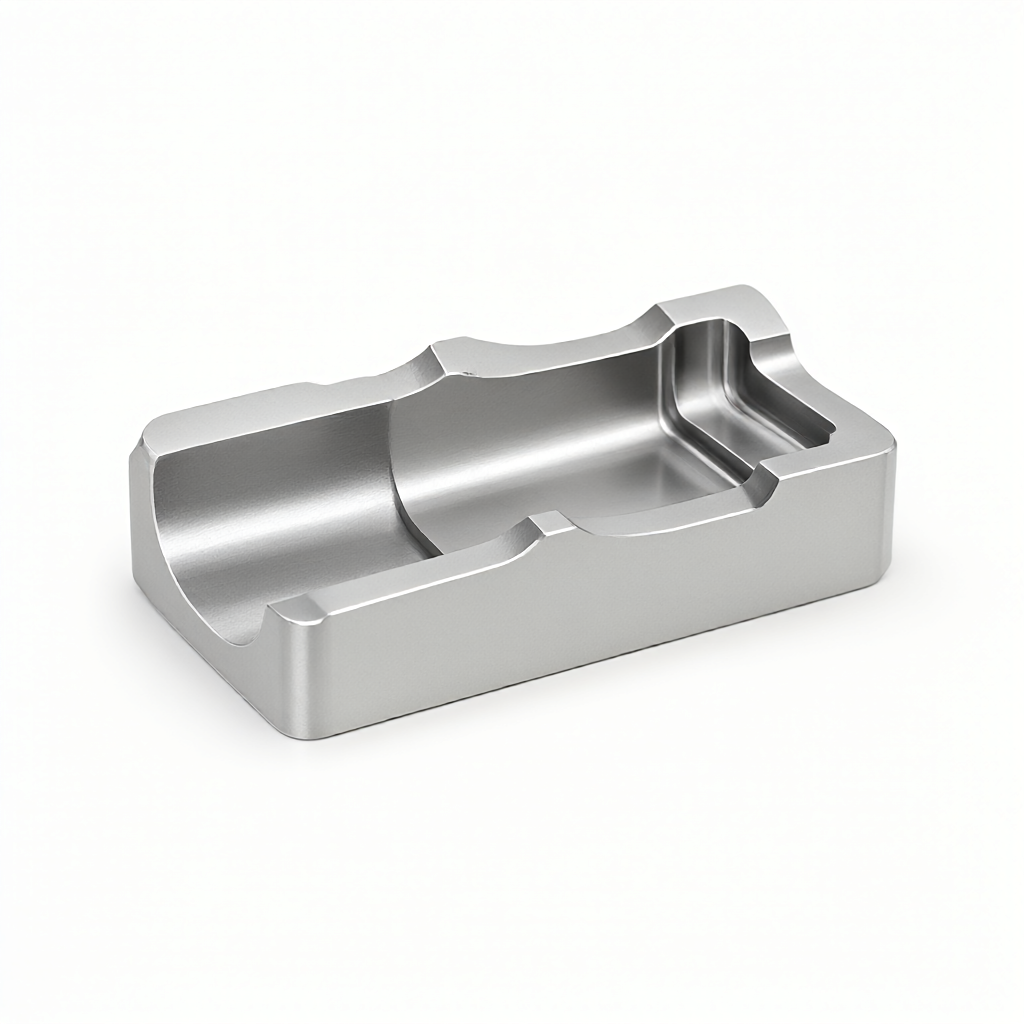
Inom flyg- och rymdområdet bestämmer fräsnoggrannheten hos tätningsspår direkt risken för läckage i hydrauliska och pneumatiska system. Den här artikeln kommer att ge en djupgående analys av de geometriska toleranserna för tätningsspår och effekten av ytjämnhet på tätningsprestanda vid CNC-bearbetning av flyg- och rymddelar, och ge en komplett teknisk guide från verktygsval till acceptanskriterier. För ingenjörer som ansvarar för utformningen av kritiska vätskebanor är att förstå hur man uppnår tillförlitlig tätning inom ±0,01 mm nivåtolerans nyckeln till att undvika installationsfel.
Analys av de grundläggande orsakerna till misslyckande med flygtätningens spår
Fel i tätningsspår beror ofta på geometriska fel och problem med ytintegritet. När traditionell tvåaxlig eller treaxlig bearbetning bearbetar smala spår med ett förhållande mellan djup och diameter större än 1:5, är det lätt att orsaka ojämna spårbottnar på grund av verktygsavböjning eller termisk deformation.Vanliga läckagefelslägen
- Kantgrader: Små fibrer finns kvar i det avskurna området, vilket förstör O-ringens eller metallpackningens statiska tätning.
- Spårbredd utanför tolerans: Om bredden är för stor kommer tätningen att överkomprimeras och tätningen kommer att deformeras under lång tid efter att kompressionsgraden överstiger 40 %; om bredden är för smal kommer förspänningskraften att vara otillräcklig.
- Mikrosprickor på ytan: Om kylningen av hård aluminiumlegering (såsom 7075-T6) är otillräcklig under höghastighetsfräsning, uppstår lätt mikrosprickor i spårväggen och expanderar till läckagekanaler under cykliskt tryck.
Femaxligt länkage förbättrar spårnoggrannheten
För tätning av spår på icke-raka spår, spiralspår eller komplexa krökta ytor, är det 5-axliga CNC-bearbetningscentret kärnutrustningen för att säkerställa noggrannhet. Genom RTCP-funktionen (Real-time Tool Point Control) kan skärzonen alltid hållas i bästa vinkel.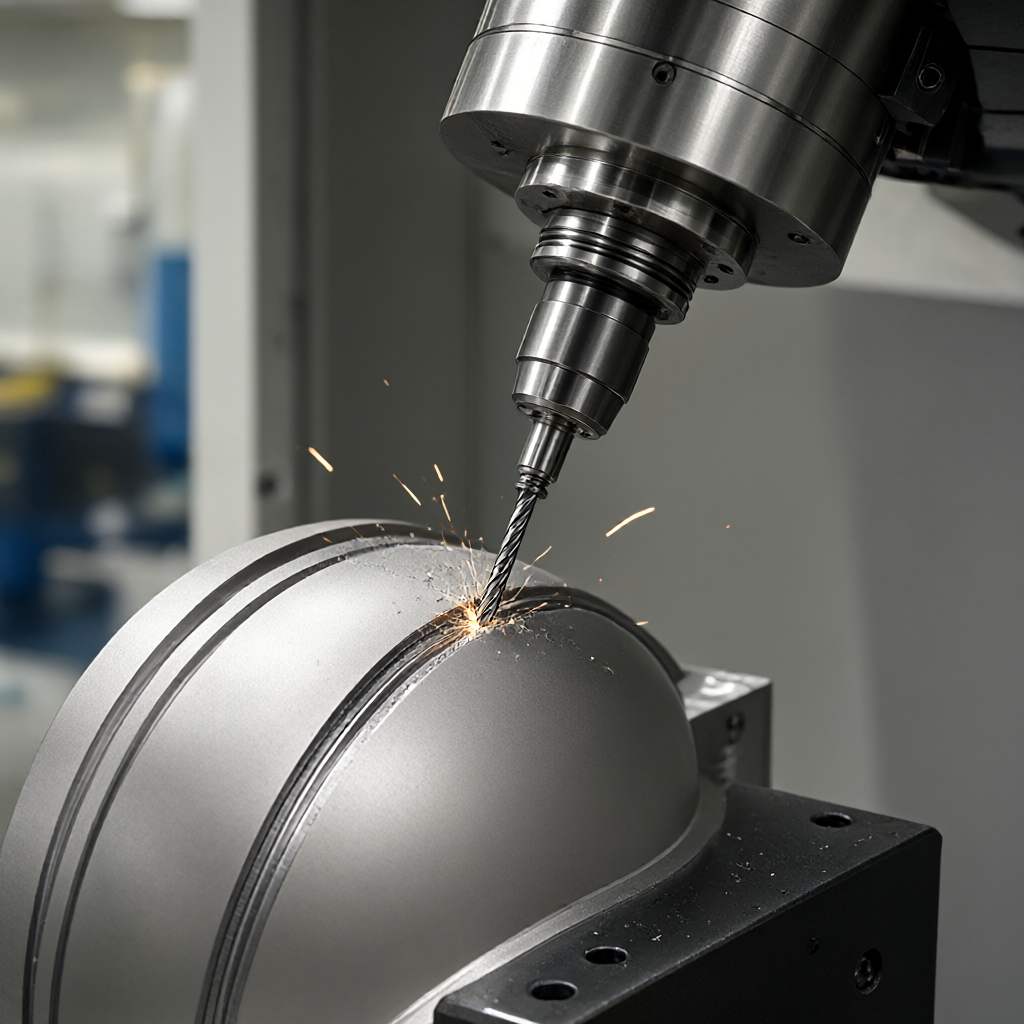
Jämförelse av viktiga processparametrar
| Bearbetningsplan | Typisk ytråhet (Ra) | Spårbreddstolerans (±) | Tillämpliga material | begränsning |
|---|---|---|---|---|
| Tre-axlig vertikal matning | 1,6 - 3,2 μm | 0,05 mm | Vanligt aluminium/stål | Den djupa kavitetens sidovägg kräver flera verktygsbyten, och skärmärkena påverkar tätningen |
| Fyraxlig sidofräsning | 0,8 - 1,6 μm | 0,02 mm | Titanlegering/rostfritt stål | Begränsad av rotationsradien kräver extremt långa slitsar flera skarvar. |
| Femaxlig dynamisk tilt | ≤ 0,8 μm | 0,01 mm | Inconel/högtemperaturlegering | Kräver ATC och verktygsmagasin med hög precision och kräver en stor mängd programmeringsberäkningar |
Data visar att när man använder 5-axlig samtidig bearbetning av Inconel 718 tätningsspår, genom att hålla vinkeln mellan verktygsaxeln och normallinjen på arbetsstyckets yta konstant, kan ytråheten reduceras från Ra 3,2 till inom Ra 0,8, vilket avsevärt minskar störningen av tätningsytan genom mikroskopiska utsprång.
Verktygsvalets direkta inverkan på spårväggens kvalitet
Verktygsgeometriska parametrar är den första nivån för att kontrollera geometrins noggrannhet. För smala tätningsspår (bredd<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。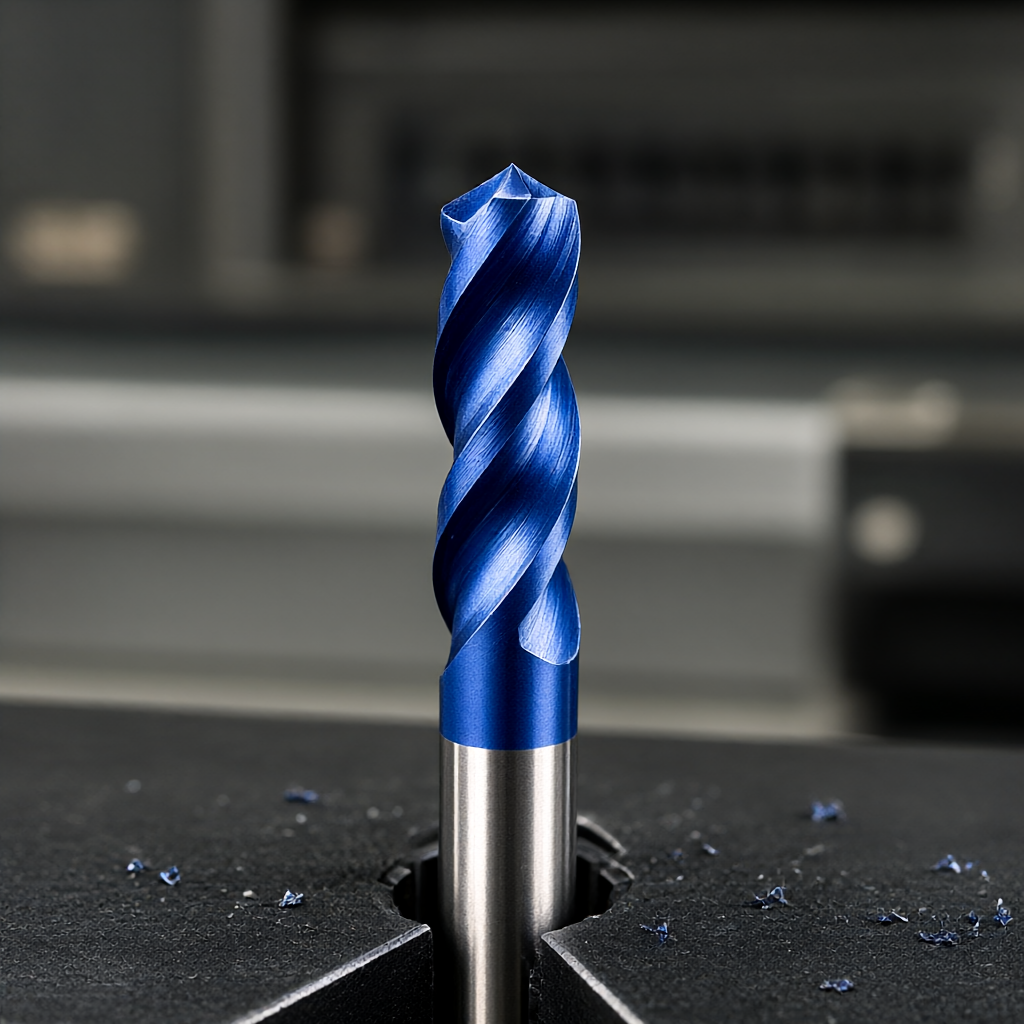
Strategier för matning och skärhastighet
- Höghastighets aluminium: För 7075-T6 kan spindelhastigheten nå 8000-12000 rpm, matningshastigheten är 3-5 m/min och ett stort skärdjup används för att ta bort stress.
- Titanlegering Ti-6Al-4V: För att förhindra arbetshärdning, använd litet skärdjup (0,2-0,5 mm/varv), låg hastighet (5000-7000 rpm) och hög matning för att undvika överbelastning av verktygsspetsen.
- kylvätskehantering: Det smala utrymmet i tätningsspåret leder ofta till otillräcklig kylning. Det rekommenderas att använda minsta kvantitetssmörjning (MQL) eller högtrycks interna kylverktyg för att kontrollera skärområdets temperatur under 50°C.
Toleransstapling och överväganden för matchande ytdesign
Ju högre CNC-bearbetningsnoggrannhet desto bättre. Toleransstaplingsanalys måste utföras baserat på tätningens egenskaper. Med O-ringar som exempel har ISO 3601-1-standarden tydliga rekommendationer för spårets totala bredd och djup.Toleransfördelningsprincipen
Under det totala toleranskravet på ±0,01 mm bör toleransen tilldelas huvudsakligen till de dimensioner som är mest känsliga för tätningsfunktionen. Till exempel styr spårdjupstoleransen mängden förkomprimering, och spårbreddstoleransen styr det radiella rörelseutrymmet. Om spårdjupstoleransen är inställd på ±0,02 mm, kan spårbreddstoleransen minskas till ±0,03 mm för att minska bearbetningssvårigheterna. Det måste noteras att spårets nedre hörnradie R måste vara ≥0,5 mm, annars kommer spänningskoncentrationskoefficienten Kt att öka avsevärt och minska utmattningslivslängden.
Ytintegritet och gradningsprocess
Efter precisionsfräsning kan det fortfarande finnas 0,05-0,1 mm kvarvarande grader eller fibrer på ytan. Detta är en vanlig orsak till "falsk tätning, verklig läcka".Jämförelse av gradningslösningar
- Mekanisk gradning: Använd en specialformad fil eller bryne som matchar spårets form. Fördelen är att det inte blir några skador, men nackdelen är att verkningsgraden är låg och spårbredden är lätt att ändra.
- Elektrokemisk gradning (ECC): Genom att använda principen för elektrokemisk upplösning är den extremt effektiv på de svåråtkomliga tätningsrännorna inuti metalldelar. Den kan behålla den ursprungliga storleken och har inget kallbearbetningshärdande lager på ytan. Det rekommenderas för titanlegering och rostfritt stål.
- Vibrationsslipning: Lämplig för små partidelar med icke-kritiska dimensioner, sliptiden måste kontrolleras strikt för att förhindra överdrivet slitage på spårväggen.
För flygkonstruktionsdelar är ECC att föredra eftersom det inte bara tar bort grader, utan också eliminerar kvarvarande dragpåkänning orsakad av skärning, och därigenom förbättrar tätningsytans korrosionsbeständighet och utmattningsbeständighet.
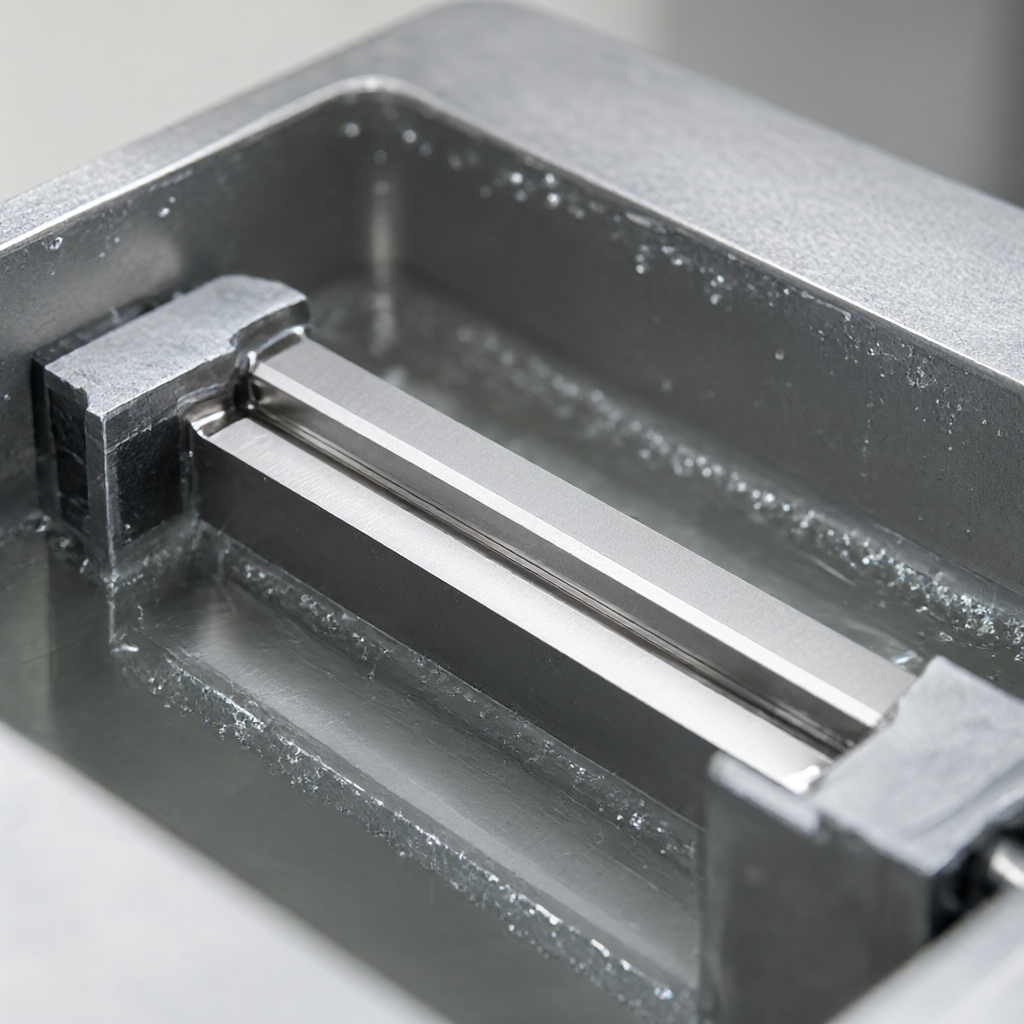
Testmetoder och acceptanskriterier
Traditionella bromsok kan inte upptäcka ytnoggrannheten hos tätningsspåret. Följande kombination av detektionsmetoder måste användas:Kärndetekteringsindikatorer
- Koordinatmätmaskin (CMM): Använd en sond för att skanna sidan av spåret för att utvärdera spårets bredd, djup och rakhet. Sondens diameter måste vara mindre än 1/5 av spårets bredd, och en nålspets på Φ0,8 mm eller mindre används vanligtvis.
- Optisk ytråhetsmätare: Genomför beröringsfria mätningar av spårets botten och huvudytor, registrera Ra-värdesfördelningen och se till att det inte finns några lokala onormala höjdpunkter.
- Läckagedetektering (tryckprovning): Före montering, utför ett kväve- eller lufttryckshållningstest på delarna med tätningar installerade, öka trycket till 1,5 gånger arbetstrycket och håll trycket i 30 minuter. Om tryckfallet inte överstiger 1 % är det kvalificerat.
FAQ
Vilken är den minsta bredden för bearbetning av flygtätningsspår?
Begränsad av verktygsstyrka och vibrationer, är den minsta bredden på tätningsspåret vid konventionell CNC-fräsning cirka 0,5 mm. För smalare mellanrum rekommenderas laserskärning eller elektrisk urladdningsbearbetning (EDM) som alternativ.
Hur säkerställer man Ra 0,4μm av 7075 aluminiumlegering tätningsspår?
Det är nödvändigt att använda belagda hårdmetallverktyg (som TiAlN-beläggning), finfräsning med små steg (0,1-0,2 mm) och polering i slutprocessen. Säkerställ tillräckligt kylvätskeflöde för att undvika dimensionsavvikelser orsakade av termisk deformation.
Kommer ECC-gradning att påverka spårtoleranserna?
ECC är i första hand en elektrokemisk upplösningsprocess med en lätt enhetlig förtunningseffekt på oskyddade ytor (vanligtvis<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Behöver tätningsspåret i titanlegering värmebehandling efter bearbetning?
Vanligtvis inte nödvändigt. Titanlegering är känslig för värme. Om deformationen är stor efter CNC-bearbetning kan den behandlas med avspänningsglödgning. Storleken på tätningsspåret måste dock vara stabil efter glödgning. Det rekommenderas att först slutföra all mekanisk bearbetning, sedan utföra värmebehandling och slutligen finslipa tätningsytan.
Hur bibehåller man konsistensen av tätningsspår i massproduktion?
Nyckeln är verktygslivshantering. Upprätta en slitagemodell för verktyg och byt ut eller slipa om verktyget var 50-100:e bearbetade bit. Använd SPC (statistisk processkontroll) för att övervaka Cpk-värdet för luckans bredd och djup, med ett mål Cpk≥1,33 för att säkerställa batchkonsistens.



