





Inom tillverkning av flyg- och rymddelar,Riskbedömning av mikrosprickor efter CNC-bearbetning av flygdelar och spegelpoleringDet är kärnan i kvalitetskontroll. För titanlegering och aluminiumlegering tunnväggiga strukturella delar, om poleringsprocessen inte är korrekt kontrollerad, kan dragspänningen lätt stanna kvar på ytan, vilket inducerar väteförsprödning eller spänningskorrosion (SCC). Baserat på materialvetenskap och precisionsbearbetningsteknik kommer den här artikeln att ge en djupgående analys av orsakerna, detektionsmetoderna och riskundvikande strategier för mikrosprickor i hela kedjan från CNC-grovbearbetning och finbearbetning till spegelpolering, vilket hjälper ingenjörer och köpare att upprätta rigorösa acceptansstandarder.
Orsaker och mekanismer för mikrosprickor vid spegelpolering av flygkvalitet
Spegelpolering är inte bara fysisk skärning, utan involverar en sammansatt process av "mekanisk slipning + kemisk passivering". För 7075-T6 aluminiumlegering eller Ti-6Al-4V titanlegering som vanligtvis används inom flyget, kommer risken för mikrosprickor huvudsakligen från följande tre fysiska mekanismer:
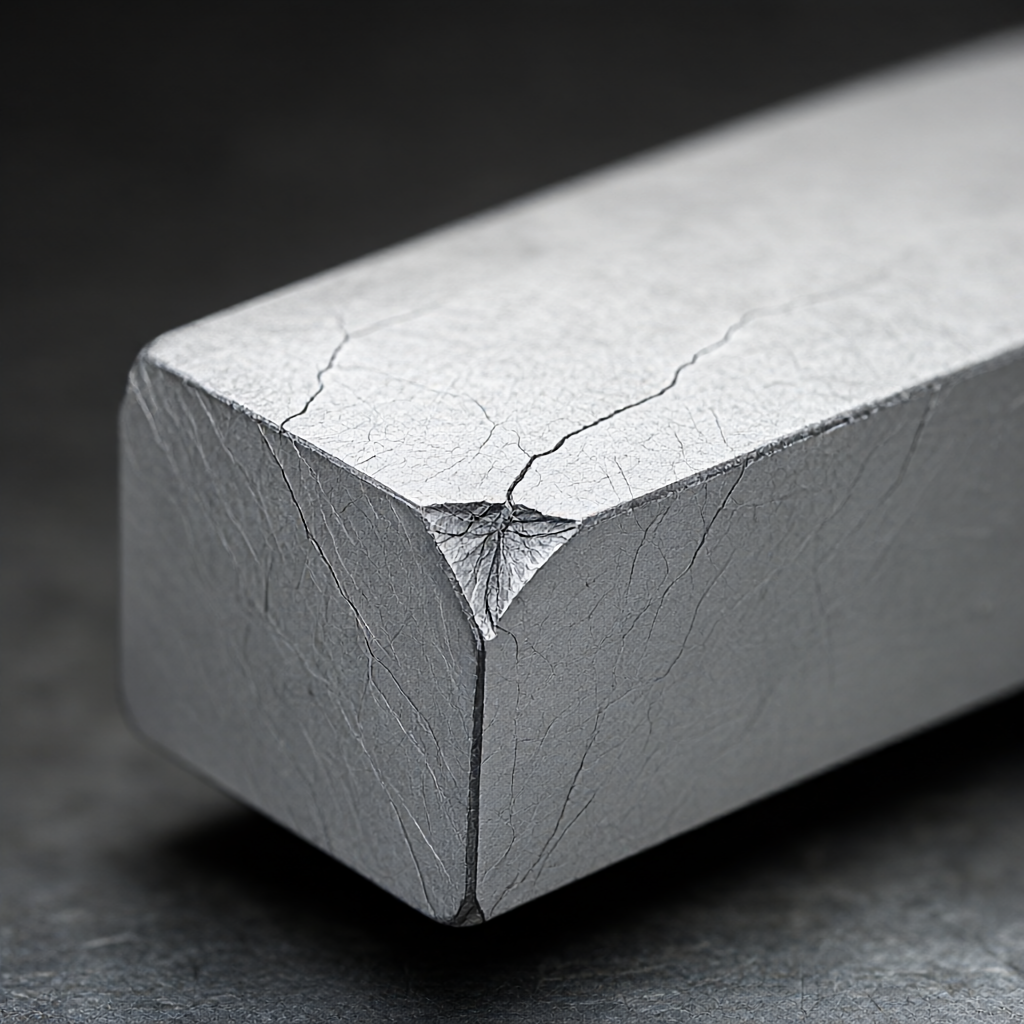
- Reststressackumulering: Efter CNC-bearbetning finns vanligtvis dragspänningar på ytan. Om poleringskraften är för stor kommer det plastiska deformationsskiktet som bildas av de slipande partiklarna inbäddade i ytan att ytterligare öka dragspänningen. När den lokala spänningen överstiger materialets sträckgräns (till exempel är 7075-T6 cirka 505 MPa) kommer mikroskopiska revor att bildas.
- termisk deformationseffekt: Friktionen hos höghastighetspoleringsmaskinens huvud genererar värme. Om kylvätskan är otillräcklig kommer den lokala temperaturen att stiga omedelbart, vilket orsakar ojämn termisk expansion och sammandragning av materialet, vilket resulterar i termiska spänningssprickor.
- Materialvätepenetration (för titanlegering): Vid sur elektrolytisk polering eller felaktig kemisk polering tränger väteatomer in i gittergränsen, vilket minskar materialets seghet och bildar latenta väteförsprödningssprickor.
Jämförelse av olika materials känslighet för polering av mikrosprickor
Olika kvaliteter av flyg- och rymdmetaller har mycket olika toleranser mot ytskador. Följande tabell jämför riskegenskaperna och processparametrarnas känslighet för två vanliga flyg- och rymdmaterial i spegelpoleringsprocessen:
| Materialkvalitet | Huvudfellägen | Känsliga processparametrar | Rekommenderat polermedel | risknivå |
|---|---|---|---|---|
| 7075-T6 aluminium | Ytsrivning och passivfilmsskador leder till korrosion | Poleringstryck >0,5 MPa; rotationshastighet >6000 rpm | Neutral stark elektrolyt + aluminiumoxiduppslamning | medium |
| Ti-6Al-4V | Väteförsprödning, gropfrätning, spänningskorrosion | pH-värde för sur polerlösning<2;抛光时间>30-talet | Neutral kemisk polering eller ultraljudsslipning | hög |
Notera: Titanlegering är extremt känslig för väte, och berednings- och nedsänkningstiden för den kemiska poleringslösningen måste verifieras genom strikta kupongtester.
Processvägsoptimering: från grovbearbetning till spegelpolering
För att minimera risken för mikrosprickor måste utformningen av processvägen följa principen om ”stressavlastning först”. ShowyMetal använder vanligtvis följande processkombination i massproduktion av flygdelar:
- Finfräsningstillägg: Reservera en poleringsmån på 0,05-0,1 mm på den slutliga storleken, men ytjämnheten måste kontrolleras så att den inte överstiger Ra1,6μm för att undvika överdriven skärning under efterföljande polering.
- Vibrationsåldring stressavlastning: Vibrationsåldringsbehandling utförs på delarna före polering för att eliminera kvarvarande inre spänningar från CNC-bearbetning, vilket gör att delarna mindre benägna att deformeras och spricka under kraften från poleringen.
- Graderad polering: Använd 600#, 1000#, 2000# och 5000# malningsslam i sekvens. Rengöring utförs mellan varje steg för att förhindra att grova slipande partiklar blandas in i nästa steg och orsakar repor. Den repade botten är ofta källan till sprickor.
Nyckeldetektering betyder: Hur man exakt identifierar mikrosprickor
För spegeldelar är sprickor under mikron svåra att upptäcka med det mänskliga ögat och konventionell visuell inspektion (VT). Flygstandarder kräver ofta införandet av mer avancerade oförstörande tester (NDE):
- Fluorescerande penetranttestning (PT): Lämplig för ytöppning av sprickor. Kapillärverkan används för att penetrera det fluorescerande medlet in i mikrosprickorna och observeras under ultraviolett ljus. För titanlegeringar måste man särskilt se till att penetranten inte får väte att tränga in.
- Magnetisk partikeltestning (MT): Endast tillämpligt på ferromagnetiska flygståldelar (som A286 och Inconel 718 är inte tillämpliga under specifika glödgningsförhållanden, och magnetismen måste bekräftas). Denna metod kan inte användas för icke-magnetiska aluminiumlegeringar och titanlegeringar.
- Optiskt mikroskop metallografisk observation: För slumpmässig inspektion tas metallografiska prover från delarnas polerade yta, och tjockleken på deformationslagret och sprickor observeras under 200x-500x förstoring. Tjockleken på deformationslagret måste kontrolleras inom 50 μm.
- Ultraljudstestning (UT): Lämplig för inspektion av ytnära och inre sprickor, men det är svårt att hitta mycket grunda mikrosprickor på spegelytan. Det används vanligtvis i samband med PT.
Acceptansstandarder och praktiska förslag för att undvika risker
Vid undertecknandet av ett tekniskt avtal bör köparen förtydliga kvantitativa indikatorer och undvika vaga "sprickfria" beskrivningar. Det rekommenderas att använda följande indikatorer:
- Strävhet dubbel kontroll: Inte bara spegelns ljusstyrka (Ra≤0,2μm) krävs, utan Rz-värdet (tio-punkts höjdskillnad) måste också testas samtidigt för att förhindra förekomsten av lokala djupa gropar (slipskador). Rz≤1,0μm krävs vanligtvis.
- Saltspraytest korrelation: Om arbetsmiljön för delarna innehåller saltspray, rekommenderas att utföra ett 480-960 timmars saltspraytest (ASTM B117) på den polerade ytan. Sprickor kommer att påskynda korrosionsexpansion, och poleringskvaliteten kan indirekt verifieras genom saltspraytestet.
- Spänningskorrosionstestning (SCC): För titanlegeringsdelar i högspänningstillstånd bör ett potentiostatiskt SCC-test utföras i enlighet med ASTM G36 för att säkerställa att det inte finns några defekter som inducerar öppningar på ytan efter polering.
Leverantörer bör tillhandahålla fullständiga register över processkontroll av "före polering - efter polering", inklusive antal slipsandmaskor, sats av polervätska, kontakttryck och tidskurva, så att spårbarheten kan spåras när satsens mikrosprickor uppstår.
Vanliga frågor (FAQ)
Varför är delar av aluminiumlegeringar utsatta för korrosion efter spegelpolering?
Poleringsprocessen förstör den naturliga oxidfilmen på aluminiumytan. Om polervätskan är mycket sur eller inte neutraliseras och passiveras i tid efter polering förlorar ytan skydd och gropkorrosion uppstår lätt i en fuktig miljö.
Kan den elektrolytiska poleringsprocessen användas för polering av titanlegering?
Ja, men elektrolyttemperaturen (vanligtvis ≤60°C) och spänningen måste kontrolleras strikt. Överhettning eller för hög spänning kommer att få titan att absorbera väte och orsaka väteförsprödningssprickor. Det rekommenderas att använda en elektrolysator med konstant temperatur och övervaka strömtätheten.
Hur skiljer man poleringsrepor från mikrosprickor?
Repor är linjärt fördelade, i en enda riktning, och löper vanligtvis genom hela ytan; mikrosprickor är grenade, retikulära eller oregelbundna och har mycket grunt djup. Med fluorescerande penetrantinspektion (PT) visar sprickor vanligtvis penetrationsområden som är tunnare och mer intermittent än repor.
Hur säkerställer man stabiliteten hos poleringskvaliteten under massproduktion?
Upprätta ett SPC-diagram (statistisk processkontroll) för att övervaka trenderna för råhet Ra-värde och Rz-värde efter polering. De första och sista delarna av varje batch måste genomgå fluorescerande penetrerande provtagning. När fluktuationen överskrider kontrollgränsen måste maskinen stoppas omedelbart för att justera poleringstrycket och tiden.
Är ytjämnheten Ra0,4μm tillräcklig som spegelacceptanskriterium?
Ra0,4μm tillhör den optiska högprecisionsnivån, men det är lätt att ignorera Rz genom att bara fokusera på Ra. Det rekommenderas att acceptanskriterierna sätts till Ra≤0,4μm och Rz≤0,8μm, och ett 500x metallografiskt mikroskop bör användas för att bekräfta att det inte finns några mikroskopiska deformationsband.
Slutsatser och rekommendationer till åtgärder
CNC-bearbetning och spegelpolering av flyg- och rymddelar är i huvudsak en heltäckande hantering av materialseghet och spänningstillstånd. Risken för mikrosprickor är inte okontrollerbar, utan beror på den förfinade kombinationen av processparametrar (tryck, hastighet, medium) och detektionsmetoder (PT, metallografi). Som en precisionstillverkare förlitar sig ShowyMetal på 72 fleraxlig CNC-utrustning och strikta trekoordinater och optiska inspektionssystem för att säkerställa en dimensionell noggrannhet på ±0,01 mm. Det undviker också effektivt latenta defekter på den polerade ytan genom första artikelbekräftelse och processinspektion.
Om du letar efter en bearbetningspartner med komplett ytbehandlings- och inspektionskapacitet för konstruktionsdelar av titanlegering eller aluminiumlegering av flyg- och rymdkvalitet, skicka ritningar och tekniska specifikationer till vårt ingenjörsteam. Baserat på materialegenskaperna kommer vi att skräddarsy en komplett processplan inklusive stressavlastning, graderad polering och penetrantprovning åt dig, och tillhandahålla en inspektionsrapport som uppfyller flygstandarder.



