





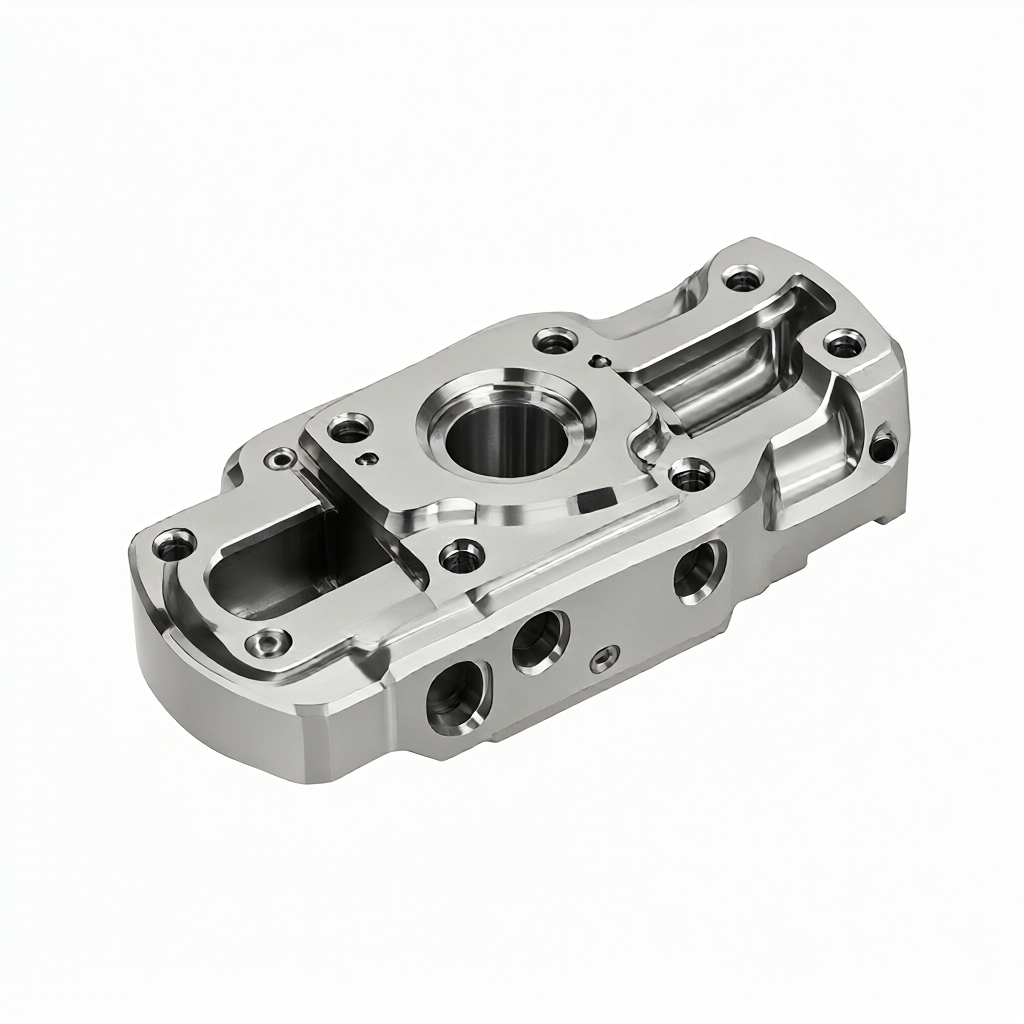
Inconel 718 materialegenskaper och skärsvårigheter analys
Inconel 718 är en nickelbaserad högtemperaturlegering som används i stor utsträckning i aeromotorturbinskivor, kompressorblad och strukturella kopplingar på grund av dess utmärkta kryphållfasthet och korrosionsbeständighet. Men dess fysiska egenskaper innebär betydande bearbetningsutmaningar under CNC-fräsning.Materialet har en sträckgräns på cirka 770 MPa vid rumstemperatur och har en starkArbetshärdningeffekt. När temperaturen i skärdeformationszonen ökar uppstår korngränsglidning och hårdheten kan snabbt öka till mer än 600 HV. Om för mycket av detta härdade skikt finns kvar leder det direkt till en ökning av efterföljande skärkrafter och flisning av verktyget. Dessutom är värmeledningsförmågan hos Inconel 718 bara ungefär en tiondel av den för rent aluminium, vilket gör det svårt för skärvärme att tas bort genom arbetsstycket eller spånen. Mer än 80 % av skärvärmen är koncentrerad nära verktygets skärkant, vilket påskyndar diffusionsnötningen.
- Stark tendens att vidhäfta:Vid höga temperaturer diffunderar element som järn och nickel lätt och fäster vid volframkarbiden i hårdmetallen, vilket orsakar halvmåneförslitning.
- Termisk spänningskoncentration:Lokala höga temperaturer kan lätt orsaka kvarvarande dragspänning på arbetsstyckets yta, vilket minskar utmattningslivslängden. Delar av flyg- och rymdkvalitet är extremt känsliga för detta.
- Reststresskontroll:Den ojämna fördelningen av det arbetshärdade skiktet kommer att leda till överdriven deformation av tunnväggiga delar under efterföljande värmebehandling.
Inverkan av olika materialtillstånd på fräsningsprocessen
Det initiala metallurgiska tillståndet för Inconel 718 bestämmer direkt den övre gränsen för skärparametrar. Vanligtvis delas råvaror in iLösning glödgat、Fast lösning + åldrande tillstånd (åldershärdad)liksomSmide/stång mjukat tillstånd.Parameterskillnader mellan fast lösningstillstånd och åldringstillstånd
Åldrade material har hög hårdhet (HRC 35-42) och hög skärmotstånd, så en "låg hastighet, stort skärdjup och stark kylning"-strategi måste antas; medan fasta lösningsmaterial har större seghet och svår verktygsfasthet, så måste matningshastigheten ökas på lämpligt sätt för att underlätta spånbrytning. I den faktiska produktionen, om statusen inte är tydlig i ritningarna, se till att bekräfta materialvärmenummer och värmebehandlingsrekord före provtagning för att undvika omarbetning av partier.
| Materialstatus | Hårdhetsområde (HRC) | Rekommenderad skärhastighet (m/min) | Huvudfellägen |
|---|---|---|---|
| Fast lösning (SA) | 25-30 | 80 - 120 | Verktygsspetsvidhäftning och halvmåneslitage |
| Åldrande tillstånd (SA+Age) | 38-44 | 40 - 80 | Diffusionsslitage, mekanisk flisning |
Jämförelse av verktygsval och beläggningsteknik
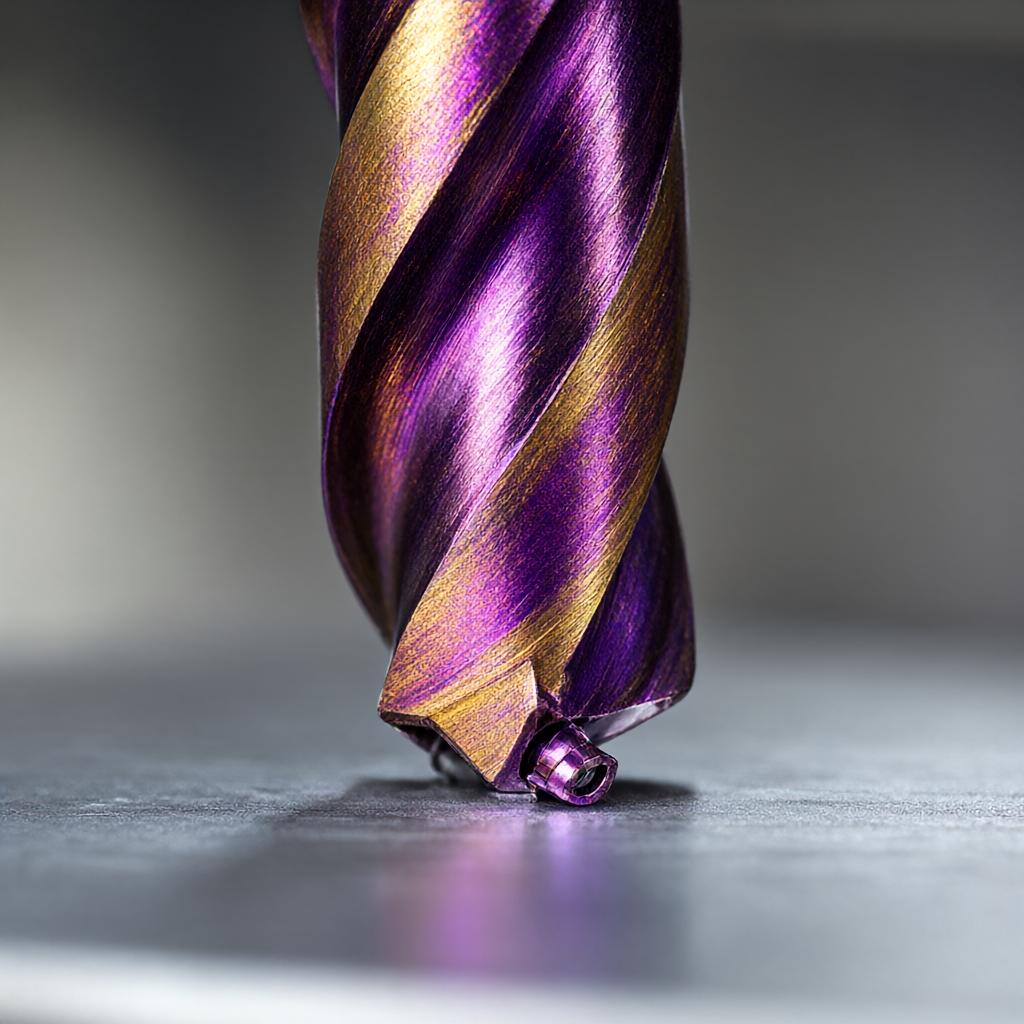
Verktyg är nyckeln till att kontrollera Inconel 718-bearbetningskostnaderna. Den nuvarande vanliga lösningen ärSkärverktyg för mikropartiklar i solid hårdmetallSamarbetaTiAlN-beläggning. TiAlN-beläggningen kan bilda ett passiverat aluminiumoxidskyddsskikt vid höga temperaturer, och dess antioxidationstemperatur kan nå över 800°C, vilket avsevärt förlänger verktygets livslängd. För djupa kaviteter eller fleraxliga länkdelar rekommenderas det att använda pinnfräsar med stora spiralvinklar (30°-40°) för att förbättra spånavlägsningsförmågan och minska axiella skärkrafter.
- Vanlig hårdmetall:Lämplig för grov bearbetning eller arbetsförhållanden med medeltemperatur, höga kostnader och snabbt slitage.
- TiAlN belagd hårdmetall:Lämplig för medelstor och fin bearbetning, balansering av slitstyrka och skäreffektivitet, är det första valet för massproduktion.
- PCD/CBN superhårda skärverktyg:Inconel 718 är en metall och PCD (diamant) kommer att genomgå en grafitiseringsreaktion och är strängt förbjuden att användas. Även om CBN (kubisk bornitrid) är tillgänglig, är det dyrt och lämpar sig endast för extrema efterbehandlingsscenarier.
Strategi för optimering av skärparameter: låg hastighet och stort skärdjup
Den traditionella strategin "hög hastighet och litet skärdjup" misslyckas ofta på Inconel 718. På grund av svårigheten att avleda värme, kommer en ökning av rotationshastigheten att öka temperaturen på verktyget och påskynda slitaget. Ingenjörspraktik visar detLågt varvtal och högt skärdjup (High Chip Load)Denna strategi kan hålla temperaturen i skärzonen relativt stabil samtidigt som man använder stor spåntjocklek för att få bättre spånbrytningseffekt.
För en pinnfräs med en diameter på 10 mm, vid bearbetning av Aged Inconel 718, rekommenderas att spindelhastigheten regleras till 4000-6000 rpm och matningen per tand (fz) ställs in på 0,15-0,25 mm/z. Vid denna tidpunkt kan skärtemperaturen kontrolleras och verktygslivslängden kan ökas med mer än 30 %.
Kylning, smörjning och ytintegritetssäkring
Kylning är inte bara för att sänka temperaturen, utan också för att minska friktionskoefficienten. För flyg- och rymddelar som är känsliga för ytrestdragpåkänning rekommenderas att användaHelsyntetisk vattenlöslig skärvätskaellerMikroolja halvsyntetisk skärvätska. Full torr skärning (Dry) är endast lämplig för grovbearbetning, och efterbearbetning måste hållas våt för att förhindra verktygsmärken och repor.
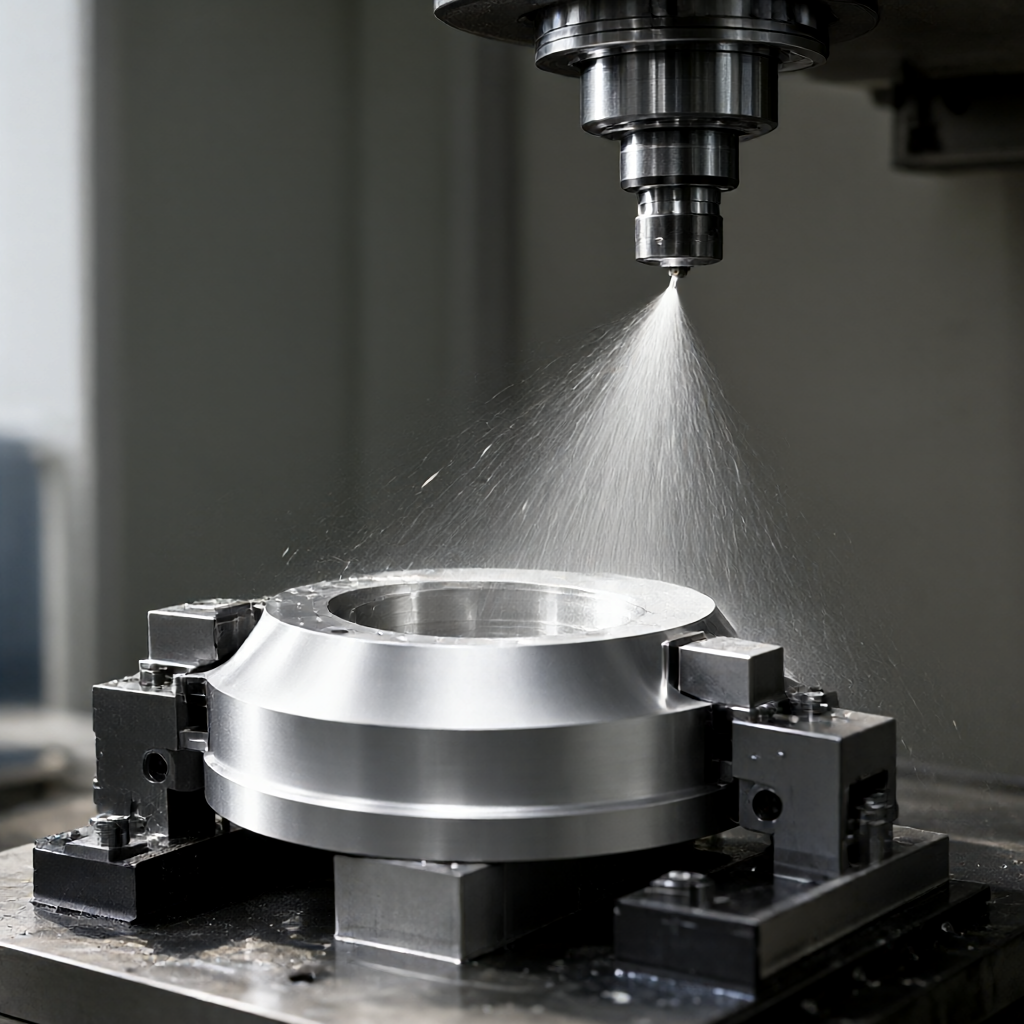
- Smörjflödesriktning:Se till att skärvätskan direkt träffar skäreggen för att undvika erodering på den bearbetade ytan och orsaka sekundärt slitage.
- Reststresskontroll:Att minska skärkraften under efterbehandlingsstadiet hjälper till att kontrollera ytåterstående spänningar inom kompressionsspänningsområdet, vilket uppfyller NADCAP-kraven för flyg- och rymddelar.
- Ytjämnhet:Genom kombinationen av ovanstående processer kan en finish på Ra 0,4-0,8 μm uppnås, vilket uppfyller standarderna för de flesta flygmasker och konstruktionsdelar.
Teststandarder och batchkonsistenskontroll
Precisionstillverkning handlar om repeterbarhet. I massproduktion implementerar vi ett kvalitetskontrollsystem i tre nivåer med "första artikelbekräftelse-processinspektion-full leveransinspektion".
Nyckeldetekteringsdimensioner
- Måttnoggrannhet:En tredimensionell koordinatmätmaskin (CMM) används för att slumpmässigt inspektera nyckelfunktioner, och toleransen kontrolleras inom ±0,01 mm.
- Ytjämnhet:En stylus-råhetsmätare används för att fokusera på att upptäcka hörnen och de tunnväggiga områdena i den inre kaviteten för att förhindra att knivmärken blir kvar.
- Mikrostruktur:Vid behov, utför metallografisk mikroskopobservation för att säkerställa att tjockleken på det härdade skiktet är enhetlig och att det inte finns någon överhettning och missfärgning.
- Icke-förstörande testning:Enligt ritningskraven, tillhandahåll en magnetisk partikeltestning (MT) eller penetranttestningsrapport (PT) för att utesluta mikrosprickor på ytan.
Vanliga frågor (FAQ)
Hur förbättrar man den korta livslängden vid fräsning av Inconel 718?
Det rekommenderas att kontrollera om skärparametrarna är för höga, minska rotationshastigheten på lämpligt sätt och öka matningen per tand; och bekräfta även om beläggningstypen matchar. TiAlN-beläggning presterar bättre än TiCN på nickelbaserade legeringar. Regelbunden skärpning av skärverktyg är också ett effektivt sätt att förlänga deras livslängd.
Hur undviker man ytdeformation efter fräsning med Inconel 718?
Deformation beror främst på kvarvarande spänningsfrigöring och termisk deformation. Innan efterbehandling är det nödvändigt att se till att halvfabrikatet är helt stressavlastat, använda låga skärkraftsparametrar under efterbehandlingen och se till att kylvätskan är helt smord för att undvika lokal överhettning.
Vad är skillnaden mellan fräsparametrar för fast lösning och åldrad Inconel 718?
Hårdheten i åldrande tillstånd är hög, vilket kräver en lägre rotationshastighet (4000-6000 rpm) och en mindre matningshastighet; det fasta lösningstillståndet har hög seghet och är lätt att fästa på verktyget, och en något högre matningshastighet krävs för att underlätta spånbrytning, men kylningen måste förstärkas för att förhindra vidhäftning.
Varför kan jag inte bearbeta Inconel 718 med diamantverktyg?
Inconel 718 innehåller järn, nickel och andra metallelement, som kommer att reagera kemiskt med diamant (kol) vid höga temperaturer, vilket gör att verktygsbeläggningen snabbt faller av. Därför är PCD-verktyg strängt förbjudna och karbid eller CBN bör användas.
Hur säkerställer man konsistens av ytfinishen i massproduktion?
Genom standardiserad programmering, övervakning av fixerad verktygslivslängd (baserat på spindelbelastningsövervakning), användning av automatiska spindelbibliotek (TSP) och bekräftelse av första delen av grovhet i varje batch, kan Ra-värdesfluktuationer kontrolleras inom intervallet ±0,2μm.
Slutsatser och förfrågningsförslag
Fräsning av Inconel 718 högtemperaturlegering är inte ett enskilt processproblem, utan en systematisk konstruktion av material, verktyg, parametrar och kylning. Att bemästra kärnstrategin "låg hastighet och stort skärdjup", i kombination med TiAlN-belagda verktyg och effektiv kylning, är nyckeln till att balansera verktygskostnad och ytkvalitet.Om du har bearbetningsbehov för Inconel 718-delar av flygkvalitet, rekommenderas det att tillhandahålla ritningar och materialstatusbeskrivningar. Vi kan tillhandahålla gratis DFM-processutvärdering och verktygslivsprognoser baserat på dina specifika egenskaper (som tunna väggar, djupa hålrum, komplexa krökta ytor) för att hjälpa dig att optimera stycklistkostnad och leveranstid. Välkommen att skicka ritningar till ingenjörsteamet, så kommer vi att förse dig med riktade skärparameterförslag och batchofferter.



