





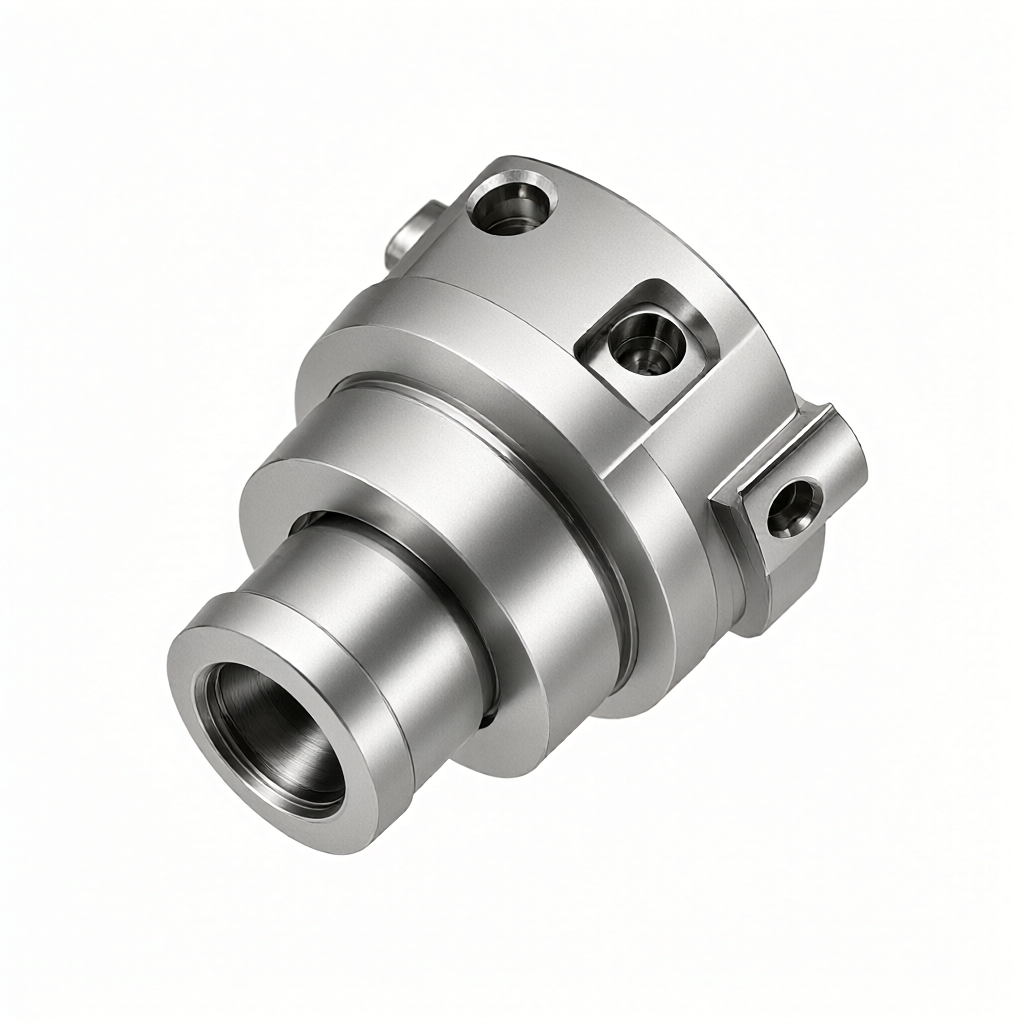
Vid CNC-bearbetning av flyg- och rymddelar är multiprocessintegration en nyckelstrategi för att kontrollera ackumulerade fel och förkorta leveranscykeln. För precisionskonstruktionsdelar kan svarvning, fräsning, borrning, gängning och andra operationer utföras i en fastspänning, vilket avsevärt kan minska felöverlagringen som orsakas av flera positioner och minska omloppstiden. Den här artikeln kommer att ge en djupgående analys av processvalet av 5-axlig simultan bearbetning, svarv-fräsning av komposit och delad fastspänning. Genom specifika parametrar och fall kommer det att visa hur man uppnår dubbel garanti för utseende och funktion under noggrannhetskravet på ±0,01 mm.
Den centrala inverkan av multi-processintegration på noggrannheten hos flyg- och rymddelar
I den traditionella spridningsprocessen kommer positioneringsfel att införas varje gång återklämning utförs, vilket kan leda till att ytor utanför toleransen matchar varandra efter upprepad ackumulering. Integrerad bearbetning förenar referenspunkten genom att minska antalet fastspänningar och göra fördelningen inom toleranszonen mer koncentrerad. Inom flyg- och rymdområdet involverar delar ofta komplexa krökta ytor och tunnväggiga strukturer, som har dålig styvhet och lätt kan leda till deformation på grund av upprepad fastspänning. Engångsgjutning eller minsta antal fastspänningar, kombinerat med kompensation för klämmans förspänning, kan effektivt undertrycka dimensionsförskjutning orsakad av restspänningsutlösning, vilket är grunden för att säkerställa slutlig monteringsnoggrannhet.
- Reducering av positioneringsfel: Felet för en enskild klämning kontrolleras vanligtvis inom 0,02 mm, och det kumulativa felet för flera klämningar kan nå 0,05-0,08 mm.
- Benchmark sammanslagning: Etablera ett enhetligt koordinatsystem för att undvika riktningsavvikelser orsakade av datumkonvertering mellan olika processer.
- Deformationskontroll: Minska förändringar av klämspänningar och minska slutlig dimensionsinstabilitet hos tunnväggiga delar orsakade av avspänningsdeformation.
Val av processväg för 5-axligt länkage och kombinerad svarvning och fräsning
För komplexa flyg- och rymdkonstruktionsdelar avgör valet av processväg direkt bearbetningseffektiviteten och ytkvaliteten. Det 5-axliga bearbetningscentret kan inse att verktyget alltid är vinkelrätt mot skärytan, bibehåller en konstant verktygslindningsvinkel, undviker underknivsproblem och förbättrar finishen. Svarv-fräskombinationen är lämplig för detaljer med komplexa egenskaper (som blad och lutande hål) på den roterande kroppen. Hela bearbetningen av den roterande kroppen och den icke-roterande kroppen kan slutföras i en fastspänning.
| Processtyp | Tillämpliga delfunktioner | Huvudsakliga fördelar | begränsning |
|---|---|---|---|
| 3-axlig multiprocess | Tabletttyp, enkel enhet | Populär utrustning och enkel programmering | Kan inte bearbeta fasade hål och djupa sidoväggar |
| 5-axlig simultanfräsning | Impeller, specialformat fäste, komplex böjd yta | Verktygshållningsoptimering, enkelsidig komplettering av komplexa funktioner | Efterbehandling är svårt och utrustningskostnaderna är höga |
| Svarvning och fräsning | Skaft med lutande hål/blad | Hög effektivitet, engångsklämning avslutar hela processen | Extremt höga krav på styvhet för verktygsmaskiner och stor risk för störningar |
Verktygstillgängligheten måste noggrant utvärderas vid valet. Vid 5-axlig bearbetning är det nödvändigt att verifiera interferensen mellan verktygshandtaget, arbetsstycket och fixturen genom kinematisk simulering. Speciellt vid bearbetning av djupa hålrum är tillgängligheten för korta överhängande verktyg en viktig begränsning.
Materialegenskaper och skärparameteroptimering
Vanligt använda flygmaterial som Inconel 718, Ti-6Al-4V och Al-7075 har enorma skillnader i värmeledningsförmåga och draghållfasthet, vilket direkt påverkar verktygets livslängd och ytintegritet. Titanlegering har dålig värmeledningsförmåga, och höga temperaturer i skärområdet kan lätt leda till verktygsbindning och slitage. Därför måste en strategi för låg skärhastighet (30-50 m/min) och stort skärdjup tillämpas. Rostfritt stål har hög seghet och är benäget att kallbearbetas. Det är nödvändigt att se till att skäreggen är skarp och för att undvika svårigheter med spånbrytning.
- Inconel 718: Rekommenderad fräshastighet 80-120 m/min, matning 0,05-0,1 mm/varv, använd finkorniga hårdmetallverktyg och välj TiAlN- eller AlTiN-beläggning.
- Ti-6Al-4V: Rekommenderad fräshastighet är 30-60 m/min, och minsta kvantitetssmörjning (MQL) krävs för att förhindra brännskador på arbetsstyckets yta orsakade av dålig värmeavledning.
- Al-7075: Hastigheten kan nå 300-600 m/min. Var uppmärksam på spånborttagning och grader. Det rekommenderas att polera verktygets skärkant för att förhindra att aluminiumspån fastnar.
Spännstrategi och deformationsskyddsteknik
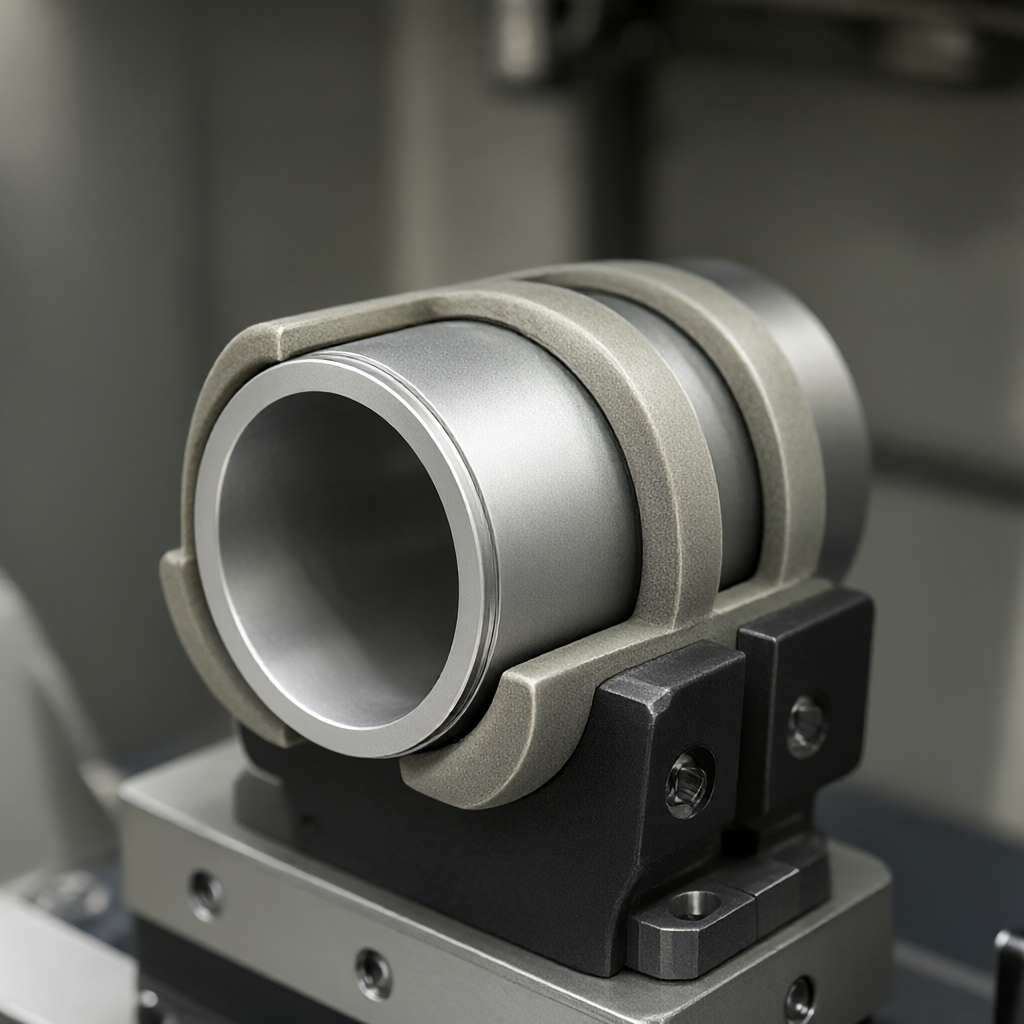
Vid integrerad bearbetning måste fastspänningsschemat ta hänsyn till både styvhet och spänningsminimering. För tunnväggiga delar rekommenderas att använda vakuumsugkoppar, mjuka klor eller anpassade flexibla klämmor för att undvika skevhet orsakad av lokalt högt tryck. Vid bearbetning av flera ytor är det nödvändigt att planera ett enhetligt referensplan och använda stifthål för precisionspositionering för att säkerställa att den repeterbara positioneringsnoggrannheten för sekundär fastspänning är inom 0,01 mm. Beräkningen av spännkraften måste baseras på sträckgränsen för det minsta tvärsnittet av arbetsstycket, som vanligtvis kontrolleras under 50 % av sträckgränsen.
Mjuk käftslipning och förspänningskontroll
I den kombinerade svarv- och fräsprocessen kan användningen av finslipade mjuka klor avsevärt förbättra koaxialiteten hos roterande delar. Den mjuka käftslipnoggrannheten måste nå 0,005 mm, och en konstant förspänningskraft appliceras under fastspänningsprocessen. För smala skaft med ett bildförhållande större än 8, rekommenderas att använda en mittram eller fäste för extra stöd. Uppmärksamhet bör dock fästas vid inverkan av konsolfriktionen på ytkvaliteten, och fett bör appliceras på kontaktytan vid behov.
Kontroll av ytkvalitet och utseendekonsistens
Flyg- och rymddelar fokuserar inte bara på storlek utan också på ytintegritet. Den behandlade ytan bör inte ha några brännskador, sprickor eller tydliga vibrationsmärken. Genom att optimera matningshastigheten och spindelhastigheten för att minimera det dynamiska motståndet kan en grovhet på Ra 0,4-0,8μm erhållas. Utseende batchkonsistens är nyckeln till leverans. Automatisk verktygsinställning och storlekskompensationslogik måste läggas till programmet, och SP C (statistisk processkontroll) övervakning måste utföras regelbundet med hjälp av ett koordinatmätinstrument. Om den dimensionella trendavvikelsen hittas, bör verktygskompensationsvärdet justeras i tid för att undvika partiskrotning.
- Chattande undertryckande: Undvik att använda matningshastigheter inom resonansfrekvensområdet och bestäm det säkra matningsfönstret genom skärtester.
- Stresslindring: Det rekommenderas att utföra åldrings- eller avspänningsglödgning efter bearbetning, speciellt för titanlegeringar och höghållfasta stål, för att eliminera kvarvarande spänning.
Besiktningsmetoder och acceptanskriterier
Acceptans är inte begränsad till utseendet, utan förlitar sig också på precisionstestning. Nyckelytorna inspekteras fullständigt med hjälp av tredimensionella koordinater (CMM), och allmänna dimensioner inspekteras slumpmässigt med hjälp av bromsok eller pass-and-stop-mätare. För inre kaviteter kan sondprogrammering användas för mätningar av blindhålsdjup och håldiameter. Ytjämnheten använder en stylus-råhetsmätare, provtagningslängden L=12,5 mm och utvärderingslängden Lr=63 mm. All data måste registreras för att bilda en komplett testrapport för att säkerställa spårbarhet.
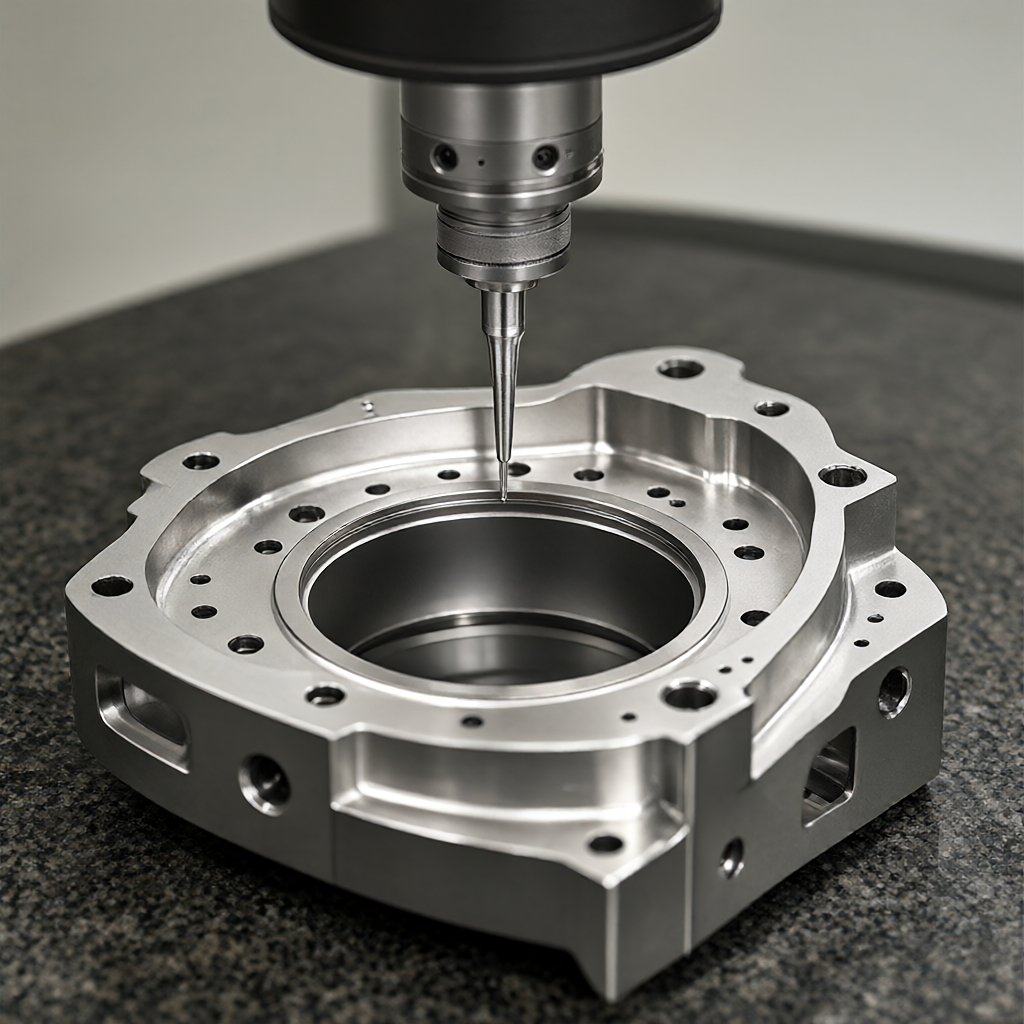
Vid massproduktion är First Article Identification (FAI) avgörande. 100 % fullskalig inspektion av kritiska egenskaper krävs i enlighet med AS9102 eller kundkrav. Efterföljande partier kan inspekteras slumpmässigt enligt AQL 2.5, men det rekommenderas att upprätthålla fullständig inspektion på viktiga passande ytor för att minska monteringsrisken.
FAQ
Hur man minskar kumulativa fel i multi-process integrerad bearbetning av flyg- och rymddelar
Alla processer slutförs genom en fastspänning, vilket eliminerar slumpmässiga fel orsakade av upprepad positionering. Med hjälp av högprecisionsklämmor och mjuka klor kontrolleras den repeterbara positioneringsnoggrannheten för klämningen inom 0,01 mm för att säkerställa ett enhetligt riktmärke.
Hur man förhindrar ytbrännskador under CNC-bearbetning av titanlegeringar
Använd lågtemperaturskärolja eller MQL minimikvantitetssmörjning och minska skärhastigheten till 30-50 m/min för att undvika verktygspassivering. Samtidigt är matningshastigheten optimerad för att förhindra ackumulering av friktionsvärme på grund av svårigheter att spånbryta.
Vilka typer av flygkonstruktionsdelar är lämpliga för svarvning och fräsning kombinerad bearbetning?
Lämplig för axeldelar med komplexa egenskaper som lutande hål, blad, kilspår, etc. Till exempel kan turbinaxlar och landningsställssektioner utföra svarvning, fräsning, borrning, gängning och andra operationer i en fastspänning.
Hur man säkerställer utseendekonsistens i massproduktion
Upprätta SPC-processkontroll för att övervaka kritiska dimensionstrender i realtid. Förena verktygshanterings- och kompensationsstrategier, byt ut slitna verktyg regelbundet och använd automatisk lastning och lossning för att minska mänsklig inblandning.
Vilka är de största utmaningarna med 5-axlig bearbetning på tunnväggiga detaljer?
Den största utmaningen är vibrationer och deformation orsakad av otillräcklig styvhet hos arbetsstycket. Det är nödvändigt att optimera verktygsbanan, använda litet skärdjup och flera slag och verifiera skärkraftens inverkan på fastspänningsstabiliteten i simulering.
Slutsatser och förslag på samarbete
Precisionstillverkningen av flyg- och rymddelar bygger på systematisk integration av processer, material och testning. Multi-processintegration förbättrar inte bara effektiviteten utan garanterar också noggrannhet. ShowyMetal har 72 CNC-utrustningar, som täcker 3/4/5-axlar och svarvfräsningsmaskiner, som stödjer bearbetning av aluminium, stål, rostfritt stål och teknisk plast. Vi är engagerade i att hjälpa kunderna att minska skrotpriserna och förkorta leveranstiderna genom strikta DFM-rekommendationer, exakt parameteroptimering och fullskalig inspektion. Om du har krav på batchbearbetning av delar av flygkvalitet är du välkommen att tillhandahålla ritningar och tekniska specifikationer. Vi kommer att tillhandahålla detaljerad genomförbarhetsanalys och offert baserat på faktiska processkapacitet.



