





Vid CNC-bearbetning av flyg- och rymddelar är styrning av fräskraft och termisk deformationsdämpning av datumplanet kärnprocessproblem som avgör monteringsnoggrannheten. När många ingenjörer markerar ±0,01 mm toleranser på ritningar, ignorerar de ofta den kumulativa påverkan av spånform, verktygsslitage och klämspänning på den slutliga planheten. ShowyMetal förlitar sig på ett kluster av 72 CNC-utrustning för att stabilt kontrollera ytjämnheten hos sådana precisionsdatumytor inom Ra0,4μm genom att optimera mängden tillbakaskärnings- och skärparametrar, och säkerställer satskonsistens genom strikta processinspektioner. För köpare inom flyg- och rymdområdet är förståelsen av de elastiska återhämtnings- och mikrodeformationsmekanismerna som orsakas av fräskrafter en nyckelindikator för att utvärdera leverantörernas processkapacitet. Den här artikeln kommer att analysera det mekaniska beteendet, scheman för undvikande av deformation och acceptanskriterier i högprecisionsreferens-planfräsning utifrån tekniska bevis, vilket hjälper det tekniska teamet att exakt lokalisera bearbetningsresurser som uppfyller strikta toleranskrav under förfrågningsskedet.
Skärkraftkälla och termisk effektmekanism vid referensplanfräsning
Effekt av skärkraftskomponenter på mikrodeformation
Under fräsningsprocessen av flygaluminiummaterial (som 7075-T6) bestämmer huvudskärkraften Fc och normalkraften Fn direkt arbetsstyckets spänningstillstånd. När mängden tillbakaskärning överstiger 0,5 mm ändras andelen elastisk deformation och plastisk deformation avsevärt. Om verktygsbanan inte är korrekt allokerad kommer den lokala restspänningen att göra att planhetsavvikelsen överstiger 0,015 mm. Precisionsbearbetning kräver att den laterala matningskraften kontrolleras bortom den kritiska frekvensen. Det är vanligtvis nödvändigt att förutsäga spänningskoncentrationsarean genom finita elementsimulering och justera förhållandet mellan nedfräsning och uppfräsning för att minimera fluktuationer i skärkraften.
Den överlagrade effekten av termisk deformation och slitage på verktygsspetsar
Skärvärmen som genereras av höghastighetsfräsning ackumuleras huvudsakligen på arbetsstyckets yta. Om kylningen är otillräcklig kommer skillnaden i termisk expansionskoefficient att orsaka förskjutning på mikronnivå. Samtidigt kan skärkraften öka med cirka 15 % för varje 0,1 mm ökning av slitaget på verktygsflanken (VB-värde). ShowyMetal använder online övervakning av spånbrytande och verktygslivslängd i massproduktion. Genom att förinställa slitagekompensationsmängden säkerställer den att den geometriska toleransen för referensytan förblir inom de övre och nedre gränserna för specifikationen under verktygets livscykel, vilket undviker referensändringar orsakade av senare slipning.
Begränsningar på noggrannhet orsakade av materialval och fastspänningsstrategi
Flygdelar använder vanligtvis 6061-T6, 7075-T6 och titanlegering (Ti-6Al-4V). Värmeledningsförmågan hos olika material varierar mycket. Den låga värmeledningsförmågan hos titanlegeringar gör temperaturen i skärzonen extremt hög, vilket gör att arbetshärdning är mycket lätt att utföra. Klämmetoden påverkar direkt konsistensen hos positioneringsreferensplanet: även om den pneumatiska klämman har stark klämkraft, är den benägen för elastisk deformation i tunnväggiga strukturer; vakuumsugkoppen är lämplig för plana delar, men har begränsad anpassningsförmåga till komplexa delar med utsprång. Det rekommenderas att använda en hydraulisk självcentrerande chuck eller specialverktyg för att avlasta kvarvarande spänningar genom förbelastning för att säkerställa att referensytan förblir i ett "nollspänningsläge" under bearbetningen.
Jämförelse och val av högprecisionslösningar för planfräsning
För referensplansbehandlingen av samma flygstöd har olika processvägar betydande skillnader i kostnad, noggrannhet och effektivitet. Följande tabell listar jämförelsen av tekniska parametrar för de två vanliga lösningarna för inköps- och tekniska teamets beslutsreferens.
| Processväg | Enhetstyp | Toleransförmåga | grovhetsnivå | Tillämpliga scenarier |
|---|---|---|---|---|
| Plan A: 3-axlig höghastighetsfräsning | Vertikalt bearbetningscenter | ±0,01 mm | Ra 0,8 μm | Standarddelar med hög planhet och enkel struktur |
| Plan B: 5-axlig simultan finbearbetning | Femaxligt länkagebearbetningscenter | ±0,005 mm | Ra 0,4μm | Aerospace strukturella delar med sidohöjder och komplexa krökta ytor |
Alternativ A är lämpligt för stora mängder delar med regelbunden struktur och har hög effektivitet; Alternativ B kan avsevärt minska antalet fastspänningstider och reducera referenskonverteringsfelet, och är särskilt lämpligt för högvärdiga, lågvolymer, avancerade flygkomponenter. ShowyMetal har 5-axliga bearbetningsmöjligheter, som automatiskt kan optimera verktygsbanan enligt detaljens topologi för att minska risken för överskärning. Samtidigt kan den slutföra mångfacetterad bearbetning genom en klämning, vilket eliminerar ackumulerade fel från källan.
Indirekta effekter av spånform och spånbrytningskontroll på ytkvalitet
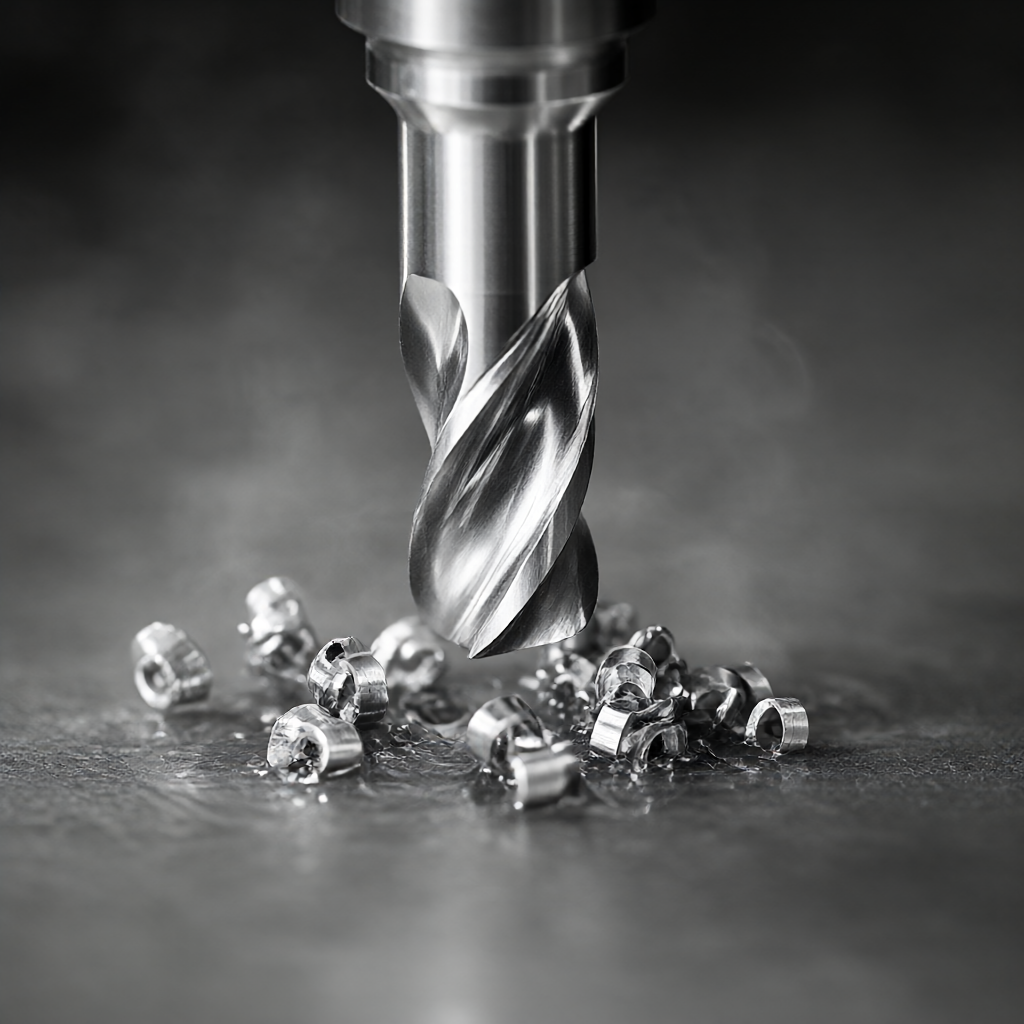
Kontinuerliga långa spån lindar sig inte bara runt verktyget och påverkar spånets evakuering, utan repar också den bearbetade ytan, vilket förvärrar grovheten. Vid höghastighetsfräsning, genom att justera fräsens matning per tand till 0,1-0,2 mm/tand, kan spånen tvingas att krulla och gå sönder. För tunnväggiga delar kan mikroskakningar orsakade av spånskrapning orsaka planhetsfluktuationer som överstiger 2 μm. Det rekommenderas att använda en bearbetningsstrategi för mikromatning, kombinerat med finjustering av spindelhastigheten, för att kontrollera spånlängden mellan 5-10 mm, vilket inte bara säkerställer smidig spånavlägsning utan också undviker ytrepor. Dessutom är värmen som tas bort av flisen också en av huvudorsakerna till deformation. Förbättringen av spånbrytningsförmågan hjälper till att upprätthålla en stabil temperatur i skärzonen.
Deformationsundertryckning och konsistenskontroll i massproduktion
Flygdelar har extremt höga krav på satskonsistens och att passera en enda bit betyder inte att satsen är stabil. ShowyMetal implementerar ett kvalitetskontrollsystem i tre nivåer med "första artikelbekräftelse-processinspektion-full leveransinspektion". För leveranscykeln på 15-25 dagar för batcher introducerar vi SPC (Statistical Process Control) för att övervaka nyckeldimensioner och sätta övre och nedre gränser för kontrolldiagrammet. När data för övervakning av fräskraften avviker från medelvärdet ±3σ, utlöses ett larm automatiskt och maskinen stoppas för att kontrollera verktygets status. Denna datadrivna hanterings- och kontrollmodell minskar sannolikheten för dimensionsavvikelser orsakade av verktygsslitage eller termisk drift till ett acceptabelt område, vilket säkerställer att höjden på den första och 1000:e biten förblir konsekvent på mikronnivån på referensplanet.
Miljöfaktorer och termisk kompensation för verktygsmaskiner
Temperaturfluktuationer (>±1°C/h) i bearbetningsverkstaden kommer att orsaka termisk förlängning av verktygsmaskinens kropp, vilket direkt påverkar positioneringsnoggrannheten. High-end bearbetningscenter är utrustade med termiska felmodeller som automatiskt korrigerar koordinater baserat på omgivningstemperatur. För flygkunder rekommenderas att markera temperaturkraven (såsom 20±1°C) på ritningarna och vänta tills arbetsstycket återgår till rumstemperatur innan mätning under inspektion för att eliminera kvarvarande termiska effekter. ShowyMetals verkstad har konstant temperatur och luftfuktighet, kombinerat med ett slutet styrsystem, för att säkerställa att miljöfaktorers påverkan på den slutliga storleken är mindre än ±0,002 mm.
Analys av inspektionsstandarder och acceptanspunkter
Godkännandet av referensen beror inte bara på planheten utan också på ytans integritet. Vanligt använda testmetoder inkluderar: tredimensionell koordinatmätmaskin (CMM) för att mäta planhet och kontur, optisk planmätare för att mäta ytvågighet och grovhetsmätare för att mäta Ra-värde. För flyg- och rymddelar krävs också visuell inspektion (VT) för att kontrollera knivar, repor eller missfärgningar i den värmepåverkade zonen. Om det finns ett härdat lager eller kvarvarande spänningar på ytan kan det bli en källa till utmattningssprickor. Det rekommenderas att specificera i acceptanskriterierna: planhetstolerans, övre gräns för grovhet och visuella kriterier för inga synliga defekter. ShowyMetal tillhandahåller CMM-inspektionsrapporter som följer med varorna, och uppgifterna är spårbara, vilket hjälper kunder att snabbt slutföra inkommande fabriksinspektioner.
Checklista för undvikande av vanligt felläge
- Vibrationsmärken: orsakas av kopplingen mellan verktygsmaskinens egenfrekvens och spindelhastigheten. Det är nödvändigt att undvika vibrationshastighetszonen och minska mängden tillbakaskärning.
- Ytrepor: orsakas av dålig spånbrytning eller kylvätskeförorening. Det är nödvändigt att optimera spånbrytningsspåret och hålla kylvätskan ren.
- Återstående spänningssprickor: orsakade av överdriven slipning eller felaktig värmebehandling måste bearbetningsvägen standardiseras och spänningsavlastningsprocessen måste reserveras.
FAQ
Hur balanserar man effektivitet och ±0,01 mm noggrannhet vid fräsning av datumplanet för flyg- och rymddelar?
Det rekommenderas att använda strategin "grovfräsning + finfräsning ett verktyg". Skärmängden för finfräsningen regleras till 0,05-0,1 mm, och matningshastigheten reduceras till 30 % av den konventionella hastigheten. Med höghastighetsklippning och forcerad kylning kan en rimlig rytm bibehållas samtidigt som noggrannheten säkerställs.
Bearbetningen av titanlegeringsdatumytan är utsatt för höga temperaturer. Vilka är de effektiva kyllösningarna?
Titanlegering har låg värmeledningsförmåga, så det rekommenderas att använda minsta kvantitetssmörjning (MQL) eller högtryckskylvätska med låg temperatur (



