





Den underliggande logiken i CNC-bearbetning av flyg- och rymddelar med dimensioner utanför toleransen
Inom flyg- och rymdområdet är dimensionsstabiliteten för precisions-CNC-bearbetning direkt relaterad till flygsäkerhet och monteringstillförlitlighet. Många ingenjörer finner att även om ritningstoleranserna är tydligt markerade, förekommer fortfarande dimensionsavvikelser ofta vid faktisk massproduktion. Detta är vanligtvis inte ett enskilt länkfel, utan resultatet av en kombination av materialegenskaper, processstrategier och detektionsmetoder. Aluminiumlegeringar av flygkvalitet (som 7075-T6) och titanlegeringar (som Ti-6Al-4V) är mycket styva men lätta att deformera. Om återfjädringen efter att skärvärme och klämspänning släpps inte är korrekt uppskattad, kan de slutliga måtten lätt avvika från det teoretiska värdet. Därför är det viktigare att förstå de systematiska orsakerna till dimensionell utomtolerans än att bara justera verktygsmaskinens parametrar. För tillverkare som ansvarar för viktiga konstruktionsdelar är att etablera ett slutet system från materialbatchhantering till fullskalig inspektion hörnstenen för att säkerställa att varje flyg- och rymddel uppfyller strikta acceptansstandarder.
Materialdeformation och frigöringsmekanism för skärspänning
Icke-linjär deformation orsakad av kvarvarande spänningsutlösning
Flygkonstruktionsdelar använder ofta tjockväggiga smide eller gjutämnen, och det finns komplexa restspänningsfördelningar inuti. När CNC-fräsning tar bort ytmaterial förstör det det ursprungliga spänningsbalanstillståndet. När delen tas bort från fixturen omfördelas restspänningarna, vilket gör att delen böjs eller vrids. Denna deformation är vanligtvis olinjär och ackumuleras med ökande bearbetningsdjup. Till exempel, vid bearbetning av stora vingribbor av aluminiumlegering, om för mycket överskott avlägsnas på en gång, kan frigörandet av spänningar vid botten göra att vingroten buktar ut, vilket gör att vingspetsens storlek överskrider den övre gränsen. För att undvika denna risk måste en skiktad frässtrategi antas, som delar upp den totala mängden i tre steg: grov, halvfärdig och fin. Ett 2-5 mm "stressbuffertlager" är reserverat mellan varje lager för att tillåta arbetsstycket att stabiliseras helt innan du fortsätter till nästa lager av skärning.
Sekvenseffekter av värmebehandling och bearbetning
Materialkvaliteten bestämmer dess deformationskänslighet. 7075-T651-tillståndet är anisotropt. Om avspänningsglödgning krävs efter bearbetning kommer dimensionsförändringarna att öka avsevärt. Det rekommenderas vanligtvis att utföra efterbearbetning efter avspänningsbehandling för att eliminera dimensionsförskjutning orsakad av värmebehandling. För titanlegeringsdelar, på grund av deras låga värmeledningsförmåga, är värmen som genereras av skärfriktion lätt att ackumulera, vilket resulterar i lokal termisk expansion. Om matningshastigheten är för hög eller skärdjupet är för stort, kan storleken på den termiska deformationen nå tiotals mikron, vilket vida överskrider det mikronnivåkontrollområde som krävs för precisionsformar. Därför är tillämpningen av högtemperaturskärverktyg och utformningen av stora spånbrytare för titanlegeringar kärnprocessen för att kontrollera termiska fel.
Analys av fixturinterferens och klämdeformation
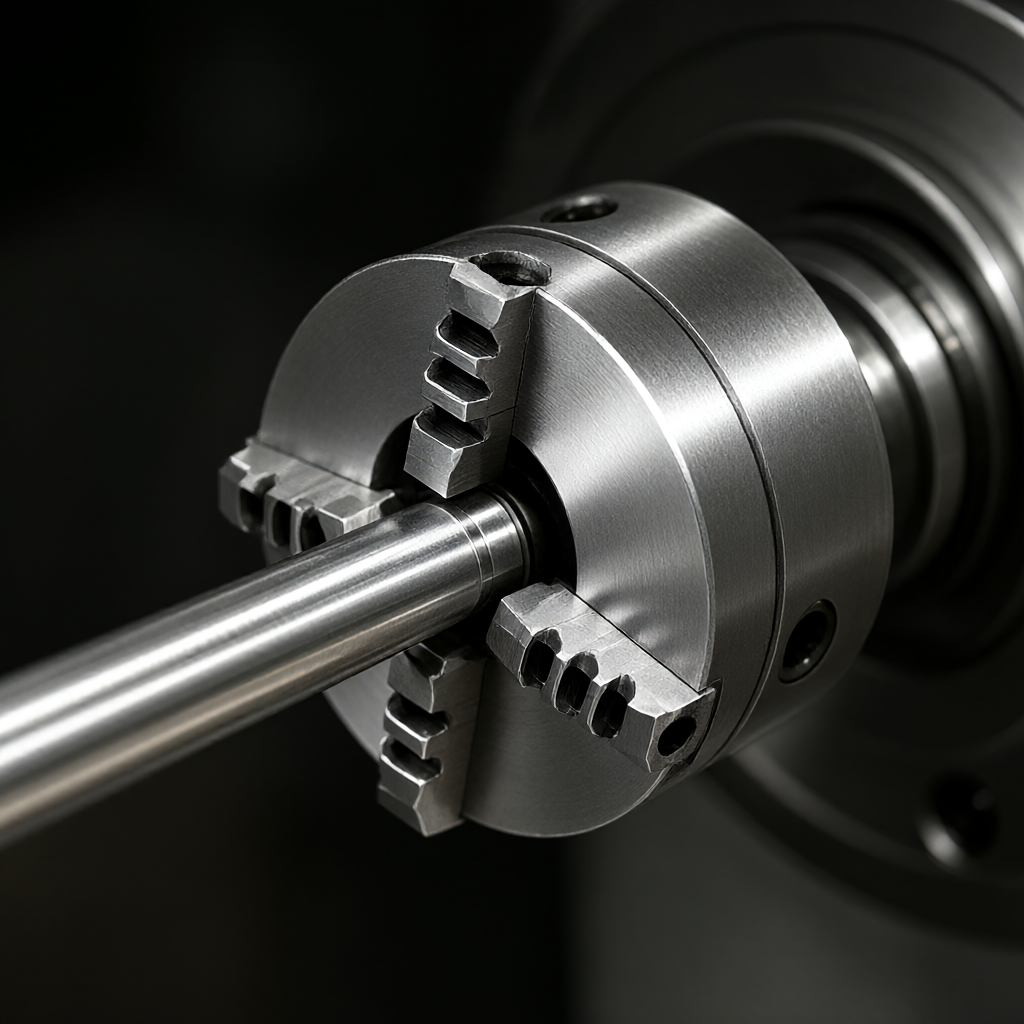
Flyg- och rymddelar har komplexa former och kräver ofta flersidig svarvning. Felaktig fixturdesign är en vanlig orsak till dimensionsavvikelser. Klämmor med otillräcklig styvhet eller ojämna kontaktytor ger elastisk deformation under inverkan av skärkrafter. Denna deformation påverkar inte bara den aktuella processen, utan blir också en källa till datumplanfel efter vändning, det vill säga "datumkonverteringsfel". Till exempel används en trekloschuck för att klämma fast smala skaftdelar. På grund av koaxialitetsbegränsningen hos själva treklomekanismen och de få klokontaktpunkterna, påverkas axeldelarnas rakhet lätt av ojämn klämkraft. Det rekommenderas att använda hydrauliska klämmor eller specialanpassade klämmor för att kontrollera klämdeformationen inom 0,005 mm genom flerpunkts enhetligt tryck eller vakuumhållning. Samtidigt bör kontaktytan mellan fixturen och arbetsstycket hållas ren för att undvika förskjutning av Z-axeln orsakad av inkonsekvent packningstjocklek. För tunnväggiga låddelar används en luftexpanderande dorn för att stödja den inre hålväggen, vilket effektivt kan kompensera för krympningsdeformation orsakad av yttre skärkrafter och säkerställa enhetlig väggtjocklek.
Verktygsslitage och kompensationsstrategi för skärparameter
Verktygsbanaoptimering och dynamisk slitagekompensation
Verktygen kommer att fortsätta att slitas under höghastighetsskärning, särskilt mikroskopisk flisning av skäreggen och beläggningsavskalning. För flygaluminiumlegeringar kommer dålig dynamisk balans i verktygshållaren att orsaka högfrekventa vibrationer, accelerera verktygsslitage och lämna ytvibrationsmärken. I programmeringsstadiet bör en nedfräsningsstrategi användas för att minska plötsliga förändringar i skärtjockleken och undvika överdriven kraft på verktyget. Moderna CNC-system stöder verktygsradiekompensation och verktygsspetsslitagekompensation, men operatören behöver justera kompensationsvärdet i realtid baserat på de faktiska testskärresultaten. Om verktygslivslängden är instabil i massproduktion kommer det att leda till gradientdrift i storleken på delar i samma parti. Det rekommenderas att upprätta en modell för övervakning av verktygslivslängden, förutsäga återstående livslängd baserat på spindelström eller akustiska emissionssignaler och tvinga byte innan verktygsslitage når ett kritiskt värde, snarare än att enbart förlita sig på fasta räkningar. För efterbehandlingsprocessen reserveras vanligtvis en marginal på 0,01-0,02 mm, och den nedre storleksgränsen säkerställs genom efterbehandlingen av det sista nya verktyget. Denna "försäkringsmarginal"-strategi kan effektivt säkra sig mot dimensionsfluktuationer orsakade av verktygsslitage.
CNC-systemfel och termisk kompensationsteknik
De geometriska felen och termiska felen hos CNC-verktygsmaskiner är de osynliga dödarna av överdrivna dimensionstoleranser. Termiska fel härrör huvudsakligen från den axiella förskjutningen som orsakas av spindelmotor, styrskenas friktion och temperaturförändringar i smörjolja. Under långtidsbearbetning kan spindelns temperatur stiga upp till 10-20°C, vilket orsakar en systematisk förskjutning av Z-axelns positioneringsfel. Det avancerade termiska kompensationssystemet använder laserinterferometrar eller temperatursensorer för att övervaka temperaturen på varje axelstyrskena i realtid och korrigerar dynamiskt koordinatvärdena genom mjukvarualgoritmer. För gammal utrustning kan verktygsmaskinen gå in i ett termiskt jämviktstillstånd genom att ställa in ett stabilt startförvärmningsprogram (såsom kontinuerlig drift i 30 minuter). Dessutom kommer följande fel (Servo Lag) i CNC-systemet att orsaka konturfel under acceleration och retardation. Genom att reducera accelerationsinställningsvärdet eller optimera frammatningshastighetsparametrarna kan effekten av efterföljande fel på noggrannheten hos komplexa krökta ytor minskas. Vid bearbetning av flyg- och rymddelar, särskilt när komplexa pentaedriska konfigurationer är inblandade, rekommenderas det att utföra regelbundna Rayleigh-tester för att utvärdera vinkelräthet mellan axlarna och säkerställa att geometriska fel ligger inom det tillåtna området.
Jämförelse av vanliga orsaker till utom tolerans och korrigeringsplaner
Olika fellägen motsvarar olika korrigeringslogik. Följande tabell sammanfattar grundorsaksanalysen och riktade lösningar för fyra typiska dimensionella fenomen utanför toleransen inom flyg- och rymd-CNC-bearbetning, för referens av processingenjörer:
| Misslyckande fenomen | huvudorsaken | Typiska egenskaper | Korrigeringsplan och verifieringsmetod |
|---|---|---|---|
| Bågdeformation i fritt tillstånd | Ojämn restspänningsavgivning | Efter vändningen är planheten extremt dålig och mitten är konvex. | Anta steg-för-steg fräsning + naturlig åldring; använda V-formade block för att stödja bearbetning; trekoordinat fullstorleksbesiktning |
| Batchstorlekarna blir gradvis större | Verktygsslitageackumulering | Den första delen av samma sats är kvalificerad, men den sista delen är utanför tolerans. | Implementera varning för verktygets livslängd; reservmarginal för efterbehandling; slumpmässigt kontrollera nyckeldimensioner var 10:e bit |
| Måtten är normala efter fastspänning, men utanför tolerans efter avklämning. | Spännkraften är för stor eller elastisk deformation | Koaxialitetsskillnad mellan fixtur och arbetsstycke | Optimera klämmans styvhet; använd hydrauliska/vakuumklämmor; beräkna klämdeformation och omvänd kompensation |
| Positionsspecifikt periodiskt fel | Spindelns radiella löpning eller lagerförspänning | Periodiska krusningar uppträder på ytan | Laserinterferometer upptäcker axiellt/radialt spindelfel; slipar om eller byter ut lager; kontrollerar att verktygshållarens koniska yta är ren |
Precisionsdetektering och sluten slinga kvalitetskontrollsystem
Tredimensionell koordinatmätning och första artikelbekräftelse
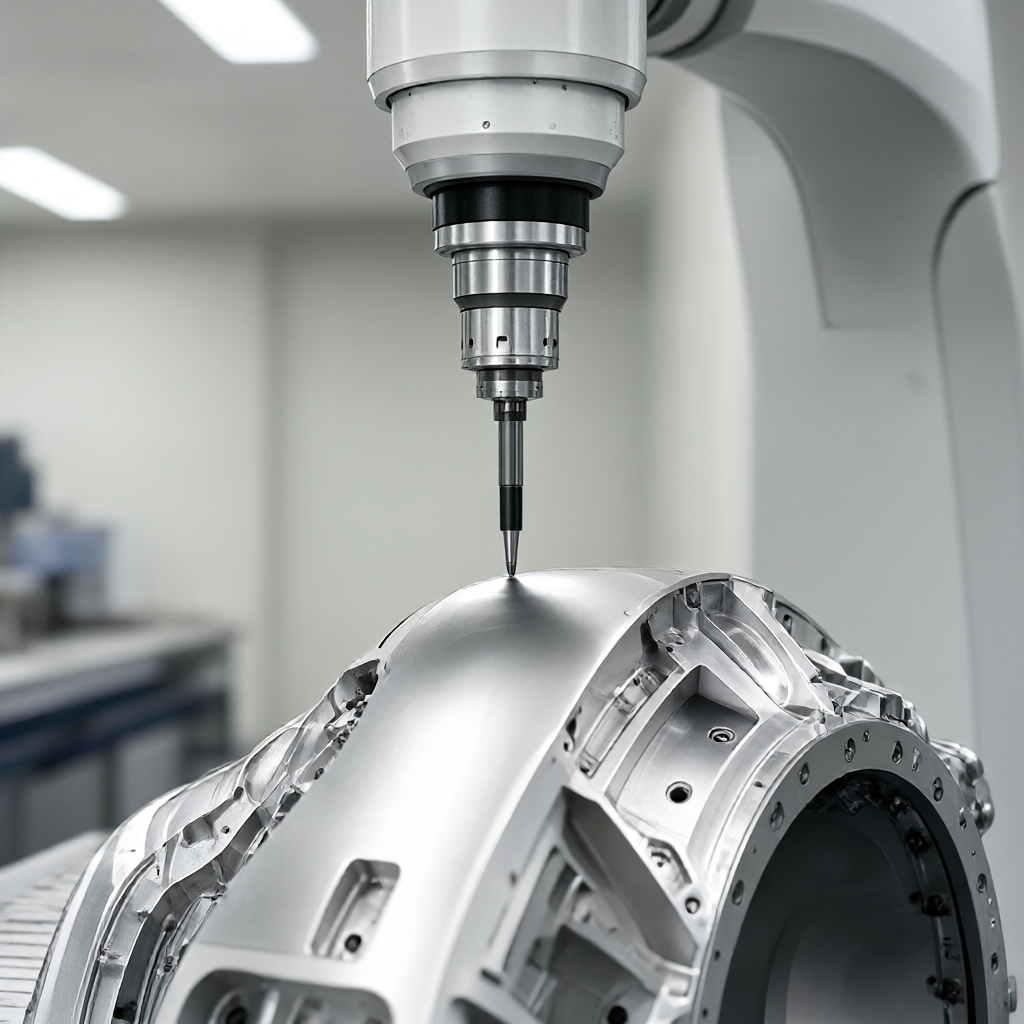
Godkännandet av flygdelar baseras vanligtvis på kraven i AS9100-systemet, med 100 % inspektion av nyckelegenskaper (KC). Användningen av femaxlig länkage CMM (koordinatmätmaskin) är ett mer tillförlitligt sätt att verifiera dimensionerna av komplexa utrymmen. Konstant temperaturkontroll krävs före mätning, och omgivningstemperaturskillnaden bör kontrolleras inom ±0,5°C för att undvika ytterligare fel orsakade av termisk expansion och sammandragning. Den första artikelinspektionen är inte bara en dimensionskontroll, utan inkluderar också en omfattande bedömning av verktygsbanans korrekthet, risken för fixturstörningar och ytkvaliteten. Det rekommenderas att stelna mätpunkterna för nyckeldimensioner i programmeringskoordinatsystemet för att uppnå automatisk detektering och minska mänskliga läsfel. För interna dolda funktioner kan optisk scanningsteknik användas för att erhålla punktmolndata, och avvikelsemolndiagrammet kan jämföras med CAD-modellen för att visuellt visa lokala områden utanför toleransen och ge datastöd för processförbättringar.
Batchkonsistens och processkapacitetsindex
Det räcker inte att förlita sig enbart på slutinspektion, du måste vara uppmärksam på processkapacitetsindex (Cpk). För flygkritiska delar krävs vanligtvis Cpk≥1,33. Genom att analysera SPC-diagram (statistical process control) är det möjligt att identifiera om processfluktuationer orsakas av speciella orsaker (såsom skillnader i verktygssatser, materialhårdhetsfluktuationer). Vid massproduktion låser ShowyMetal skärparametrar genom standardiserade bruksanvisningar (SOP) och upprättar en databas relaterad till materialhårdhet och verktygslivslängd. När en avvikelse i processtrenden upptäcks, utlöser systemet automatiskt en avstängningsgranskningsmekanism. Denna datadrivna förebyggande kvalitetskontroll kan effektivt fånga upp risken för dimensionsavvikelser före leverans, vilket säkerställer att varje parti av flyg- och rymddelar som levereras till kunder har en hög grad av konsistens och spårbarhet.
Vanliga frågor om CNC-storlekar för luftfart
Vilket är det normala intervallet för storleksrebound för flygaluminiumdelar efter fräsning?
Mängden återfjädring beror på ämnets marginal, väggtjocklek och kylningstid. Vanligtvis blir storleken mer stabil efter att ha placerats i 24 timmar efter finmalning. Om avspänningsglödgning inte utförs kan återfjädringen av tunnväggiga delar nå 0,02-0,05 mm. Det rekommenderas att fastställa studskoefficienten för denna specifika form genom provskärning av det första stycket och utföra omvänd kompensation i efterföljande processer.
Hur undviker man överskärning av femaxliga bearbetningscentra i komplex rymdbearbetning?
Överskärning orsakas ofta av felaktig definition av verktygsbaslängden eller släppningsvinkelinterferens. CAM-programvara måste användas för att utföra strikt kollisionssimulering och kontrollera vinkeln mellan verktygssfären och arbetsstyckets normala linje. Se till att baslängdsparametern är större än verktygsöverhänget under de mest ogynnsamma arbetsförhållandena och utför torrkörningsverifiering före faktisk bearbetning, särskilt inmatningsbanan nära hörnet av kaviteten.
Vilka är de viktigaste faktorerna som orsakar dimensionsavvikelser i titanlegeringsbearbetning?
De största problemen med titanlegeringar är termisk deformation och verktygsslitage. Låg värmeledningsförmåga resulterar i höga temperaturer i skärzonen och betydande lokal termisk expansion av arbetsstycket. Samtidigt slits verktyget snabbt och dimensionsstabiliteten är dålig. Det är nödvändigt att använda starkt kylmedel (något vattenlösligt eller spårvattensmörjning), minska skärhastigheten och öka antalet efterbehandlingsoperationer för att kontrollera termiska fel och slitageackumulering.
Kan CNC-bearbetningsdimensioner repareras genom reparation om dimensionerna är utanför tolerans?
Det är strängt förbjudet att reparera viktiga flygdelar efter behag. Dimensionell utomtolerans innebär vanligtvis processfel. Mindre överskärningar (ytskikt) kan täckas upp genom polering eller sandblästring, men funktionsmått som påverkar hållfasthet eller passform måste skrotas och göras om. Blindreparation kommer att förstöra den ursprungliga spänningsfördelningen och utmattningslivslängden för delarna, vilket bryter mot flygsäkerhetsbestämmelserna.
Hur säkerställer man dimensionell överensstämmelse för små partier av flyg- och rymddelar?
Små partier står inför utmaningar för verktygslivshantering. Det rekommenderas att använda strategin "ett verktyg, en inspektion", bearbeta en bit av varje nytt verktyg och inspektera det i full storlek för att registrera slitagetrenden. Eller lämna en stor marginal och använd det sista högstabila verktyget för enhetlig efterbehandling. Samtidigt stärks detekteringen av upprepad positioneringsnoggrannhet för fixturen för att säkerställa konsistensen av flera fastspänningar.
Avslutning och professionellt stöd
Att lösa problemet med dimensionell utomtolerans vid CNC-bearbetning av flyg- och rymddelar kräver multidisciplinärt samarbete av materialvetenskap, fixturteknik, CNC-system och precisionsinspektion. Det finns inga universella processparametrar, bara skräddarsydda lösningar för specifika produktegenskaper. Om du står inför utmaningar med dimensionsstabilitet vid massproduktion av strukturella delar för flygindustrin, välkommen att skicka ritningar och tekniska specifikationer. Vårt ingenjörsteam kommer att kombinera 72 högpresterande CNC-utrustningskluster och erfarenhet av kvalitetskontroll i hela processen för att utveckla en precisionsbearbetningsplan för dig inklusive DFM-rekommendationer, fixturdesign och riskundvikande för att hjälpa projektet att levereras enligt tidtabell med hög kvalitet.



