





Teknisk logik för att uppnå Ra0.2 ytjämnhet vid CNC-bearbetning av flyg- och rymddelar
För precisionsdelar av flyg- och rymdkvalitet är CNC-bearbetningsytor Ra0.2 inte bara en strävan efter numeriska värden, utan ett resultat av systematisk kontroll av skärparametrar, verktygsstatus, materialegenskaper och verktygsmaskinens styvhet. I de flesta fall visas denna indikator på tätningsytan, lagerytan och lufttät struktur av titanlegering, höghållfast stål eller speciell aluminiumlegering. Kärnan i att uppnå Ra0.2 är att undertrycka rester av knivmärken och mikroskopiska pratmärken, vilket kräver en tydlig processväg från DFA-designstadiet. Följande kommer att dela upp nyckelvariablerna som påverkar denna parameter och tillhandahålla en praktisk processjämförelseplan.
Fyra kärnvariabler som påverkar CNC-precisionsbearbetningens ytkvalitet
Många ingenjörer tillskriver överdrivna Ra-värden till verktygsmaskinens noggrannhet, men i själva verket är kopplingseffekten mellan verktygsstatus och skärparametrar mer betydande. Här är fyra variabler som måste kontrolleras tillsammans:
- Verktygets spånvinkel och verktygsnosradie:En liten verktygsspetsradie är benägen att verktyget kollapsar, medan en stor verktygsspetsradie orsakar stora kvarvarande teoretiska krusningar. Ra0.2 brukar rekommendera R0.5-R1.0mm, och spånvinkeln behöver justeras plastiskt efter materialet, med stora spånvinklar för aluminiumdelar och medelhög spånvinklar för titanlegeringar.
- Matnings- och hastighetsmatchning:Ytjämnheten är proportionell mot matningshastigheten. Att minska matningen är det mest direkta sättet att förbättra jämnheten, men rotationshastigheten måste ökas samtidigt för att hålla skärhastigheten i det optimala området (till exempel är Vc för TC4 titanlegering vanligtvis 15-30m/min).
- Minsta smörjmängd (MQL) eller skärvätskekoncentration:Torrskärning eller MQL används vanligtvis för flygdelar för att minska oljedimma föroreningar, men det är nödvändigt att säkerställa att verktygsbeläggningen är resistent mot torr friktion. Till exempel är TiAlN-beläggning stabil under torrskärning.
- Termisk deformation och vibration av verktygsmaskiner:Termisk förlängning av spindeln under höghastighetsbearbetning kommer att leda till mikronnivåfel, som kräver mer än 1 timmes förkylning innan bearbetning av nyckelytor; skrammelmärken orsakade av otillräcklig fixturstyvhet är en vanlig osynlig dödare av Ra som överskrider standarden.
Jämförelse av Ra0.2 processvägar: avvägningen mellan finfräsning och superfinishing
Det finns två vanliga sätt att uppnå Ra0.2: direkt finfräsning för att forma formen i ett steg, eller finfräsning följt av en superfinishingprocess (som slipning eller superfinishingsvarvning). Det finns en enorm skillnad i kostnad och tillämpliga scenarier mellan de två, och det måste bedömas utifrån delarnas egenskaper.
| Kontrastmått | Plan A: Höghastighets precisionsfräsning | Plan B: Fräsning + Precisionsslipning |
|---|---|---|
| Tillämplig geometri | 3-axliga plan, steg och enkla krökta ytor | Sluten djup kavitet, komplex femaxlig krökt yta, hårdmetalldelar |
| Typiska parametrar | Matning≤0,1 mm/varv, spindel≥8000 rpm | Slipkornsdiameter mindre än 1μm, kylande slipning |
| Verktygskostnad | Hög (kräver flerkantsbelagd pinnfräs av hårdmetall) | Medium (tillsatsmaterial för slipskivor är relativt låga, men utrustningsavskrivningen är hög) |
| Materialbegränsningar | 7075 aluminiumlegering, Al7075, vanligt stål | Titanlegering TC4, värmebeständigt stål Inconel718 |
| Rekommenderade scenarier | Utseende yta, parningsyta, satsstorlek på mer än 1 000 stycken | Högtemperaturlegeringar, tätningsringar, små partier eller mycket hög planhet |
Praktiska punkter om skärparameterinställning och val av verktyg
Med 7075-T6 flygaluminium som exempel används en 4-kants pinnfräs av solid hårdmetall med avfasningar på D8 mm och R1 mm, och beläggningen är TiAlN. Den specifika parameteruppsättningen för att uppnå Ra0,2 är: spindelhastighet 12 000 rpm, matningshastighet 400 mm/min (dvs. 0,033 mm/varv) och skärdjup som inte överstiger 0,5 mm. Om materialet ändras till TC4 titanlegering måste rotationshastigheten minskas till 2 000 rpm, matningshastigheten måste minskas till 100 mm/min och kylflödet måste ökas för att förhindra uppbyggnad.
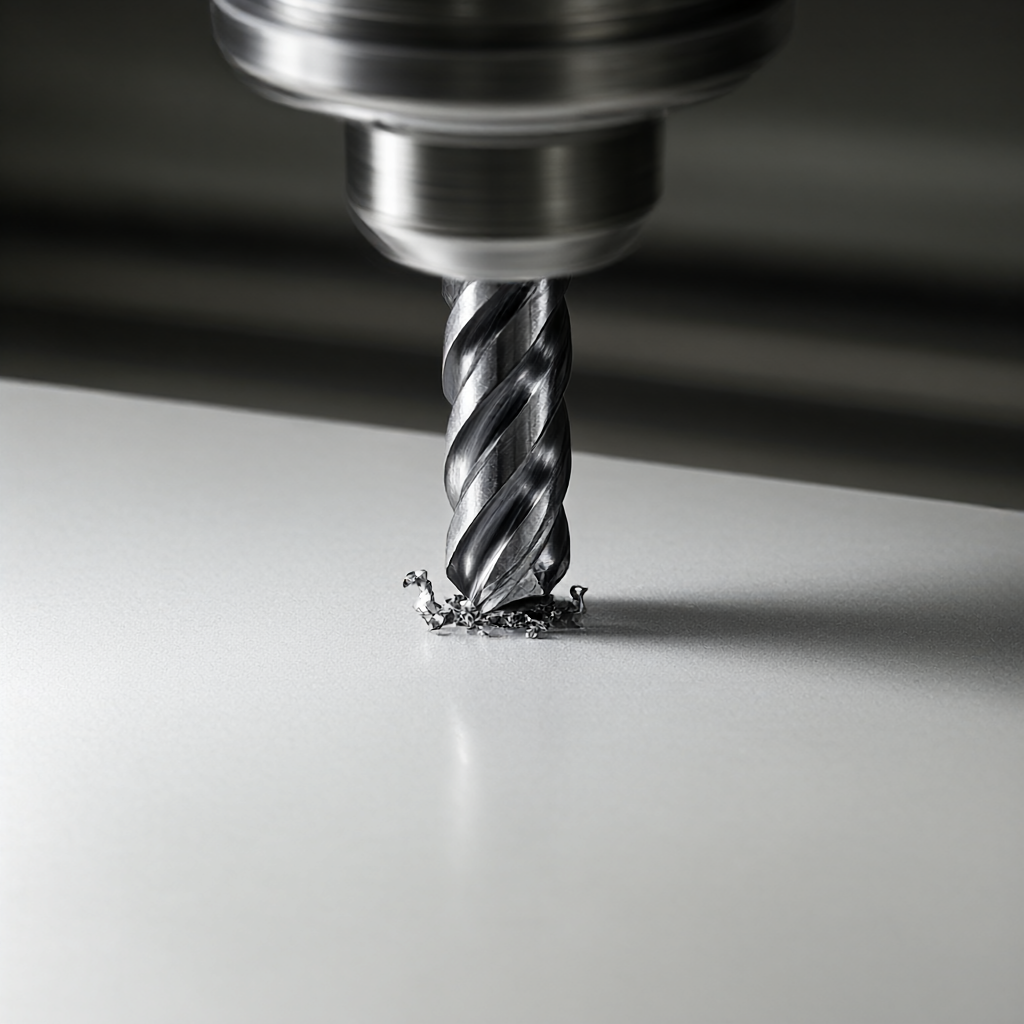
Nyckeln ärOptimering av verktygsväg. Undvik att stanna vid plötsliga förändringar i ytan och använd en spiralinterpolationsstrategi för att minska verktygsspetsens uppehållstid. För fräsning med djup hålighet rekommenderas det att använda skiktad skärning, där skärdjupet för varje lager inte överstiger 20 % av verktygets diameter, för att kontrollera radiell kraft och vibration. Om periodiska krusningar upptäcks på ytan, bör verktyget omedelbart kontrolleras för mikrochips. Om spånstorleken överstiger 20 μm måste den slipas om eller bytas ut.
Ytinspektionsmetoder och acceptanskriterier implementering
Ra0.2 är en grovhet med hög precision, och den optiska kontaktmetoden (som en grovhetsmätare) är en standardmetod för detektering, men man måste vara uppmärksam på mätriktningen. Flyg- och rymddelar kräver ofta att medelvärdena mäts över flera kornriktningar. Det rekommenderas att inspektera delarna innan de beläggs och därefter poleras för att undvika att maskera de verkliga bearbetningslinjerna.
Vanliga fellägen inkluderar:
- Lokal depression:Det orsakas mestadels av skärvätskeerosion eller kollision, så munstyckets position måste kontrolleras.
- Periodiskt knivmönster:Om det indikerar onormal spindeldynamisk balans eller verktygsavbrott >5 μm, krävs detektering av spindelavbrott.
- Gradrester:Den sista fräsen med finfräsning är inte på plats, så fräsens lyfthöjd i slutet av fräsbanan måste optimeras.
FAQ: Vanliga frågor om flyg CNC-bearbetning Ra0.2
Kan CNC-bearbetning av titanlegering uppnå Ra0,2?
Ja, men det är svårare än aluminiumlegering. TC4 titanlegering har dålig värmeledningsförmåga och är benägen att tumörackumuleras. Det kräver låg hastighet och hög kylning, och verktygets slitstyrka är extremt hög. Det rekommenderas att använda CBN-verktyg eller hårdmetall med hög hårdhet, kombinerat med smörjteknik för minimal kvantitet.
Vad är skillnaden mellan Ra0.2 och Ra0.4 i flygdelar?
Ra0.2 används vanligtvis för tätning av ytor, lagerbanor eller aerodynamiska ytor med hög precision, med strängare krav; Ra0.4 används mest för allmänna parningsytor eller utseendeytor. Om det inte framgår av ritningen är standardinställningen Ra1.6, men nyckelfunktionsytorna måste tydligt märkas med Ra0.2 och detekteringsmetoden.
Hur undviker man vibrationsmärken på CNC-bearbetningsytor?
Pratmärken härrör från den naturliga frekvensresonansen hos verktyget eller arbetsstycket. Motåtgärder inkluderar: modifiering av matningsvinkeln för att undvika en enstaka frekvens, reducering av skärparametrar, ökad fixturstyvhet, användning av dämpande materialfoder eller förutsägelse av modala frekvenser i simuleringsprogram och undvikande av resonanszoner.
Vilken av de 72 CNC-utrustningarna är lämpliga för Ra0.2-bearbetning?
Alla verktygsmaskiner kan inte nå Ra0,2 stabilt. Det är nödvändigt att välja ett 5-axligt bearbetningscenter med hög styvhet och hög hastighet (≥10 000 rpm), och spindelns utlopp är bättre än 5μm. De 72 utrustningsdelarna utrustade av ShowyMetal inkluderar avancerade 5-axliga modeller som kan uppfylla kraven på flygkvalitet. Den specifika utrustningen måste matchas efter delens storlek och komplexitet.
Kan leveranstiden på 15-25 dagar inkludera Ra0,2 efterbehandling?
Burk. Ledtiden på 15-25 dagar för massproduktion inkluderar efterbehandlings- och testtid. Om detaljgeometrin är komplex måste ytterligare tid reserveras för processverifiering och första delbekräftelse. Det rekommenderas att kommunicera viktiga ytkrav i förväg.
Slutsatser och rekommendationer till åtgärder
Att uppnå CNC-bearbetningsytor Ra0.2 är i huvudsak en systematisk konstruktion av parametrar, verktyg, material och inspektioner, snarare än kapaciteten hos en enda verktygsmaskin. Baserat på ett kluster av 72 utrustningar, har ShowyMetal full-processkontrollkapacitet från 3-axlig till 5-axlig, från fräsning till svarvning och fräsning, med en tolerans på ±0,01 mm, och stöder efterföljande ytbehandlingar som anodisering och sandblästring. Om du har delar av titanlegering eller aluminiumlegering av flyg- eller rymdkvalitet som behöver uppnå en Ra0.2-finish, rekommenderas det att tillhandahålla CAD-ritningar och tekniska krav. Vi kommer att tillhandahålla gratis DFM-förslag och processplaner för att hjälpa dig att stabilt uppnå finishindex i massproduktion. Skicka ritningar nu för att få skräddarsydda offerter och processutvärderingar.



